
カラー箱サンプルカッターとは?
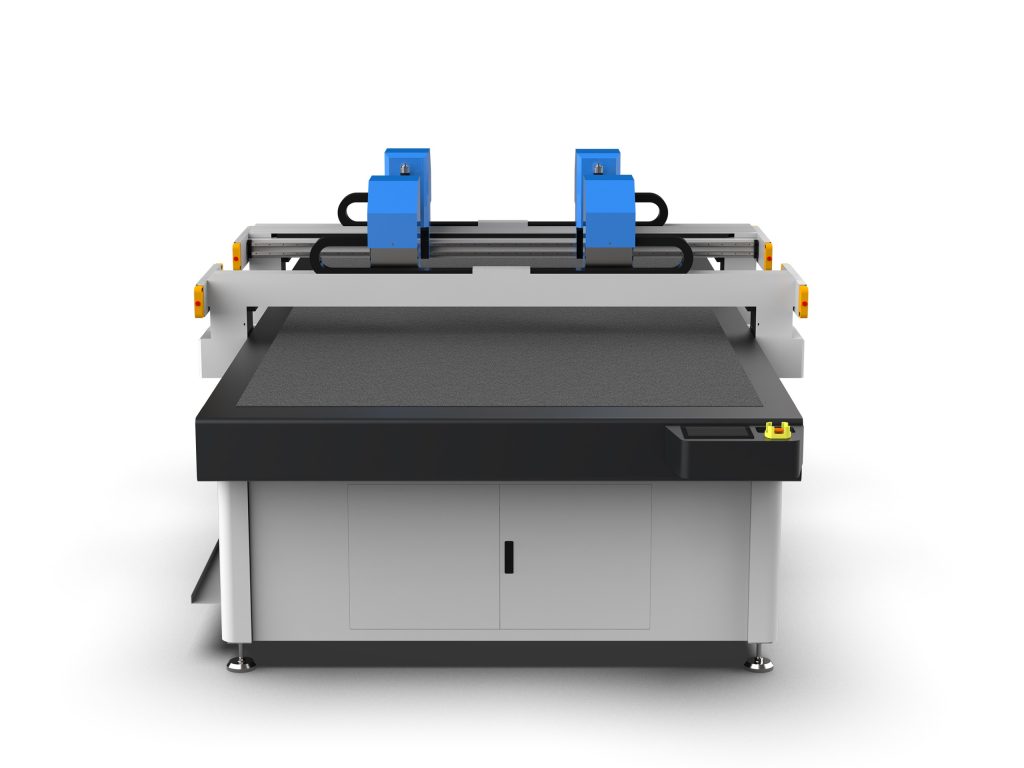
カラー箱サンプルカッターは、カラー包装箱(化粧品箱、食品箱、電子機器箱など)のサンプル作成専用のCNCカッティング装置です。高周波振動する刃で板紙、段ボール、厚紙などを切断・罫線入れ・作図し、量産品と一致するサンプルを素早く製作します。レーザー切断と比べ、焼け跡や煙が出ないため、清潔度が要求されるカラー箱のサンプル作成に適しています。
主要パラメータと選定ポイント
1. 加工幅面
一般的な幅面には600mm×500mm、900mm×600mm、1200mm×800mmなどがあります。選定時は最大のカラー箱展開サイズを考慮し、治具スペースを確保する必要があります。例えば、展開サイズ800mm×600mmのカラー箱をよく作る場合、幅面が少なくとも1000mm×700mmの装置を選ぶことをお勧めします。
2. 切断精度と繰り返し位置決め精度
カラー箱サンプルカッターの切断精度は通常±0.1mm、繰り返し位置決め精度は≤0.05mmであるべきです。高精度の装置は複数バッチのサンプルの一致性を確保し、組立誤差を低減します。
3. 刃物システム
複数の刃物を備えるべきです:振動刀は板紙や段ボールの切断に、罫線ホイールは折り線の作成に、作図ペンはマーキングや作図に使用します。一部の高級機種にはV溝刀も搭載され、厚紙の45度または90度V溝切断に使用します。
4. 吸着システム
真空吸着テーブルは材料をしっかり固定し、切断時の位置ずれを防ぎます。吸着力は調整可能で、異なる厚さや通気性の材料に対応する必要があります。段ボールの場合、吸着力≥-80kPaを推奨します。
5. 制御システムとソフトウェア
装置は一般的なCAD形式(DXF、AI、PDF)に対応し、専用サンプル作成ソフトを備え、切断線、罫線、作図線を自動認識できる必要があります。ソフトは配列複製、ブリッジ、自動ネスティングなどの機能を備え、サンプル作成効率を高めるべきです。
操作フローと実用テクニック
1. ファイル準備
AIまたはCADでカラー箱の展開図を設計し、線が閉じていることを確認し、異なる工程(切断、罫線、作図)をそれぞれ別のレイヤーに配置します。線幅は0.1mmに設定し、重複切断を避けることをお勧めします。
2. 材料固定と刃合わせ
材料をテーブルに平らに敷き、真空吸着をオンにします。刃合わせ時は付属の刃合わせブロックを使用し、刃先がちょうど材料表面に接触するようにします。段ボールの場合、刃先は楞の先端にわずかに刺さる程度とし、深すぎて楞峰を切断し強度に影響を与えないようにします。
3. パラメータ設定
材料の種類に応じて切断速度、刃圧、振動周波数を調整します。以下は参考パラメータです:
- 板紙(250-350g):速度30-50mm/s、刃圧0.2-0.3MPa、振動周波数中程度。
- 段ボール(E楞、F楞):速度20-40mm/s、刃圧0.3-0.4MPa、振動周波数高め。
- 厚紙(1.5-2.0mm):速度15-25mm/s、刃圧0.4-0.5MPa、V溝刀または複数回切断が必要。
罫線パラメータ:罫線幅は紙の厚さに合わせ、通常は紙厚の1.5倍とします。罫線圧力は紙表面に明確な跡を残し、破れない程度とします。
4. 試し切りと調整
本番切断前に小面積で試し切りを行い、切断深さと罫線効果を確認します。切断が不十分な場合は刃圧を上げるか速度を下げ、罫線が深すぎて紙が破れる場合は圧力を下げるか罫線ホイールを交換します。
5. 後処理
切断完了後、エアガンで粉塵を除去し、廃材を慎重に分離します。複雑な構造の場合はピンセットを補助的に使用できます。接着成形時は、量産と同じ接着剤を使用し、接着効果を検証することをお勧めします。
よくある問題と解決策
1. 切断エッジの毛羽立ち
原因:刃物の鈍化、振動周波数が低すぎる、または速度が速すぎる。解決策:刃物を交換し、振動周波数を上げ、切断速度を下げる。
2. 罫線の割れ
原因:罫線圧力が大きすぎる、罫線ホイールが狭すぎる、または紙の含水率が低すぎる。解決策:圧力を下げ、適切な幅の罫線ホイールに交換するか、紙に加湿処理を施す。
3. 材料の位置ずれ
原因:吸着力不足または材料の通気性が高すぎる。解決策:吸着力を上げ、テープで材料の縁を密封するか、フィルムを被せて通気を減らす。
4. 切断精度の偏差
原因:テーブルの不平、ガイドレールの摩耗、またはベルトの緩み。解決策:定期的にテーブルの水平を校正し、ガイドレールとベルトの張りを確認し、必要に応じてメーカーに保守を依頼する。
メンテナンスと保守
- 毎日テーブルとガイドレールを清掃し、紙屑や粉塵を除去する。
- 毎週刃物の摩耗状況を確認し、適時交換する。
- 毎月ガイドレールとボールねじに専用グリースで潤滑する。
- 四半期ごとにテーブル水平と繰り返し位置決め精度を含む装置精度を校正する。
- 長期停止時は電源を切り、防塵カバーを掛け、定期的に通電運転する。
選定のアドバイスとまとめ
カラー箱サンプルカッターを購入する際は、自社製品の特徴(材料の種類、最大サイズ、精度要求)と予算を総合的に考慮すべきです。自動刃合わせ、多刃物システム、使いやすいソフトウェアインターフェースを備えた機種を優先することをお勧めします。中小の包装企業には幅面600mm×500mmの機種で大部分のニーズを満たせます。大企業やデザイン会社はより大きなテーブルと自動刃交換システムを備えた機種を選択できます。正しい操作と定期メンテナンスにより装置寿命を大幅に延ばし、安定したサンプル品質を確保できます。