
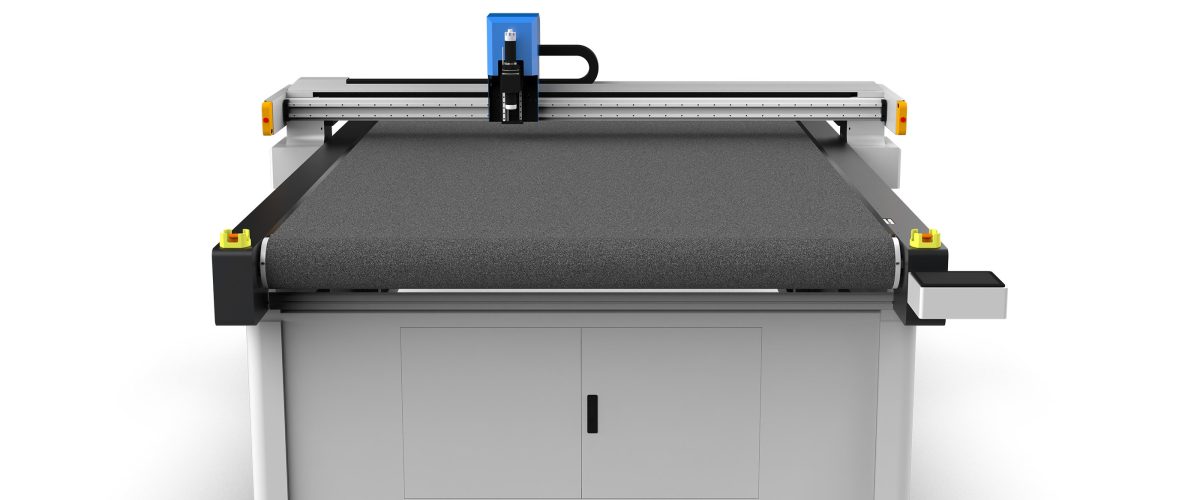
Seat Cushion Cutting Machine: Complete Guide from Selection to Process
シートカットは、ソフトファニチャーや自動車内装、医療用補助具などの業界において重要な工程です。従来の手作業による裁断は型板とハサミに依存しており、効率が低く、一貫性に欠けます。[dncut_xxx] シートカット機は、自動制御と高精度の振動刀ヘッドにより、量産における精度と速度の課題を解決します。本文では実際の生産現場の視点から、シートカット機の種類、選定パラメータ、プロセス設定、保守のポイントを体系的に紹介し、設備導入および生産管理の参考に供します。
I. Main Types of Cushion Cutting Machines and Their Application Scenarios
Cutting by cutting principle, seat cushion cutting machines are mainly classified into three types:
- 振動刀裁断機:刃物が高周波で振動し(周波数は通常8000~15000回/分)、スポンジ、記憶フォーム、EVA、XPEなどの軟質材料に適しています。切断厚さは50~100mmに達し、切り口は平滑で粉塵は発生しません。クッションの量産に最適な選択肢です。
- レーザー裁断機:レーザービームで材料を溶融させ、薄手の生地や化学繊維の詰め物に適していますが、スポンジを切断すると有害ガスや焦げ跡が発生し、コストも高いため、クッション業界での採用は少ないです。
- 丸刃裁断機:回転する刃物で切断し、比較的薄いスポンジやフォームに適しており、厚さは通常30mm以下で、小ロットや単純な形状に多く使用されます。
ほとんどのクッション製造業者にとって、振動刀裁断機は精度、効率、材料適応性の面で総合的な優位性が明らかです。以下では振動刀設備を中心に展開します。
二、選定の核心パラメータ:価格だけを見ない
クッション裁断機を購入する際は、以下の技術パラメータに重点を置く必要があります:
1. 有効裁断面積
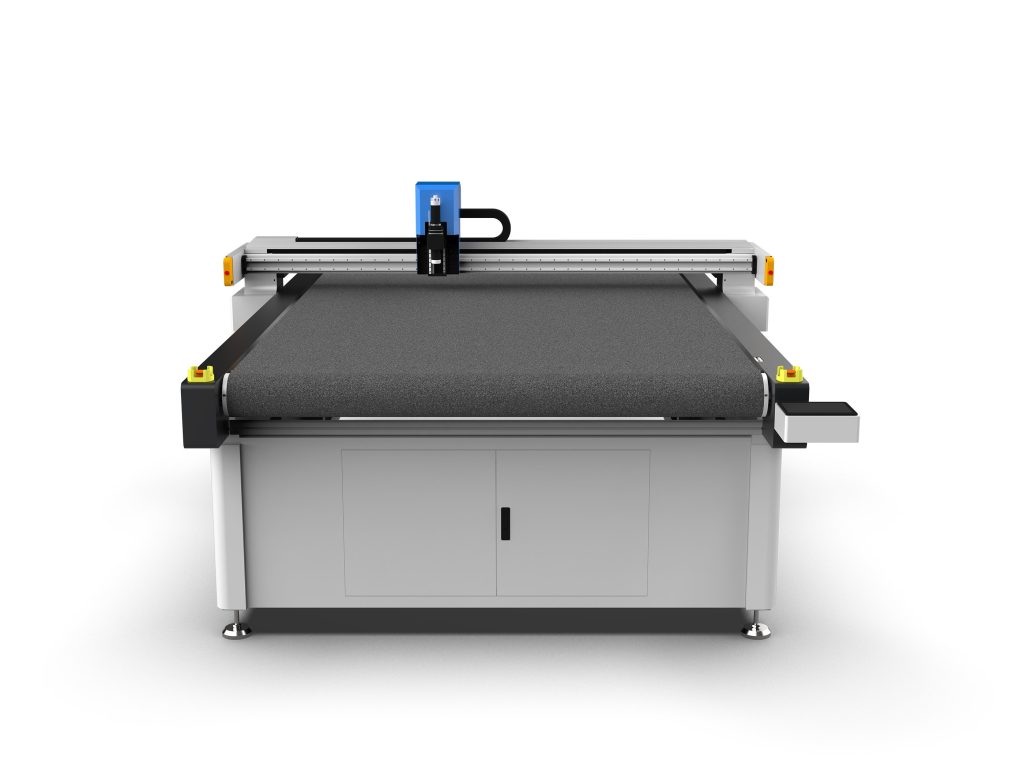
For typical cushion sizes, select a table accordingly. For example, when producing cushions of 500mm×500mm, we recommend choosing equipment with a working area of at least 1600mm×2500mm. This allows nesting multiple pieces at once, improving material utilization. When handling long sofas, the table length should be increased accordingly.
2. 切断厚さと材料適応性
振動刀裁断機の切断厚さは、ブレードの長さと振動振幅によって決まります。通常モデルでは30~50mmのスポンジを切断でき、延長ブレードモデルでは100mmまで可能です。お使いの材料(高密度スポンジ(密度45D以上)、ラテックス、ヤシ繊維など)に対応しているか確認が必要です。一部の材料には特殊コーティングブレードや補助装置が必要です。
3. 位置決め精度と繰り返し精度
クッションには通常、湾曲したエッジや穴位置があり、精度は組立品質に直接影響します。高品質な装置の位置決め精度は±0.1mm、繰り返し位置決め精度は±0.05mmに達する必要があります。駆動方式に注目してください。ラック&ピニオン+リニアガイドの組み合わせは、ベルト駆動よりも安定しています。
4. 制御システムとソフトウェア
主流の設備はモーションコントローラー+CAD/CAMソフトウェアを採用しています。ソフトウェアは一般的な形式(DXF、PLT、AI)に対応し、自動レイアウト、パス最適化、シミュレーションカット機能を備えている必要があります。操作インターフェースは中国語のタッチスクリーンが最適で、トレーニングコストを削減できます。
5. 生産効率
切断速度は通常0-1200mm/sで、実際の効率は材料の厚さと図形の複雑さに依存します。厚さ50mmのスポンジ、シンプルなクッション輪郭を例にとると、1個あたりの切断時間は約30-60秒です。受注量に合わせて設備の生産能力を評価する必要があります。
三、工程パラメータ設定:スポンジクッションを例に
正確な工程パラメータは、切断面の品質と効率を保証する鍵です。以下は典型的な設定の参考例です:
- 振動周波数:軟質スポンジを切断する場合、周波数を10000~12000回/分に設定します。高すぎると材料が溶融し、低すぎると切断面が粗くなります。
- 送り速度:直線部は800~1000mm/sに設定でき、円弧部は輪郭精度を確保するために400~600mm/sに低下させます。
- 刃の選択:波刃の刃は高密度スポンジに適しており、直刃の刃は普通のスポンジに適しています。刃の長さは厚さに応じて選択し、通常は材料の底部から5~10mm露出させます。
- 真空吸着:スポンジを裁断する際は真空吸附で材料を固定する必要があり、真空度は-0.06~-0.08MPaを推奨します。多孔質材料の場合は、テーブル上に通気膜を一枚被せることができます。
- 刀具补偿:刃物の厚さに応じて補正値を設定します。通常は0.2~0.5mmで、裁断寸法の精度を確保します。
実際の操作では、まず1件試し切りを行い、寸法を測定して切口品質を観察してから、パラメータを微調整することをお勧めします。
四、よくある問題と解決策
1. 切口にバリや焼けがある
原因は振動数が高すぎるか送り速度が遅すぎることで、摩擦熱が発生している可能性があります。振動数を8000~9000回/分に下げ、送り速度を上げるか、鋭い刃に交換してください。
2. 切断寸法の偏差
刃物補正の設定が正しいか、伝動部品が緩んでいないか、材料が切断中に移動していないかを確認してください。真空吸着が確実に効いていることを確認し、必要に応じて押さえ装置を追加してください。
3. 刃物の折損
通常は送り速度が速すぎるか、材料中に硬質の異物が混入していることが原因です。速度を下げ、材料表面を清掃し、靭性のより優れた刃物を選定してください。
4. ソフトウェアのレイアウト効率が低い
ソフトウェアの自動ネスティング機能を活用し、適切な間隔(通常3-5mm)を設定し、レイアウトアルゴリズムを定期的に更新してください。複雑な形状の場合は、角度を手動で調整して利用率を向上させることができます。
五、メンテナンスと保守:設備寿命の延長
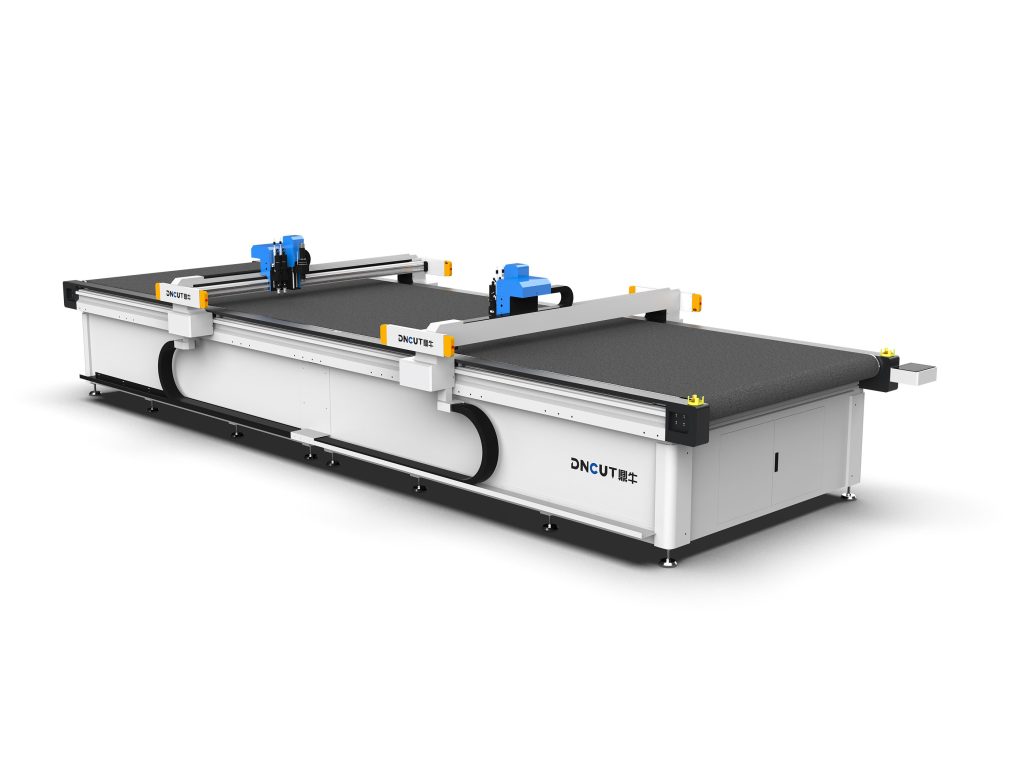
Daily maintenance of the seat cutting machine directly affects stability and lifespan:
- 毎日:テーブル面と真空吸着孔を清掃し、刃物の摩耗状況を確認し、ガイドレール上の粉塵を除去します。
- 毎週:伝動ベルトまたはラックの張り具合を確認し、リニアガイドに給油し、電気制御盤の冷却ファンを清掃します。
- 毎月:設備の原点を校正し、真空ポンプの油量(油式ポンプの場合)を確認し、安全装置をテストします。
- 四半期ごと:電気接続を全面的に点検し、摩耗した刃物やカーボンブラシ(該当する場合)を交換し、システムパラメータをバックアップします。
保守整備記録表を作成し、毎回のメンテナンス内容と発見した問題を記録して、追跡可能にします。
六、安全操作規範
振動刀裁断機はレーザー設備より安全ですが、基本的な規範を守る必要があります:
- 操作時に切断領域に手を入れないでください。設備には安全光柵または緊急停止ボタンを備える必要があります。
- 刃を交換する際は耐切創手袋を着用し、専用工具を使用してください。
- 作業領域を清潔に保ち、材料の堆積が放熱に影響しないようにしてください。
- 専門以外の人員は電気制御盤を開けてはいけません。
七、購入提案とコスト分析
座パッドカット機の価格帯は広く、小型卓上タイプは約3~5万元、大型高精度タイプは10~20万元程度です。生産能力に応じて選定し、過度な投資を避けてください。また、消耗品コスト(刃物、真空シート)およびアフターサポートの対応時間も検討してください。ソフトファニチャー業界で実績のあるサプライヤーを選択し、現場での試切を要請することをお勧めします。
投資回収面では、1台の設備でカット作業員3名を代替すると仮定した場合、通常6〜12ヶ月でコスト回収が可能です。さらに、自動化カットにより素材の無駄が5%~10%削減され、効益が進一步向上します。
結語
クッション裁断機は、生産効率と製品の一貫性を向上させるための有効なツールです。機種選定の際には、材料特性、精度要件、生産能力、メンテナンスコストを総合的に考慮する必要があります。適切なプロセスパラメータと標準化された保守により、設備の価値を最大化できます。本ガイドが、お客様の設備選定と生産管理に実用的な参考情報となれば幸いです。