
なぜテーブルクロスの裁断に専用設備が必要なのか?
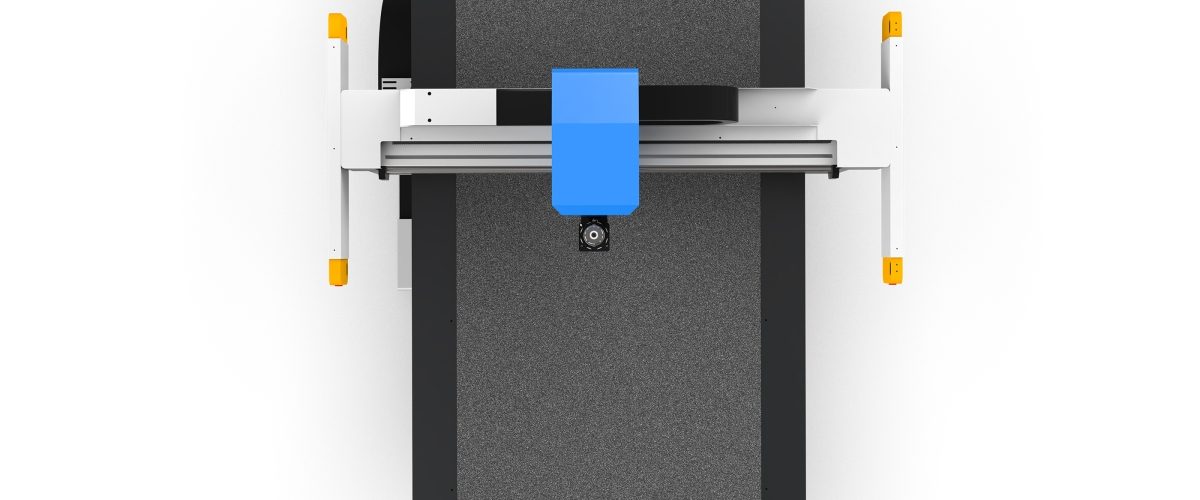
テーブルクロスの素材は綿麻、化繊、PVC、レースなど多様で、従来の手作業による裁断は効率が低く精度も劣ります。特に大量生産や複雑な柄のテーブルクロスでは、人手による裁断で一貫性を保つことは困難です。テーブルクロス裁断機(通常は振動刀裁断機またはレーザー裁断機)は、数値制御システムで刃先の動きを制御し、高精度・高速の自動裁断を実現して上記の問題を効果的に解決します。
テーブルクロス裁断機の主要タイプと選定ポイント
1. 振動刀裁断機
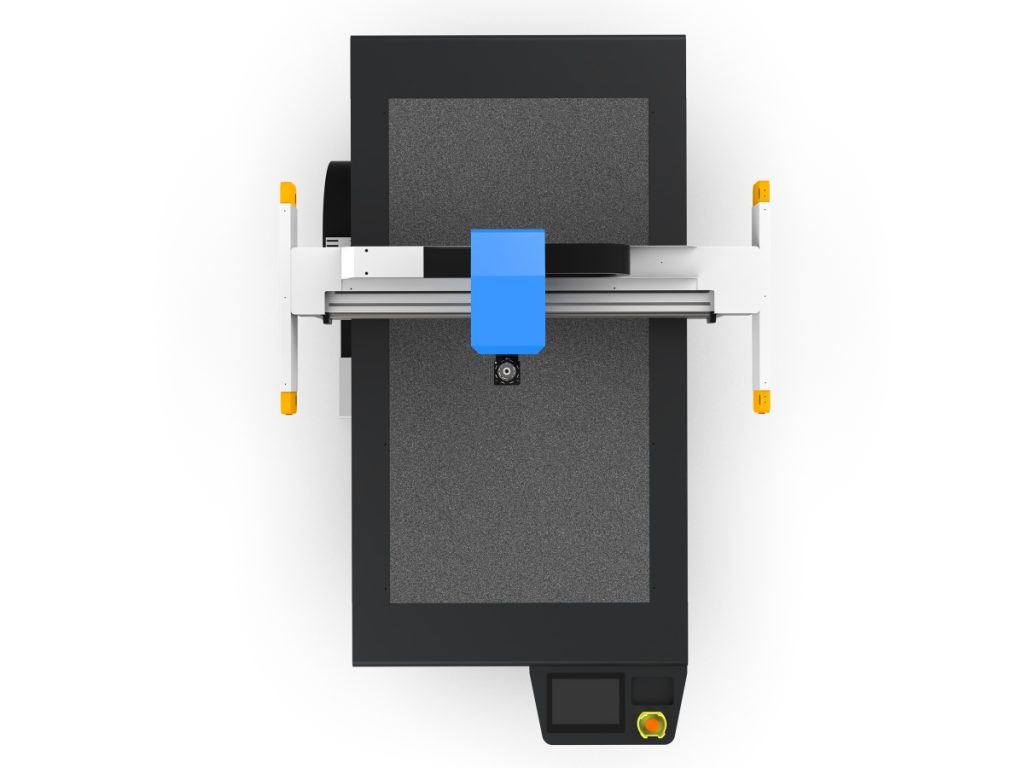
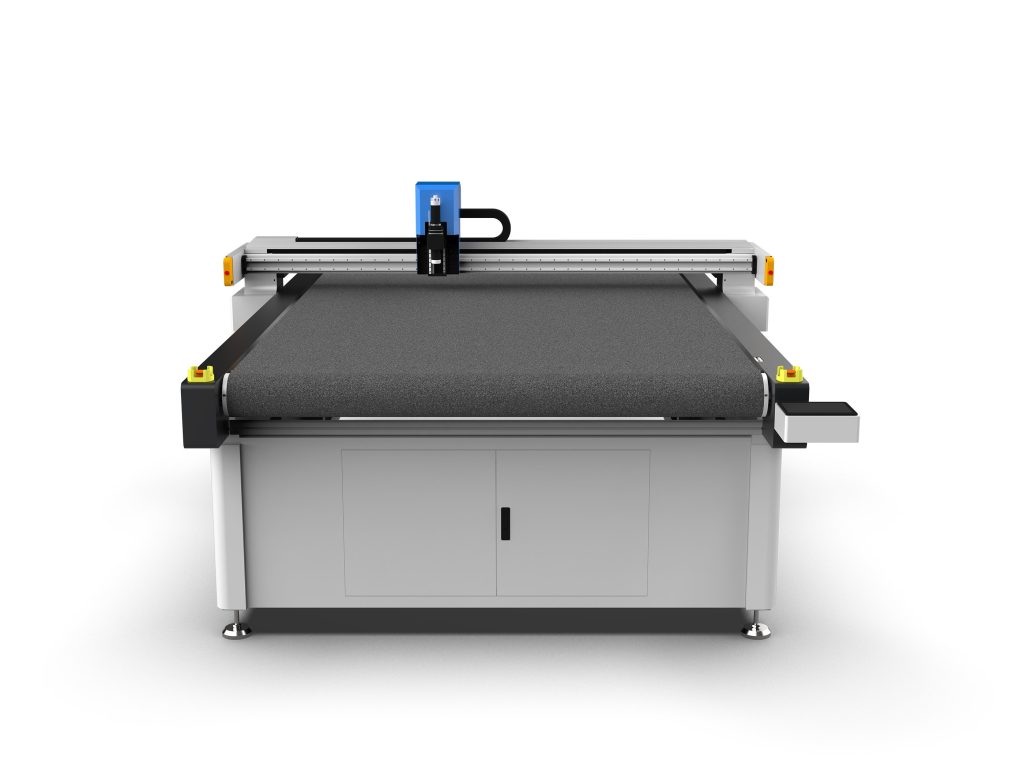
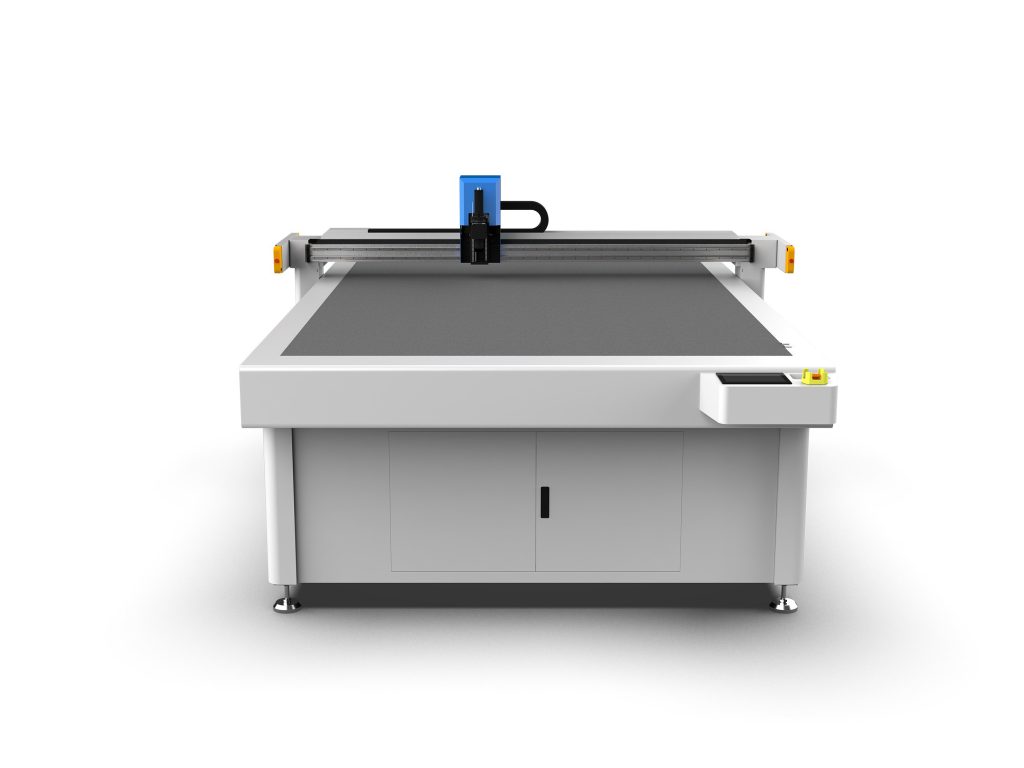
振動刀裁断機は高周波で振動する刃物で切断し、綿布、ポリエステル、不織布などほとんどの柔軟材料に適しています。その利点は、切断エッジが整然として焦げがなく、複数の刃先を同時に装着して効率を高められることです。選定時には以下に注目します:
- 切断厚さ:通常、振動刀裁断機は0.5~10mmの材料を切断でき、テーブルクロスの厚さに応じて適切な出力を選びます。
- 加工幅:一般的な幅は1600mm×2500mm、2000mm×3000mmなどで、テーブルクロスの最大サイズに応じて選び、余裕を持たせます。
- 切断精度:一般に±0.1mmに達し、高精度機種では±0.05mmに達します。
- 刃先数:シングル刃先は小ロット多品種に、マルチ刃先(4刃先など)は大量生産に適しています。
2. レーザー裁断機
レーザー裁断機は高エネルギーのレーザービームで材料を溶融または気化させ、化繊やPVCなどの材料に適しており、切断速度が速く刃物の摩耗がありません。ただし、レーザー切断のエッジには焼け跡が残り、テーブルクロスの外観に影響する可能性があり、綿麻などの天然繊維の切断効果は劣ります。選定時には以下に注目します:
- レーザー出力:通常80W~150Wで、出力が高いほど切断速度は速くなりますが、材料の耐性を考慮する必要があります。
- 切断幅:振動刀と同様、一般的な幅は1300mm×900mmから2000mm×3000mmです。
- 冷却方式:水冷レーザーは長時間連続運転が可能で、大量生産に適しています。
3. 選定の提案
綿麻類のテーブルクロスには振動刀裁断機を推奨します。化繊やPVCのテーブルクロスでエッジの焼けが気にならない場合は、レーザー裁断機を検討できます。複雑な透かし柄があるテーブルクロスでは、レーザー裁断機がより有利です。さらに生産規模も考慮する必要があります。小ロット多品種ならシングル刃先の振動刀、大量生産ならマルチ刃先の振動刀または高速レーザー機を推奨します。
主要性能パラメータの解説
1. 切断速度
振動刀裁断機の切断速度は通常0~1200mm/sで調整可能で、実際の速度は材料の厚さと柄の複雑さに依存します。レーザー裁断機の速度は0~1000mm/sに達します。速度が高いほど効率は上がりますが、切断品質を確保する必要があります。
2. 位置決め精度
位置決め精度は裁断の正確性に影響し、通常は繰り返し位置決め精度で表され、高品質な機種では±0.02mmに達します。位置合わせが必要なテーブルクロス(プリント柄など)では、高精度が極めて重要です。
3. 制御システム
主流の制御システムには国産および輸入システムがあり、上海維宏、ドイツPAなどがあります。制御システムは一般的なファイル形式(DXF、PLT、AIなど)をサポートし、自動ネスティングや経路最適化機能を備えて材料の無駄を減らす必要があります。
4. 吸着システム
真空吸着システムは材料を固定し、裁断中に材料が動かないようにします。吸着力の大きさは材料の通気性に応じて選ぶ必要があり、通気性の良い綿布には強い吸着力が必要で、PVCなどの通気性のない材料では吸着力を適度に下げられます。
操作手順とコツ
1. 準備作業
- 材料の固定:テーブルクロスを作業台に平らに広げ、真空吸着を起動して材料がシワなく平らであることを確認します。
- ファイルのインポート:設計ファイルを裁断ソフトウェアにインポートし、図形の寸法と経路が正しいか確認します。
- 刃先の選択:材料に応じて適切な刃先を選びます(振動刀、丸刀、引き刀など)。綿麻類には振動刀、化繊類には丸刀を使用します。
2. パラメータ設定
- 切断速度:初期速度は中速(600mm/sなど)に設定し、切断効果に応じて調整します。
- 刃圧:刃圧が大きすぎると材料が変形し、小さすぎると切れません。低い値から徐々に調整し、下層を傷めずに切れ込むようにします。
- オーバーカット:内側輪郭のある柄では、適切なオーバーカット量(0.5mmなど)を設定し、角部の切断を完全にします。
3. 試し切りと量産
本番裁断の前に、廃材で試し切りを行い、切断エッジの品質と寸法精度を確認します。問題がなければ量産に入ります。生産中は定期的に刃先の摩耗を確認し、適時交換します。
メンテナンスと保守
- 毎日の清掃:作業台面とガイドレール上のほこりや糸くずを清掃し、設備を清潔に保ちます。
- 刃先の交換:使用頻度に応じて定期的に刃先の摩耗を確認し、通常200~300時間の裁断ごとに交換するか、切断品質が低下したときに交換します。
- 潤滑:ガイドレールとボールねじに毎月1回潤滑油を注入し、摩耗を減らします。
- 真空ポンプの保守:定期的に真空ポンプのフィルターを清掃し、詰まりによる吸着力低下を防ぎます。
- ソフトウェアの更新:定期的に裁断ソフトウェアを更新し、より良い機能と互換性を得ます。
よくある問題と解決策
1. 切断エッジが整わない
考えられる原因:刃先の摩耗、切断速度が速すぎる、刃圧不足。解決策:刃先を交換し、速度を下げ、刃圧を上げます。
2. 材料が動く
考えられる原因:吸着力不足、材料が平らに敷かれていない。解決策:真空ポンプと配管を確認して吸着力を確保し、材料を敷き直します。
3. 切断精度の偏差
考えられる原因:ガイドレールの摩耗、タイミングベルトの緩み、制御システムのパラメータ誤り。解決策:ガイドレールとタイミングベルトを確認し、設備を再校正します。
まとめ
テーブルクロス裁断機の選定は、材料特性、生産規模、精度要件などを総合的に考慮する必要があります。振動刀裁断機はほとんどのテーブルクロス材料に適し、レーザー裁断機は化繊や複雑な柄に適しています。正しい操作と定期的なメンテナンスが、裁断品質と設備寿命を保証する鍵です。本ガイドが生産の実用的な参考になれば幸いです。