
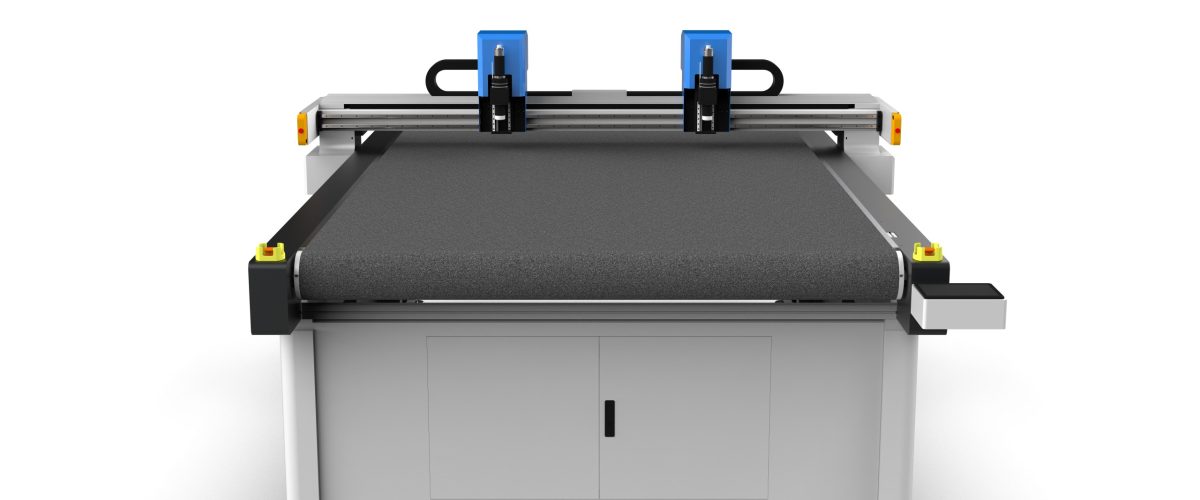
デジタルプリント裁断機:選定から工程管理までの完全ガイド
デジタルプリント技術はアパレル、ホームテキスタイル、広告資材などの分野で広く応用されており、後工程である裁断は完成品の品質と生産効率に直接影響します。従来の手作業裁断や一般的な裁断機では、デジタルプリント生地の高精度要求や多様な柄に対応するのが難しく、デジタルプリント裁断機が登場しました。本記事では、設備選定、主要パラメータ、工程管理、よくある問題の4つの側面から実用的な技術指導を提供します。
一、デジタルプリント裁断機の核心タイプと選定ポイント
デジタルプリント裁断機は主に2種類に分かれます:レーザー裁断機と振動刀裁断機です。レーザー裁断機は高エネルギーレーザービームで材料を溶融または気化させ、化学繊維生地やフィルムなどに適しており、切断エッジは自動的に封止されますが、煙や焦げ跡が発生し、天然繊維(綿、麻)には効果が劣ります。振動刀裁断機は高周波振動する刃物による冷切断を行い、綿、麻、シルク、ウール、皮革、複合材料などほぼすべての柔軟材料に適しており、焦げ跡や煙がなく、デジタルプリント生地の主流の選択肢です。
選定時には以下の要素を考慮する必要があります:
- 材料タイプ:綿、麻などの天然繊維には振動刀が最適です。化学繊維生地はレーザーも検討できますが、焦げ跡の許容度を評価する必要があります。コーティングや複合材料を含む場合は振動刀を推奨します。
- 裁断精度:デジタルプリント柄の位置合わせ精度要求が高く、通常±0.1mm以内が必要です。振動刀裁断機はサーボ制御と高精度ガイドレールにより±0.05mmの繰り返し位置決め精度を実現できます。
- 生産効率:生産能力の需要に応じてシングルヘッドまたはマルチヘッド裁断を選択します。シングルヘッド振動刀の裁断速度は60-120m/min(材料厚さによる)に達し、マルチヘッドでは倍増します。
- 自動化程度:自動送り、自動排版、視覚認識位置合わせなどの機能は人手介入を大幅に削減し、大量生産に適しています。
- ソフトウェア互換性:設備は主要なCAD形式(DXF、PLT、AIなど)をサポートし、デジタルプリント機のRIPソフトウェアとシームレスに連携して、プリントと裁断データの同一ソースを実現する必要があります。
二、主要性能パラメータの解説
デジタルプリント裁断機を購入する際は、以下のパラメータに特に注意する必要があります:
1. 切断精度と繰り返し位置決め精度
切断精度とは実際の切断経路と設計経路の偏差を指し、通常±0.1mmが要求されます。繰り返し位置決め精度とは複数回同一位置に戻る際の偏差を指し、≤±0.05mmである必要があります。高精度はプリント柄の位置合わせ精度を保証する基礎です。
2. 最大切断速度と加速度
切断速度は効率に影響しますが、材料特性に合わせる必要があります。例えば、厚さ2mmの綿布を切断する場合、振動刀速度は80m/minに設定できます。厚さ10mmの起毛生地を切断する場合、切断不足を避けるために速度を30m/min以下に下げる必要があります。加速度はコーナー部の精度に影響し、高い加速度(例えば1g以上)は減速による効率損失を低減できます。
3. 切断厚さ
振動刀裁断機の最大切断厚さは通常20-50mm(材料の圧縮性による)で、レーザー裁断機は一般的に10mmを超えません。最も厚い材料に基づいて選択し、余裕を持たせる必要があります。
4. 作業台面サイズ
一般的な台面幅は1.6m、2.0m、2.5mで、長さはカスタマイズ可能です。生地の幅と排版方式に合わせる必要があります。例えば、幅1.8mの生地には2.0mの台面を選択し、真空吸着の縁を確保することを推奨します。
5. 真空吸着システム
真空吸着は裁断過程中に生地がずれないことを確保します。吸着力は通常真空度で表され、≥-0.06MPaが要求されます。通気性の強い生地(ニット布など)には、ゾーン制御吸着またはカバーフィルムの使用が必要です。
6. 視覚認識システム
プリント柄の位置合わせ要求が高い製品(位置決めプリントTシャツなど)には、CCD視覚認識システムを搭載し、生地上のマーキングポイントを認識して変形を自動補正する必要があり、位置合わせ精度は±0.2mmに達します。
三、工程管理のポイント
設備選定が正しいことは第一歩に過ぎず、工程管理が最終品質を決定します。以下のポイントは生産中に厳格に実行する必要があります:
1. 生地の前処理
デジタルプリント生地は裁断前に十分に収縮・定型する必要があり、特に綿、麻などの天然繊維は重要です。裁断前24時間、生地を恒温恒湿環境(温度20±2℃、湿度65±5%)に平置きし、含水率を均一にして裁断後の変形を低減することを推奨します。伸縮性生地には予備収縮処理を行うことができます。
2. 排版と経路最適化
専門の排版ソフトウェア(Optitex、Lectra、力克など)を使用して自動排版を行い、生地利用率を向上させます。裁断経路は「先内後外、先小後大」の原則に従い、生地の移動を低減します。柄の位置合わせ要求が高い裁片には、排版時に位置合わせマークを追加する必要があります。
3. 刃物の選択とメンテナンス
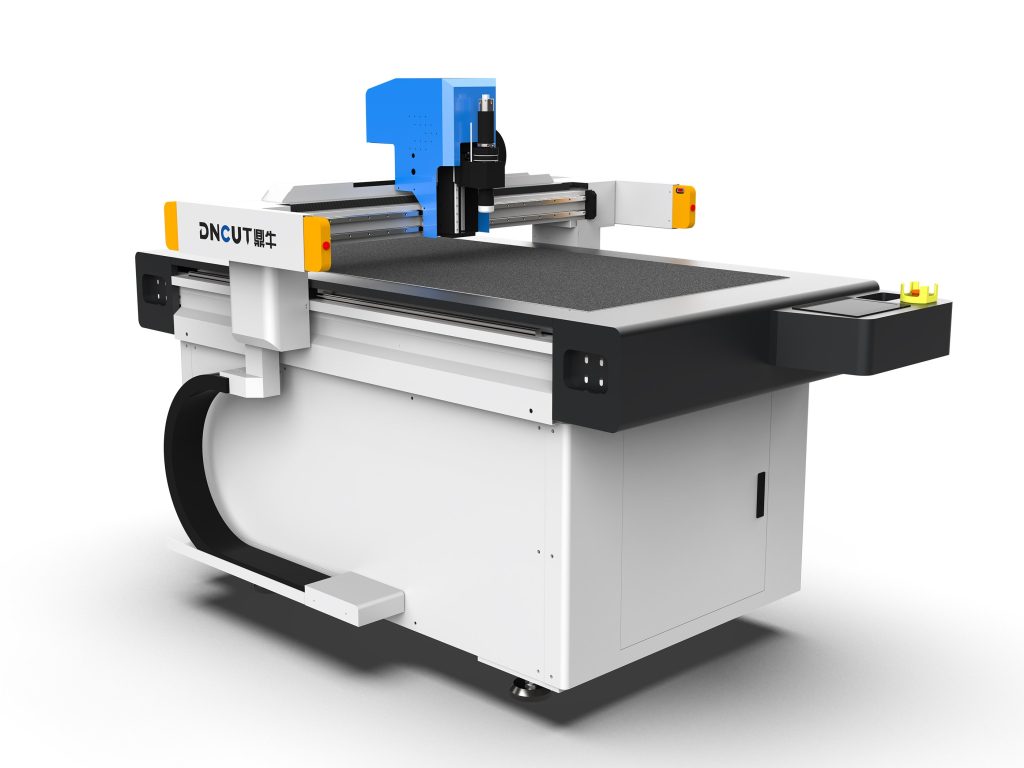
振動刀の一般的な刃物タイプには、尖刀(精密柄に適用)、円刀(直線長切断に適用)、鋸歯刀(コーティング織物の滑り防止に適用)があります。刃物が摩耗すると切断エッジの毛羽立ちや寸法偏差が発生するため、定期的に点検する必要があります。800-1000メートルごと、または毛羽立ちが発生した際に刃物を交換することを推奨します。同時に、刃物ホルダーとガイドレールを定期的に清掃し、振動周波数の安定性を確保します。
4. パラメータ設定
材料に応じて振動周波数、切断速度、刃物降下深さ、真空吸着力を調整します。例えば:
- 綿布(厚さ0.5mm):振動周波数18000回/分、速度60m/min、刃物降下深さ0.8mm、真空度-0.05MPa。
- ポリエステル生地(厚さ1mm):振動周波数20000回/分、速度80m/min、刃物降下深さ1.2mm、真空度-0.06MPa。
- 皮革(厚さ2mm):振動周波数15000回/分、速度40m/min、刃物降下深さ2.5mm、真空度-0.07MPa。
上記パラメータは実際の設備と材料に応じて微調整する必要があり、まず試し切りサンプルで効果を確認することを推奨します。
5. 裁断後の処理
裁断完了後、裁片を速やかに取り外し、長時間の吸着による変形を避けます。ほつれやすい生地(シルクなど)には、裁断エッジにほつれ防止液を塗布するか、熱切断工法を採用できます。裁片は番号ごとに分類して保管し、混同を防ぎます。
四、よくある問題と解決策
実際の生産では、デジタルプリント裁断機で以下の問題が発生する可能性があります:
1. 切断エッジの毛羽立ちやほつれ
原因:刃物の鈍化、振動周波数が低すぎる、切断速度が速すぎる。解決策:刃物を交換し、振動周波数を上げ(例えば15000回/分から18000回/分へ)、切断速度を10%-20%下げる。
2. 裁片の寸法偏差
原因:生地の収縮が不十分、真空吸着力不足、刃物経路補正が未設定。解決策:生地の前処理を強化し、真空ポンプとシール材を点検し、ソフトウェアで刃物半径補正(通常0.1-0.2mm)を設定する。
3. 柄の位置合わせ不良
原因:視覚認識システムの未校正、生地の変形、排版マークの誤り。解決策:カメラを定期的に校正し、生地に位置合わせマークポイントを追加し、ソフトウェアで変形補正を行う。
4. 切断不足または底帯の損傷
原因:刃物降下深さの設定不適切、底帯の摩耗。解決策:刃物降下深さを調整し(通常は材料厚さ+0.1-0.2mm)、底帯を定期的に点検・交換する(3-6ヶ月ごと、または摩耗状況に応じて推奨)。
五、メンテナンスと安全規範
設備の長期的な安定運行を確保するため、日常メンテナンス制度を確立する必要があります:
- 毎日:台面の清掃、刃物の緩み点検、真空吸着孔の異物除去。
- 毎週:ガイドレールの潤滑状況を点検し、専用グリースを補充。視覚レンズの清掃。
- 毎月:伝動ベルトの張力を点検し、切断精度を校正。真空度が基準を満たしているかテスト。
- 四半期ごと:摩耗の激しい刃物と底帯を交換。電気キャビネットの埃を全面清掃。
安全面では、設備は良好に接地する必要があり、操作時に手を切断区域に入れることは禁止されています。レーザー機種には排煙システムを装備し、保護メガネを着用する必要があります。
結語
デジタルプリント裁断機は生産効率と製品品質を向上させる重要な設備です。選定時には材料特性、精度要求、生産能力を総合的に考慮し、使用中は工程パラメータの最適化と日常メンテナンスに注力する必要があります。科学的な選定と精密な工程管理により、設備性能を十分に発揮し、ロスを低減し、高効率・高品質な生産を実現できます。