
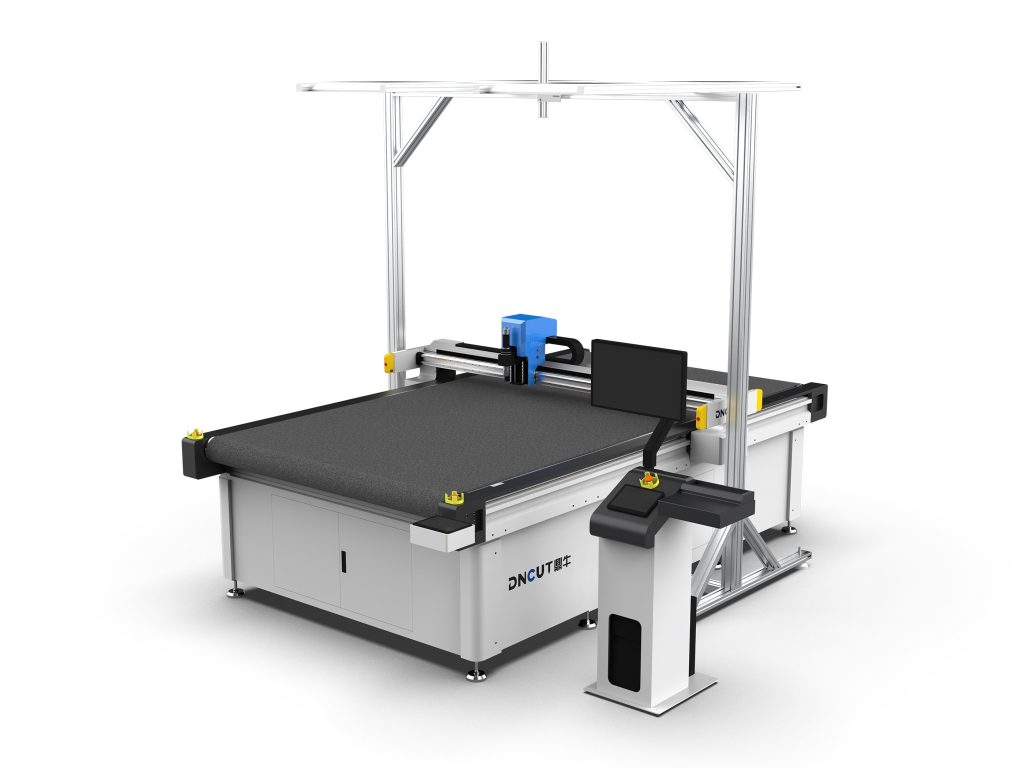
【振動刀切割機】是一種利用高頻振動刀片對柔性材料進行切割的數控設備,透過伺服系統驅動刀頭運動,適用於EVA泡棉、皮革、布料等非金屬材料,切割精度通常控制在±0.1mm以內。
振動刀切割機精度下降的常見原因
振動刀切割機在長期使用後,切割精度下降是常見問題。精度下降通常表現為切割尺寸偏差、切口不垂直、重複定位精度變差等。根據實際維修數據,約70%的精度問題源於機械部件磨損或參數設置不當。以下從六個方面分析原因,並提供具體的校準方法。
1. 導軌與滑塊磨損
導軌和滑塊是保證切割頭運動精度的核心部件。當導軌潤滑不足或進入粉塵時,磨損加劇,導致運動間隙增大。典型症狀是切割直線時出現波浪紋或尺寸漂移。檢查方法:用手推動切割頭,感覺是否有卡頓或鬆動;用百分表測量導軌的直線度,誤差應小於0.02mm/300mm。校準方法:清潔導軌並重新潤滑(使用鋰基潤滑脂),若滑塊磨損嚴重(間隙大於0.05mm),需更換滑塊。更換後需重新調整導軌預緊力,確保無間隙但運動順暢。
2. 刀片磨損或安裝不當
振動刀片磨損後,切割阻力增大,導致刀片偏擺,切口變斜。此外,刀片安裝時未夾緊或夾套內有異物,也會引起精度下降。檢查方法:觀察切口是否出現毛刺或斜邊;用放大鏡檢查刀尖磨損量,若磨損超過0.1mm需更換。校準方法:更換刀片時,清潔夾套和刀片座,確保無切屑;使用扭矩扳手按廠家規定扭矩(通常為2-3N·m)鎖緊夾套。安裝後,用千分表測量刀尖徑向跳動,應小於0.03mm。
3. 傳動皮帶或絲槓間隙
對於皮帶傳動的機型,皮帶鬆弛會導致反向間隙增大;對於絲槓傳動的機型,絲槓螺母磨損會產生軸向間隙。典型表現是切割方形時對角線偏差大。檢查方法:用百分表頂住切割頭,手動正反向移動,讀取間隙值,若大於0.05mm需調整。校準方法:皮帶傳動時,調整張緊輪使皮帶下垂量在5-10mm;絲槓傳動時,調整螺母預緊或更換滾珠絲槓。調整後需進行反向間隙補償,在控制系統參數中設置補償值(通常為0.01-0.05mm)。
4. 伺服電機與編碼器問題
伺服電機編碼器污染或損壞會導致位置反饋錯誤,引起定位不準。此外,電機與絲槓聯軸器鬆動也會產生誤差。檢查方法:觀察電機運行是否有異響;用診斷軟件查看編碼器信號是否穩定。校準方法:清潔編碼器(使用無水酒精),若損壞需更換;檢查聯軸器螺釘是否擰緊,必要時更換彈性聯軸器。更換後需重新進行伺服參數自整定。
5. 切割參數設置不當
振動頻率、切割速度、下刀深度等參數不匹配會導致切割精度下降。例如,振動頻率過高會使刀片發熱變形,頻率過低則切割阻力大。檢查方法:對比工藝參數表,確認當前參數是否在推薦範圍內。校準方法:進行試切,逐步調整參數。以切割5mm厚EVA泡棉為例,推薦振動頻率為12000-15000次/分鐘,切割速度200-300mm/s,下刀深度0.5-1mm。通過試切找到最佳組合,並記錄到工藝庫。
6. 工作臺面不平或吸附力不足
工作臺面不平會導致材料與檯面間隙不一致,影響切割深度均勻性。吸附力不足則材料移動,造成尺寸偏差。檢查方法:用直尺和塞尺檢查檯面平面度,誤差應小於0.1mm/m²;檢查真空吸附壓力,應達到-0.06MPa以上。校準方法:重新銑削檯面(使用專用銑刀,切削深度0.1-0.2mm);檢查真空管路是否洩漏,清潔過濾網,必要時增加真空泵功率。
系統性校準流程
當精度下降時,建議按以下步驟進行系統性校準:
- 步驟1:清潔與檢查:徹底清潔導軌、絲槓、刀片座,檢查各部件磨損情況。
- 步驟2:機械精度校準:依次調整導軌直線度、絲槓反向間隙、刀片徑向跳動。
- 步驟3:電氣參數校準:檢查伺服電機編碼器,進行參數自整定,設置反向間隙補償。
- 步驟4:工藝參數優化:通過試切調整振動頻率、速度、深度,記錄最佳參數。
- 步驟5:驗證與記錄:切割標準測試圖形(如100mm×100mm正方形),測量尺寸偏差,應控制在±0.1mm以內。記錄校準數據和更換部件,建立維護檔案。
預防性維護建議
為保持長期精度,建議每500小時清潔導軌並潤滑,每2000小時檢查刀片和皮帶,每半年校準一次機械精度。同時,保持環境溫度在20±5℃,濕度40%-70%,避免粉塵進入傳動部件。
核心要點
- 約70%的精度問題源於機械部件磨損或參數設置不當,需定期檢查導軌與滑塊間隙。
- 導軌直線度誤差應小於0.02mm/300mm,滑塊間隙大於0.05mm時需更換滑塊。
- 刀片磨損超過0.1mm需更換,安裝後刀尖徑向跳動應小於0.03mm。
- 傳動皮帶下垂量應調整至5-10mm,絲槓反向間隙補償值通常為0.01-0.05mm。
- 切割5mm厚EVA泡棉推薦振動頻率12000-15000次/分鐘,速度200-300mm/s。
- 工作臺面平面度誤差應小於0.1mm/m²,真空吸附壓力需達到-0.06MPa以上。
常見問題
振動刀裁切機精度下降的常見表現有哪些?
振動刀裁切機精度下降通常表現為切割尺寸偏差、切口不垂直、重複定位精度變差,以及切割直線時出現波浪紋或尺寸漂移。
如何檢查振動刀裁切機的導軌是否需要校準?
用手推動切割頭感覺是否有卡頓或鬆動,並用百分表測量導軌直線度,誤差應小於0.02mm/300mm,超出則需清潔潤滑或更換滑塊。
振動刀片安裝時應注意什麼?
振動刀片安裝時應清潔夾套和刀片座,確保無切屑,使用扭矩扳手按2-3N·m鎖緊夾套,安裝後刀尖徑向跳動應小於0.03mm。
切割5mm厚EVA泡棉的推薦參數是什麼?
切割5mm厚EVA泡棉推薦振動頻率為12000-15000次/分鐘,切割速度200-300mm/s,下刀深度0.5-1mm,需通過試切優化組合。
振動刀裁切機預防性維護週期是多久?
振動刀裁切機建議每500小時清潔導軌並潤滑,每2000小時檢查刀片和皮帶,每半年校準一次機械精度,環境溫度保持20±5℃。