
I. Die Grundbewegung des Vibrationsmessers
Das ausführende Organ einer Vibrationsmesserschneidmaschine ist eine Klinge, die ausschließlich hochfrequente Hin- und Herbewegungen in vertikaler Richtung ausführt. Die vom Motor abgegebene Drehbewegung wird über den Mechanismus in eine vertikale Hin- und Herbewegung des Klingenhalters umgesetzt: Beim Schneiden ist der vertikale Hub der Klinge sehr klein und die Frequenz hoch, in horizontaler Richtung bewegt sich die Baugruppe mit dem Schlitten auf den Achsen X/Y. Die Kraftrichtung der Schneide auf das Material ist damit nahezu rein vertikal, eine Querkraft entsteht praktisch nicht.
Diese Eigenschaft bestimmt den grundlegenden Unterschied zwischen Vibrationsmesser, Ziehschneide, Kreismesser und Laser: Das Messer arbeitet nicht über die Schwenkrichtung der Schneide und nicht über thermisches Schmelzen, sondern öffnet das Material durch einen sehr kleinen Schnittweg bei extrem hoher Frequenz. Wer diesen Punkt versteht, hat die Grundlage für die nachfolgende Parametereinstellung.
II. Drei verbreitete Antriebsstrukturen
1. Exzenter + Kurbel-Schub-Stange
Die auf Industriemaschinen häufigste Lösung. Ein Servomotor oder ein bürstenloser Motor treibt die Exzenterwelle an, der Hub ist halb so groß wie die Amplitude. Ist die Drehzahl der Exzenterwelle n, beträgt die Schwingfrequenz bei einem Exzenter f≈n; bei symmetrischer Anordnung von zwei Exzentern gilt f≈2n. Die Struktur ist steif, nimmt hohe Schnittkräfte auf und ist wartungsarm; der Nachteil ist, dass die Amplitude durch Austausch der Exzenterbuchse eingestellt werden muss und der Frequenzobergrenze durch Lager und Trägheit der Kurbel begrenzt ist, in der Regel innerhalb von 12 000/min.
2. Voice-Coil-Motor oder Linear-Motor im Direktantrieb
Der Läufer treibt den Klingenhalter direkt an, ohne Kurbelglied. Frequenzen über 20 000/min sind möglich, die Amplitude lässt sich per Programm stufenlos zwischen 0.3–5 mm einstellen, die Ansprechzeit ist kurz und der Geräuschpegel niedrig. Die Vorschubkraft ist relativ begrenzt, das Verfahren eignet sich daher eher für mittel- und Hochgeschwindigkeitsschnitte dünner Materialien wie Folien, Papier und Textilien, die Anlagenkosten sind höher.
3. Pneumatische oder elektromagnetische Vibration
Einfacher Aufbau, geringe Kosten, meist eingesetzt für leichte Werbematerialien und Muster im Bekleidungsbereich. Frequenzstabilität und Dauerleistungsfähigkeit sind geringer als bei den beiden vorherigen Lösungen, weshalb sie in Anlagen für die Serienproduktion kaum noch verwendet werden.
III. Schnittmechanismus: Warum „Schneiden” und nicht „Kratzen”
Schichtweises Scheren mit Feinzähnen
Die Schneide der Vibrationsmesserklinge ist mit feinen, dicht stehenden Zähnen versehen. Bei jedem Hub nach unten trennt die Klinge nur eine sehr dünne Schicht des Materials und führt einen örtlichen Scher Vorgang über eine sehr kurze Strecke aus: Die Spannungskonzentration lässt das Material entlang der Schnittlinie brechen, statt es durch Verdrängung wegzuschieben. Beim Mehrlagenschnitt löst dieses Vorgehen die obere, die mittlere und die untere Lage nacheinander, sodass die Schnittkante in der Höhe deutlich gleichmäßiger ausfällt als bei der Ziehschneide.
Keine Querkraft, stabile Schnittfuge
Die Ziehschneide wird passiv durch den Zug des Materials mitgedreht, und in Kurven erzeugt die Schneide eine Querkraft auf das weiche Material, das dadurch gedehnt wird; die geschnittenen Radien werden dann zu groß oder gezahnt. Beim Vibrationsmesser wird die Messerorientierung aktiv vom Programm vorgegeben, die Schnittbreite bleibt nahezu konstant, und kleine Radien sind bis 1 mm erreichbar — geeignet für feine Konturen in Automobilinnenraum, Schuhmaterial und Verbundwerkstoffen.
Kaltschnitt, keine Veränderung der Materialeigenschaften
Der Laser arbeitet mit thermischem Schmelzen, wodurch an der Kante Brandspuren und eine gehärtete Schicht entstehen und temperaturempfindliche Materialien vergilben; der Vibrationsmesser erzeugt keine thermisch beeinflusste Zone. Da die Klinge zudem nicht dauerhaft staucht, ist die Verformung bei komprimierbaren Materialien wie Schaum und Polsterschaum gering, und die Schnittfläche bleibt nach der Rückfederung eben, ohne Schrägkante.
IV. Zusammenspiel der Baugruppe: Die Klinge ist nur das letzte Glied
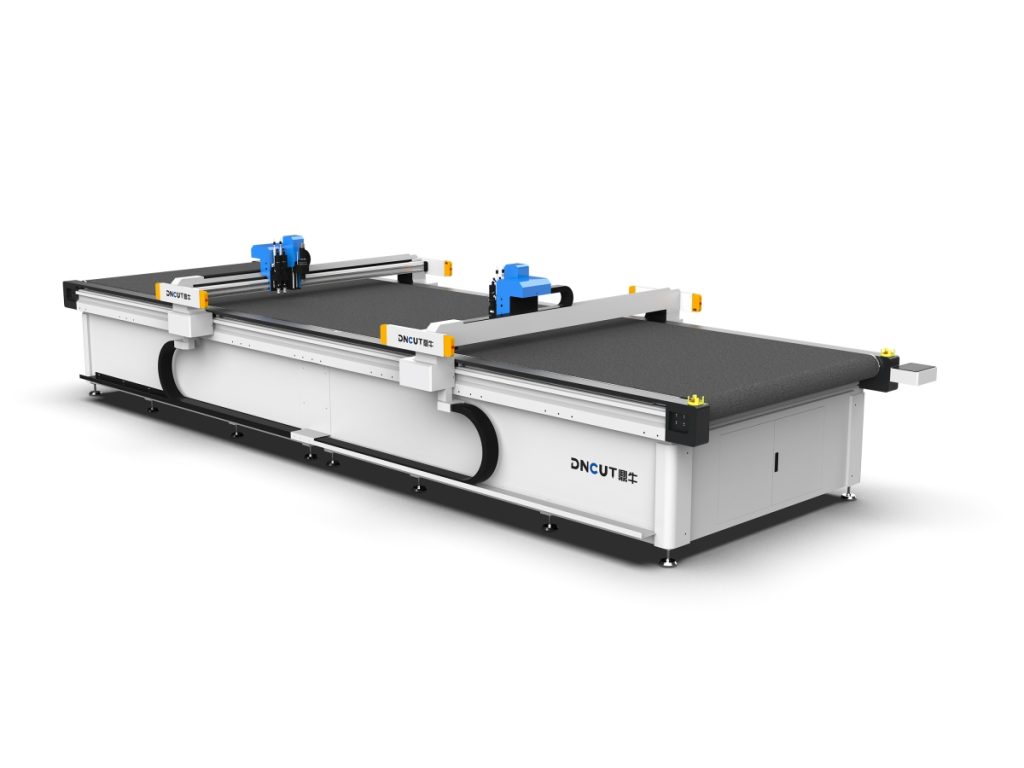
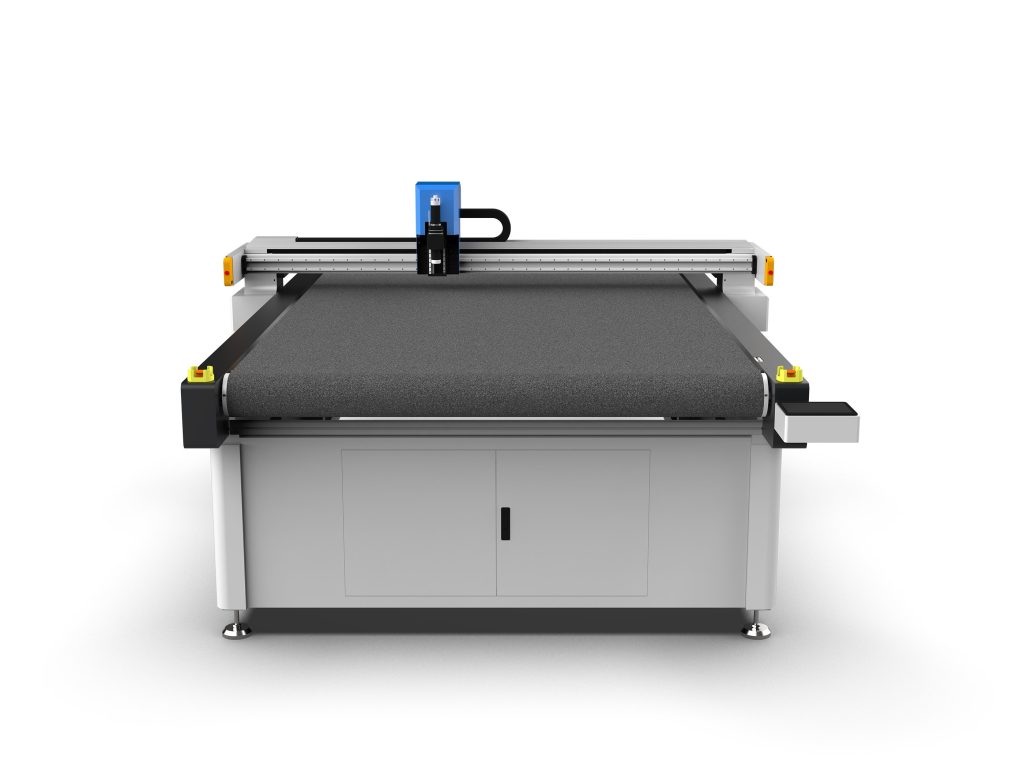
Vakuum-Arbeitstisch
Wird das weiche Material nicht fixiert, schneidet auch die beste Klinge nicht genau. Üblich ist ein zonenweise geschalteter Vakuum-Arbeitstisch mit einem Unterdruck von etwa −8 bis −15 kPa, dessen Boden aus Filz oder Wabenstruktur besteht, um eine gleichmäßige Luftdurchlässigkeit zu gewährleisten. Beim Zuschnitt kleiner Teile werden die Luftwege der nicht bearbeiteten Zonen geschlossen, wodurch die örtliche Haftkraft deutlich steigt und das Material beim Messerhub nicht mitgezogen wird.
Verfahrachse
Bei großen Formaten werden Servomotoren mit Zahnstangengetriebe eingesetzt, bei kleinen Formaten Synchronriemen. Typische Kennwerte: Positioniergenauigkeit ±0.1 mm, Wiederholgenauigkeit ±0.05 mm, Schnittvorschub 100–1200 mm/s, Eilganggeschwindigkeit über 1500 mm/s.
Messwerkzeuge und Werkzeugmagazin
Übliche Klingentypen sind das Messer gerade, das Kreismesser, das V-Messer, das pneumatische Messer, das Lochmesswerkzeug und der Fräser. Das gerades Messer eignet sich für Schaum und Karton, das Kreismesser für mehrlagige Textilien und Teppiche, das V-Messer für Nuten und Fasen. Automatische Werkzeugmagazine haben meist 8–16 Positionen, sodass auf demselben Nestplan je nach Bereich unterschiedliche Werkzeuge aufgerufen werden können.
Vision und Positionierung
Beim Zuschnitt von Druckerzeugnissen und Kennzeichnungen werden Passermarken oder Konturen per CCD-Kamera erkannt, die Positioniergenauigkeit erreicht ±0.05 mm; die projizierte Positionierung wird an halbautomatischen Stationen mit manueller Beladung und Entladung eingesetzt.
V. Wie die Hauptparameter festgelegt werden
- Schwingfrequenz: Bei dünnen Materialien wird ein hoher Wert gewählt — für Folien von 0.5 mm und Papier sind üblicherweise 10 000–15 000/min üblich; bei dicken Materialien ein niedriger Wert, für EVA und Schaum meist 3000–6000/min. Eine zu hohe Frequenz führt zu Erwärmung der Klinge und gestörtem Spanabtransport.
- Amplitude: Etwas mehr als die Materialdicke genügt, um vollständig zu schneiden; erfahrungsgemäß werden das 1.5- bis 2-Fache der Materialdicke angesetzt. Für 0.5-mm-Folie bedeutet das 0.8–1.5 mm Amplitude, für Schaum von 30 mm sind 5–10 mm erforderlich.
- Vorschubgeschwindigkeit: Zusammen mit Frequenz und Amplitude bestimmt sie den Vorschub pro Zahn. Zu hohe Geschwindigkeit schneidet nicht durch und erzeugt Fäden; zu niedrige Geschwindigkeit führt zu Reibungswärme an der Schneide, die Kante verschmort oder das Material bleibt kleben.
- Einstichtiefe: In der Regel 0.3–0.5 mm Überschnitt, um vollständig durchzuschneiden, ohne den Tischboden zu beschädigen.
- Schnittspaltkompensation: Wird nach Klingendicke eingestellt, üblicherweise 0.3–0.9 mm; sonst fällt das Fertigteil systematisch zu groß aus.
VI. Typische Fehler und Fehlersuche
- Faserige Kanten und Fäden: Zuerst Frequenz erhöhen oder Klinge ersetzen, danach Vorschubgeschwindigkeit senken.
- Örtlich nicht durchgeschnitten: Prüfen, ob in einer Zone die Vakuumhaltung ausgefallen ist und ob sich das Material gewölbt hat, danach kontrollieren, ob die Amplitude ausreicht.
- Gesamtmaß zu groß: Schnittspaltkompensation nicht eingestellt oder zu klein eingestellt.
- Klinge bricht häufig: Zu tiefer Einstich, zu schneller Vorschub oder zu weit überstehender Klinge, die dadurch an Steifigkeit verliert.
- Schnittfläche vergilbt und glänzt: Reibungswärme an der Schneide; Frequenz senken oder Vorschub erhöhen, bei Bedarf eine beschichtete Klinge verwenden.
VII. Anwendungsgrenzen
Der Vibrationsmesser eignet sich besonders für weiche und halbstarre Flächenmaterialien: Leder, Bekleidungsstoffe, Automobilinnenraumleder und Dächer, Werbebannerstoffe und KT-Platten, Wellpappe und Wabenkarton, Schaumstoffe, Dichtungen, Glasfaser- und Kohlefaser-Prepregs, Teppiche, Schalldämmstoffe und ähnliches, mit Dicken von 0.1–60 mm.
Er ist jedoch nicht universell einsetzbar: Dickes Stahlblech, Hartglas und Keramik sehr hoher Härte benötigen Laser, Wasserstrahl oder Plasma; auch sehr präzise Metallteile sind ungeeignet. Bei der Auswahl sind zunächst Härte und Dicke des Materials sowie mögliche Hartstoffanteile zu prüfen, danach werden Klingentyp und Frequenzbereich festgelegt — das ist aussagekräftiger als ein reiner Vergleich der Maschinengeschwindigkeiten.