
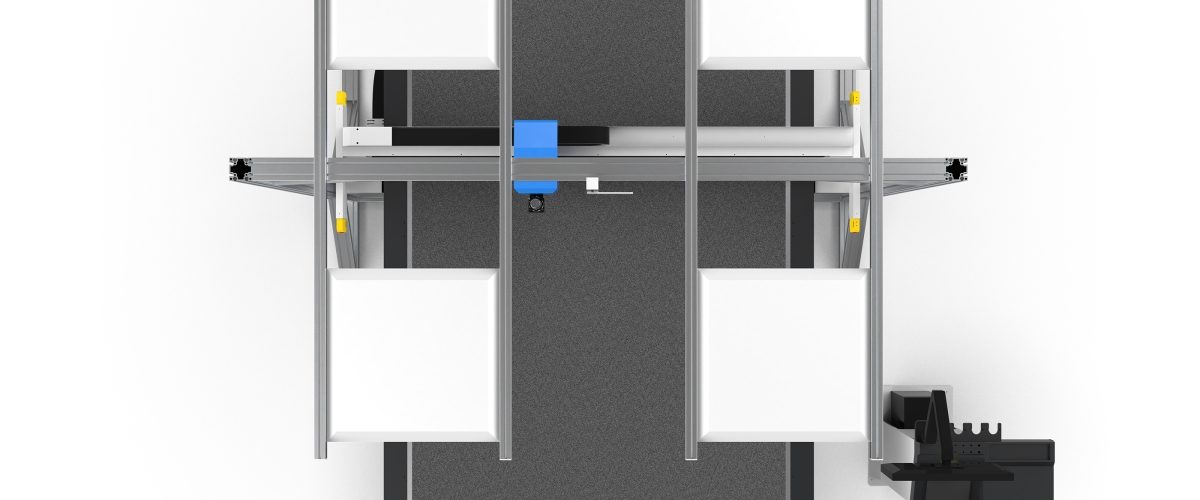
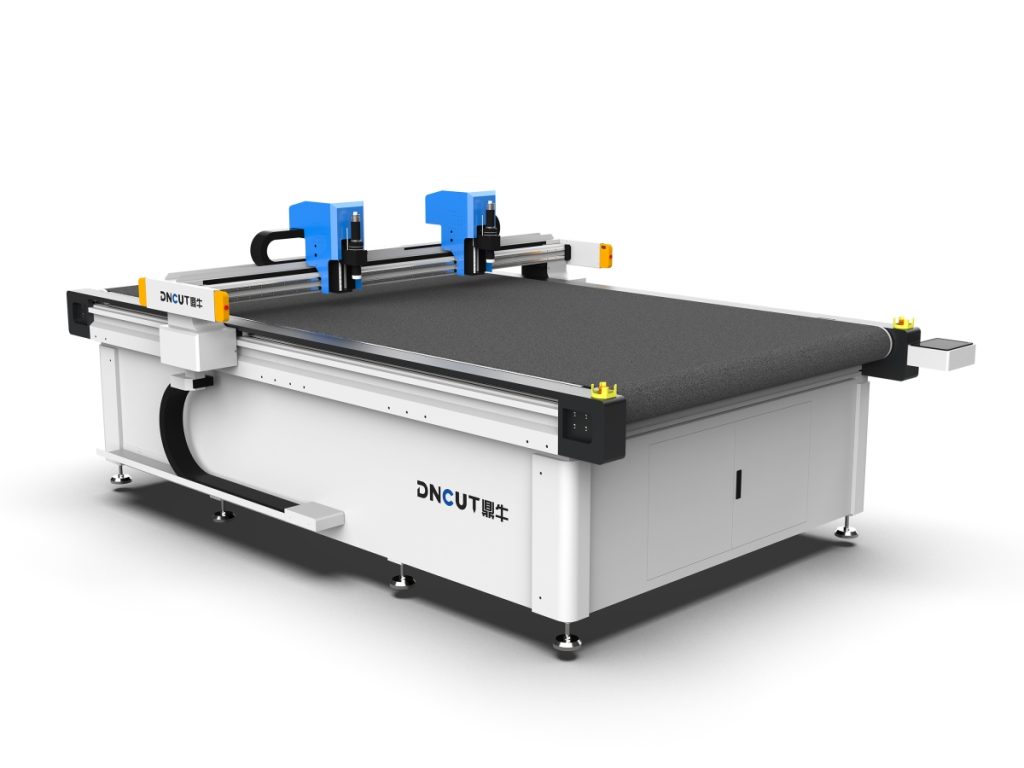
Eine Oscillating-Knife-Schneidemaschine ist ein industrielles Gerät, das flexible und halbstarre Materialien mittels CNC durch ein hochfrequent hin- und hergehendes Messer schneidet.
- Vor der Auswahl müssen drei Zahlen festgelegt werden: Materialliste, Dickenbereich (0,1–100 mm) und Genauigkeitsanforderung (±0,3 mm bis ±0,05 mm).
- Die Wiederholpositioniergenauigkeit liegt branchenüblich bei ±0,02–0,05 mm und spiegelt die Serienkonsistenz besser wider als die nominelle Positioniergenauigkeit.
- Die effektive Schnittgeschwindigkeit wird durch die Beschleunigung (0,5G–1,5G) begrenzt; beim Schneiden von 3 mm EVA sind üblicherweise 200–400 mm/s üblich, bei Wabenpappe nur 100–200 mm/s.
- Vakuumtische sind üblicherweise in Größen von 1600×2500 mm bis 2500×3500 mm erhältlich, die Vakuumpumpe hat 5,5–11 kW und es sind 4–8 unabhängige Zonen erforderlich.
- Der Messerkopf hat üblicherweise 3–5 automatisch wechselnde Stationen, die Frequenz des oszillierenden Messers beträgt 3000–12000 Hübe/Minute, die Tiefeneinstellgenauigkeit des Halbschnittmessers erreicht 0,01 mm.
- Budgetstufen: Einstiegsklasse 80.000–150.000 Yuan, Mittelklasse 150.000–300.000 Yuan, Oberklasse 300.000–600.000 Yuan, die Oberklasse umfasst CCD-Vision und MES-Anbindung.
Schritt 1: Anforderungen in drei Zahlen formulieren
Eine Oscillating-Knife-Schneidemaschine ist kein Universalgerät; dieselbe Maschine kann nur schwer gleichzeitig 0,1 mm PET-Folie und 100 mm Wabenpappe gut schneiden. Vor der Auswahl sollten drei Dinge festgelegt werden, damit der Lieferant eine Konfigurationslösung anbieten kann.
- Materialliste: Wellpappe, Wabenpappe, EPE/EVA-Schaumstoff, Leder, Automobilinnenraumstoffe, PVC/Acrylfolie, Kohlenstofffaser-Prepreg, Glasfasergewebe, Gummiplatten – die Unterschiede in Härte und Rückfederung sind enorm und bestimmen direkt Messertyp und Messerdruck.
- Dickenbereich: Übliche Abstufungen sind 0,1–3 mm (Folien, Prepreg), 3–20 mm (Schaumstoff, Leder), 20–100 mm (Wabenplatten, dicker Schaumstoff). Bei Überschreitung zweier Bereiche sind meist zwei Messerköpfe oder sogar zwei Maschinen erforderlich.
- Genauigkeitsanforderungen: In der Werbe- und Verpackungsindustrie genügen ±0,3 mm; bei Elektronikzusatzmaterialien und Automobilinnenraumteilen meist ±0,1 mm; beim Prepreg-Zuschnitt werden ±0,05 mm verlangt, wobei die Wiederholgenauigkeit und nicht die Einzelteilmaße entscheidend ist.
Hinzu kommt eine Kapazitätskennzahl: die pro Stunde zu schneidende Fläche (㎡/h) oder die Stückzahl pro Tag. Diese Zahl bestimmt besser als die „Höchstgeschwindigkeit“, welche Servoleistung und wie viele Zonen der Vakuumtisch erforderlich sind.
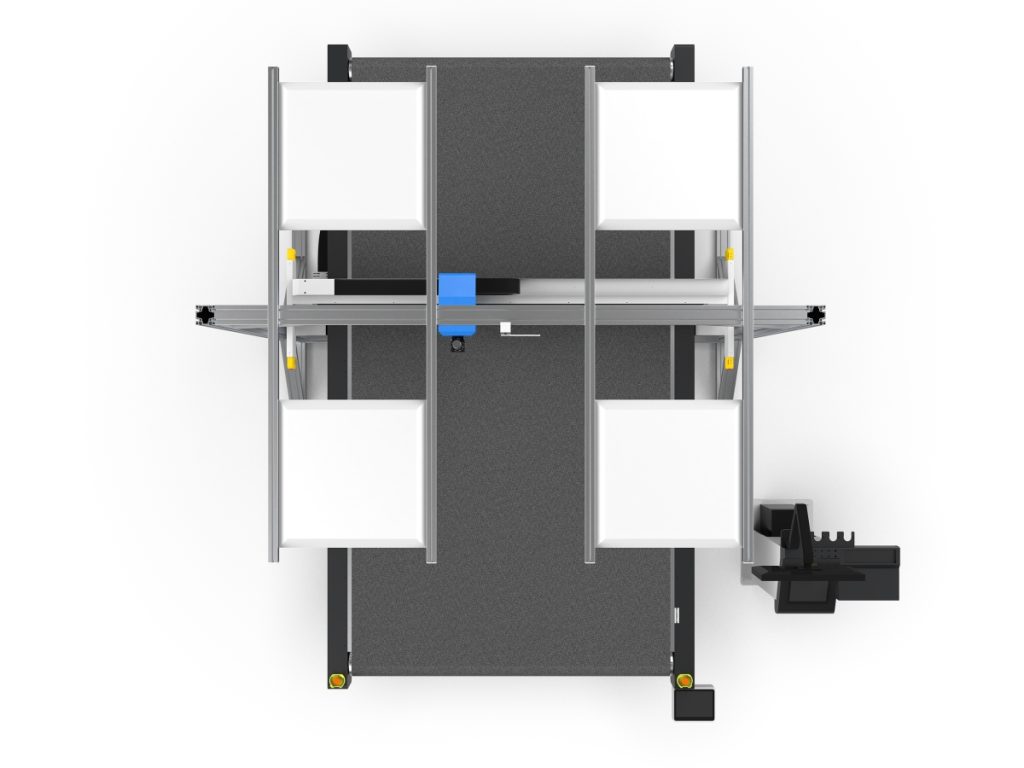
Wie die Kernparameter zu lesen sind
Genauigkeit: Positioniergenauigkeit und Wiederholpositioniergenauigkeit unterscheiden
Die Angabe „±0,05 mm“ auf dem Datenblatt ist meistens die Positioniergenauigkeit unter Leerlauf-, Niedriggeschwindigkeits- und Einzelachsenbedingungen. Was die Serienproduktion wirklich beeinflusst, ist die Wiederholpositioniergenauigkeit, deren branchenüblicher Wert bei ±0,02–0,05 mm liegt. Bei der Diskussion über Genauigkeit muss man unbedingt nach den Testbedingungen fragen: welches Material, welche Dicke, ob Vakuumansaugung aktiviert ist, welche Schnittgeschwindigkeit. Bei Schaumstoffmaterialien mit 25 mm Dicke führt das seitliche Ausweichen der Klinge zu einer tatsächlichen Abweichung von über 0,2 mm – das ist ein Prozessproblem, kein Problem der Maschinengenauigkeit.
Geschwindigkeit: Auf die Beschleunigung achten, nicht auf den Spitzenwert
Die nominellen 0–1800 mm/s sind die Eilgangsgeschwindigkeit. Die tatsächlich effektive Geschwindigkeit hängt von der Beschleunigung (üblich 0,5G–1,5G) und der Strategie zur Eckenverlangsamung ab. Beim Schneiden von 3 mm EVA liegt die effektive Schnittgeschwindigkeit üblicherweise bei 200–400 mm/s; beim Schneiden von Wabenpappe ist sie durch die Späneabfuhr der Klinge begrenzt und beträgt oft nur 100–200 mm/s. Die Beurteilungsmethode ist einfach: Lassen Sie den Anbieter mit Ihrem Material und Ihrer Grafik (einschließlich dichter kleiner Radien) vor Ort einen Abschnitt laufen und messen Sie den tatsächlichen Takt.
Tisch und Vakuumansaugung
Übliche Tischgrößen sind 1600×2500 mm, 2100×3100 mm, 2500×3500 mm. Die Leistung der Vakuumpumpe liegt in der Regel bei 5,5–11 kW, entscheidend ist die Anzahl der Zonen: 4–8 unabhängig schaltbare Vakuumzonen; beim Schneiden kleiner Teile müssen nur die entsprechenden Bereiche geöffnet werden, um sie anzusaugen. Bei der Tischstruktur ist zu prüfen, ob eine Filz-Opferschicht und eine austauschbare Platte vorhanden sind; eine mit der Zeit abnehmende Ebenheit wirkt sich direkt auf die Eintauchtiefe des ersten Schnitts aus.
Antrieb und Struktur
Für die X/Y-Achsen sollten vorzugsweise geschliffene Zahnstangen mit Linearführungen gewählt werden, Servoleistung ab 1,2–2 kW; Schrittmotoren verlieren bei langem kontinuierlichem Schneiden leicht Schritte. Der Portalquerträger sollte nach dem Schweißen spannungsarm geglüht oder als Gusskonstruktion ausgeführt sein; das Eigengewicht der Maschine korreliert positiv mit der Steifigkeit – bei Maschinen unter 2 Tonnen sind die Vibrationen beim Schneiden dicker Materialien deutlicher.
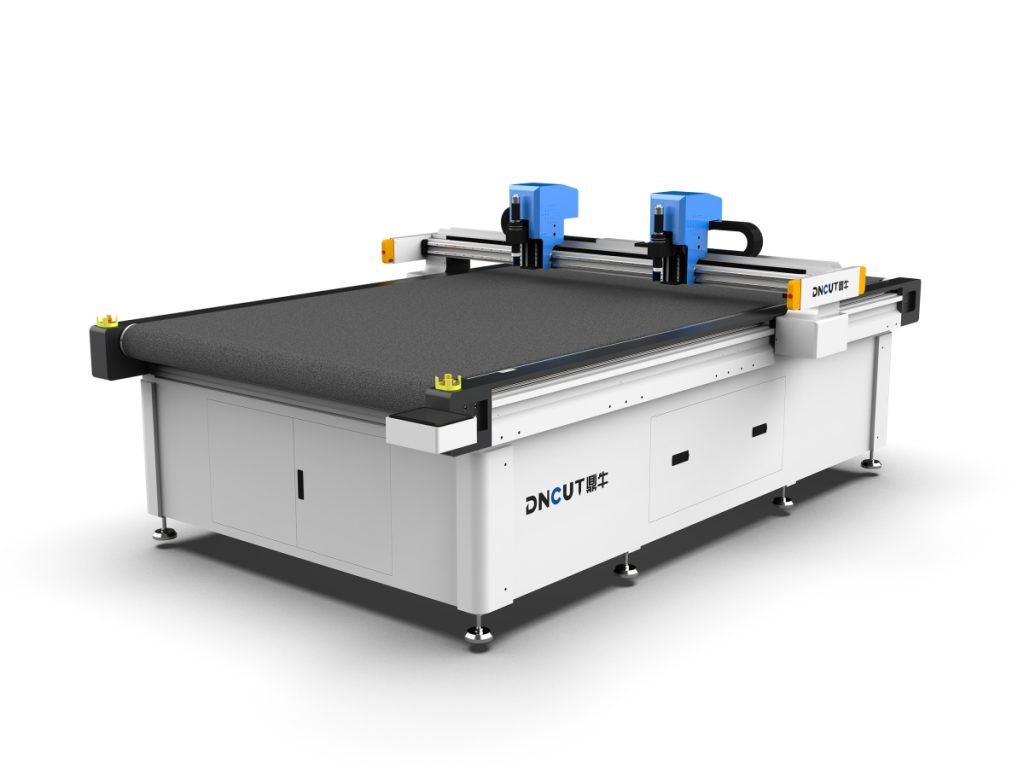
Die Werkzeugkopfkonfiguration bestimmt, was Sie schneiden können
Die Anzahl der Werkzeugkopfpositionen beeinflusst den Anwendungsbereich stärker als die Marke der Hauptmaschine; üblich sind 3–5 Positionen mit automatischem Wechsel:
- Oszillierendes Messer: universelles Hauptwerkzeug, geeignet für Schaumstoff, Leder, Wabenpappe, Gummi; Oszillationsfrequenz 3000–12000 Hübe/Minute, Frequenz einstellbar zur Anpassung an verschiedene Materialien.
- Schleppmesser/Rundmesser: Folien, Gewebe, Vliesstoffe; Schnittkante glatt und ohne Verzug.
- Halbschnittmesser (Kiss Cut): Etiketten, Klebebänder, selbstklebende Materialien; nur das Obermaterial wird durchtrennt, das Trägerpapier bleibt erhalten; Tiefeneinstellung mit Genauigkeit im 0,01-mm-Bereich.
- Rillrad: Falzlinien in Wellpappe und Karton; die Rillbreite muss zur Papierdicke passen.
- V-Nutmesser: 30°/45°-V-Nut für Falzecken in dickem Karton und Wabenplatten.
- Stanzen und Stift: Positionsmarkierungen und Lochungen, häufig in Kombination mit CCD-Vision eingesetzt.
Außerdem muss bestätigt werden, ob der Messerdruck programmierbar ist (einstellbar pro Ebene), ob der Messerkopf pneumatisch oder elektrisch angehoben wird und ob ein Werkzeugwechsel erforderlich ist. Diese drei Punkte bestimmen die Effizienz beim Auftragswechsel.
Software- und Layout-Fähigkeiten
So präzise die Maschine auch sein mag – eine schwache Layout-Software frisst den Gewinn. Bestätigt werden muss: Unterstützung des Imports von DXF/DWG/PLT/AI/PDF/HPGL und automatische Zuweisung der Messerköpfe nach Ebenen; Unterstützung von Common-Line-Schnitt, Stegverbindungen und automatischer Verschachtelung (eine sinnvolle Verschachtelung kann die Materialausnutzung um 5 %–15 % steigern); Prozessparameter müssen pro Material in einer Bibliothek gespeichert werden können (Geschwindigkeit, Messerdruck, Hubfrequenz, Überfahrmaß). Bei Bedarf an ERP/MES-Anbindung muss bestätigt werden, ob Schnittstellen und Barcode-Prozessverwaltung bereitgestellt werden.
Leicht übersehene Details
- Staubabsauganschluss: Beim Schneiden von Schaumstoff und Pappe entsteht Staub; ein Absauganschluss muss vorgesehen werden, sonst gelangt Staub in die Führungsschienen.
- Elektrostatikbehandlung: Beim Schneiden von Folien ist ein Ionisatorstab zwingend erforderlich, sonst haftet das Material an und verrutscht.
- Sicherheitsausstattung: Sicherheitslichtgitter, Not-Aus und Schutzabdeckungen sind Abnahmekriterien und keine Optionen.
- Geräuschpegel: Im Normalbetrieb sollte er unter 75 dB liegen; die Vakuumpumpe ist die Hauptgeräuschquelle – es muss bestätigt werden, ob ein separater Maschinenraum vorhanden ist oder eine Schalldämpfung nachgerüstet wird.
- Verbrauchsmaterialkosten: Stückpreis und Lebensdauer der Klingen (beim Schneiden von EVA üblicherweise Wechsel alle paar Dutzend Stunden), umgerechnet auf die Jahresproduktion in die Kosten einbeziehen.
- Kundendienst: Gibt es vor Ort einen Techniker, und wie sind die Lieferzeiten für gängige Ersatzteile (Klingen, Filz, Vakuumpumpenfilter)?
Checkliste für den Abnahmeprobeschnitt
Vor Vertragsunterzeichnung das eigene Material mitbringen und einen Probeschnitt vor Ort durchführen, dabei die folgenden Punkte einzeln protokollieren:
- Von drei repräsentativen Materialien jeweils 20 Stück schneiden, mit der Schieblehre die Schlüsselmaße messen und die Abweichungsverteilung berechnen, statt nur ein Einzelstück zu betrachten.
- Grafiken mit dichten kleinen Radien und spitzen Winkeln prüfen auf Überschnitt, Radiuskollaps und Eckgrat.
- Beim Schneiden des kleinsten Teils (z. B. 20×20 mm) prüfen, ob es vom Vakuum sicher gehalten wird und ob es verrutscht.
- 2 Stunden Dauerbetrieb beobachten, ob Schrittverluste, Alarme oder ein Abfall des Vakuums auftreten.
- Tatsächlicher Zeitaufwand für den Wechsel von Material A zu Material B (inklusive Messerwechsel und Parameteränderung).
- Ob nach Stromausfall und Neustart der unterbrochene Schnitt fortgesetzt werden kann.
Referenz zur Budgetklassifizierung
- Einstiegsklasse (80.000–150.000 RMB): Einzelmesserkopf, Schrittmotor oder Servo mit geringer Leistung, bis zu 4 Zonen, geeignet für Werbeschilder und Kleinserienverpackung.
- Mittelklasse (150.000–300.000 RMB): 3 Stationen, Servo-Zahnstangenantrieb, 6–8 Vakuumzonen, abdeckt den Materialwechsel bei Schaumstoff, Leder und Wellpappe.
- Oberklasse (300.000–600.000 RMB): 5 Stationen, CCD-Vision, automatische Zuführung, MES-Anbindung, für Automobilinnenraum, elektronische Hilfsmaterialien und Prepreg-Zuschnitt.
Es gibt drei häufige Missverständnisse: Maschinen anhand der Spitzengeschwindigkeit zu vergleichen; die Nennpräzision anstelle einer Probeschnittvalidierung zu verwenden; und aus Budgetgründen Messerkopfstationen wegzulassen, sodass bei jedem Auftragswechsel manuell das Messer gewechselt werden muss. Wenn man diese drei Punkte beachtet, gibt es bei der Auswahl grundsätzlich keine großen Abweichungen.
FAQ
Welche Kennzahl sollte bei der Präzision einer Oszillationsmesserschneidemaschine betrachtet werden?
Bei einer Oszillationsmesserschneidemaschine sollte vor allem die Wiederholpositioniergenauigkeit beachtet werden; der branchenübliche Wert liegt bei ±0,02–0,05 mm und nicht bei der Leerlauf-Positioniergenauigkeit im Prospekt.
Wie lässt sich die tatsächliche Schneidgeschwindigkeit einer Oszillationsmesserschneidemaschine beurteilen?
Die tatsächliche Geschwindigkeit einer Oszillationsmesserschneidemaschine hängt von der Beschleunigung und der Strategie zur Eckenverlangsamung ab; man sollte den Lieferanten bitten, mit Ihrem Material und Ihrer Grafik vor Ort einen Probeschnitt durchzuführen und den Takt zu messen.
Wie viele Messerkopfstationen sollte eine Oszillationsmesserschneidemaschine haben?
Übliche Konfigurationen von Oszillationsmesserschneidemaschinen sind 3–5 Stationen mit automatischem Wechsel; die Anzahl der Stationen beeinflusst die Materialabdeckung und die Effizienz bei Auftragswechseln stärker als die Marke der Hauptmaschine.
Welche Punkte sollten bei der Abnahmeprüfung einer Oszillationsmesserschneidemaschine durch Probeschnitt kontrolliert werden?
Bei der Abnahme einer Oszillationsmesser-Schneidemaschine sollten von drei Materialien jeweils 20 Stück als Testschnitt gefertigt und die Abweichungsverteilung gemessen werden; dabei sind Über schnitt bei kleinen Radien, das Ansaugen kleinster Teile, die Stabilität bei 2 Stunden Dauerbetrieb sowie der Materialwechsel-Zeitaufwand zu prüfen.
Wie hoch ist der Budgetrahmen für eine Oszillationsmesser-Schneidemaschine?
Eine Oszillationsmesser-Schneidemaschine kostet in der Einstiegsklasse 80.000–150.000 RMB, im Mittelklassesegment 150.000–300.000 RMB und in der Oberklasse 300.000–600.000 RMB; die Oberklasse-Ausstattung umfasst 5 Stationen, CCD-Vision und MES-Anbindung.