
I. Основное движение вибрирующего ножа
Исполнительный орган вибрирующего ножа — нож, совершающий только высокочастотные возвратно-поступательные движения в вертикальном направлении. Вращательное движение, выдаваемое двигателем, через передаточный механизм преобразуется в возвратно-поступательное движение штанги: при резании нож совершает очень малый вертикальный ход с высокой частотой, а в горизонтальном направлении перемещается вместе с головой по осям X/Y. Поэтому направление усилия лезвия на материал практически перпендикулярно, бокового усилия почти нет.
Именно это свойство определяет принципиальное отличие вибрирующего ножа от ножа с оттяжкой, круглого ножа и лазера: он не использует поворот лезвия или высокотемпературный разрыв, а «режет» материал за счёт предельно высокочастотного микропогружения. Понимание этого — основа для выбора параметров ниже.
II. Три основные приводные схемы
1. Эксцентрик + кривошипно-шатунный механизм
Наиболее распространённое решение на промышленных моделях. Эксцентриковый вал приводится сервомотором или бесщеточным двигателем, эксцентриситет равен половине амплитуды. Если частота вращения эксцентрикового вала равна n, то частота колебаний однозвенной эксцентриковой схемы f≈n; при сиmmетричном двухэксцентриковом исполнении f≈2n. Конструкция жёсткая, выдерживает значительное сопротивление резанию, стоимость обслуживания низкая; недостаток — амплитуда регулируется заменой эксцентриковой втулки, а верхний предел частоты ограничен подшипниками и инерцией шатуна, как правило, в пределах 12 000 уд/мин.
2. Воксельный или линейный двигатель прямого привода
Движущийся элемент напрямую приводит штангу, без шатунного звена. Частота может достигать более 20 000 уд/мин, амплитуда бесступенчато регулируется програmmой в диапазоне 0.3–5 mm, отклик быстрый, шум низкий. Тяговое усилие относительно ограничено, поэтому схема лучше подходит для средне- и высокоскоростного резания тонких материалов — плёнок, бумаги, ткани; при этом стоимость установки выше.
3. Пневматический или электромагнитный привод
Конструкция простая, стоимость низкая; применяется в основном для лёгких рекламных материалов и раскроя одежды. Стабильность частоты и способность к непрерывной работе хуже, чем у первых двух схем, поэтому в оборудовании для серийного производства применяется всё реже.
III. Механизм резания: почему это «рез», а не «прорезание»
Послойное срезание мелкими зубьями
Лезвие вибрирующего ножа имеет мелкую зубчатую заточку. При каждом ходе вниз нож погружается в материал лишь на очень малый слой, и лезвие выполняет локальное срезание на коротком участке: концентрация напряжений приводит к разрыву материала вдоль линии реза, а не к его выдавливанию. При многослойном раскрое верхний, средний и нижний слои отделяются последовательно, поэтому согласованность края по высоте значительно лучше, чем у ножа с оттяжкой.
Отсутствие боковых сил, стабильный рез
Нож с оттяжкой поворачивается пассивно за счёт тяги материала, и при повороте лезвие создаёт боковое усилие на гибкий материал — материал растягивается, а скругления выходят слишком большими или с зазубринами. Направление лезвия вибрирующего ножа активно задаётся програmmой, ширина реза практически постоянна, радиус малых скруглений можно получить в пределах 1 mm, что подходит для точных контуров в автомобильной отделке, обувных материалах и композитах.
Холодное резание без изменения свойств материала
Лазер работает за счёт высокотемпературного разрыва: на кромке остаются следы нагара и упрочнённый слой, термочувствительные материалы желтеют; вибрирующий нож не создаёт зоны термического влияния. Кроме того, поскольку нож не сдавливает материал непрерывно, сжатие поролона и пенных материалов невелико, и после расправления срез остаётся ровным, без косого края.
IV. Совместная работа системы: нож — лишь последнее звено
Вакуумный стол
Если гибкий материал не закреплён, даже хороший нож режет неточно. Типовая конфигурация — зонированный вакуумный стол с давлением примерно −8…−15 kPa; основание из фетра или сотовой структуры обеспечивает равномерную воздухопроницаемость. При раскрое небольших деталей отключают воздуховоды нерабочих зон — это заметно повышает локальную силу присоски и исключает подъём материала ножом при обратном ходе.
Рабочая платформа
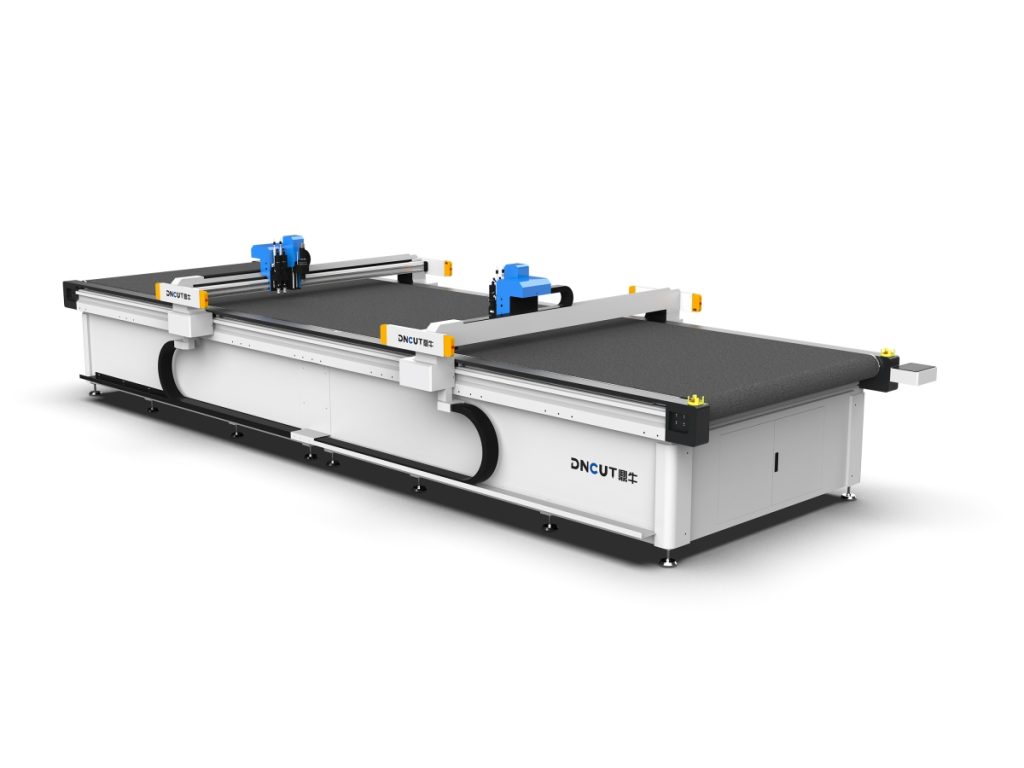
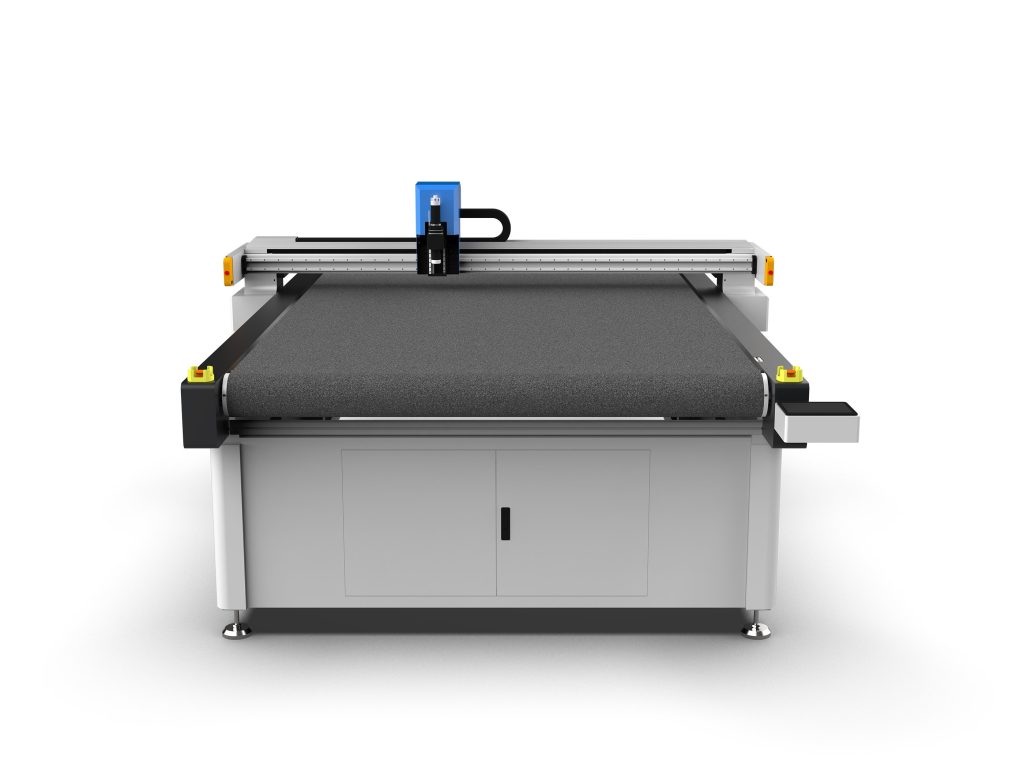
На машинах большого формата применяют сервомотор с реечно-зубчатой передачей, на машинах малого формата — ремень. Типовые параметры: точность позиционирования ±0.1 mm, повторяемость позиционирования ±0.05 mm, скорость подачи при резании 100–1200 mm/s, скорость холостого хода — свыше 1500 mm/s.
Инструменты и магазин инструментов
Типовые типы ножей: прямой нож, круглый нож, V-образный нож, пневматический нож, пробойный нож и фреза. Прямой нож предназначен для поролона и картона, круглый — для многослойных тканей и ковров, V-образный — для прорезей и фасок. Автоматический магазин инструментов обычно имеет 8–16 позиций, на одной раскладке можно вызывать разные инструменты по зонам.
Визионирование и позиционирование
Резка печатной продукции и знаков выполняется с распознаванием реперных меток или контура камерой CCD, точность позиционирования достигает ±0.05 mm; проекционное позиционирование применяется на полуавтоматических постах с ручной загрузкой и выгрузкой.
V. Как задаются ключевые параметры
- Частота колебаний: для тонких материалов берётся высокое значение — для плёнки 0.5 mm и бумаги обычно 10 000–15 000 уд/мин; для толстых материалов значение ниже, для EVA и поролона обычно 3000–6000 уд/мин: слишком высокая частота приводит к нагреву ножа и плохому отводу стружки.
- Амплитуда: достаточно немного больше толщины материала; ориентировочно 1.5–2 толщины материала. Для плёнки 0.5 mm — амплитуда 0.8–1.5 mm, для поролона 30 mm — 5–10 mm.
- Скорость подачи: совместно с частотой и амплитудой задаёт подачу на зуб. При слишком высокой скорости материал не прорезается и появляются нити; при слишком низкой лезвие нагревается от трения, край пригорает или материал прилипает.
- Глубина врезания: как правило, перерезание 0.3–0.5 mm — полное прорезание без повреждения основания стола.
- Компенсация зазора: задаётся по толщине ножа, обычно 0.3–0.9 mm, иначе готовое изделие систематически получается больше.
VI. Типичные дефекты и диагностика
- Ворсистость и нити на кромке: в первую очередь повысить частоту или заменить нож на новый, затем снизить скорость подачи.
- Локально материал не прорезан: проверить зоны вакуума, не выгибается ли материал, затем убедиться в достаточности амплитуды.
- Размер изделия в целом больше: не задана или задана слишком малая компенсация зазора.
- Нож часто ломается: слишком глубокое врезание, слишком высокая подача либо слишком большой вылет ножа, снижающий жёсткость.
- Срез желтеет и блестит: лезвие перегревается трением — снизить частоту или повысить подачу, при необходимости применить нож с покрытием.
VII. Границы применения
Вибрирующий нож хорошо работает с гибкими и полужёсткими листовыми материалами: кожа, ткани для одежды, автомобильные отделочные кожи и потолочные панели, рекламные баннерные ткани и KT-картон, гофрокартон и сотовый картон, поролон и пена, уплотнительные прокладки, стекло- и углеволоконные препреги, ковры, звукоизоляционный войлок и т. д. — при толщине от 0.1 до 60 mm.
Но это не универсальное решение: для толстого листового металла, твёрдого стекла и высокотвёрдой керамики нужны лазер, водяной нож или плазма; оно также не подходит для изготовления металлических деталей особо высокой точности. При выборе оборудования сначала уточните твёрдость и толщину материала и наличие в нём твёрдых включений, а затем выбирайте тип ножа и диапазон частот — это полезнее, чем просто сравнивать скорость машин.