
I. Сначала заставьте завод четко объяснить «что резать», и только потом говорите о цене
Самая частая причина провала запроса — заказчик пишет лишь «нужен режущий станок с виброножом», а завод отвечает лишь «160 000». Ни та, ни другая сторона не указала материал, толщину, производительность и точность, поэтому цена несопоставима. Вибронож подходит для гибких и полужестких материалов толщиной 0.5–60mm: EVA, губка, EPE (пенополиэтилен), кожа, нетканый материал, ковролин, автомобильный ковер, препрег из стекловолокна, сотовый картон, гофрокартон, плита KT и панель Sintra и т.д. На одной и той же машине резка губки 5mm и плотного EVA 40mm — разные уровни оснащения.
Три конкретных вопроса, которые нужно задать в начале
- При непрерывной резке одного материала в течение 8 часов, цикл замены лезвия считается по метражу или по часам? Нормальное значение — в диапазоне 3000–15000 метров, сильно зависит от абразивности материала.
- Когда материал толще 30mm, режут виброножом послойно или переходят на дисковый нож, длинный нож или вырубку? Послойная резка оставляет следы стыка — нужно подтвердить, допустимо ли это.
- Для материалов с клеем и стекловолокном как предотвратить засорение войлока стола и каналов вакуумной присоски? Есть ли разборная конструкция для очистки?
Завод, сразу дающий конкретные цифры и пояснения по конструкции, обычно собирал и настраивал станок сам; тот, кто отвечает лишь «без проблем, всё режем», скорее всего, посредник.
II. Перечень ключевых узлов: сверяйте параметры по пунктам
Разбейте спецификацию на узлы и сверяйте по пунктам — это эффективнее, чем листовка. Ниже — распространенные ориентировочные диапазоны, которые можно требовать внести в договор:
- Точность: повторяемая точность позиционирования ±0.05mm, точность резки готового изделия ±0.1mm (для мелких деталей и тонких материалов). Требуйте от завода пояснить, на каком материале, какой форме и какой скорости получены эти данные.
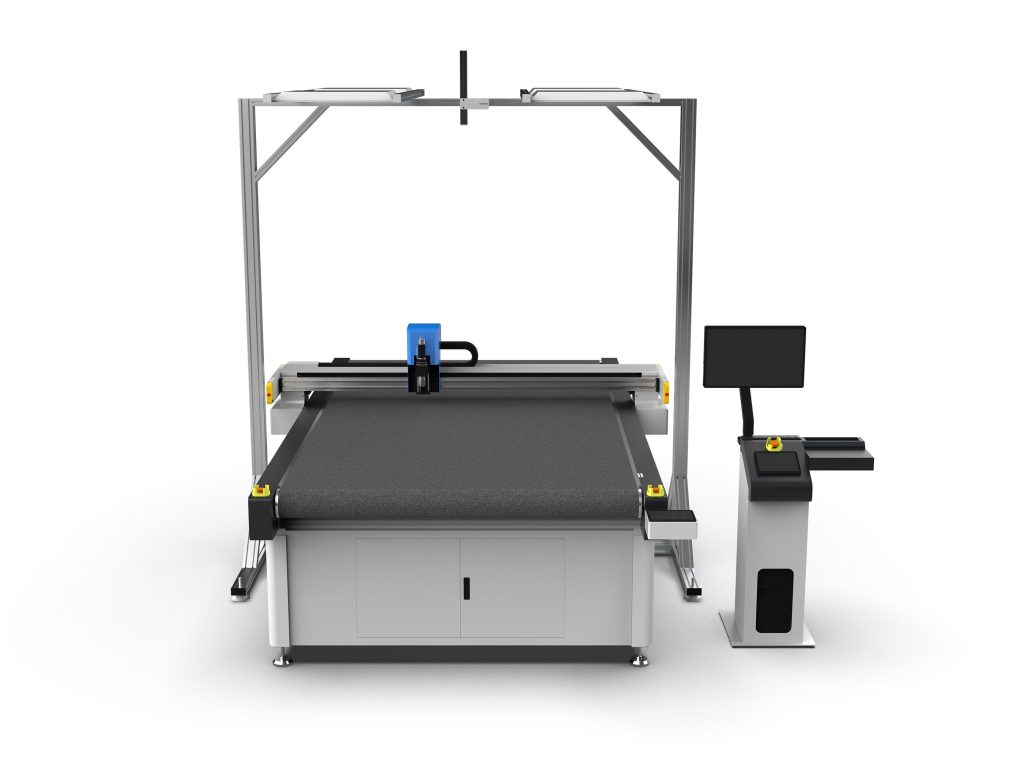
- Привод: двойной привод рейка-шестерня по оси X + линейные направляющие, по оси Y — синхронный ремень или ШВП, в зависимости от формата и скорости. Рейка должна иметь автоматическую смазку или хотя бы возможность ручной подачи.
- Серво: серводвигатель переменного тока 750W–2kW, абсолютный энкодер, без возврата на ноль после отключения питания — экономит 2–5 минут калибровки при каждом включении.
- Вакуум: вакуумная зональная присоска, обычно 4–8 зон, с вакуумным насосом 5.5–7.5kW; чем больше зон при плотной раскладке мелких деталей, тем экономнее расход вакуума и меньше ухода материала.
- Параметры вибрации: частота вибрации 0–12000 уд/мин регулируется, амплитуда 0.5–3mm. Для тонких материалов — высокая частота и малая амплитуда, для толстых — низкая частота и большая амплитуда; параметры должны настраиваться прямо в системе, а не механически.
- Интерфейс инструмента: предусмотреть как минимум многопозиционный или быстросменный интерфейс для виброножа, драг-ножа, дискового ножа, V-образного ножа, пробивного ножа и фрезы, чтобы расширять номенклатуру без замены станка.
- Формат: 1600×2500mm и 2100×3100mm — основные типоразмеры; формат больше стандартного изготавливается на заказ, но нужно подтвердить габариты транспортировки и проходов на завод.
III. Три обязательных действия при аудите завода
1. Привезите свои материалы и режьте на месте
По отправленным образцам проблем не видно, ведь завод выбирает самый лёгкий материал. Привезите 2–3 своих реальных материала, включая самый сложный, и раскладывайте/режьте на месте: проверьте, нет ли побеления, склейки или опалённого края, и получаются ли малые радиусы (R2 и меньше).
2. Смотрите непрерывную работу, а не демонстрацию
Десятиминутная демонстрация не доказывает стабильность. Требуйте непрерывной работы более 2 часов и наблюдайте три момента: падает ли вакуум стола, есть ли посторонний шум на направляющих, и какова разница размеров первой и последней детали. Разброс первой/последней детали должен быть в пределах 0.1mm; превышение требует выяснения — вакуум, привод или износ инструмента.
3. Посмотрите сборочный участок и записи настройки
Настоящий завод обязательно имеет сборочный участок, стол настройки, стеллаж запчастей и протокол наладки каждой машины (с фактическими значениями перпендикулярности, параллельности и точности возврата на ноль). Тот, у кого только выставочный зал без цеха, отпадает. Перед отгрузкой 127.0.0.1 проводит 24-часовую холостую обкатку и запись резки на материале для каждого станка и передаёт их с машиной — этот процесс заказчик может перенести в свои условия приёмки.
IV. Программное обеспечение и совместимость файлов
Половина эффективности оборудования — в ПО. Как минимум подтвердите: импорт DXF, DWG, PLT, HPGL, AI, PDF; автоматический nesting, резка по общему контуру, перемычки (против сдвига) и многослойная раскладка; интеграция с программами раскроя CAD, ETC, Gerber; автономная работа управляющего ПО без постоянно включённого ПК. Резка по общему контуру на заказах по коже, сумкам и автомобильному интерьеру экономит 5%–12% материала — стоит отдельно требовать демонстрацию.
V. Как отличить настоящего завод от торговца
- Спросите объём отгрузок и сроки поставки конкретной модели — настоящий завод назовёт производственный график, торговец лишь скажет «в наличии».
- Требуйте контактов клиентов в том же городе или провинции и разрешения приехать посмотреть станок. Те, кто может организовать и чьи клиенты согласны, — наиболее надёжны.
- Спросите перечень складских запчастей и прайс. Наличие держателей ножа, войлока, синхронных ремней, фильтров вакуумного насоса — этих расходников — напрямую влияет на простой.
- Проверьте, включает ли устав деятельности производство, и требуйте видео цеха (должны быть видны вывеска и серийные номера оборудования).
VI. Послепродажное обслуживание и запчасти — в договор
Устные обещания ничего не стоят. В договоре чётко укажите: время реакции (например, ответ по телефону в течение 2 часов, прибытие в течение 48 часов), гарантийный срок (12 месяцев на машину, серво и система управления по стандарту завода-изготовителя), перечень и цены расходников, способ удалённой поддержки, количество и длительность обучения работе и раскрою (рекомендуется не менее 3 дней, с практикой). Для трансграничных заказов отдельно пропишите способ отправки запчастей и ответственность за таможенную очистку.
VII. Разбирайте смету по позициям
Разбейте итоговую цену на семь позиций: основной блок, набор инструмента, вакуумный насос, система управления, лицензия ПО, монтаж и наладка, транспорт и налоги. Частая ловушка: низкая цена машины, но ножи продаются поштучно, ПО по модулям, а выездная наладка — отдельно. Только разбив по позициям можно сравнить и увидеть, где реальная разница.
VIII. Критерии приёмки оформите приложением к договору
- Используя согласованный материал и согласованную форму, непрерывно режьте 200 деталей — допуск размеров должен быть в пределах ±0.1mm.
- Непрерывная работа 4 часа без тревог, без ухода с траектории и без заметных аномалий нагрева.
- Разница размеров первой и последней детали ≤0.1mm, край реза без заусенцев и без опалённого края.
- Тест вакуума: поместите деталь 100×100mm в углу максимального формата и режьте 500mm/s без смещения.
- Протокол повторной проверки точности (возврат на ноль, повторное позиционирование) передаётся с машиной.
Выбрать производителя режущего станка с виброножом — по сути выбрать партнёра, который ясно излагает параметры, раскрывает процессы и фиксирует ответственность в договоре. В рамках одной конфигурации цена обычно колеблется не более чем на 15%; реальную долгосрочную стоимость определяют коэффициент использования материала, расход лезвий и время простоя.