
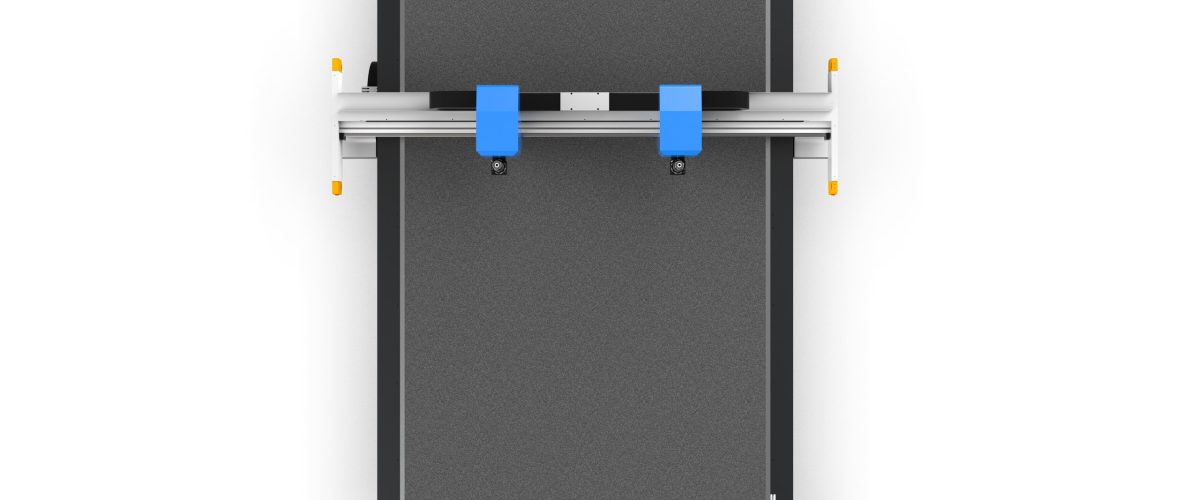
Der Oscillating-Knife-Schneidemaschine ist ein CNC-Gerät, das flexible Materialien mit hochfrequent schwingenden Klingen schneidet. Seine Präzision wird von zahlreichen Faktoren beeinflusst, darunter mechanische Montage, Bewegungssteuerung, Werkzeugzustand, Materialeigenschaften und Umgebung.
Warum muss die Präzision einer Oscillating-Knife-Schneidemaschine justiert werden?
Eine Oscillating-Knife-Schneidemaschine schneidet flexible Materialien mit hochfrequent schwingenden Klingen.Ihre Präzision wird von zahlreichen Faktoren beeinflusst, darunter mechanische Montage, Bewegungssteuerung, Werkzeugzustand, Materialeigenschaften und Umgebung.
Nach der Installation einer neuen Maschine oder nach längerem Gebrauch treten allmählich Probleme wie Maßabweichungen beim Schnitt, nicht senkrechte Schnittkanten und überschnittene Ecken auf.
Durch eine systematische Präzisionsjustierung kann der Schneidfehler stabil auf ±0,1 mm begrenzt werden, wodurch die strengen Anforderungen der Branchen Automobilinterieur, Werbebeschilderung und Verbundwerkstoffe erfüllt werden.
1. Mechanische Präzisionsjustierung: Fehler an der Wurzel beseitigen
1. Justierung des Spiels zwischen Führungsschiene und Zahnstange
Verschleiß der Führungsschlitten oder zu großes Eingriffsspiel der Zahnstange führen zu Bewegungsschwingungen.Mit einer Messuhr wird das seitliche Spiel des Schlittens gemessen;es sollte ≤0,02 mm betragen.Das Eingriffsspiel der Zahnstange wird über ein Exzenterlager auf 0,05~0,1 mm eingestellt.Nach der Justierung den Portalrahmen von Hand schieben;
über den gesamten Weg darf kein Ruckeln spürbar sein.
2. Kalibrierung der Rechtwinkligkeit des Schneidkopfs
Ein nicht senkrechter Schneidkopf zur Tischfläche verursacht schräge Schnittkanten.Ein Winkelmaß wird auf die Tischfläche gelegt und der Spalt zwischen Klingenschaft und Winkelmaß mit einer Fühlerlehre gemessen;die Differenz zwischen oben und unten sollte ≤0,05 mm/100 mm betragen.
Bei Überschreitung der Toleranz werden die Distanzscheiben oder Stellschrauben der Schneidkopf-Montageplatte justiert.
3. Prüfung der Planheit der Tischfläche
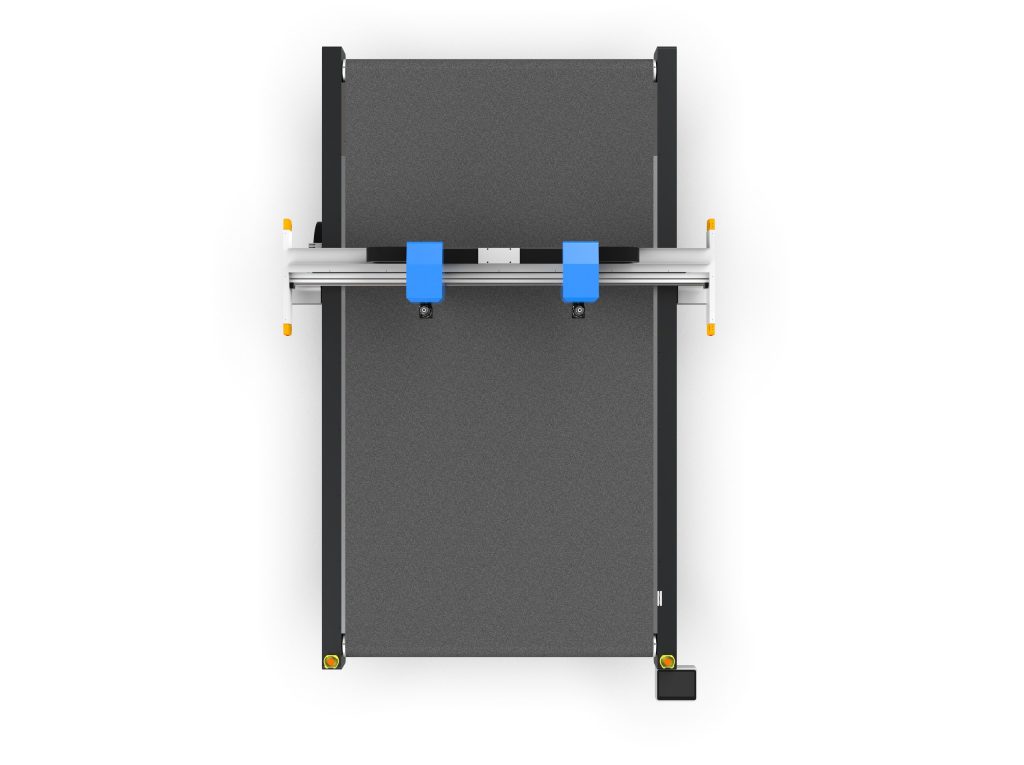
Eine unebene Tischfläche führt nach dem Ansaugen des Materials zu örtlicher Verformung. Mit einer Messuhr entlang der Diagonale messen; die Planheit sollte ≤0,15 mm/m betragen. Bei Überschreitung der Toleranz kann durch Justieren der Stützschrauben der Tischfläche oder Hinzufügen von Distanzscheiben korrigiert werden.
4. Einstellung der Riemenspannung
Ein zu lockerer Zahnriemen verursacht Umkehrspiel. Messen Sie mit einem Spannungsmesser die Mitte der Riemenspanne; der Durchbiegungswert sollte 1/100 bis 1/80 der Spannweite betragen. Bewegen Sie nach der Einstellung den Schneidkopf manuell hin und her; der Widerstand sollte gleichmäßig sein, ohne Schwankungen zwischen locker und straff.
II. Optimierung der Bewegungsparameter: Balance zwischen Geschwindigkeit und Präzision
1. Beschleunigung und Eckenverzögerung
Eine zu hohe Beschleunigung führt zu Überschwingen und Vibrationen.Es wird empfohlen, die X/Y-Achsenbeschleunigung auf 0,5 bis 1,5 m/s² einzustellen und an Ecken einen Kreisbogenübergang oder eine Verringerung auf 30 % bis 50 % der Vorschubgeschwindigkeit zu verwenden.Bei scharfen Ecken mit R<
5 mm aktivieren Sie die Funktion „Eckenverzögerung“ und stellen den Verzögerungsschwellenwert auf 0,3 bis 0,5 g ein.
2. Einstellung der Servoverstärkung
Eine zu hohe Positionsreglerverstärkung verursacht Pfeifen und Schwingungen, eine zu niedrige führt zu großem Schleppfehler.Beobachten Sie die Schleppfehlerkurve mit der Antriebssoftware und stellen Sie die Positionsreglerverstärkung so ein, dass die Fehlerschwankung ≤0,05 mm beträgt;die Integrationszeit des Drehzahlreglers ist auf 10 bis 20 ms einzustellen.
Es wird empfohlen, zuerst den Drehzahlregler und dann den Positionsregler einzustellen.
3. Umkehrspielkompensation
Stellen Sie in den Parametern des Steuerungssystems den Umkehrspiel-Kompensationswert ein (üblicherweise 0,02 bis 0,1 mm). Messen Sie den Positionierfehler in Vorwärts- und Rückwärtsrichtung mit einem Laserinterferometer oder einer Messuhr und geben Sie den Mittelwert mehrerer Messungen in die Kompensationstabelle ein.
III. Anpassung von Werkzeug und Schnittparametern
1. Klingenauswahl und -montage
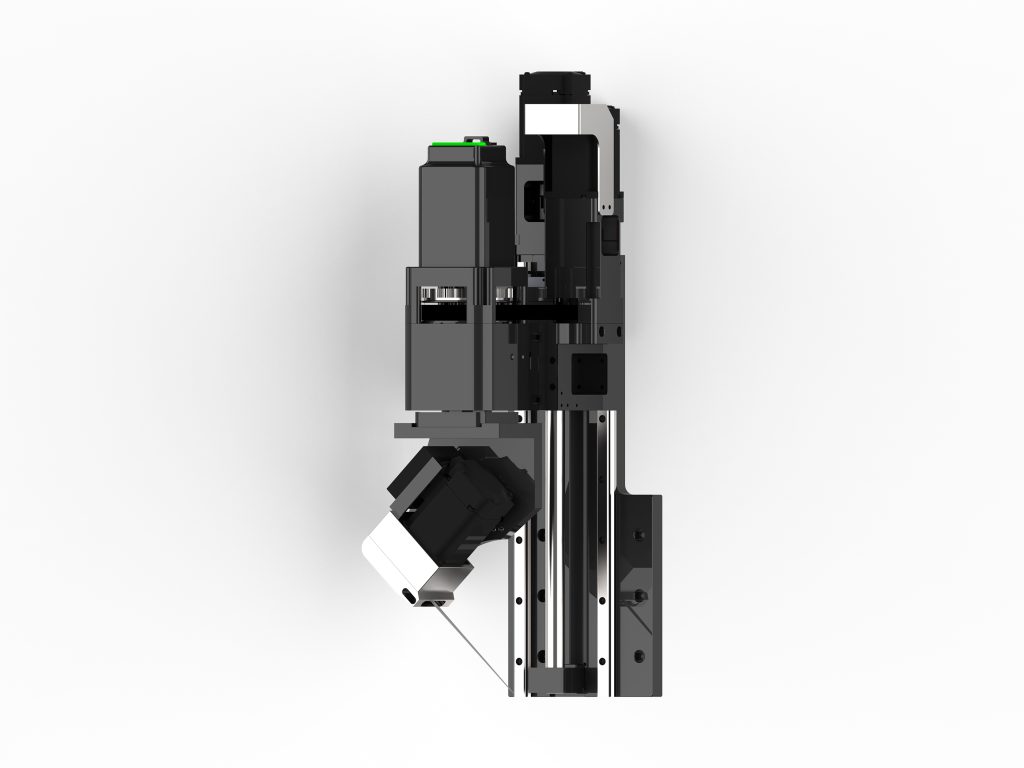
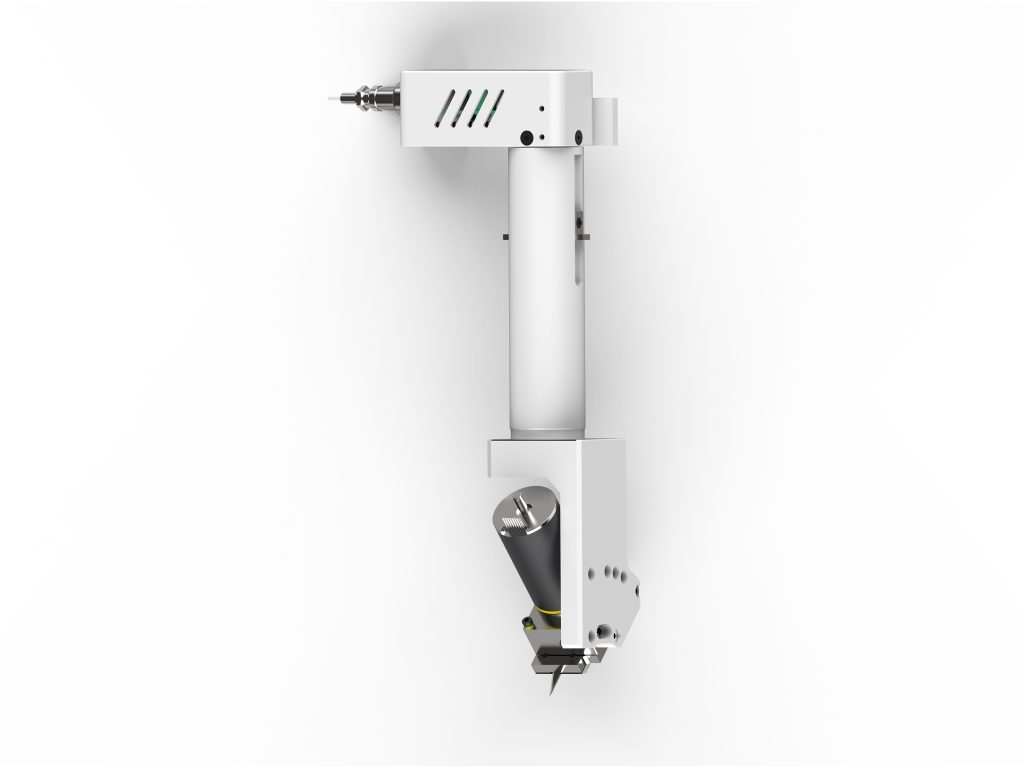
Wählen Sie den Klingenwinkel entsprechend der Materialhärte: Für weiche Materialien eine spitze Klinge mit 15°~20°, für harte Materialien eine Schrägklinge mit 30°~45°.Achten Sie bei der Montage darauf, dass die Klinge fest eingespannt ist und nicht wackelt;der Rundlauf der Schneidspitze muss ≤0,03 mm betragen.
Prüfen Sie die Klingenabnutzung regelmäßig und wechseln Sie die Klinge rechtzeitig, wenn vermehrt Schnittgrate auftreten.
2. Abstimmung von Schwingungsfrequenz und Amplitude
Die Schwingungsfrequenz wird üblicherweise auf 8000~20000 Hübe/Minute und die Amplitude auf 0,5~2 mm eingestellt.Beim Schneiden dünner, weicher Materialien hohe Frequenz und kleine Amplitude verwenden (z.B.15000 Hübe/Min., 0,8 mm), bei dicken, harten Materialien niedrige Frequenz und große Amplitude (z.B.10000 Hübe/Min., 1,5 mm).
Nach der Anpassung sollte die Schnittkante glatt und ohne Sägezahnbildung sein.
3. Schnittgeschwindigkeit und Vorschubrate
Eine zu hohe Geschwindigkeit führt zu unvollständigem Schnitt oder Klingenflattern.Als Ausgangsgeschwindigkeit werden 10~20 m/min empfohlen;pro zusätzlichem Millimeter Materialdicke ist die Geschwindigkeit um 2~3 m/min zu reduzieren.
Passen Sie die Werte durch Probeschnitte an, wobei der Schnittgrund keine Verklebungen und die Schnittoberseite keine Schmelzkanten aufweisen sollte.
4. Klingenanpressdruck und Über schnittkontrolle
Ein zu großer Anpressdruck beschleunigt die Klingenabnutzung und beschädigt die Tischoberfläche, ein zu geringer Druck führt zu unvollständigem Schnitt.
Stellen Sie den Anpressdruck auf 105%~110% der Materialdicke ein und aktivieren Sie die Funktion „Überschnittkompensation“, um an Ecken einen Überschnitt von 0,1~0,2 mm hinzuzufügen, der den durch den Werkzeugradius bedingten Unterschnitt ausgleicht.
IV. Materialfixierung und Optimierung der Vakuumansaugung
1. Einstellung des Vakuum-Ansaugdrucks
Unzureichende Ansaugkraft führt zu Materialverschiebungen. Bei luftdurchlässigen Materialien sollte der Vakuumdruck ≥-0,06 MPa betragen; bei dichten Materialien kann er auf -0,04 MPa reduziert werden, um Druckstellen zu vermeiden. Bei zonierter Ansaugung ist sicherzustellen, dass der gesamte Schnittbereich abgedeckt ist.
2. Vorbehandlung der Materialplanheit
Rollenware muss ausreichend flach ausgelegt werden; bei Bedarf sind Innenspannungen mit einer Vorwärmwalze (40–60 °C) zu beseitigen. Plattenmaterial ist plan zu positionieren, die Verwölbung darf ≤2 mm/m betragen. Bei mehrlagigem Schneiden jede Lage mit doppelseitigem Klebeband fixieren, um ein Verrutschen zwischen den Lagen zu vermeiden.
V. Umgebung und tägliche Wartung
1. Temperatur- und Schwingungsisolierung
Umgebungstemperaturschwankungen sind auf ±2 °C/h zu begrenzen; die Maschine ist von Schwingungsquellen wie Stanzanlagen fernzuhalten. Bei Bedarf Dämpfungsmatten installieren; die Fundamentschwinggeschwindigkeit darf ≤0,5 mm/s betragen.
2. Regelmäßige Genauigkeitsprüfung
Wöchentlich mit einem genormten Rundprüfteil die Rundheit prüfen (≤0,1 mm), monatlich mit einem Laserinterferometer die Positioniergenauigkeit prüfen (≤0,05 mm/300 mm). Ein Genauigkeitsarchiv anlegen und die Datentrends vor und nach Einstellungen dokumentieren.
3. Reinigung und Schmierung
Jede Schicht den Staub auf Führungsschienen und Zahnstangen entfernen, wöchentlich die Führungsschienenschlitten mit Lithiumfett schmieren, monatlich den Verschleiß der Synchronriemen prüfen. Den Innenraum des Schneidkopfs sauber halten, um das Eindringen von Staub in den Oszillationsmechanismus zu vermeiden.
VI. Fehlerbehebungstabelle für häufige Genauigkeitsprobleme
- Schnitt nicht senkrecht: Prüfen Sie die Vertikalität des Messerkopfes, den Montagewinkel der Klinge und ob die Andruckkraft zu groß ist.
- Ecken überschnitten oder unterschnitten: Passen Sie die Verzögerungsparameter für Ecken, den Überschnitt-Kompensationswert und die Beschleunigungseinstellungen an.
- Große Maßabweichung: Überprüfen Sie die Servoverstärkung, die Umkehrspiel-Kompensation und die Riemenspannung.
- Grat an der Schnittkante: Wechseln Sie die Klinge, passen Sie die Vibrationsfrequenz und die Schnittgeschwindigkeit an und prüfen Sie den Ansaugdruck.
- Schlechte Wiederholpositioniergenauigkeit: Prüfen Sie den Verschleiß der Führungsschienen, das Spiel von Gewindespindel/Zahnstange und die Verbindung des Motor-Encoders.
Durch die oben genannten systematischen Anpassungen kann die Oscillating-Knife-Schneidemaschine langfristig mit hoher Präzision betrieben werden. Es wird empfohlen, nach jeder Anpassung die Parameteränderungen zu dokumentieren und eine standardisierte Arbeitsanweisung zu erstellen, die für das eigene Material und den eigenen Prozess geeignet ist.
FAQ
Wie justiert man die Oscillating-Knife-Schneidemaschine, wenn der Schnitt nicht senkrecht ist?
Prüfen Sie die Vertikalität des Messerkopfes (Spaltdifferenz ≤0,05mm/100mm), den Montagewinkel der Klinge und ob die Andruckkraft zu groß ist; passen Sie bei Bedarf die Distanzscheiben oder Stellschrauben an.
Wie stellt man die Verzögerungsparameter für Ecken an der Oscillating-Knife-Schneidemaschine ein?
Reduzieren Sie die Vorschubgeschwindigkeit an Ecken auf 30%~50%, setzen Sie den Verzögerungsschwellenwert auf 0,3~0,5g und aktivieren Sie die Eckverzögerungsfunktion für scharfe Winkel mit R<5mm.
Welcher Wert ist für die Umkehrspiel-Kompensation der Oscillating-Knife-Schneidemaschine geeignet?
Üblicherweise werden 0,02~0,1mm eingestellt; messen Sie den Positionierfehler in Vorwärts- und Rückwärtsrichtung mit einem Laserinterferometer oder einer Messuhr und geben Sie den Mittelwert mehrerer Messungen in die Kompensationstabelle ein.
Wie wählt man die Klinge für die Oscillating-Knife-Schneidemaschine aus?
Für weiche Materialien eignet sich eine spitze Klinge mit 15°~20°, für harte Materialien eine Schrägklinge mit 30°~45°; nach der Montage sollte der Rundlauf der Klingenspitze ≤0,03mm betragen, und der Verschleiß ist regelmäßig zu prüfen.