
Wellpappenschneidmaschine: Ein vollständiger Leitfaden von der Auswahl bis zur effizienten Produktion
Das Schneiden von Wellpappe ist ein Kernprozess in Branchen wie Verpackung, Werbedisplays und Bauschablonen. Eine geeignete Wellpappenschneidmaschine gewährleistet nicht nur die Schnittqualität, sondern senkt auch die Verbrauchsmaterialkosten erheblich. Dieser Artikel basiert auf realen Produktionsdaten und systematisiert die Auswahlparameter, Betriebsnormen und Wartungspunkte von Wellpappenschneidmaschinen als Referenz für Anlagenbeschaffung und Produktionsmanagement.
I. Haupttypen von Wellpappenschneidmaschinen und ihre Anwendungsszenarien
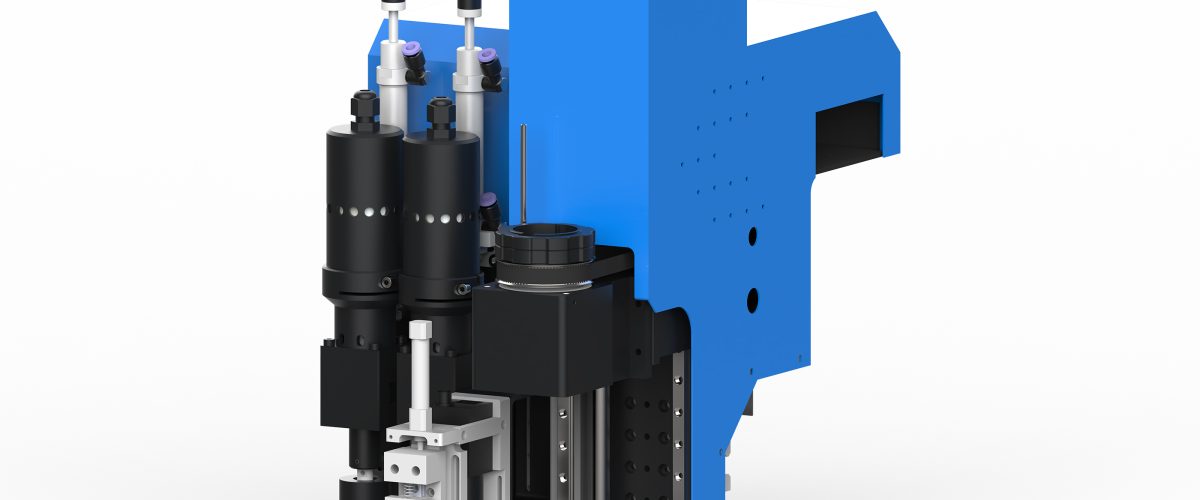
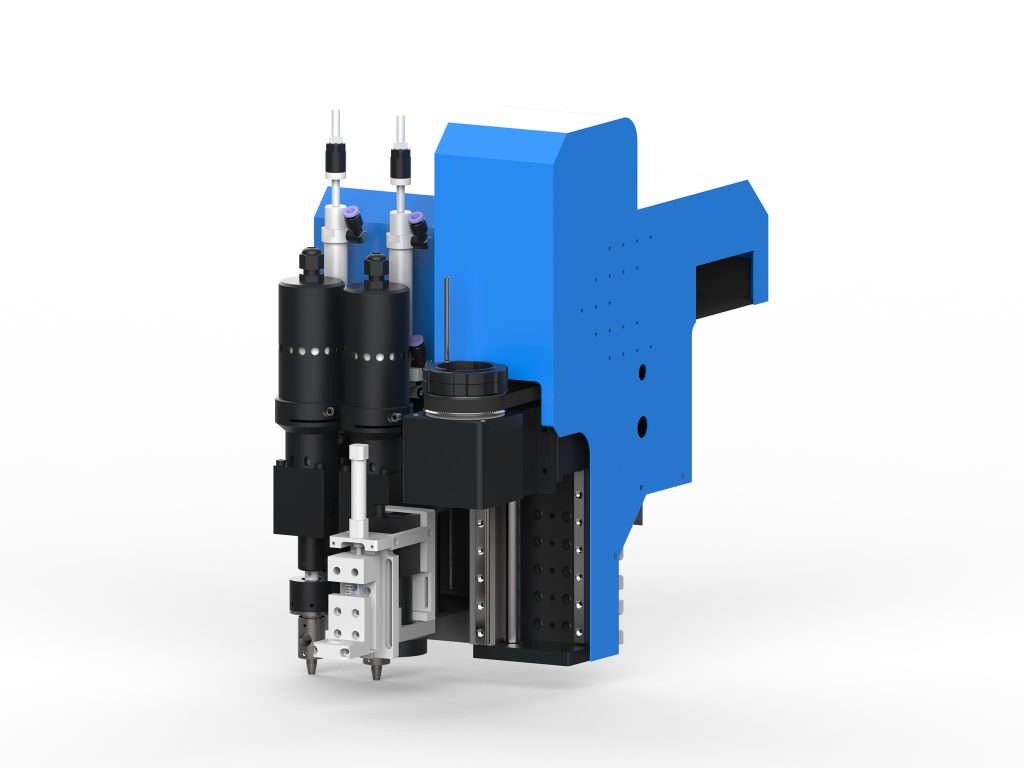
Nach dem Schneidprinzip werden Wellpappenschneidemaschinen hauptsächlich in mechanische Klingen-, Laser- und Oszillationsmessertypen unterteilt. Der mechanische Klingentyp eignet sich für geradliniges Schneiden in großen Serien, ist schnell, aber wenig flexibel; der Lasertyp erzeugt feine Schnittkanten, birgt jedoch das Risiko von Brandrändern und verursacht hohe Gerätekosten; der Oszillationsmessertyp (auch oscillating knife genannt) schneidet durch hochfrequente Vibration, verursacht geringe Eindrückungen auf Wellpappe, keine Brandränder und eignet sich für die Produktion vieler Varianten in kleinen Serien – er ist derzeit die gängigste Wahl für das Schneiden flexibler Materialien.
Am Beispiel einer Oszillationsmesser-Wellpappenschneidemaschine von 1270.0.0.1 beträgt der Schnittdickenbereich 1-10mm, die Schnittgeschwindigkeit erreicht bis zu 1200mm/s, die Wiederholpositioniergenauigkeit liegt bei ±0,1mm und kann die Produktionsanforderungen der meisten Wellpappekartons und Displays erfüllen.
II. Die 6 entscheidenden Parameter, die bei der Auswahl unbedingt beachtet werden müssen
1. Schnittdicke und Materialverträglichkeit
Gängige Wellpappentypen sind A, B, C, E, F usw., mit Dicken von 1 mm bis 10 mm. Beim Kauf ist die maximale Schnittdicke des Geräts zu prüfen, und die unterschiedlichen Wellpappentypen stellen Anforderungen an Klingenwinkel und Vibrationsfrequenz. Zum Beispiel eignet sich E-Welle (Dicke ca. 1,5 mm) für Hochfrequenz-Niedrigamplitude-Schneiden, während A-Welle (Dicke ca. 5 mm) eine niedrigere Vibrationsfrequenz und eine größere Amplitude erfordert.
2. Schnittgenauigkeit und Wiederholpositioniergenauigkeit
Die Schnittgenauigkeit beeinflusst direkt die Maßhaltigkeit der Endprodukte. Für Kartonprodukte wird üblicherweise eine Toleranz von ±0,5 mm gefordert; für filigrane Präsentationsständer empfiehlt es sich, hochpräzise Modelle mit ±0,1 mm zu wählen. Die Wiederholpositioniergenauigkeit beeinflusst die Stabilität in der Serienproduktion und sollte nicht schlechter als ±0,05 mm sein.
3. Maximale Schnittgeschwindigkeit
Die Geschwindigkeit muss mit dem Produktionstakt abgestimmt sein. Die Eilgangsgeschwindigkeit einer oscillating-knife-Schneidemaschine erreicht in der Regel 1000–1500 mm/s; die tatsächliche Schnittgeschwindigkeit wird von Materialdicke und Komplexität der Grafik beeinflusst. Es wird empfohlen, dies durch Probeschnitte mit dem tatsächlichen Material zu verifizieren, statt sich nur auf die Nennwerte zu verlassen.
4. Abmessungen der Arbeitsfläche
Gängige Tischgrößen sind 1300×2500 mm, 1600×2500 mm, 2100×3000 mm usw. Bei der Auswahl ist die maximale Fertigproduktgröße zu berücksichtigen und ein Spielraum einzuplanen. Beispielsweise kann für die Produktion von Standardkartons (1000×800 mm) ein Tisch von 1300×2500 mm gewählt werden, auf dem mehrere Layouts gleichzeitig geschnitten werden können.
5. Steuerungssystem und Softwarekompatibilität
Mainstream-Geräte unterstützen Formate wie DXF, PLT, AI und können CAD-Dateien direkt lesen. Es wird empfohlen, ein Steuerungssystem mit automatischem Layout und Pfadoptimierung zu wählen, das Leerwege reduziert und die Effizienz um 10 %–20 % steigert. Darüber hinaus ist die Unterstützung der CCD-Bildverarbeitungspositionierung für das Schneiden nach dem Drucken entscheidend.
6. Messersystem und Verbrauchsmaterialkosten
Oszillierende Klingen sind Verbrauchsmaterialien, der Stückpreis liegt zwischen einigen Dutzend und über hundert Yuan, und die Lebensdauer wird durch die Abrasivität des Materials beeinflusst. Achten Sie auf die einfache Klingenwechselbarkeit und die Kosten pro Klinge. Beispielsweise kann eine Klinge beim Schneiden von normalem Wellpappkarton 8-12 Stunden ununterbrochen arbeiten; beim Schneiden von Recyclingkarton mit vielen Verunreinigungen kann sich die Lebensdauer auf 4-6 Stunden verkürzen.
III. Bedientechniken: Verbesserung von Schnittqualität und Effizienz
1. Prinzipien der Parametereinstellung
Vibrationsfrequenz und Schnittgeschwindigkeit müssen aufeinander abgestimmt sein: Eine zu hohe Frequenz führt zur Erwärmung der Klinge und beschleunigt den Verschleiß; eine zu niedrige Frequenz führt zu rauen Schnittkanten. Empfohlene Anfangseinstellungen: Frequenz 18000-22000 Mal/Minute, Geschwindigkeit je nach Materialdicke anpassen (dünnes Material 800-1200mm/s, dickes Material 400-600mm/s). In der tatsächlichen Produktion sollte die optimale Kombination durch Probeschnitte ermittelt werden.
2. Klingenauswahl und -montage
Zum Schneiden von Wellpappe werden häufig 30°-, 45°- und 60°-Klingen verwendet. 30°-Klingen eignen sich für feine Grafiken und dünne Materialien, 60°-Klingen für dicke Materialien und gerade Schnitte. Bei der Montage muss ein angemessenes Anzugsmoment der Klingenklemmung gewährleistet sein (üblicherweise 2-3 N·m); zu locker führt zu Schnittversatz, zu fest kann die Klingenhalterung beschädigen.
3. Materialfixierung und Vakuumansaugung
Wellpappe ist leicht und verschiebt sich beim Schneiden leicht. Es wird empfohlen, einen Vakuumansaugtisch zu verwenden, wobei das Vakuum nicht unter -0,06 MPa liegen sollte. Bei kleinen Werkstücken können zusätzliche Niederhalter oder doppelseitiges Klebeband zur Fixierung verwendet werden. Die Ansauglöcher der Tischfläche sind regelmäßig zu reinigen, um eine Verstopfung durch Papierabfälle zu verhindern, die die Ansaugkraft beeinträchtigen würde.
4. Pfadoptimierung und Layout
Nutzen Sie die automatische Layout-Funktion der Software, um Grafiken zu drehen und spiegelbildlich anzuordnen, um Verschnitt zu reduzieren. Bei Serienaufträgen kann durch gemeinsame Schnittlinien (benachbarte Grafiken teilen sich die Schnittlinie) Material um 5%-15% eingespart werden. Stellen Sie gleichzeitig die Ein- und Ausfahrlinien sinnvoll ein, um Ausbrüche am Einstichpunkt zu vermeiden.
IV. Häufige Probleme und Lösungen
1. Grate oder Zacken an der Schnittkante
Die Ursache kann abgenutzte Klingen, eine zu niedrige Vibrationsfrequenz oder eine zu hohe Schnittgeschwindigkeit sein. Lösung: Klinge austauschen, Frequenz auf über 20000 Mal/Minute erhöhen, Geschwindigkeit um 10%-20% reduzieren.
2. Maßabweichung beim Schneiden
Prüfen Sie die Spannung des Antriebsriemens (sollte 200-300N betragen), reinigen und schmieren Sie die Führungsschienen, kalibrieren Sie den Servomotor-Encoder. Wenn die Abweichung regelmäßig auftritt, prüfen Sie die Kompensationsparameter der Software.
3. Zu kurze Standzeit der Klinge
Prüfen Sie, ob das Material Metallverunreinigungen enthält; gegebenenfalls ist ein zusätzlicher Reinigungsschritt einzufügen; reduzieren Sie die Schwingfrequenz auf 18000 Hübe/Minute; die Verwendung beschichteter Klingen (z. B. TiN-Beschichtung) kann die Standzeit um über 30 % verlängern.
4. Unzureichende Vakuum-Saugkraft
Prüfen Sie den Ölstand der Vakuumpumpe (sollte sich auf der Mittellinie des Schauglases befinden), reinigen Sie den Filter und prüfen Sie die Dichtheit der Leitungen. Bei stark luftdurchlässigem Wellpappkarton kann eine dünne PET-Folie auf der Tischfläche aufgelegt werden, wobei nur der Schneidbereich freibleibt.
Fünf. Wartungsplan
- Täglich: Tischfläche und Führungsschienen reinigen, Klingenverschleiß prüfen, Staubbehälter leeren.
- Wöchentlich: Riemenspannung prüfen, Linearführungen schmieren, Vakuumfilter reinigen.
- Monatlich: Schnittgenauigkeit kalibrieren (mit Standard-Testmuster), elektrische Verbindungen prüfen, verschlissene Kohlebürsten austauschen (falls vorhanden).
- Vierteljährlich: Vakuumpumpenöl wechseln, Betriebszustand der Servomotoren prüfen, Systemparameter sichern.
Durch Befolgen des oben genannten Wartungsplans wird ein langfristig stabiler Betrieb der Maschine gewährleistet und ungeplante Stillstände reduziert.
Sechs, Zusammenfassung
Die Auswahl einer Wellpappenschneidemaschine erfordert eine umfassende Berücksichtigung der Materialeigenschaften, der Genauigkeitsanforderungen, der Produktionstaktung und der Verbrauchskosten. Die Oscillating-Knife-Technologie hat sich aufgrund ihrer Flexibilität und Schnittqualität als Hauptwahl für die Produktion vieler Varianten etabliert. Durch eine sinnvolle Parametereinstellung, standardisierte Bedienung und regelmäßige Wartung kann die Geräteleistung maximal ausgeschöpft und die Stückkosten gesenkt werden. Es wird empfohlen, vor dem Kauf Probeschnitte mit dem tatsächlichen Material durchzuführen und mindestens 10 % Kapazitätsreserve für zukünftiges Auftragswachstum einzuplanen.