
沙发裁床:提升沙发制造效率的关键设备
在沙发制造过程中,裁剪是决定产品质量和生产效率的核心环节。传统手工裁剪依赖人工经验,不仅效率低下,而且精度难以保证,材料浪费严重。随着数控技术的发展,沙发裁床(振荡刀裁剪机)已成为沙发企业的标配设备。本文将深入探讨沙发裁床的选型要点、技术参数、操作技巧与维护保养,为您的投资决策提供实用参考。
一、沙发裁床的选型要点
选购沙发裁床时,需综合考虑生产需求、材料特性、场地条件等因素,避免盲目追求高配置或低价设备。
1. 有效裁剪幅面
裁剪幅面决定了单次可裁剪的材料尺寸。沙发面料通常幅宽为1.4m-2.2m,因此裁床的有效裁剪宽度应大于面料幅宽。常见规格有1600mm×2500mm、2100mm×3000mm等。若主要生产大型沙发,建议选择幅面不小于2100mm×3000mm的设备,以减少拼接,提高效率。
2. 切割头配置
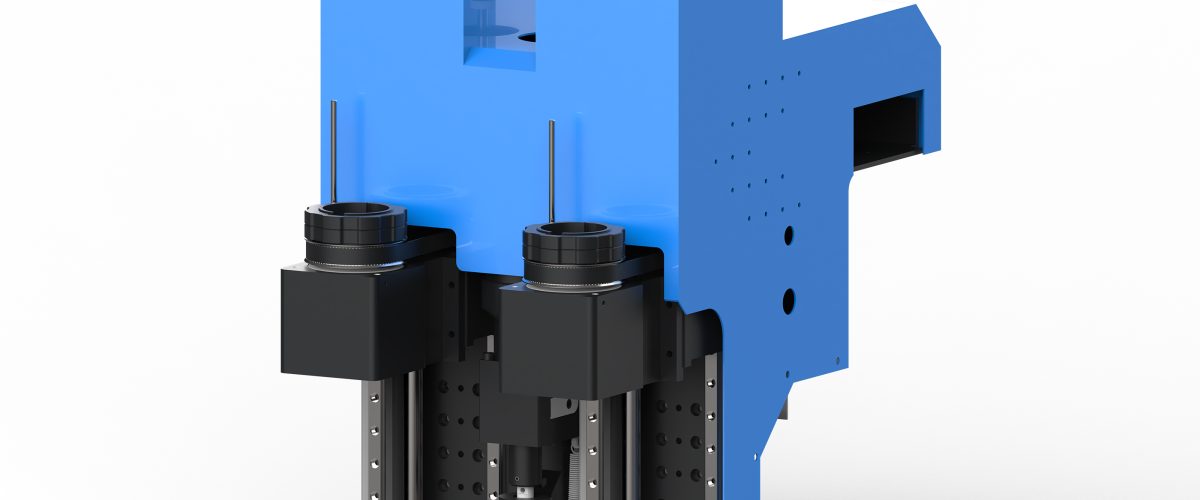
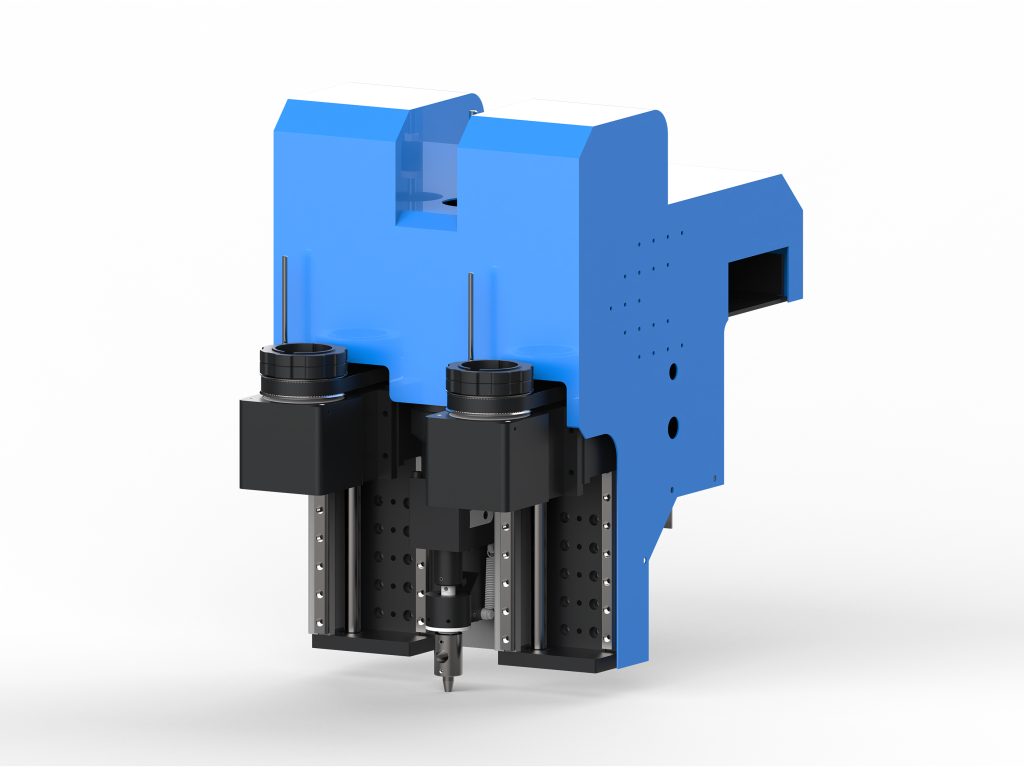
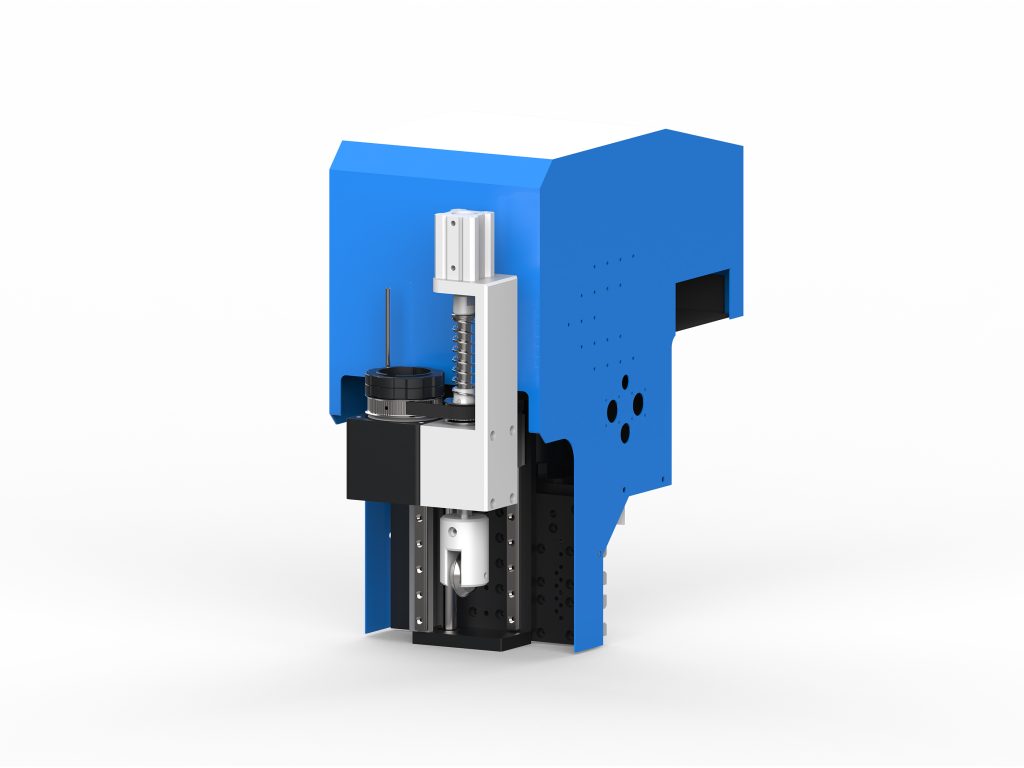
沙发裁床通常配备振荡刀、圆刀、冲孔刀、V型刀等多种刀具。振荡刀适用于切割海绵、皮革、布料等软性材料;圆刀适合切割较厚的泡沫;冲孔刀用于打孔;V型刀用于开槽。根据产品工艺需求,选择具备自动换刀功能的机型,可大幅提升灵活性。
3. 真空吸附系统
真空吸附是确保裁剪精度的重要功能。通过吸附平台将材料牢牢固定,防止裁剪过程中移位。吸附力通常以负压值表示,建议选择负压不低于-0.6bar的设备。对于高密度海绵,需配置更大功率的真空泵。
4. 控制系统与软件
主流沙发裁床采用PC控制系统,兼容DXF、PLT、HPGL等格式,可直接读取CAD文件。软件应具备自动排料、路径优化、模拟裁剪等功能,以最大化材料利用率。操作界面需简洁直观,降低对操作员的技能要求。
5. 生产效率和产能匹配
裁剪速度直接影响产能。振荡刀裁剪速度一般在0-3000mm/s可调,实际速度取决于材料厚度和复杂度。对于批量生产,建议选择具备多刀同时裁剪功能的设备,或配置自动上下料系统,减少辅助时间。
二、关键技术参数解析
了解设备参数有助于评估性能,以下为选购时需重点关注的指标:
- 裁剪精度:通常要求±0.5mm以内,高精度机型可达±0.2mm。
- 重复定位精度:影响多层裁剪的一致性,应≤0.1mm。
- 最大裁剪厚度:振荡刀一般可切50-100mm厚的海绵,具体取决于材料密度。
- 刀速:振荡频率通常为1000-3000次/分钟,高频适合薄料,低频适合厚料。
- 真空吸附区域:分区控制可节能并适应不同尺寸材料。
- 电源要求:通常为380V/50Hz三相电,功率根据配置在5-15kW之间。
三、操作技巧与效率提升
正确的操作习惯能延长设备寿命并提高产出。
1. 材料准备与排版
裁剪前确保材料平整、无褶皱。使用排版软件时,合理设置间距(通常2-5mm),并利用共边裁剪减少浪费。对于皮革,需注意方向性纹理,避免色差。
2. 刀具选择与更换
根据材料硬度选择刀片角度:切割海绵用锋利薄刀,切割皮革用耐磨涂层刀。定期检查刀片磨损,一般每裁剪200-300小时需更换或刃磨。
3. 吸附参数调整
吸附力过强可能导致材料变形,过弱则裁剪移位。建议根据材料厚度和透气性调整真空度:薄布料用较低吸附力,厚海绵用高吸附力。可先试裁小样确定最佳参数。
4. 多层裁剪策略
多层裁剪能显著提高效率,但需注意层间对齐。每层材料应平整铺放,总厚度不超过设备最大裁剪厚度。对于易滑动材料,可在层间使用双面胶固定。
5. 常见问题处理
若出现裁剪边缘毛糙,检查刀片是否锋利、刀速是否合适;若尺寸偏差,检查吸附是否牢固、导轨是否清洁。定期用酒精清洁导轨和传感器,防止粉尘积累影响精度。
四、维护保养与安全规范
规范的维护能减少故障停机,保障生产安全。
1. 日常保养
- 每日工作结束后清理台面碎屑,用吸尘器清洁真空吸附孔。
- 检查刀片紧固螺丝,防止松动。
- 清洁导轨并涂抹专用润滑脂,每周至少一次。
- 检查真空管路是否漏气,密封条是否老化。
2. 定期维护
- 每月检查电气接线,紧固端子。
- 每季度更换真空泵过滤器,清理冷却风扇。
- 每年对设备进行精度校准,包括导轨直线度和垂直度。
3. 安全操作规范
- 设备运行时严禁将手伸入裁剪区域,必须配备安全光栅或防护罩。
- 更换刀片时佩戴防割手套,使用专用工具。
- 培训操作人员,确保熟悉急停按钮位置和应急预案。
五、结语
沙发裁床的选型需从实际生产需求出发,平衡精度、效率与投资成本。正确的操作与维护不仅能延长设备寿命,还能持续提升裁剪质量。随着智能制造的推进,具备自动排料、物联网监控功能的裁床将成为趋势,建议企业在选购时预留升级空间。如需进一步了解具体机型参数或试裁服务,欢迎联系我们的技术团队。