
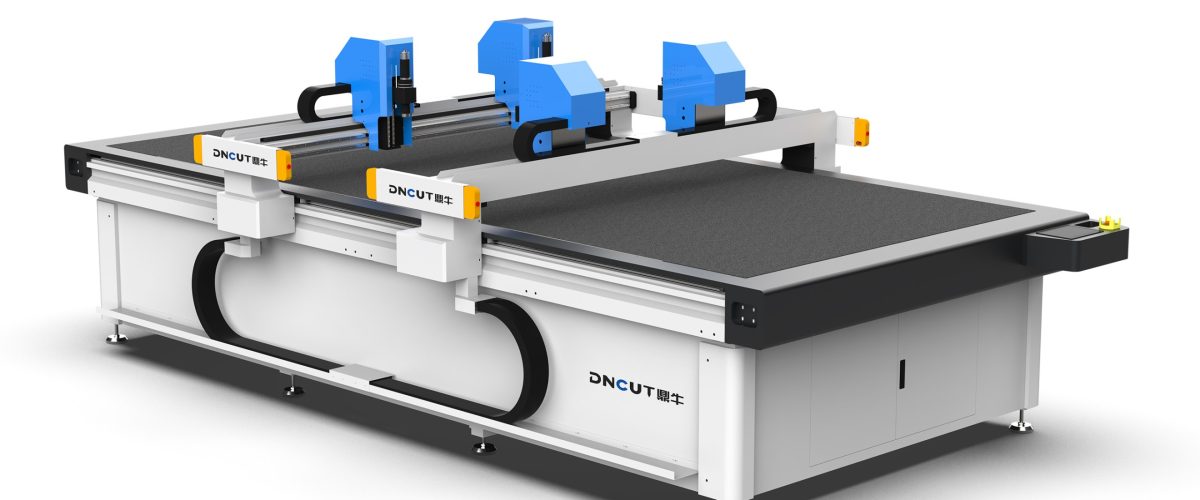
纤维裁床:从选型到高效使用的完整指南
纤维材料(如碳纤维、玻璃纤维、芳纶等)在航空航天、汽车、体育器材等领域的应用日益广泛,其切割加工对精度和效率要求极高。振荡刀裁床(纤维裁床)因其无热影响、切口整齐、可多层切割等优势,成为纤维材料切割的主流设备。本文从实际应用出发,系统梳理纤维裁床的选型要点、关键参数、操作技巧和维护方法,为您的生产提供参考。
一、纤维裁床的核心优势与适用场景
与激光切割、水刀切割相比,振荡刀裁床在纤维材料加工中具有独特优势:
- 无热损伤:激光切割会使纤维边缘烧焦、碳化,影响材料性能;振荡刀为冷切割,切口平整无烧灼。
- 多层高效切割:可一次性切割多层纤维布(通常5-20层,视材料厚度而定),大幅提升生产效率。
- 材料适应性广:适用于碳纤维预浸料、玻璃纤维布、芳纶布、超高分子量聚乙烯(UHMWPE)等。
- 精度高:配合CCD视觉定位,切割精度可达±0.1mm,满足航空航天等高端领域要求。
典型应用场景包括:航空航天复合材料部件下料、汽车内外饰纤维件裁剪、体育器材(如自行车架、球拍)预浸料切割、风力叶片玻纤布裁剪等。
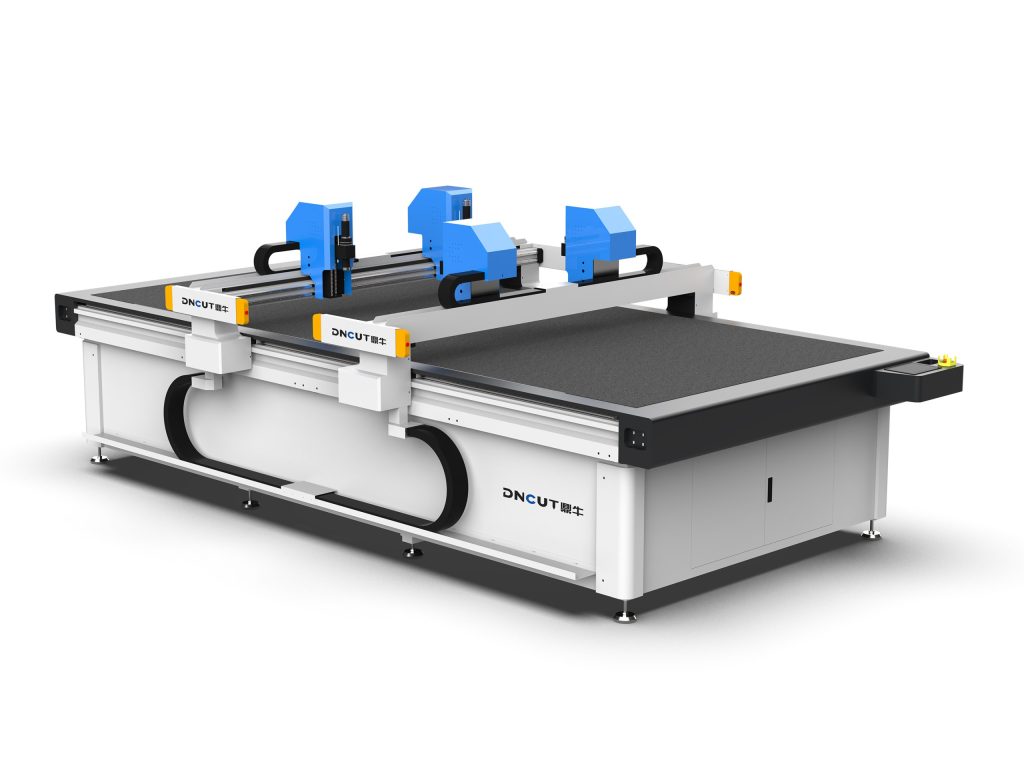
二、选型关键参数与配置建议
1. 切割头类型与刀具选择
纤维裁床常配多种切割头:
- 振荡刀:适用于大多数纤维材料,通过高频上下振动(通常每分钟3000-6000次)实现切割,切口质量好。
- 圆刀:适合切割较厚、较硬的纤维材料,如玻璃纤维层压板。
- 拖刀:用于切割薄型材料或打样,成本低,但效率较低。
- 冲孔刀:用于打孔或标记。
建议选择自动换刀系统,以适应不同材料的混合生产。刀具材质推荐硬质合金或陶瓷涂层,耐磨性更好。
2. 切割精度与重复定位精度
精度是纤维裁床的核心指标。通常要求切割精度±0.1mm,重复定位精度±0.05mm。影响精度的因素包括:
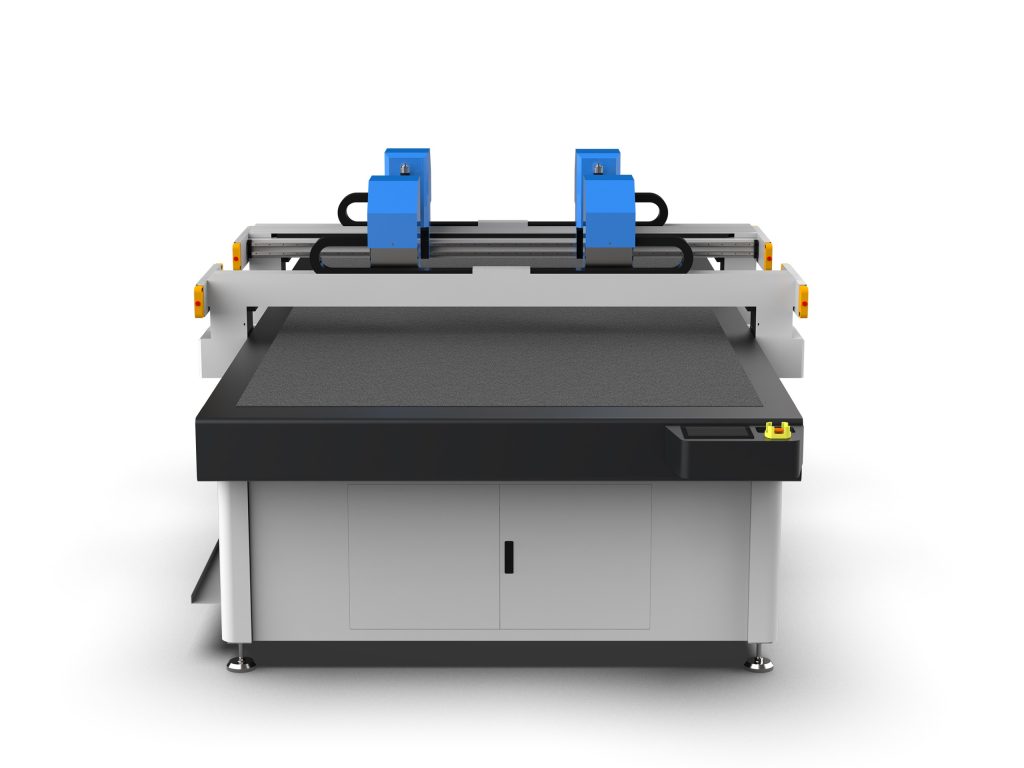
- 机械结构:采用龙门式结构、研磨级齿轮齿条传动,确保长期稳定性。
- 控制系统:伺服电机+高分辨率编码器,闭环控制。
- 台面平整度:真空吸附台面需保证平整度在±0.2mm以内。
3. 真空吸附系统
纤维材料多为柔软布料,切割时必须牢固固定。真空吸附系统需具备:
- 分区控制:将台面划分为多个真空区域,根据切割区域独立开启,节能且吸附力更强。
- 高负压风机:真空度需达到-0.08MPa以上,确保薄料不位移。
- 透气垫板:使用透气毡或微孔板,使吸附力均匀分布。
4. 视觉识别与自动排版
对于有图案或需对位切割的纤维材料(如预浸料带标记),CCD视觉系统可自动识别轮廓并补偿变形,提高材料利用率。建议选择分辨率500万像素以上的相机,配合专用光源。
5. 软件与自动化
裁床应配备智能排版软件,支持DXF、PLT等格式导入,自动优化排版路径,减少空行程。同时支持条码/RFID识别,实现生产数据追溯。
三、操作技巧与效率提升
1. 材料预处理与铺层
纤维布在切割前需平整铺放,避免褶皱。多层切割时,每层之间用薄胶膜或静电吸附固定,防止层间滑动。铺层后使用滚轮压实,排除空气。
2. 切割参数优化
不同纤维材料需调整切割速度和刀具频率:
- 碳纤维预浸料(0.2mm厚):建议切割速度30-50m/min,振荡频率4000次/分钟。
- 玻璃纤维布(0.5mm厚):切割速度20-30m/min,振荡频率3500次/分钟。
- 芳纶布(0.3mm厚):切割速度25-40m/min,振荡频率4500次/分钟。
实际参数需根据材料树脂含量、温度湿度微调。建议先试切小样,观察切口质量(无毛边、无分层)再批量生产。
3. 刀具寿命管理
建立刀具磨损记录,每切割一定长度(如碳纤维每500米)检查刀刃磨损情况。磨损后及时更换或刃磨,避免切口质量下降。硬质合金刀具寿命通常为陶瓷刀的1.5倍。
4. 常见问题与对策
- 切口毛边:检查刀具是否锋利、振荡频率是否足够;适当降低切割速度。
- 材料移位:检查真空吸附力是否足够,分区是否开启正确;增加透气垫板。
- 切割不透:增加刀具下压量或更换更锋利的刀具;检查台面平整度。
四、维护保养与安全规范
1. 日常维护
- 每班次清洁台面、导轨和齿条,去除纤维粉尘。
- 每周检查真空管路是否泄漏,清理过滤器。
- 每月润滑导轨和丝杠,检查皮带张紧度。
- 每季度校准切割头垂直度和台面平整度。
2. 安全注意事项
- 操作时禁止将手伸入切割区域,设备需配备安全光栅和急停按钮。
- 切割碳纤维时,应佩戴防尘口罩,避免吸入纤维粉尘。
- 定期检查电气线路,防止短路。
五、结语
纤维裁床的选型需综合考虑材料特性、产能需求和精度要求。合理的配置和正确的操作维护能显著提升切割质量和效率。建议在采购前提供材料样品进行试切,验证设备实际表现。如需进一步技术咨询,欢迎联系我们的工程师团队。