
Машина для резки образцов гофрокартона: полное руководство от выбора модели до эффективной работы
Вибронож для гофрокартона — это ключевое оборудование для упаковочных предприятий, позволяющее быстро изготавливать образцы и проверять дизайн. По сравнению с лазерной резкой или традиционными ножами-формами, ЧПУ-машина для резки гофрокартона с осциллирующим ножом или буксируемым ножом выполняет резку, биговку и черчение на гофрокартоне, позволяя на одном станке пройти весь процесс от проектирования до готового образца коробки. В данной статье, исходя из практического применения, приводятся параметры выбора, ключевые моменты эксплуатации и рекомендации по обслуживанию, которые помогут вам максимально раскрыть ценность оборудования.
I. Основные типы и области применения вырубных машин для гофрокартона
По принципу резки образцов гофрокартона машины для вырезания образцов в основном делятся на три типа:
- Машина для резки вибрирующим ножом: лезвие вибрирует с высокой частотой (обычно 3000-8000 раз в минуту), подходит для резки гофрированного картона, сотового картона, картона и т. д. Края резки ровные, можно обрабатывать многослойный гофрокартон (например, пятислойный, семислойный).
- Нож с протяжкой (осциллирующий нож): лезвие зафиксировано, резка выполняется протягиванием, подходит для тонкого картона или однослойного гофрокартона, низкая стоимость, но ограниченная толщина резки (обычно не более 3 мм).
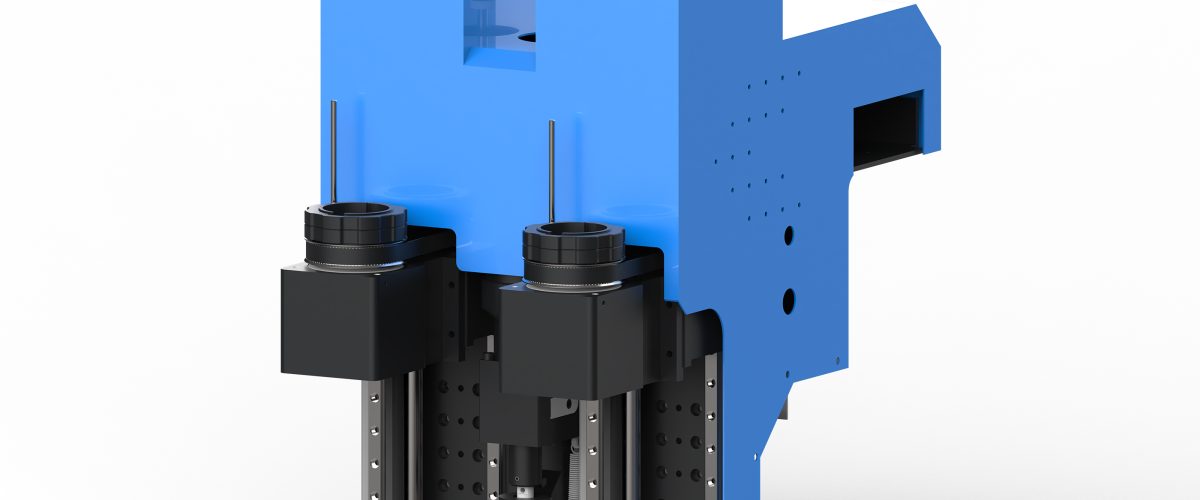
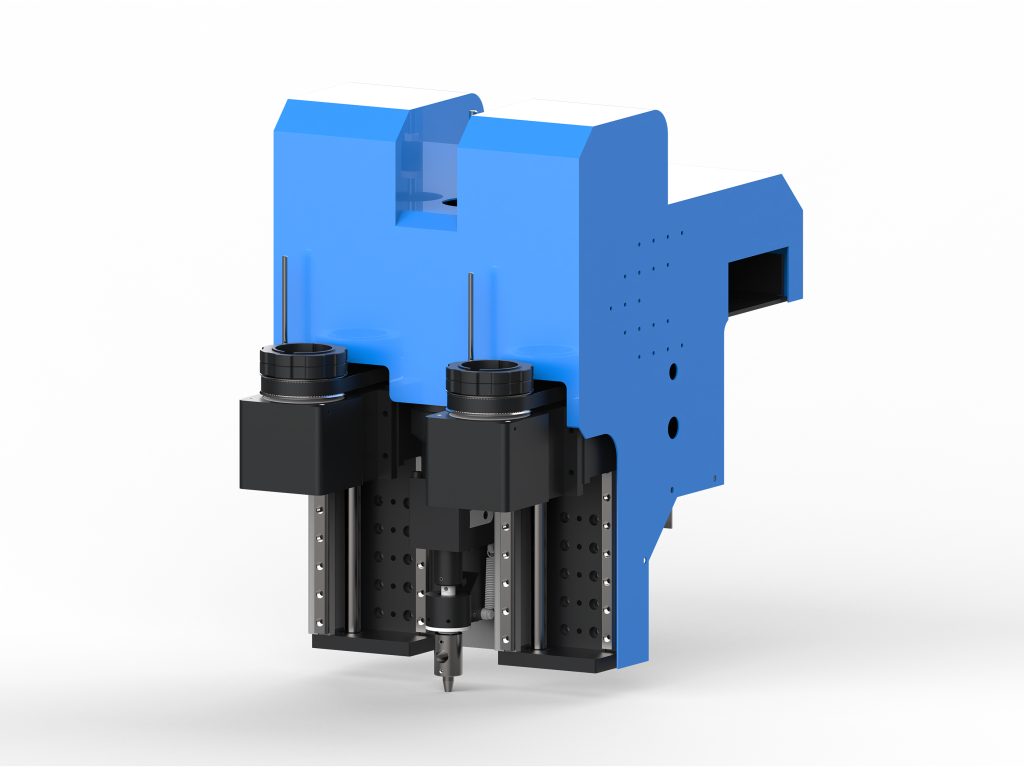
- Многоинструментальная режущая машина: объединяет осциллирующий нож, биговочное колесо, чертёжный карандаш, нож для V-образных пазов и другие инструменты, позволяя за один проход выполнить резку, биговку и маркировку, что подходит для изготовления сложных образцов коробок.
При выборе модели необходимо учитывать тип материала, толщину и требования к производительности. Например, при частой обработке семислойного гофрокартона (толщиной около 7-10 мм) следует выбирать модель с мощностью вибрационного ножа ≥500 Вт и скоростью резки ≥800 мм/с; если преобладает однослойный гофрокартон, достаточно модели с буксируемым ножом, что позволяет снизить инвестиционные затраты на 30%-40%.
II. Расшифровка ключевых параметров производительности
При покупке машины для резки образцов гофрокартона следующие параметры напрямую влияют на эффективность использования:
- Эффективная площадь резки: распространённыеХарактеристики — 1300×1000 мм, 1600×1200 мм, 2500×1600 мм. Выбирайте исходя из размеров развёртки обычно изготавливаемых образцов коробок, рекомендуется оставлять запас 10%–20%. Например, при максимальном размере развёртки 1200×900 мм достаточно выбрать модель с рабочей областью 1300×1000 мм.
- Точность резки: обычно выражается через повторяемую точность позиционирования; качественные модели обеспечивают до ±0,1 мм. Недостаточная точность приводит к смещению линии биговки и линии реза, что влияет на формообразование образца коробки.
- Скорость резки: скорость холостого хода и скорость резки указываются отдельно. При резке гофрокартона осциллирующим ножом фактическая скорость резки составляет примерно 500-1200 мм/с; слишком высокая скорость приводит к образованию заусенцев по краям.
- Мощность вакуумного прижима: обеспечивает надежную фиксацию картона в процессе резки. Для рабочей области 1600×1200 мм рекомендуется мощность вакуумного насоса ≥2,2 кВт и сила прижима ≥18 кПа.
- Количество инструментальных головок: необходимо предусмотреть как минимум три инструмента — осциллирующий нож, биговальное колесо и чертежное перо, чтобы сократить время ручной замены инструмента. В моделях высокого класса может быть установлено более 8 инструментальных головок.
III. Технологический процесс и практические советы
1. Подготовка файлов и компоновка
Используйте CAD или программное обеспечение для проектирования коробок (например, ArtiosCAD, Impact), чтобы начертить схему штампа, и экспортируйте её в формат DXF или PDF. При компоновке обратите внимание:
- Линии реза и линии биговки размещаются на отдельных слоях для удобства распознавания оборудованием.
- Расстояние между соседними образцами коробок ≥10 мм во избежание помех при резке.
- Добавьте метки позиционирования (например, перекрестия) для последующей проверки.
2. Размещение материала и вакуумная фиксация
Уложите гофрокартон ровно на рабочий стол и включите вакуумную фиксацию, чтобы картон полностью прилегал к поверхности. Для покоробленного картона можно использовать прижимные ролики для дополнительной фиксации. Обратите внимание на направление волокон картона: направление гофры обычно перпендикулярно линиям биговки, что обеспечивает прочность при складывании.
3. Настройка инструмента и параметров
Отрегулируйте вылет лезвия в соответствии с толщиной картона:
- Трехслойный гофрокартон (толщина около 3-4 мм): вылет лезвия 1,5-2 мм, частота вибрации 4000-5000 раз/мин.
- Пятислойный гофрокартон (толщина около 5-7 мм): вылет лезвия 2,5-3 мм, частота вибрации 5000-6000 раз/мин, скорость резки снижается до 600-800 мм/с.
- Семислойный гофрокартон (толщина около 8-10 мм): вылет лезвия 3,5-4 мм, частота вибрации 6000-7000 раз/мин, рекомендуется выполнять резку в два прохода, каждый раз на глубину не более 5 мм.
Глубину биговки необходимо регулировать в зависимости от толщины картона, обычно она составляет 20%-30% толщины картона. Слишком глубокая биговка повредит гофрослой, слишком мелкая приведет к неровному сгибу.
4. Пробный раскрой и подтверждение первого изделия
Перед началом основного раскроя выполните пробный раскрой на отходах материала и проверьте:
- Проверьте, гладкая ли кромка реза, без заусенцев и разрывов.
- Четкость линии биговки и отсутствие трещин после сгибания.
- Соответствует ли точность размеров в пределах ±0,5 мм (допуск для образца коробки).
После подтверждения отсутствия ошибок переходите к серийному изготовлению образцов.
IV. Частые проблемы и их решения
- Заусенцы на кромке реза: проверьте износ лезвия (рекомендуется заменять лезвие каждые 200–300 м² реза) или снизьте скорость резки на 10%–20%.
- Смещение линии биговки: проверьте калибровку инструментальной головки, чтобы биговальный ролик и oscillating knife находились в одной системе координат; или проверьте, не скользит ли картон.
- Картон не прорезается насквозь: увеличьте длину выступания кончика ножа или повысьте частоту колебаний; для толстого картона можно выполнять послойную резку.
- Недостаточное вакуумное притяжение: очистите присасывающие отверстия на столе, проверьте вакуумные трубопроводы на утечку воздуха или замените фильтр вакуумного насоса.
V. Рекомендации по обслуживанию и уходу
Регулярное обслуживание продлевает срок службы оборудования и сохраняет точность:
- Ежедневно: очищайте стол, направляющие и инструментальную головку, удаляйте бумажную стружку.
- Еженедельно: проверяйте износ лезвия, очищайте фильтр вакуумного насоса, смазывайте направляющие (используйте литиевую смазку).
- Каждый месяц: калибровка положения инструментальной головки, проверка натяжения ремней, тестирование давления вакуумного прижима.
- Каждый квартал: замена сильно изношенных лезвий и биговальных роликов, проверка электрических соединений.
Рекомендуется вести журнал технического обслуживания с записью периода замены лезвий и данных калибровки для удобства отслеживания состояния оборудования.
VI. Список для выбора и закупки
При закупке машины для резки гофрокартона можно оценивать по следующему списку:
- Соответствует ли максимальный размер резки текущим и будущим потребностям на 1-2 года?
- Поддерживается ли требуемая толщина материала (например, семислойный гофрокартон)?
- Включает ли конфигурация инструментальной головки осциллирующий нож, биговальный ролик и чертёжное перо?
- Достаточна ли мощность вакуумного прижима (≥2,2 кВт)?
- Совместимо ли программное обеспечение с распространёнными форматами проектирования (DXF, PDF, AI)?
- Своевременно ли время реагирования послепродажного обслуживания и поставки запасных частей?
Рекомендуется потребовать от поставщика провести пробную резку на образце оборудования, используя собственный часто применяемый картон для проверки качества и эффективности резки.
Заключение
Вырубной образец-станок для гофрокартона — ключевой инструмент повышения эффективности изготовления образцов упаковки. Благодаря рациональному выбору модели, стандартизированной эксплуатации и регулярному техническому обслуживанию можно сократить цикл изготовления образцов с нескольких дней до нескольких часов, одновременно гарантируя качество образцовых коробок. Надеемся, что данное руководство окажет реальную помощь в выборе и использовании оборудования.