
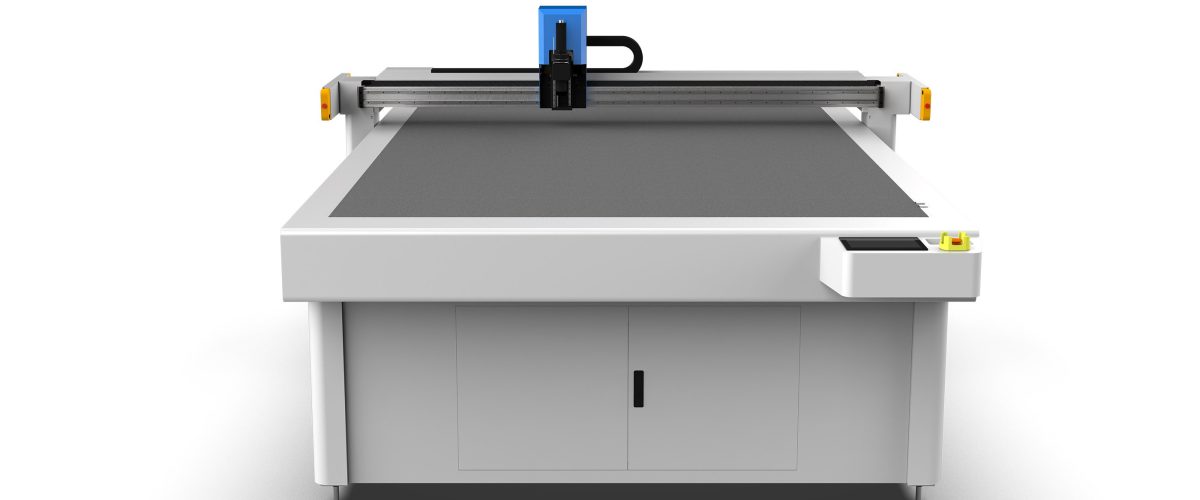
カーペット裁断機:カーペット加工効率を高める鍵となる設備
カーペット裁断機は、カーペットなどの柔軟材料専用に設計されたCNC裁断機であり、家庭用カーペット、商業用カーペット、自動車フロアマットなどの業界で広く使用されています。従来の手作業による裁断と比較して、CNCカーペット裁断機は精度、効率、材料利用率において顕著な優位性があります。本記事では、設備の選定、技術パラメータ、操作手順、メンテナンスについて詳しく説明します。
一、カーペット裁断機の選定ポイント
1. 切断方式の選択
カーペット裁断機は主に振動刀切断とレーザー切断の2方式を採用しています。振動刀切断はほとんどのカーペット材料、特に化学繊維やウールを含む厚手のカーペットに適しており、切断エッジは整然として焦げ跡がありません。レーザー切断は薄手のカーペットや端部の封止が必要な場合に適していますが、レーザー出力と切断速度のマッチングに注意し、材料の焦げを避ける必要があります。
2. 有効切断面積
一般的なカーペットロール材の幅と長さに基づいて設備のテーブルサイズを決定します。一般的なカーペットロール材の幅は2m、4mであるため、裁断機の有効切断幅は最大幅より少なくとも10〜20cm大きい必要があり、材料の固定と切断エッジの処理を容易にします。大量生産の場合は、材料の継ぎ目を減らすために、テーブルサイズが2.5m×6m以上の機種を選択することをお勧めします。
3. 切断精度と繰り返し位置決め精度
カーペット裁断機の切断精度は通常±0.5mm以内、繰り返し位置決め精度は±0.1mmに達する必要があります。高精度設備はサーボモーターと精密ラック・ピニオン伝動を採用し、動的補償アルゴリズムと組み合わせて、長時間の運転でも安定性を確保します。
4. 材料の固定方式
カーペット材料は通気性が強いため、通常の真空吸着では効果が不十分な場合があります。分区真空吸着システムを備えた裁断機を選択し、高出力真空ポンプ(7.5kW以上など)を装備して、切断過程中に材料が移動しないようにすることをお勧めします。特に厚手のタフテッドカーペットの場合は、押さえ装置の追加を検討できます。
5. ソフトウェアと自動化機能
現代のカーペット裁断機は、CADファイルのインポート、自動レイアウト、インテリジェントな経路最適化などの機能をサポートし、材料利用率を最大化する必要があります。自動レイアウトソフトウェアはカーペットの纹理方向に基づいて最適化し、無駄を減らすことができます。さらに、自動工具交換システム、切断深さ自動調整などの機能により効率をさらに向上させることができます。
二、主要な技術パラメータの解析
1. 切断速度
振動刀によるカーペットの切断速度は通常0〜1200mm/sで、材料の厚さと密度によって異なります。厚さ10mmのタフテッドカーペットの場合、切断速度を600〜800mm/sに制御して切口感の品質を確保することをお勧めします。レーザー切断速度は出力に応じて調整する必要があり、通常200〜500mm/sです。
2. 切断厚さ
振動刀裁断機の最大切断厚さは50mm(刃の長さと材料の圧縮性による)に達し、一般的なカーペットの厚さは5〜20mmの間です。設備を選択する際は、最大切断厚さが実際の材料厚さより20%以上大きいことを確認し、余裕を確保する必要があります。
3. 位置決め精度
ラック・ピニオン伝動を採用した裁断機の位置決め精度は±0.05mm、繰り返し位置決め精度は±0.02mmに達します。高精度が要求される自動車用カーペットの場合は、このクラスの設備を選択することをお勧めします。
4. 真空吸着出力
真空ポンプの出力は材料の固定効果に直接影響します。通気性のあるカーペットの場合、真空ポンプの出力は5.5kW以上で、負圧を安定させるためにエアタンクを装備することをお勧めします。テーブルの真空度は-0.6bar以上に達する必要があります。
5. 制御システム
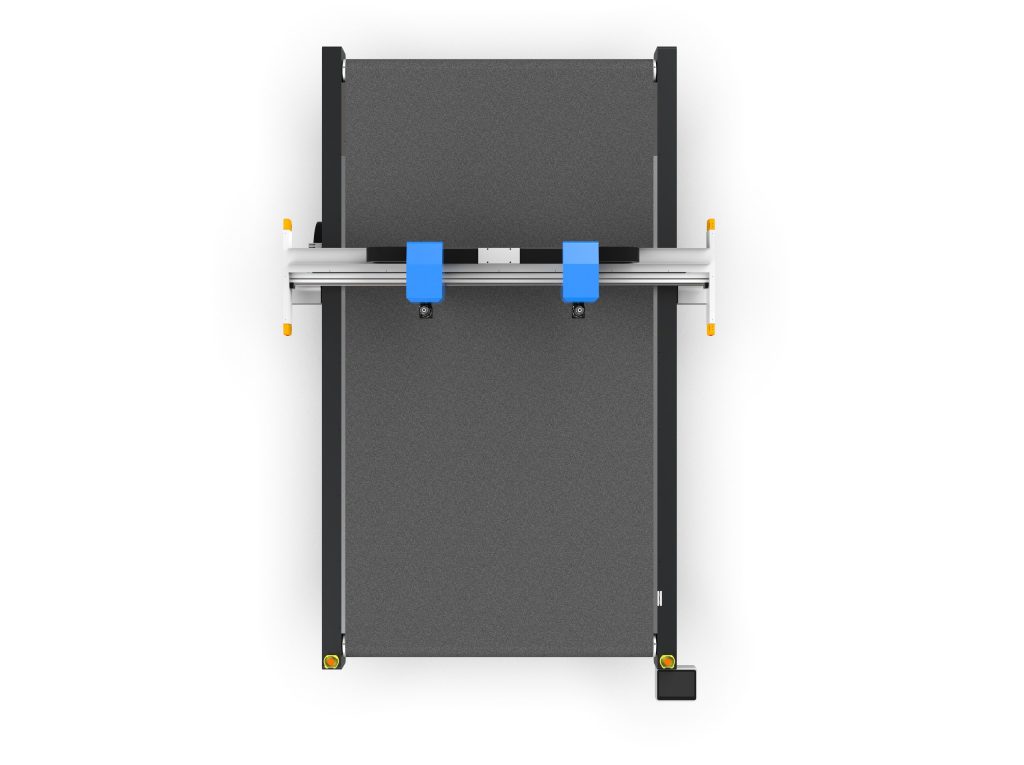
主流の制御システムは産業用PC+モーションコントロールカードを採用し、EtherCATバスをサポートして応答速度が速いです。ソフトウェアはグラフィカルインターフェース、故障診断、リモートアップグレードなどの機能を備える必要があります。
三、操作手順とコツ
1. 材料の準備と供給
カーペットロール材を裁断機のテーブルに平らに広げ、纹理方向が一致していることに注意します。方向性のあるカーペット(プリントカーペットなど)の場合は、すべての裁断片の方向が同じであることを確認する必要があります。真空吸着を使用して材料を固定し、エッジが反り返っていないか確認し、必要に応じてテープで補助固定します。
2. ファイルのインポートとレイアウト
CADファイルを裁断ソフトウェアにインポートし、材料の幅と纹理方向を設定して、自動レイアウトを実行します。レイアウト時は切断経路の最適化を考慮し、空走行をできるだけ減らします。複雑な図柄の場合は、裁断片の位置を手動で調整して利用率を向上させることができます。
3. 切断パラメータの設定
材料の種類と厚さに応じて、切断速度、工具の押し込み深さ、振動周波数などのパラメータを設定します。まず試し切りを行い、切口の品質を観察して最適な状態に調整することをお勧めします。多層裁断の場合は、工具の押し込み深さと真空吸着力を増やす必要があります。
4. 切断過程の監視
切断を開始した後、操作者は切断状態を監視し、材料の移動、工具の摩耗、切断不足などの現象がないか注意します。異常を発見した場合は、速やかに一時停止して調整します。長時間の切断の場合は、工具の過熱を避けるために分割切断を設定できます。
5. 取り出しと検査
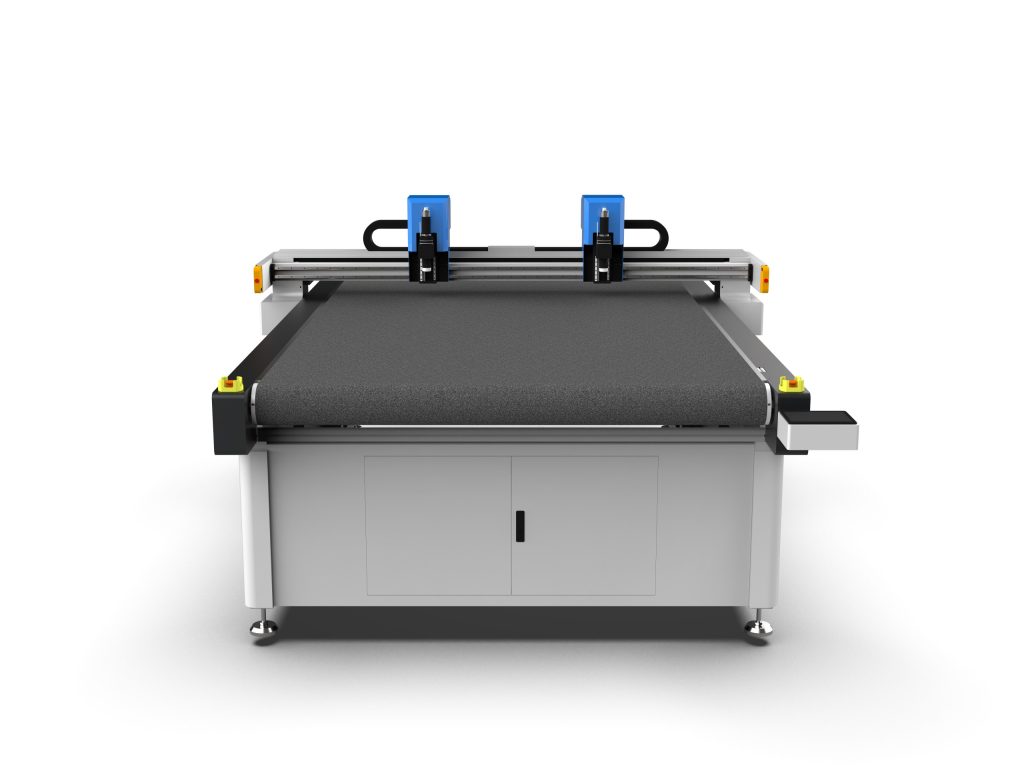
切断完了後、真空吸着をオフにし、裁断片を取り出します。裁断片の寸法精度と切口品質を検査し、不合格品を除去します。定期的にサンプリング測定を行い、図面の要求に適合していることを確認します。
四、メンテナンスとよくある問題
1. 日常メンテナンス
- 毎日テーブルとガイドレールを清掃し、カーペットの繊維とほこりを除去します。
- 真空吸着システムのシール材を検査し、破損があれば速やかに交換します。
- 工具に絡み付いた繊維を除去し、刃の鋭利さを保ちます。
2. 定期メンテナンス
- 毎週伝動ギアとラックの潤滑状況を検査し、グリースを補充します。
- 毎月電気接続とセンサーを検査し、信号の安定性を確保します。
- 四半期ごとに設備精度を校正し、レーザー干渉計またはボールバーを使用して位置決め誤差を検出します。
3. よくある問題と解決方法
切断エッジが不揃い:工具の摩耗または振動周波数の不適切さが原因の可能性があり、工具を交換するか周波数を調整します。
材料の移動:真空吸着力が十分か確認し、シール材を清掃し、真空ポンプの出力を増やします。
切断不足:工具の押し込み深さを増やすか切断速度を下げ、刃の摩耗を確認します。
設備アラーム:エラーコードを確認し、一般的にはサーボ過負荷またはリミットトリガーであり、リセット後に再運転します。
五、結語
カーペット裁断機の選定は、材料特性、生産規模、精度要求を総合的に考慮する必要があります。正しい操作とメンテナンスは、設備の寿命を延ばすだけでなく、裁断品質の一貫性を保証します。CNC技術の発展に伴い、カーペット裁断機はインテリジェント化、高精度化の方向に進んでおり、カーペット加工業界にさらなる可能性をもたらしています。