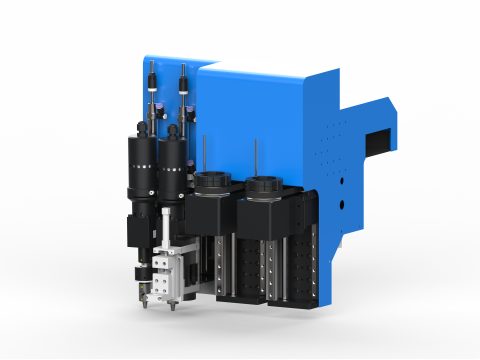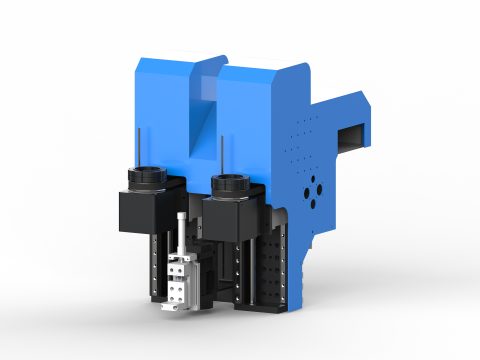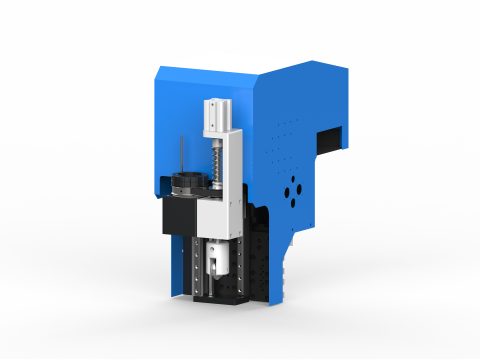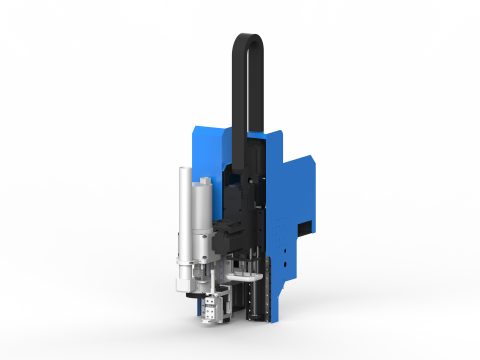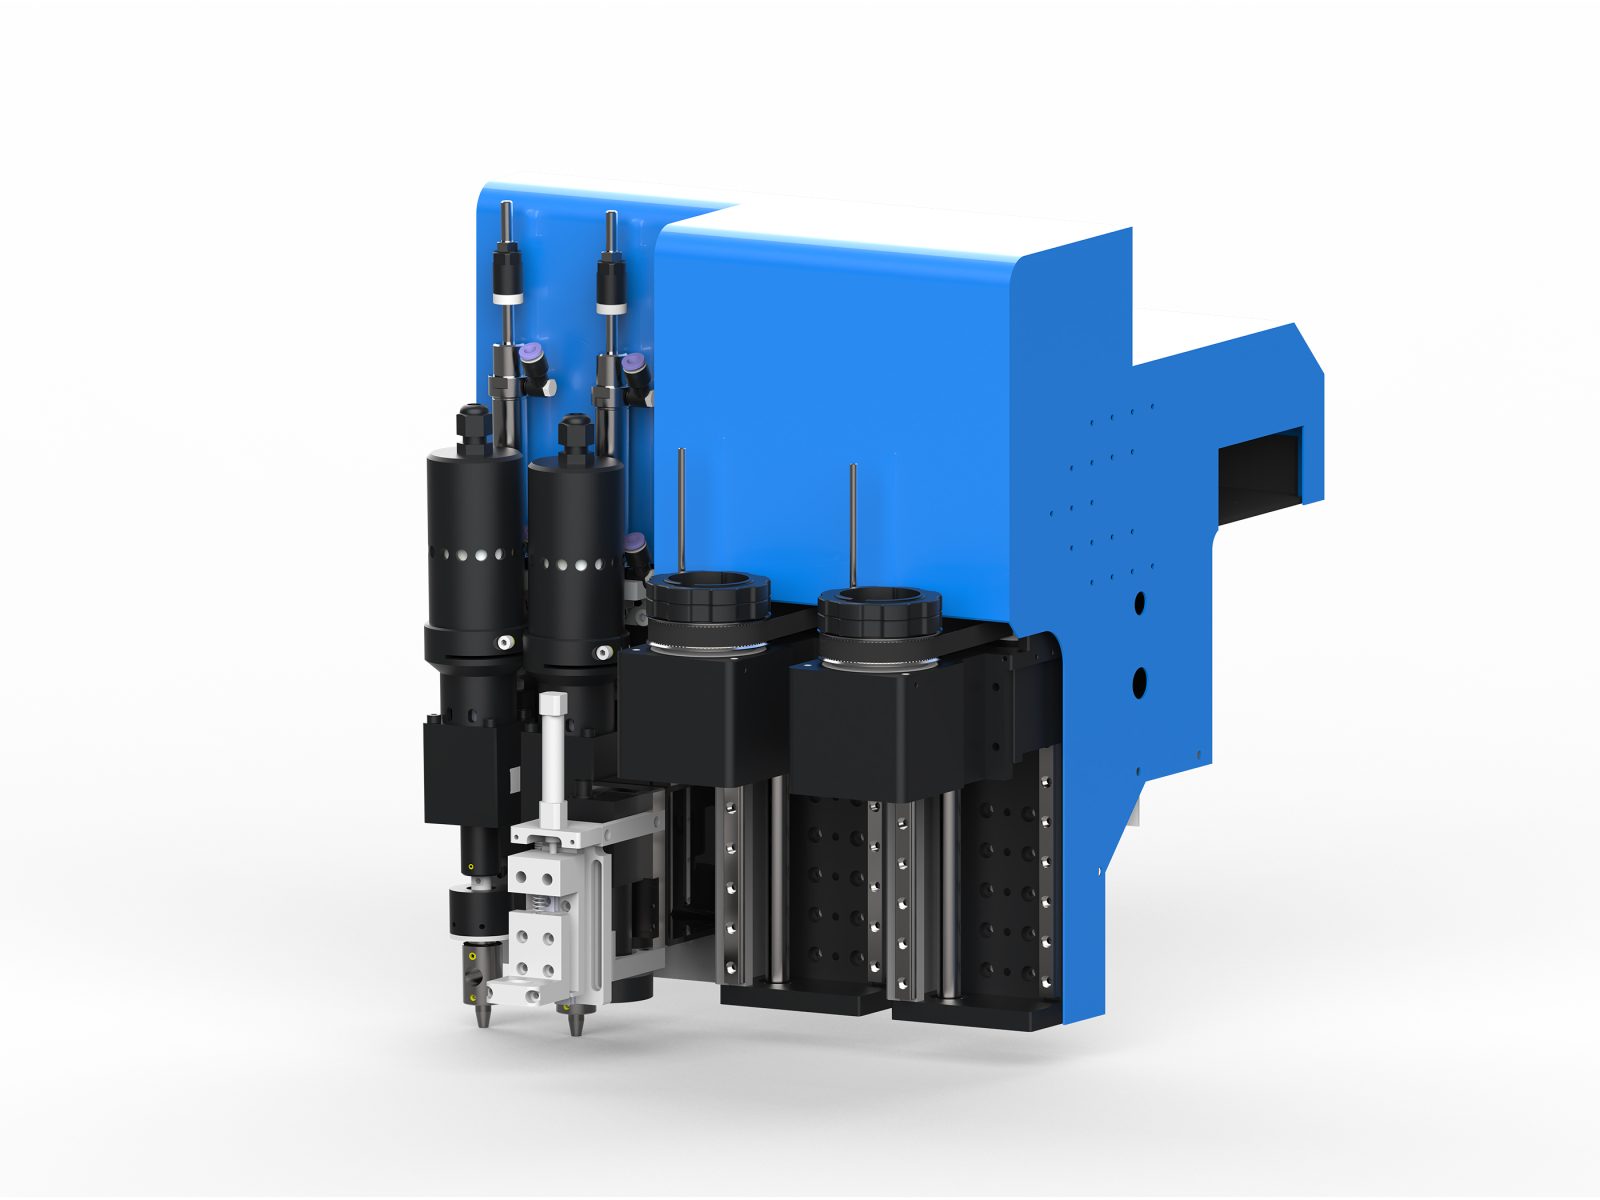
Die C2A2-Kopfkombination ist eine modulare Kopflösung für Anforderungen mit vielen Lochpositionen und mehreren Spezifikationen. Sie besteht aus zwei Stanzmodulen und zwei Messerhaltern, die zusammenwirken: Die beiden Rundstanzmodule können gleichzeitig zwei Stempel mit unterschiedlichen Lochdurchmessern aufnehmen, in Kombination mit dem oszillierenden Messer und dem Schrägschneidmesser die Konturschneidung ausführen und je nach Prozessanforderung um Module wie CCD-Vision-Komponenten und Tintenstrahlköpfe erweitert werden. Diese Kombination löst vor allem den Effizienzengpass, dass mehrere Lochdurchmesser am selben Werkstück in mehreren Aufspannungen und mit wiederholtem Werkzeugwechsel gefertigt werden müssen, und ermöglicht die komplette Prozesskette aus Stanzen und Schneiden in einer einzigen Aufspannung.
Kernmerkmale
- Zwei Rundstanzen gleichzeitig im Einsatz: Die beiden Stanzmodule können jeweils mit Rundstempeln unterschiedlicher Spezifikation bestückt werden; zwei Lochdurchmesser am selben Werkstück werden in einem einzigen Verfahrweg komplett gefertigt, was den zwischenzeitlichen Stempelwechsel und die zweite Aufspannung erspart.
- Zwei Messerhalter mit geteilter Schneidaufgabe: Die beiden Messerhalter tragen jeweils das oszillierende Messer und das Schrägschneidmesser; das oszillierende Messer übernimmt das übliche Konturschneiden, das Schrägschneidmesser bearbeitet Schneidanforderungen mit Winkeln oder speziellen Schneidengeometrien und reduziert die Wartezeit durch Werkzeugwechsel.
- Komplette Fertigung in einer Aufspannung: Stanzen und Schneiden laufen kontinuierlich auf derselben Bezugsbasis ab; die Relativlage von Lochpositionen und Kontur ist präziser und stabiler, kumulative Abweichungen durch mehrfaches Aufspannen werden vermieden.
- Modularer Aufbau nach Bedarf: Messerhalter, Stanzmodule, Spindel, CCD-Vision, Tintenstrahlkopf und weitere Module lassen sich flexibel nach Produktprozess kombinieren; bei späterer Kapazitätserweiterung oder Modelländerung wird modulweise aufgerüstet, ohne die gesamte Maschine zu ersetzen.
- Vision und Markierung erweiterbar: CCD-Vision-Komponenten können zur Positionierung und Ausrichtung ergänzt werden, in Verbindung mit dem Tintenstrahlkopf zur Kennzeichnung oder Nummerierung, was die Identifikation und Rückverfolgbarkeit in nachfolgenden Prozessen erleichtert.
Geeignete Materialien und Branchen
Diese Kombination eignet sich für die Bearbeitung von flächigen Materialien mit dichter Lochverteilung und vielfältigen Lochspezifikationen, wie Einlegesohlen, Verpackungsunterlagen, Karton, Wabenplatten, EVA, Schaumstoff und teilweise Verbundwerkstoffe. Typische Anwendungen finden sich in der Schuhmaterial- und Schuhzulieferindustrie, der Weiterverarbeitung von Verpackungsdruck, bei Automobilinnenverkleidungen und Sportprotektoren; besonders geeignet ist sie für Auftragsstrukturen, bei denen auf einer Fläche zunächst gruppenweise gestanzt und anschließend vollständig zugeschnitten wird.
Auswahl- und Ausstattungsempfehlungen
Wenn das Produkt mehr als zwei Lochdurchmesser aufweist, eine hohe Anzahl an Lochpositionen und komplexe Konturformen hat oder Sie einen einzelnen Aufspannvorgang anstelle mehrerer Prozessschritte wünschen, ist die Ausführung C2A2 die passendere Wahl; wenn nur ein einzelner Lochdurchmesser oder reines Konturschneiden erforderlich ist, kann eine schlankere Schneidkopfkonfiguration gewählt werden, um die Kosten zu kontrollieren. In der Ausstattung kann sie mit Rollen- oder Plattenmaterial-Zuführplattformen, automatischen Be- und Entladevorrichtungen gekoppelt und mit Layout- und Schneidesoftware kombiniert werden, um eine einheitliche Verschachtelung von Lochpositionen und Konturen zu erreichen und die Materialausnutzung sowie den Gesamttakt zu verbessern.
Technische Schlüsselparameter
- Schneidkopfmodell: Ausführung C2A2 (Schneidkopfkombination)
- Bearbeitungshöhe: 60 mm (Standard)
- Kombinationskonfiguration: Doppelstanze + Doppelwerkzeugaufnahme
- Wechselbare Module: Werkzeugaufnahme / Oscillating Knife / servogesteuertes Schrägmesser / Rundstanze / Spindel / CCD-Visionskomponente / Tintenstrahlkopf (je nach Modellunterstützung optional)
- Geeignete Materialien: Stoff, Leder, Schaum, EVA, Verbundwerkstoffe, Pappe, Acryl, Holzplatten usw. (je nach gewähltem Modul)
- Geeignete Verfahren: Konturschneiden, Stanzen, Prägen, Nuten, Fräsen, visionsgesteuertes Schneiden, Tintenstrahlkennzeichnung (je nach gewähltem Modul)
- Geeignete Modelle: Dingniu Oscillating-Knife-Schneidemaschinen-Serie (Schneidkopfplatte je nach Modell kundenspezifisch montiert)
- Hinweis: Der Schneidkopf kann je nach Material und Verfahren kundenspezifisch kombiniert werden; die konkrete Konfiguration richtet sich nach dem Auswahlplan
FAQ
Wie viele Stanzstifte können bei der Schneidkopfkombination C2A2 maximal gleichzeitig installiert werden?
Es können gleichzeitig 2 Rundstanzstifte mit unterschiedlichen Lochdurchmessern installiert werden, sodass in einem Positionierlauf eine Doppellochbearbeitung erfolgt.
Kann diese Kombination Schneidkanten mit Winkel schneiden?
Ja, das Schrägmesser in der Doppelwerkzeugaufnahme unterstützt Schnitte im Winkel von 0-45° und erfüllt damit spezielle Anforderungen an Schneidkanten.
Unterstützt die Ausführung C2A2 eine visuelle Positionierung?
Unterstützt, optional mit CCD-Visionskomponente nachrüstbar, Positioniergenauigkeit bis ±0,05 mm, für Ausrichtung und Markierung.
Was ist die maximale Dicke des geeigneten Materials?
Der Materialdickenbereich beträgt 0,5–10 mm und deckt gängige Flachmaterialien wie Einlegesohlen, Pappe und EVA ab.
Weiterführende Lektüre
- Wichtige Wartungspunkte für Vakuumansaugung und Luftkreislaufsystem der Oscillating-Knife-Schneidemaschine
- Ursachen für Genauigkeitsverlust und Kalibriermethoden bei der Oscillating-Knife-Schneidemaschine
- Praxisleitfaden zur Genauigkeitsanpassung der Oscillating-Knife-Schneidemaschine
In der Schuh- und Verpackungsindustrie erfordern Mehrlochstanzen und Konturschneiden häufig getrennte Arbeitsgänge, was zu wiederholtem Aufspannen und Werkzeugwechsel führt. Die Kopfkombination des Modells C2A2 integriert zwei Stanzmodule und zwei Messersitze und fasst zwei Arbeitsgänge in einer einzigen Aufspannung zusammen, wodurch Positionierfehler und Nebenzeiten reduziert werden. Messungen zeigen, dass bei der Bearbeitung von dicht gelochten Einlegesohlen die Taktzeit pro Stück um etwa 25 % verkürzt werden kann, während die Positionsgenauigkeit der Löcher relativ zur Kontur stabil innerhalb von ±0,1 mm bleibt und damit die Toleranzanforderungen der meisten mittel- bis hochwertigen Produkte erfüllt.
Bei der Auswahl sind die Arten der Lochdurchmesser und die Losgröße zu bewerten. Wenn auf derselben Platte mehr als zwei Lochdurchmesser und komplexe Konturen vorhanden sind, sind die Vorteile des Modells C2A2 deutlich; bei nur einem Lochdurchmesser oder reinem Schneiden kann eine Konfiguration mit einer Stanze und einem Messer gewählt werden, um die Kosten zu senken. Hinsichtlich der Peripherie wird die Verknüpfung mit einer Rollenmaterial-Zuführplattform oder einer automatischen Be- und Entladevorrichtung empfohlen; in Kombination mit einer Layout-Software zur Optimierung der Loch- und Konturanordnung kann die Materialausnutzung um 10 %–15 % gesteigert werden. Darüber hinaus sind CCD-Vision und Inkjet-Kopf optionale Module, in die der Nutzer je nach Rückverfolgbarkeitsanforderung schrittweise investieren kann.
Hinsichtlich Wartung und Upgrade verwendet das Modell C2A2 eine modulare Struktur; Stanzmodul und Messersitz sind jeweils unabhängig abnehmbar und austauschbar. Die routinemäßige Wartung erfordert lediglich die Reinigung der Führungsschienen und die Prüfung des Stempelverschleißes. Wenn bei einer Produktänderung zusätzliche Lochdurchmesserspezifikationen benötigt werden, muss nur das entsprechende Stanzmodul ergänzt werden, ohne die gesamte Maschine auszutauschen. Die elektrischen Schnittstellen sind standardisiert ausgelegt und unterstützen schnelles Ein- und Ausstecken; die Austauschzeit eines einzelnen Moduls kann unter 15 Minuten gehalten werden, wodurch Standzeitverluste wirksam reduziert werden.