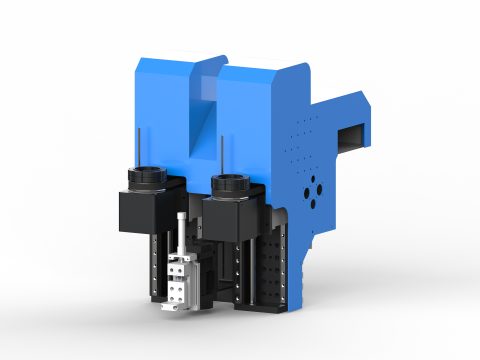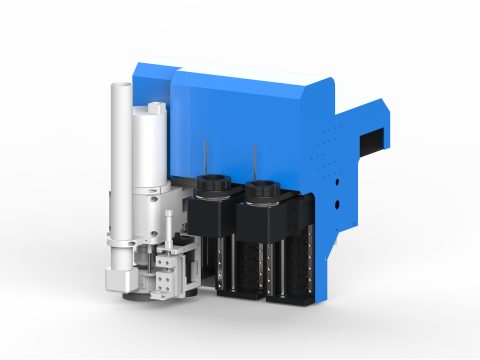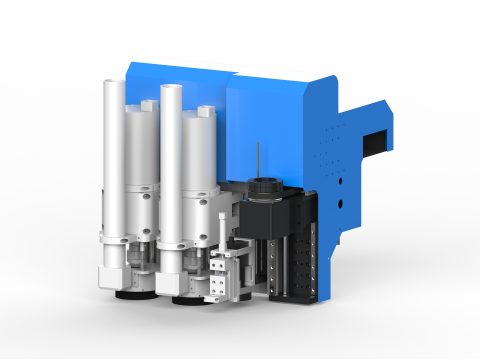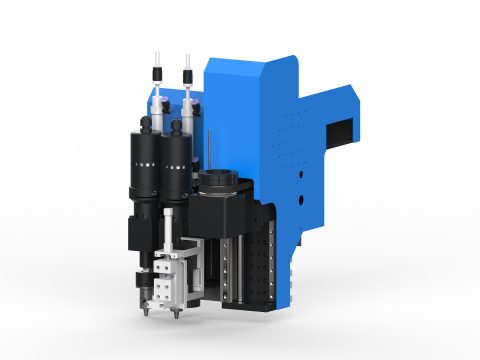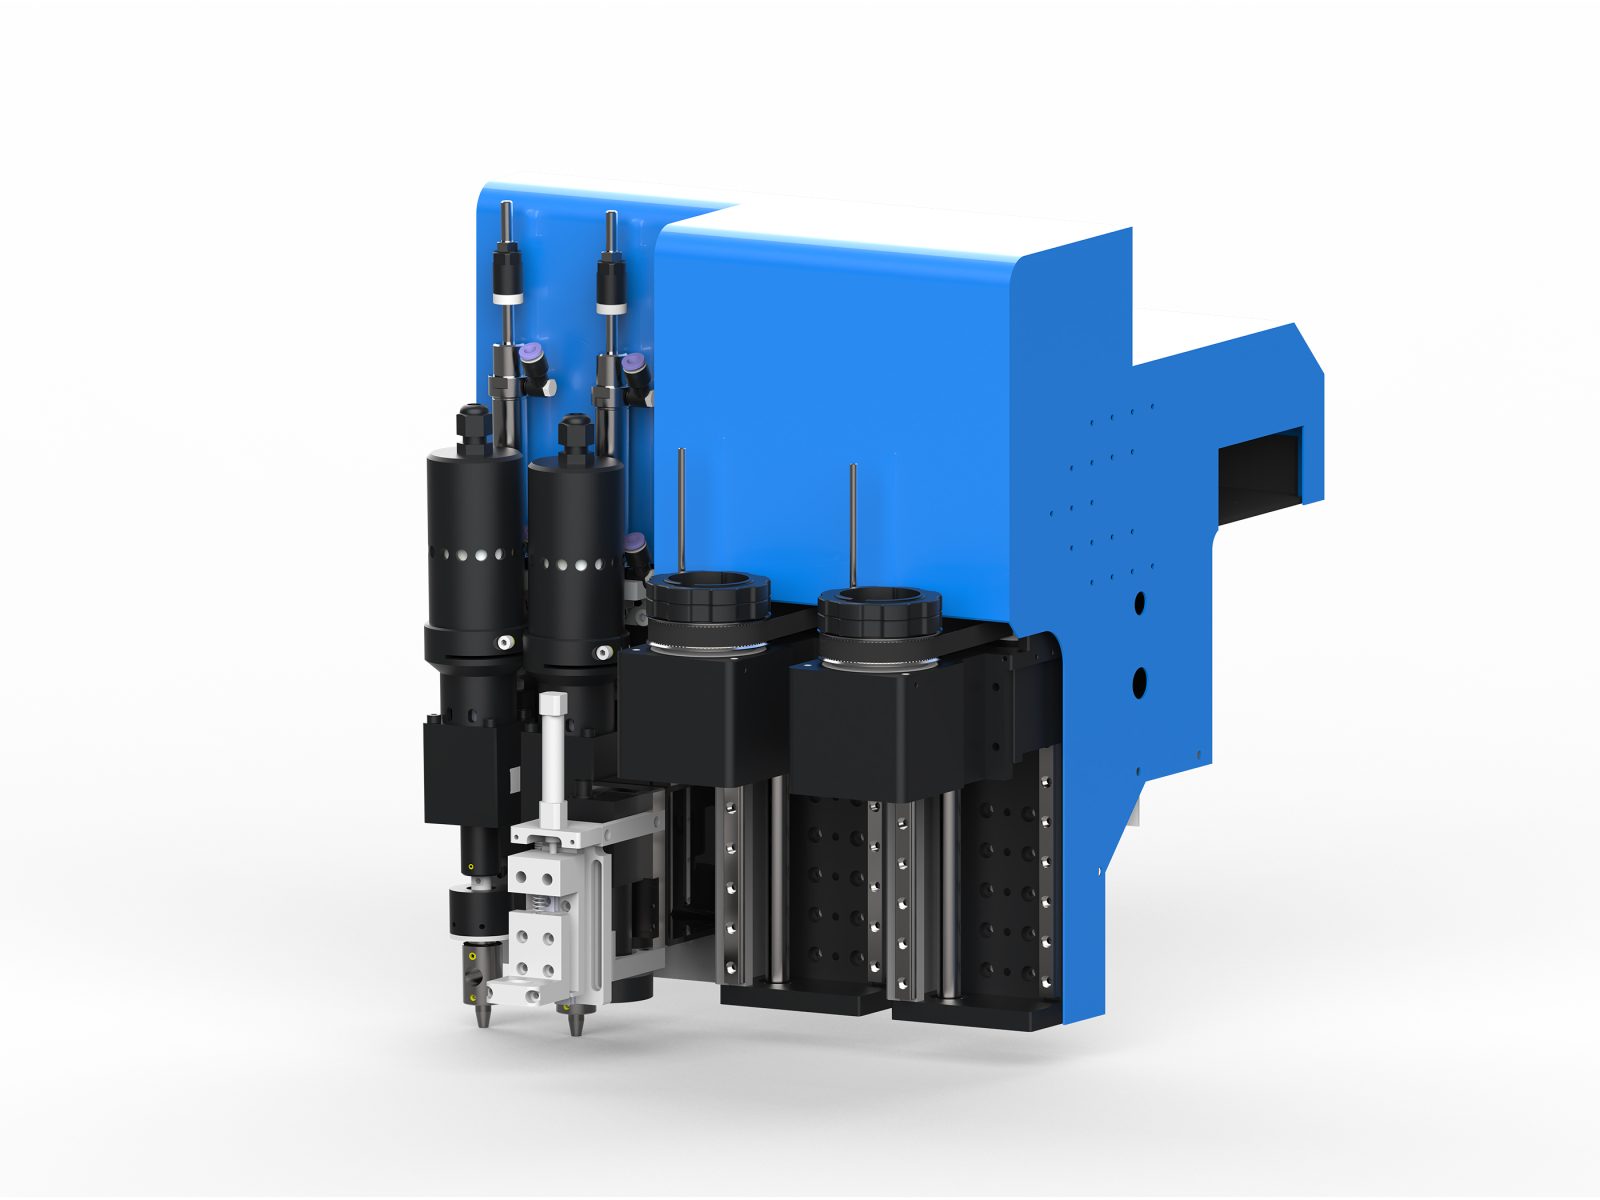
C2A2款機頭組合是面向多孔位、多規格加工需求設計的模組化機頭方案,由雙沖孔模組與雙刀座協同構成:兩個圓沖模組可同時裝載兩種不同孔徑的沖頭,配合振動刀與斜切刀完成輪廓切割,並可按工藝需要加裝CCD視覺組件與噴墨頭等模組。該組合主要解決同一工件上多種孔徑需分次裝夾、反覆換刀的效率瓶頸,實現一次裝夾完成沖孔與切割的全流程作業。
核心特點
- 雙圓沖同時在線:兩個沖孔模組可分別裝載不同規格圓沖,同一工件上的兩種孔徑在一次走位中全部完成,省去中途換沖頭與二次裝夾。
- 雙刀座分工切割:兩個刀座分別搭載振動刀與斜切刀,振動刀負責常規輪廓下料,斜切刀處理帶角度或特殊刃口的切割需求,減少換刀等待。
- 一次裝夾全序完成:沖孔與切割在同一基準下連續執行,孔位與輪廓的相對位置精度更穩定,避免多次裝夾帶來的累積偏差。
- 模組化按需拼配:刀座、沖孔、主軸、CCD視覺、噴墨頭等模組可按產品工藝靈活組合,後續擴產或改型時以模組為單位升級,不必整機更換。
- 視覺與標記可擴展:可加裝CCD視覺組件用於定位對位,配合噴墨頭實現打標或編號,便於後續工序識別與追溯。
適用材料與行業
該組合適合孔位密集、孔徑規格多樣的片狀材料加工,如鞋墊、包裝襯板、紙板、蜂窩板、EVA、泡棉及部分複合材料。典型應用集中在鞋材與製鞋配套、包裝印刷後道、汽車內飾襯件及運動護具等行業,尤其適合同一版面上需要成組沖孔再整體下料的訂單結構。
選型與配套建議
若產品存在兩種以上孔徑、孔位數量多且輪廓形狀複雜,或希望以一次裝夾替代多工序流轉,C2A2款是較為匹配的選擇;若僅需單一孔徑或純輪廓切割,可選用更精簡的機頭配置以控制成本。配套方面,可與卷材或片材送料平台、自動上下料裝置聯動,並結合排版與切割軟體實現孔位與輪廓的統一排樣,提升材料利用率與整體節拍。
關鍵技術參數
- 機頭型號:C2A2款(機頭組合)
- 加工高度:60mm(標準)
- 組合配置:雙沖+雙刀座
- 可換模組:刀座 / 振動刀 / 伺服斜切刀 / 圓沖 / 主軸 / CCD 視覺組件 / 噴墨頭(按機型支援情況選配)
- 適用材料:布料、皮革、泡棉、EVA、複合材料、紙板、亞克力、木板等(按所選模組而定)
- 適用工藝:輪廓切割、沖孔、壓痕、開槽、銑削、視覺定位切割、噴墨標識(按所選模組而定)
- 適用機型:鼎牛振動刀切割機系列(機頭板按機型客製化安裝)
- 備註:機頭可按材料與工藝客製化組合,具體配置以選型方案為準
FAQ
C2A2款機頭組合最多可同時安裝幾種沖頭?
可同時安裝2種不同孔徑的圓沖頭,實現一次走位完成雙孔加工。
該組合能否切割帶角度的刃口?
可以,雙刀座中的斜切刀支援0-45°角度切割,滿足特殊刃口需求。
C2A2款是否支援視覺定位?
支援,可加裝CCD視覺組件,定位精度達±0.05 mm,用於對位和打標。
適用材料最大厚度是多少?
適用材料厚度範圍為0.5-10 mm,涵蓋鞋墊、紙板、EVA等常見片材。
延伸閱讀
在鞋材與包裝行業,多孔徑沖孔與輪廓切割常需分序完成,導致反復裝夾與換刀。C2A2款機頭組合通過雙沖模組與雙刀座集成,將兩道工序合併為一次裝夾,減少定位誤差與輔助時間。實測表明,對於孔位密集的鞋墊加工,單件節拍可縮短約25%,同時孔位相對輪廓的位置精度穩定在±0.1 mm內,滿足多數中高端產品的公差要求。
選型時需評估產品孔徑種類與批量。若同一版面上存在兩種以上孔徑且輪廓複雜,C2A2款優勢明顯;若僅單一孔徑或純切割,可選用單沖單刀配置以降低成本。配套方面,建議與卷材送料平台或自動上下料裝置聯動,並結合排版軟件優化孔位與輪廓排樣,材料利用率可提升10%-15%。此外,CCD視覺與噴墨頭為可選模組,用戶可根據追溯需求分階段投資。
維護與升級方面,C2A2款採用模組化結構,沖孔模組與刀座均可獨立拆卸更換,日常保養僅需清潔導軌與檢查沖頭磨損。當產品改型需增加孔徑規格時,只需增配相應沖孔模組,無需更換整機。電氣接口採用標準化設計,支持快速插拔,單模組更換時間可控制在15分鐘以內,有效降低停機損失。