
I. Titreşimli bıçağın temel hareketi
Titreşimli bıçak kesme makinesinin uygulama ucu, yalnızca dikey yönde yüksek frekanslı salınım yapan bir bıçaktır. Motorun verdiği dönme hareketi, iletim mekanizması aracılığıyla bıçak sapının dikey salınımına dönüştürülür: kesim sırasında bıçağın dikey hareketi çok küçük, frekansı ise yüksektir; yatay yönde ise ünite kafa ile birlikte X/Y eksenleri üzerinde ilerler. Bu nedenle bıçağın malzemeye uyguladığı kuvvet yönü neredeyse tamamen dikey olur ve yatay itki oluşmaz.
Bu özellik, titreşimli bıçağın sürükleme bıçağı, dairesel bıçak ve lazer ile arasındaki temel farkı belirler: Kesme, ağız yönlendirmesine veya yüksek sıcaklıkta eritmeye dayanmaz; bunun yerine son derece yüksek frekansta, çok küçük bir kesme derinliğiyle malzeme “kesilir”. Bu noktayı anlamak, sonraki parametre ayarlarının dayanağını oluşturur.
II. Üç yaygın tahrik yapısı
1. Eksantrik + krank-mekanizması
Endüstriyel makinelerde en sık görülen çözüm. Bir servo motor veya fırçasız motor eksantrif mili döndürür, eksantrik mesafe genlik değerinin yarısına eşittir. Eksantrif milin devri n ise tek eksantrikli yapıda titreşim frekansı f≈n; çift eksantrikli simetrik yerleşimde ise f≈2n olur. Yapı rijit, yüksek kesme direncine dayanıklı ve bakım maliyeti düşüktür; dezavantajı genliğin eksantrik burç değiştirilerek ayarlanması ve frekans üst sınırının rulmanlar ile krank atalet momentiyle sınırlı olmasıdır; genellikle 12 000 dev/dakika sınırı içindedir.
2. Ses bobini motoru veya doğrudan tahrikli lineer motor
Hareketli eleman krank bağlantısını atlayarak bıçak sapını doğrudan hareket ettirir. Frekans 20 000 dev/dakika üzerine çıkarılabilir, genlik program üzerinden 0.3–5 mm aralığında kademesiz ayarlanır; yanıt hızlı, gürültü düşüktür. İtme kuvveti görece sınırlı olduğundan bu yapı, film, kâğıt ve kumaş gibi ince malzemelerde orta ve yüksek hızlı kesime daha uygundur; ancak makine maliyeti yüksektir.
3. Pnömatik veya elektromanyetik titreşim
Yapısı basit ve ucuzdur; daha çok hafif yükümlü reklam malzemelerinde ve giysi numune kesiminde kullanılır. Frekans kararlılığı ve kesintisiz çalışma kapasitesi önceki iki yönteme göre daha zayıftır; bu nedenle seri üretim ekipmanlarında artık daha az tercih edilmektedir.
III. Kesme mekanizması: Neden “kesmek”, “kazımak” değil
İnce dişlerle katman katman kesme
Titreşimli bıçağın ağzı sık, ince dişlerle donatılmıştır. Her aşağı harekette bıçak malzemenin yalnızca çok sığ bir katmanına girer ve ağız çok kısa bir mesafe içinde yerel bir kesme gerçekleştirir: gerilme yoğunlaşması, malzemenin sıkıştırılarak itilmek yerine kesim hattı boyunca kopmasını sağlar. Çok katmanlı kesimde bu hareket üst, orta ve alt katmanın sırasıyla ayrılmasını sağlar; böylece kesit yükseklik boyunca sürükleme bıçağına göre çok daha tutarlı olur.
Lateral kuvvet yok, kararlı kesim yarığı
Sürükleme bıçağı, malzemenin çekmesiyle pasif olarak yönlendirilir ve virajlarda ağız esnek malzeme üzerinde yanal itki oluşturur; malzeme gerilir ve kesilen köşe çapları fazla büyür veya testere dişli olur. Titreşimli bıçakta ağız yönü program tarafından etkin olarak kontrol edilir, kesim yarığı genişliği neredeyse sabittir ve küçük yarıçaplar 1 mm içinde elde edilebilir; bu, otomobil iç trimleri, ayakkabı malzemeleri ve kompozitlerin hassas konturları için uygundur.
Malzeme özelliklerini değiştirmeyen soğuk kesim
Lazer yüksek sıcaklıkta eritmeye dayanır; kenarlarda yanık izleri ve sertleşmiş bir tabaka kalır, ısıya duyarlı malzemeler sararır. Titreşimli bıçak ise ısı etkisinden bir bölge oluşturmaz. Ayrıca bıçak sürekli sıkıştırma yapmadığı için sünger ve köpük gibi sıkıştırılabilir malzemelerde deformasyon azdır; kesim yüzeyi geri dönüşten sonra bile düzgün kalır ve eğik kenar oluşmaz.
IV. Makine içi iş birliği: Bıçak son halkadır
Vakumlu çalışma tablası
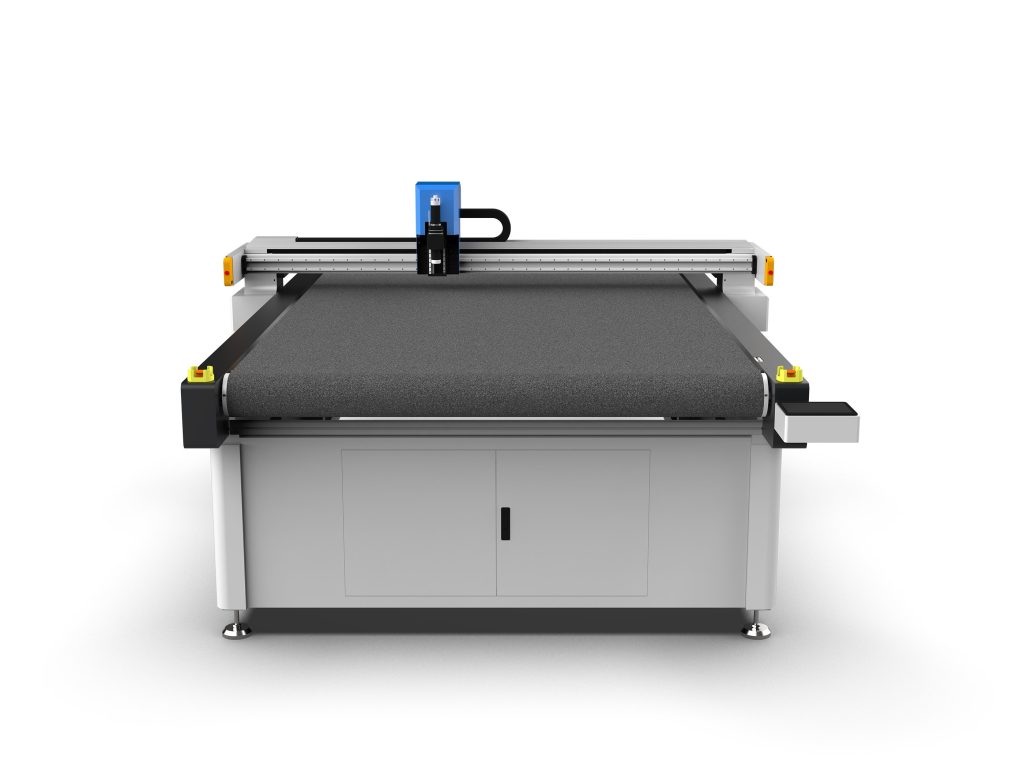
Esnek malzeme sabitlenmezse en iyi bıçak bile doğru kesmez. Standart donanım, yaklaşık −8 ile −15 kPa negatif basınçlı, bölgelere ayrılmış vakumlu tablodur; taban, hava geçirgenliğinin eşit dağılması için keçe veya bal peteği yapı kullanır. Küçük parçalar kesilirken çalışma alanı dışındaki hava yolları kapatılır; bu durum yerel tutma kuvvetini belirgin biçimde artırır ve malzemenin bıçak yukarı hareketinde kalkmasını önler.
Hareket platformu
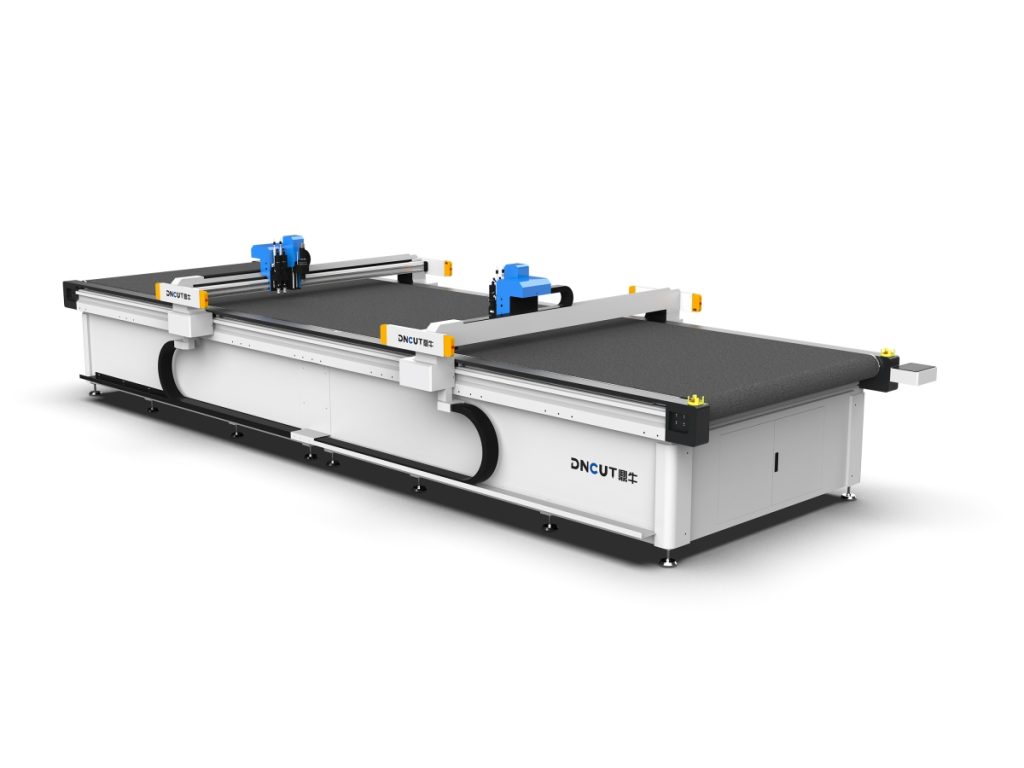
Büyük ebatlı modellerde servo motor ve dişli-ray sistemi, küçük ebatlarda ise senkron kayış kullanılır. Tipik değerler: konumlama hassasiyeti ±0.1 mm, tekrar konumlama hassasiyeti ±0.05 mm, kesimde ilerleme hızı 100–1200 mm/s, boşta hareket hızı 1500 mm/s üzerinde.
Bıçaklar ve bıçak deposu
Yaygın bıçak tipleri düz bıçak, dairesel bıçak, V bıçak, pnömatik bıçak, delme bıçağı ve frezadır. Düz bıçak sünger ve karton için, dairesel bıçak çok katmanlı kumaş ve halı için, V bıçak ise oluk açma ve pah kırma için uygundur. Otomatik bıçak deposu genellikle 8–16 istasyonludur ve aynı yerleşim planında bölgeye göre farklı bıçaklar çağrılabilir.
Görüntü ve konumlama
Basılı ürün ve işaretleme kesimlerinde CCD kamera ile referans işaretleri veya kontur tanınır; konumlama hassasiyeti ±0.05 mm’ye kadar ulaşabilir. Işın projeksiyonlu konumlama ise elle besleme ve boşaltma yapılan yarı otomatik istasyonlarda kullanılır.
V. Temel parametreler nasıl belirlenir
- Titreşim frekansı: İnce malzemelerde yüksek değer alınır — 0.5 mm film ve kâğıt için genellikle 10 000–15 000 dev/dakika kullanılır; kalın malzemelerde düşük değer alınır, EVA ve sünger genellikle 3000–6000 dev/dakika aralığındadır. Çok yüksek frekans bıçağın ısınmasına ve talaşın atılmasının zorlaşmasına yol açar.
- Genlik: Malzemeyi tamamen kesmek için malzeme kalınlığından biraz büyük olması yeterlidir; deneyim değeri malzeme kalınlığının 1.5–2 katıdır. 0.5 mm film için 0.8–1.5 mm genlik, 30 mm sünger için 5–10 mm gerekir.
- İlerleme hızı: Frekans ve genlik ile birlikte diş başına ilerlemeyi belirler. Hız fazla yüksekse malzeme kesilmez ve tüylenir; fazla düşükse ağız sürtünmeyle ısınır, kenar kararır veya malzeme yapışır.
- Batma derinliği: Genellikle 0.3–0.5 mm fazla kesim uygulanır; tam kesim sağlanırken tabla tabanı zarar görmez.
- Kesim yarığı telafisi: Bıçak kalınlığına göre ayarlanır, genellikle 0.3–0.9 mm; aksi hâlde bitmiş ürün ölçüsü sistematik olarak büyük çıkar.
VI. Yaygın kusurlar ve teşhis
- Kenarlarda tüylenme ve ipliklenme: Önce frekansı artırın veya bıçağı yenisiyle değiştirin, ardından ilerleme hızını düşürün.
- Bazı bölgelerde tam kesmeme: Vakumun bölgesel olarak çalışıp çalışmadığını ve malzemenin kabardığını kontrol edin, ardından genliğin yeterli olup olmadığını doğrulayın.
- Genel olarak ölçünün büyük çıkması: Kesim yarığı telafisi ayarlanmamış veya çok küçük ayarlanmıştır.
- Bıçağın sık kırılması: Derin batma, hızlı ilerleme veya fazla taşan bıçak nedeniyle oluşan rijitlik kaybı.
- Kesim yüzeyinde sararma ve parlaklık: Ağız temasından doğan aşırı ısınma; frekansı düşürün veya ilerlemeyi artırın, gerekirse kaplamalı bıçak kullanın.
VII. Uygulama sınırları
Titreşimli bıçak; deri, giysik kumaşları, otomobil iç trim derisi ve tavan kaplamaları, reklam baskılı kumaşlar ve KT levhalar, oluklu karton ve bal peteği kâğıt, sünger ve köpük, conta, cam elyaf ve karbon elyaf prepreg, halı, ses yalıtım malzemeleri gibi esnek ve yarı rijit levha malzemelerde başarılıdır; kalınlık aralığı 0.1–60 mm’dir.
Ancak her şeye uygun değildir: kalın çelik sac, sert cam ve çok yüksek sertlikte seramik lazer, su jeti veya plazma gerektirir; çok yüksek hassasiyetli metal parçalar da uygun değildir. Seçim yaparken önce malzemenin sertliğini, kalınlığını ve sert parçacık içerip içermediğini doğrulayın, ardından bıçak tipini ve frekans aralığını belirleyin; bu, yalnızca makine hızlarını karşılaştırmaktan daha anlamlıdır.