
一、振動刀的核心動作
振動刀切割機的執行末端是一把只做垂直方向高頻往復運動的刀片。電機輸出的旋轉運動經傳動機構轉換成刀桿的上下往復,刀片在切割過程中垂直行程很小、頻率很高,水平方向則隨機頭沿 X/Y 軸移動。因此刀刃對材料的施力方向接近純垂直,幾乎沒有橫向推力。
這一特性決定了振動刀與拖刀、圓刀、雷射的根本差異:它不靠刃口轉向或高溫熔斷,而是靠極高頻的微幅切入把材料「剪」開。理解這一點,後面的參數設定才有依據。
二、三種主流傳動結構
1. 偏心輪 + 曲柄滑塊
工業機型上最常見的方案。伺服或無刷馬達驅動偏心軸,偏心距等於振幅的一半。設偏心軸轉速為 n,則單偏心結構振動頻率 f≈n;若採用雙偏心對稱佈置,f≈2n。結構剛性好、能承受較大切割阻力,維護成本低;缺點是振幅需更換偏心套調節,頻率上限受軸承與連桿慣性限制,一般在 12 000 次/分鐘以內。
2. 音圈馬達或直線馬達直驅
動子直接帶動刀桿,省去連桿環節。頻率可做到 20 000 次/分鐘以上,振幅透過程式在 0.3–5 mm 內無級調節,響應快、噪聲低。推力相對有限,更適合薄膜、紙張、面料等薄型材料的中高速切割,整機成本偏高。
3. 氣動或電磁振動
結構簡單、成本低,多用於輕載廣告材料和服裝打樣,頻率穩定性與連續工作能力不如前兩者,在連續量產設備上已較少採用。
三、切割機理:為什麼是「切」而不是「劃」
微鋸齒逐層剪切
振動刀刀片的刃口帶細密鋸齒。每次下行程只切入材料很淺的一層,刃口在極短距離內完成局部剪切,應力集中使材料沿刃線斷裂,而不是被擠壓推開。多層裁剪時,這個動作會讓上層、中層、下層依序斷開,切口上下一致性比拖刀好得多。
無側向力,切縫穩定
拖刀靠材料牽引刀片被動轉向,轉彎時刃口會對柔性材料產生橫向推力,材料被拉伸,切出的圓角容易偏大或出現鋸齒。振動刀的刀刃朝向由程式主動控制,切縫寬度基本恆定,小圓角半徑可做到 1 mm 以內,適合汽車內飾、鞋材、複合材料的精細輪廓。
冷切割,不改變材料物性
雷射靠高溫熔斷,邊緣有焦痕和硬化層,熱敏材料還會發黃;振動刀不產生熱影響區。同時因為刀片不是連續擠壓,對海綿、泡棉這類可壓縮材料壓縮量小,切面回彈後依然平整,不會出現斜邊。
四、整機協同:刀只是最後一環
真空吸附工作台
柔性材料如果不固定,再好的刀也切不準。常規配置是分區真空吸附台面,負壓約 −8 至 −15 kPa,底板採用毛氈或蜂窩結構保證透氣均勻。切割小件時關閉非工作區氣路,可顯著提升局部吸附力,避免材料在刀片上行時被帶起。
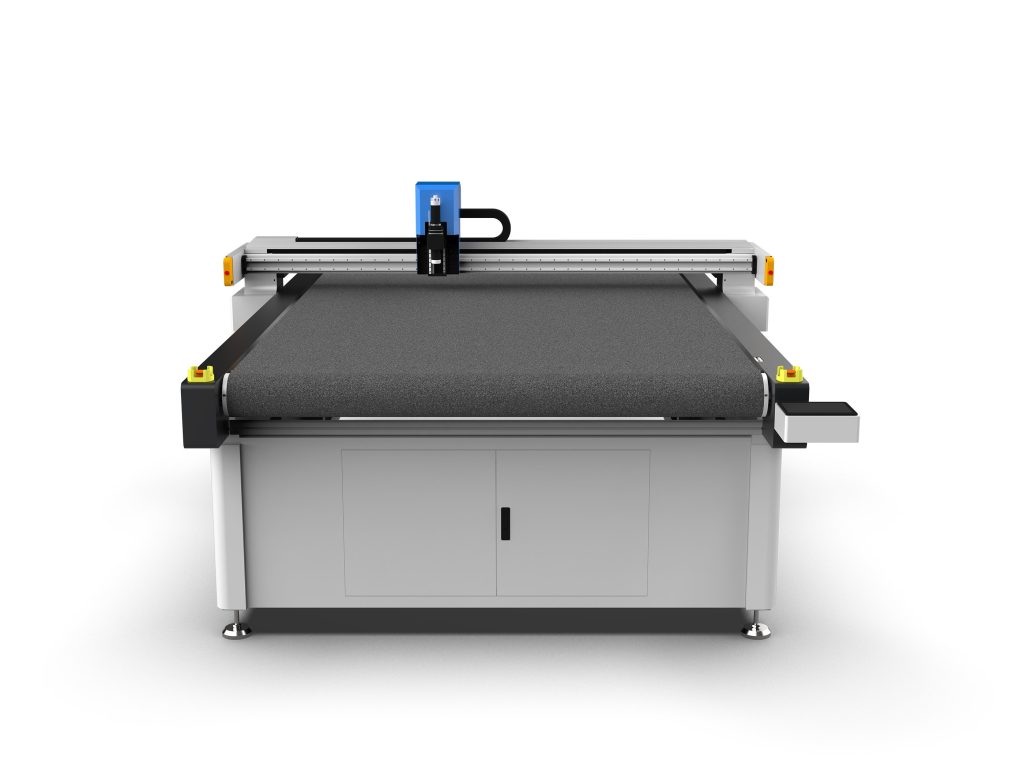
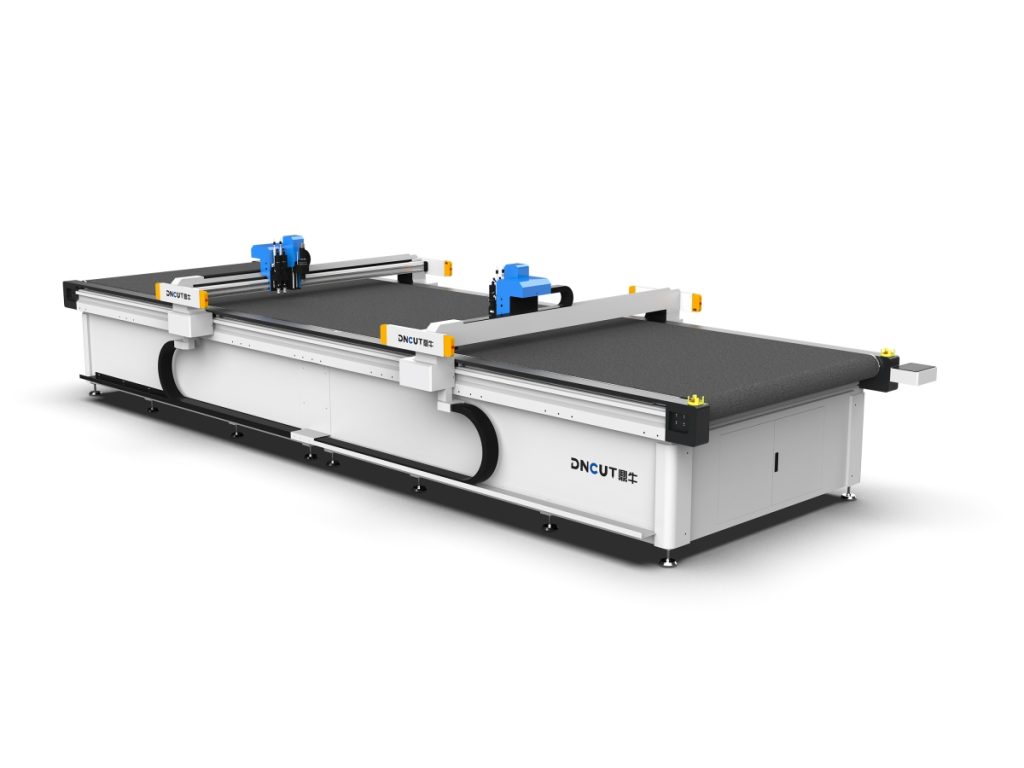
運動平台
大幅面機型多用伺服馬達配齒輪齒條,小幅面用同步帶。典型指標:定位精度 ±0.1 mm,重複定位精度 ±0.05 mm,切割進給速度 100–1200 mm/s,空程速度可達 1500 mm/s 以上。
刀具與刀庫
常見刀型包括直刀、圓刀、V 形刀、氣動刀、沖孔刀與銑刀。直刀適合泡棉、紙板,圓刀適合多層布料和地毯,V 形刀用於開槽和倒角。自動換刀刀庫通常 8–16 工位,同一張排版圖上可以按區域調用不同刀具。
視覺與定位
印刷品、標識類切割依靠 CCD 識別 Mark 點或輪廓,定位精度可到 ±0.05 mm;投影定位則用於人工上下料的半自動工位。
五、關鍵參數怎麼定
- 振動頻率:薄料取高值,如 0.5 mm 薄膜、紙張常用 10 000–15 000 次/分鐘;厚料取低值,EVA、海綿一般 3000–6000 次/分鐘,頻率過高會導致刀片發熱、排屑不暢。
- 振幅:略大於材料厚度即可切透,經驗值取材料厚度的 1.5–2 倍。0.5 mm 薄膜配 0.8–1.5 mm 振幅,30 mm 海綿需 5–10 mm。
- 進給速度:與頻率、振幅共同決定每齒進給量。速度過快切不斷、出現拉絲;過慢則刃口摩擦生熱,邊緣發糊或材料黏連。
- 下刀深度:一般過切 0.3–0.5 mm,保證完全切透又不傷底板。
- 切縫補償:按刀片厚度設定,常用 0.3–0.9 mm,否則成品尺寸會系統性偏大。
六、常見缺陷與排查
- 邊緣起毛、有鬚:優先提高頻率或更換新刀片,其次降低進給速度。
- 局部切不透:檢查真空吸附是否分區失效、材料是否拱起,再確認振幅是否足夠。
- 尺寸整體偏大:切縫補償未設定或設定偏小。
- 刀片易斷:下刀過深、進給過快,或刀片伸出過長導致剛性不足。
- 切面發黃發亮:刃口摩擦過熱,降低頻率或提高進給,必要時改用帶塗層的刀片。
七、適用邊界
振動刀擅長處理柔性及半剛性片材:皮革、服裝面料、汽車內飾革與頂棚、廣告噴繪布與 KT 板、瓦楞紙板與蜂窩紙、泡棉海綿、密封墊片、玻璃纖維與碳纖維預浸料、地毯、隔音棉等,厚度覆蓋 0.1–60 mm。
但它並非萬能:厚鋼板、硬質玻璃、高硬度陶瓷這類材料需要雷射、水刀或等離子;加工極高精度的金屬薄件也不適合。選型時先確認材料的硬度、厚度和是否含硬質顆粒,再決定刀型與頻率區間,比單純比較機器速度更有意義。