
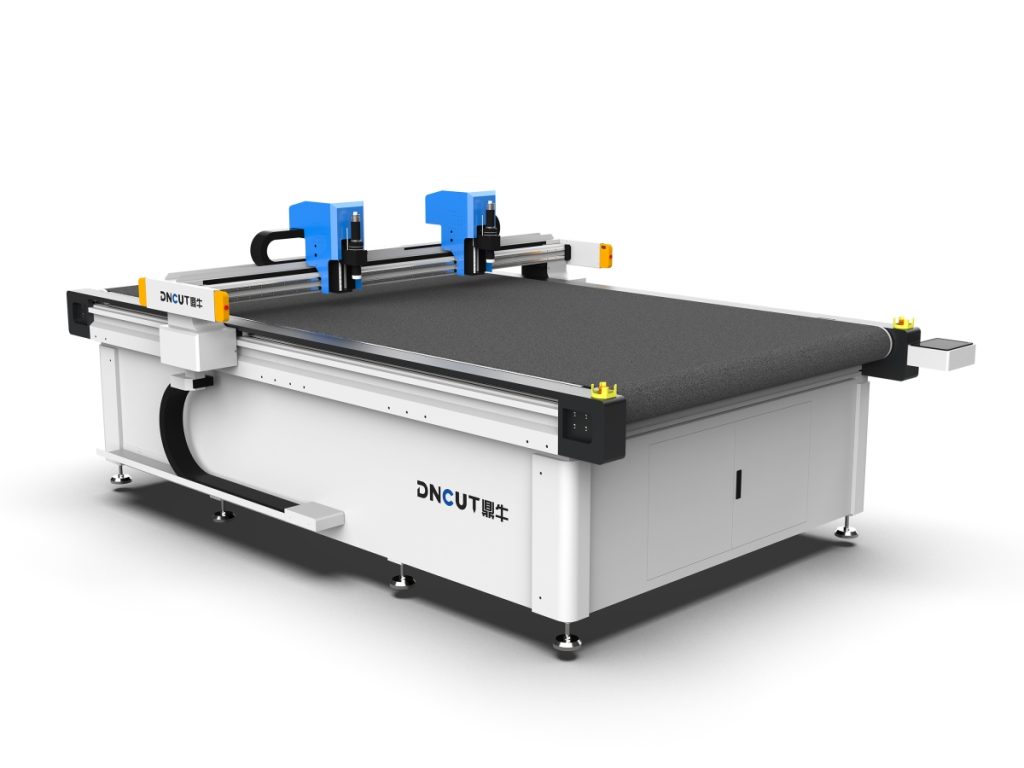
振動刀裁切機是一種透過高頻往復運動的刀片對柔性及半剛性材料進行數控裁切的工業設備。
- 選型前需明確材料清單、厚度區間(0.1–100mm)和精度要求(±0.3mm至±0.05mm)三個數字。
- 重複定位精度行業常規為±0.02–0.05mm,比標稱定位精度更能反映量產一致性。
- 有效切割速度受加速度(0.5G–1.5G)限制,切3mm EVA通常為200–400mm/s,切蜂窩紙板僅100–200mm/s。
- 真空台面常見尺寸1600×2500mm至2500×3500mm,真空泵功率5.5–11kW,需4–8個獨立分區。
- 刀頭工位常見3–5個自動切換,往復振動刀頻率3000–12000次/分鐘,半切刀深度調節精度達0.01mm級。
- 預算分級:入門級8–15萬元,中端15–30萬元,高端30–60萬元,高端含CCD視覺與MES對接。
第一步:把需求寫成三個數字
振動刀切割機不是通用設備,同一台機器很難同時切好0.1mm的PET薄膜和100mm的蜂窩紙板。選型前先確定三件事,供應商才有辦法給你配置方案。
- 材料清單:瓦楞紙、蜂窩紙板、EPE/EVA泡棉、皮革、汽車內飾織物、PVC/亞克力薄膜、碳纖維預浸料、玻纖布、橡膠板,硬度與回彈性差異極大,直接決定刀型和刀壓。
- 厚度區間:常見分層是0.1–3mm(薄膜、預浸料)、3–20mm(泡棉、皮革)、20–100mm(蜂窩板、厚泡棉)。跨兩個區間通常需要兩套刀頭甚至兩台設備。
- 精度要求:廣告與包裝行業±0.3mm即可;電子輔料、汽車內飾件多為±0.1mm;預浸料下料要求±0.05mm,且要看重複一致性而不是單件尺寸。
再加一個產能數字:每小時需要完成的切割面積(㎡/h)或每天件數。這個數字比「最高速度」更能決定你要買多大功率的伺服和多少分區的真空台面。
核心參數怎麼讀
精度:分清定位精度和重複定位精度
樣本上的「±0.05mm」多半是空載、低速、單軸條件下的定位精度。真正影響量產的是重複定位精度,行業常規水平在±0.02–0.05mm。談精度時必須追問測試條件:什麼材料、多厚、是否開啟真空吸附、切割速度多少。泡棉類材料切25mm厚時,刀片側向讓刀會帶來0.2mm以上的實際偏差,這屬於工藝問題而非機床精度問題。
速度:看加速度,不看峰值
標稱0–1800mm/s是空程速度。實際有效速度取決於加速度(常見0.5G–1.5G)和拐角減速策略。切3mm EVA時,有效切割速度通常落在200–400mm/s;切蜂窩紙板受刀片排屑限制,往往只有100–200mm/s。判斷方法很簡單:讓對方用你的材料、你的圖形(含密集小圓角)現場跑一段,測實際節拍。
台面與真空吸附
台面尺寸常見1600×2500mm、2100×3100mm、2500×3500mm。真空泵功率一般5.5–11kW,關鍵是分區數量:4–8個可獨立開關的真空區,切小件時只開對應區域才能吸住。台面結構要看是否帶毛氈犧牲層和可更換面板,長期使用後平整度下降會直接影響首刀切入深度。
傳動與結構
X/Y軸優先選研磨齒條配直線導軌,伺服功率1.2–2kW起步;步進電機在長時間連續裁切後容易丟步。龍門橫樑建議為焊接後時效處理或鑄件結構,機器自重與剛性正相關,2噸以下的機器切厚料時振動會更明顯。
刀頭配置決定你能切什麼
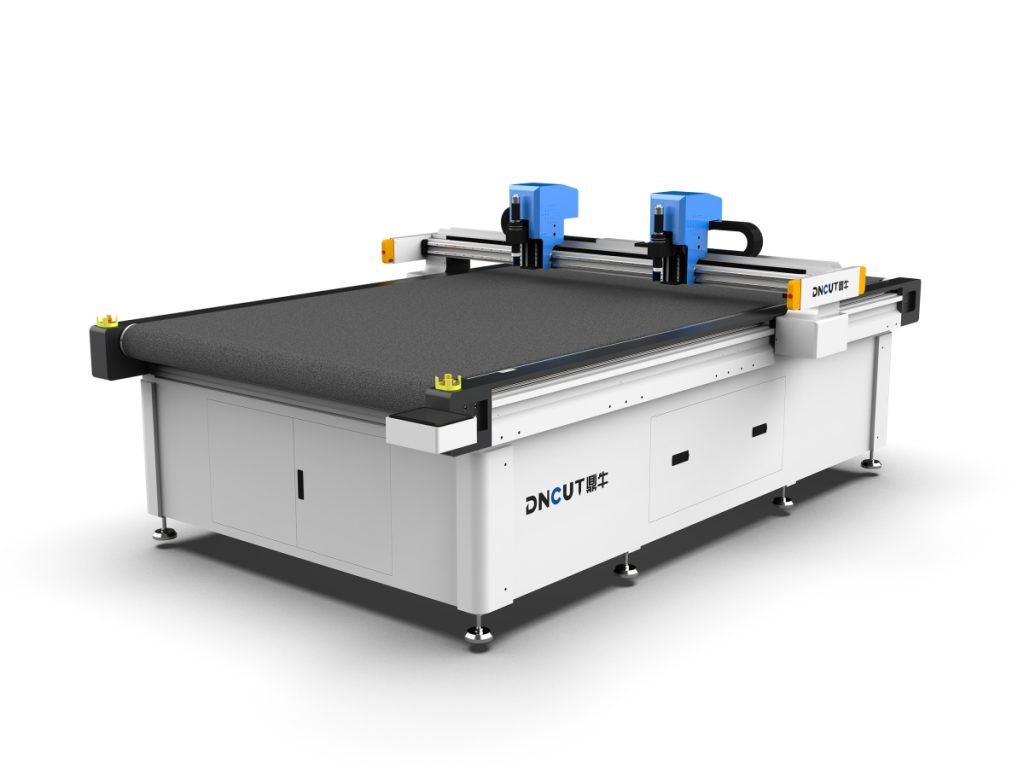
刀頭工位數量比主機品牌更影響適用面,常見配置為3–5工位自動切換:
- 往復振動刀:通用主力,適合泡棉、皮革、蜂窩紙板、橡膠,往復頻率3000–12000次/分鐘,頻率可調以適配不同材料。
- 拖刀/圓刀:薄膜、織物、無紡布,切口平整無拉伸。
- 半切刀(kiss cut):標籤、膠帶、背膠材料,只切穿面材保留底紙,深度調節精度要到0.01mm級。
- 壓痕輪:瓦楞紙、卡紙的折線,壓痕寬度需與紙厚匹配。
- V槽刀:30°/45°V槽,用於厚卡紙和蜂窩板的折角。
- 沖孔與筆:定位標記與打孔,常與CCD視覺配對使用。
還要確認刀壓是否可編程(按圖層設定)、刀頭升降是氣動還是電動、換刀是否需要工具。這三項決定換單效率。
軟體與排版能力
機器再準,排版軟體弱也會吃掉利潤。必須確認:支援DXF/DWG/PLT/AI/PDF/HPGL導入並按圖層自動分配刀頭;支援共邊切割、橋位連接、自動套裁(合理套裁可提升材料利用率5%–15%);工藝參數可按材料存庫(速度、刀壓、往復頻率、過切量)。有ERP/MES對接需求的,要確認是否提供接口和條碼工序管理。
容易被忽略的細節
- 除塵接口:切泡棉、紙板產生粉塵,需預留吸塵口,否則粉塵進入導軌。
- 靜電處理:切薄膜必須配靜電消除棒,否則材料吸附、走位。
- 安全配置:安全光柵、急停、防護罩,是驗收項而非選配。
- 噪聲:正常運行應低於75dB,真空泵是主要噪聲源,需確認是否獨立機房或加裝消音。
- 耗材成本:刀片單價與壽命(切EVA通常幾十小時換一次),按年產量折算進成本。
- 售後:本地是否有工程師、常用備件(刀片、毛氈、真空泵濾芯)交付週期。
驗收試切清單
簽合同前帶自己的材料做現場試切,按以下項目逐條記錄:
- 三種代表性材料各切20件,用卡尺測關鍵尺寸,計算偏差分布而非只看單件。
- 含密集小圓角與尖角的圖形,檢查過切、圓角塌陷和拐角毛刺。
- 切最小件(如20×20mm)時是否被真空吸穩、是否移位。
- 連續運行2小時,觀察是否丟步、報警、真空度下降。
- 從A材料切換到B材料的實際耗時(含換刀、改參數)。
- 斷電重啟後能否恢復斷點續切。
預算分級參考
- 入門級(8–15萬元):單刀頭、步進或小功率伺服、4分區以內,適合廣告標識、小批量包裝。
- 中端(15–30萬元):3工位、伺服齒條傳動、6–8分區真空,覆蓋泡棉、皮革、瓦楞紙多材料切換。
- 高端(30–60萬元):5工位、CCD視覺、自動送料、MES對接,用於汽車內飾、電子輔料、預浸料下料。
常見誤區有三個:拿峰值速度對比機型;用標稱精度替代試切驗證;為省預算砍掉刀頭工位,結果每次換單都要人工換刀。把這三條守住,選型基本不會出大偏差。
FAQ
振動刀切割機的精度應該看哪個指標?
振動刀切割機應重點關注重複定位精度,行業常規水平為±0.02–0.05mm,而非樣本上的空載定位精度。
如何判斷振動刀切割機的實際切割速度?
振動刀切割機的實際速度取決於加速度和拐角減速策略,應要求供應商用你的材料和圖形現場試切測節拍。
振動刀切割機需要配置幾個刀頭工位?
振動刀切割機常見配置為3–5工位自動切換,工位數量比主機品牌更影響材料適用面和換單效率。
振動刀切割機驗收試切應檢查哪些項目?
振動刀裁切機驗收時應試切三種材料各20件,測量偏差分布,檢查小圓角過切、最小件吸附、連續運行2小時穩定性及換料耗時。
振動刀裁切機的預算範圍是多少?
振動刀裁切機入門級8–15萬元,中端15–30萬元,高端30–60萬元,高端配置含5工位、CCD視覺和MES對接。