
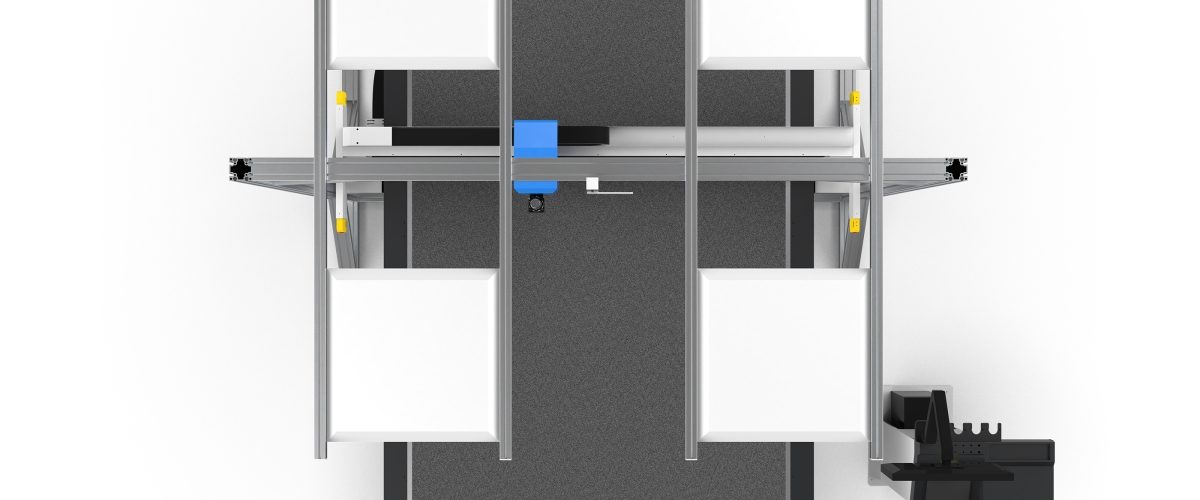
آلة القطع بالسكين الاهتزازي هي معدات صناعية تقوم بالقطع بالتحكم الرقمي للمواد المرنة وشبه الصلبة بواسطة شفرة تتحرك ذهابًا وإيابًا بتردد عالٍ.
- قبل اختيار الطراز، يجب تحديد ثلاثة أرقام: قائمة المواد، ونطاق السماكة (0.1–100mm)، ومتطلبات الدقة (±0.3mm إلى ±0.05mm).
- دقة التكرار في تحديد الموضع في الصناعة عادةً ±0.02–0.05mm، وهي تعكس اتساق الإنتاج الكمي أكثر من دقة تحديد الموضع الاسمية.
- تتأثر سرعة القطع الفعلية بالتسارع (0.5G–1.5G)، فعند قطع EVA بسماكة 3mm تكون عادةً 200–400mm/s، وعند قطع الكرتون العسلي فقط 100–200mm/s.
- أبعاد طاولة التفريغ الهوائي الشائعة من 1600×2500mm إلى 2500×3500mm، وقدرة مضخة التفريغ 5.5–11kW، وتحتاج إلى 4–8 مناطق مستقلة.
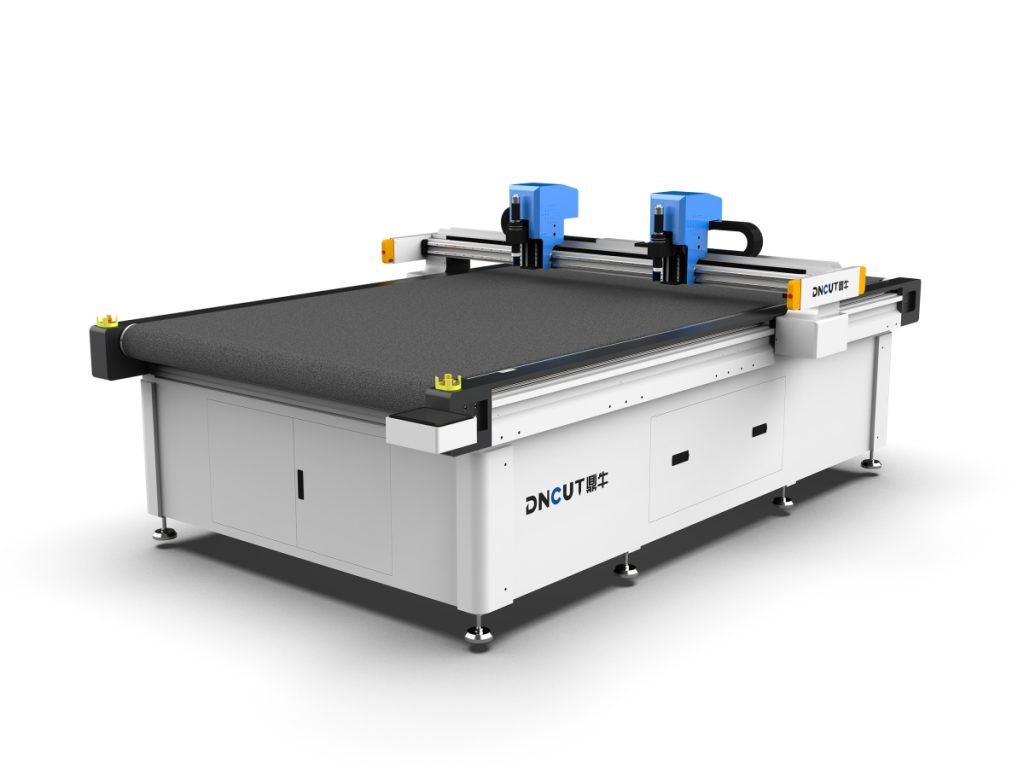
- محطات رأس السكين الشائعة 3–5 محطات بتبديل تلقائي، وتردد السكين الاهتزازي الترددي 3000–12000 مرة/دقيقة، ودقة ضبط عمق سكين القطع النصفي تصل إلى مستوى 0.01mm.
- تصنيف الميزانية: المستوى المبتدئ 80–150 ألف يوان، والمتوسط 150–300 ألف يوان، والعالی 300–600 ألف يوان، والعالی يشمل الرؤية CCD والتكامل مع MES.
الخطوة الأولى: اكتب المتطلبات في ثلاثة أرقام
آلة القطع بالسكين الاهتزازي ليست معدات عامة، فمن الصعب على الآلة نفسها أن تقطع جيدًا في الوقت ذاته فيلم PET بسماكة 0.1mm والكرتون العسلي بسماكة 100mm. قبل اختيار الطراز، حدد ثلاثة أمور أولًا حتى يتمكن المورد من تقديم حل التكوين لك.
- قائمة المواد: ورق مموج، لوح عسل النحل الورقي، إسفنج EPE/EVA، جلد، أقمشة داخلية للسيارات، أفلام PVC/أكريليك، مواد مسبقة التشريب بألياف الكربون، قماش ألياف زجاجية، ألواح مطاطية — تتفاوت درجات الصلابة والمرونة بشكل كبير، وهي التي تحدد نوع الشفرة وضغط الشفرة مباشرةً.
- نطاق السماكة: التقسيم الشائع هو 0.1–3mm (أفلام، مواد مسبقة التشريب)، 3–20mm (إسفنج، جلد)، 20–100mm (ألواح عسل النحل، إسفنج سميك). عبور نطاقين عادةً يتطلب مجموعتي رؤوس شفرات أو حتى جهازين.
- متطلبات الدقة: صناعتا الإعلان والتغليف تكفيهما دقة ±0.3mm؛ المواد الإلكترونية المساعدة والقطع الداخلية للسيارات غالباً ±0.1mm؛ قطع المواد المسبقة التشريب يتطلب ±0.05mm، مع الاعتماد على الاتساق في التكرار وليس على أبعاد القطعة الواحدة.
أضف رقم إنتاجية آخر: مساحة القطع المطلوب إنجازها في الساعة (㎡/h) أو عدد القطع يومياً. هذا الرقم يحدد أكثر من «السرعة القصوى» حجم قدرة السيرفو التي تحتاجها وعدد مناطق طاولة التفريغ الهوائي.
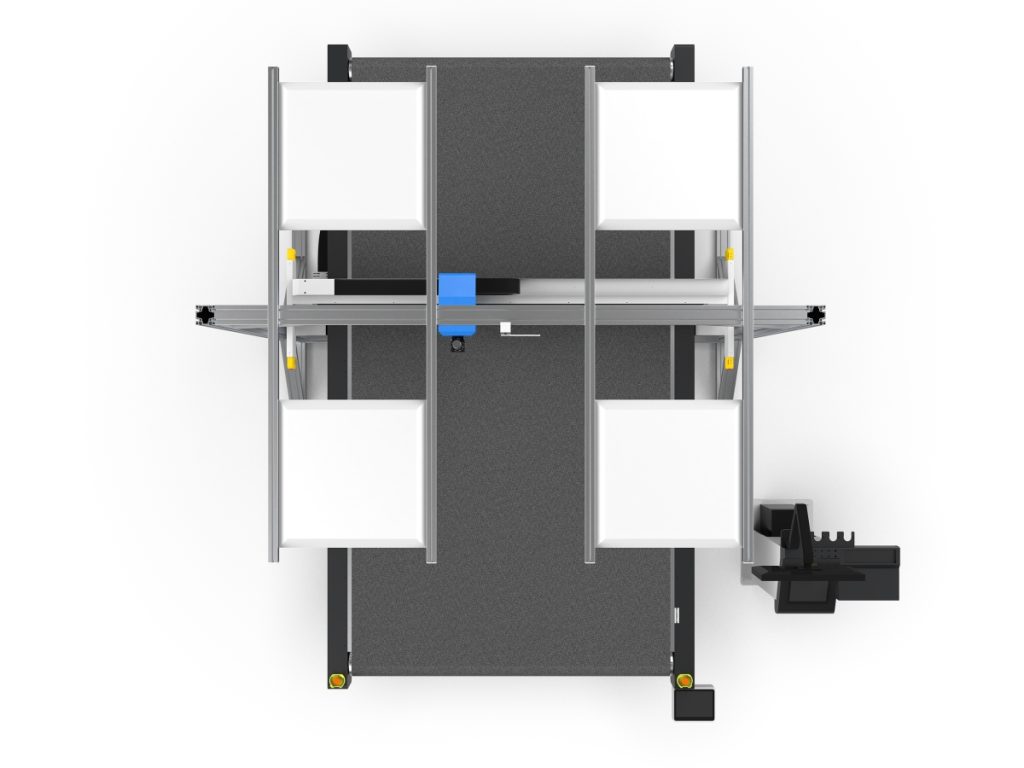
كيف تُقرأ المعلمات الأساسية
الدقة: التمييز بين دقة التموضع ودقة التكرار في التموضع
عادةً ما تكون قيمة “±0.05mm” الموجودة في الكتيبات هي دقة التموضع في ظروف عدم التحميل والسرعة المنخفضة والمحور الواحد. ما يؤثر فعلياً على الإنتاج الكمي هو دقة التموضع المتكرر، والمستوى المعتاد في الصناعة يتراوح بين ±0.02–0.05mm. عند مناقشة الدقة يجب السؤال عن ظروف الاختبار: ما المادة، وما السماكة، وهل تم تشغيل الشفط الفراغي، وما سرعة القطع. عند قطع مواد الإسفنج بسماكة 25mm، فإن انحراف الشفرة الجانبي يؤدي إلى انحراف فعلي يتجاوز 0.2mm، وهذا يُعد مشكلة في عملية التصنيع وليس مشكلة في دقة الماكينة.
السرعة: انظر إلى التسارع، لا إلى القيمة القصوى
السرعة الاسمية 0–1800mm/s هي سرعة الحركة بدون تحميل. أما السرعة الفعلية الفعالة فتعتمد على التسارع (الشائع 0.5G–1.5G) واستراتيجية التباطؤ عند الزوايا. عند قطع EVA بسماكة 3mm، تقع سرعة القطع الفعالة عادةً بين 200–400mm/s؛ أما قطع الكرتون المضلع فيتأثر بإخراج النفايات من الشفرة وغالباً ما يبلغ فقط 100–200mm/s. طريقة التقييم بسيطة: اطلب من الطرف الآخر أن يشغّل قطعة أثناء التواجد في الموقع باستخدام مادتك ورسمك (بما في ذلك الزوايا الدائرية الصغيرة الكثيفة) وقياس زمن الدورة الفعلي.
السطح والشفط الفراغي
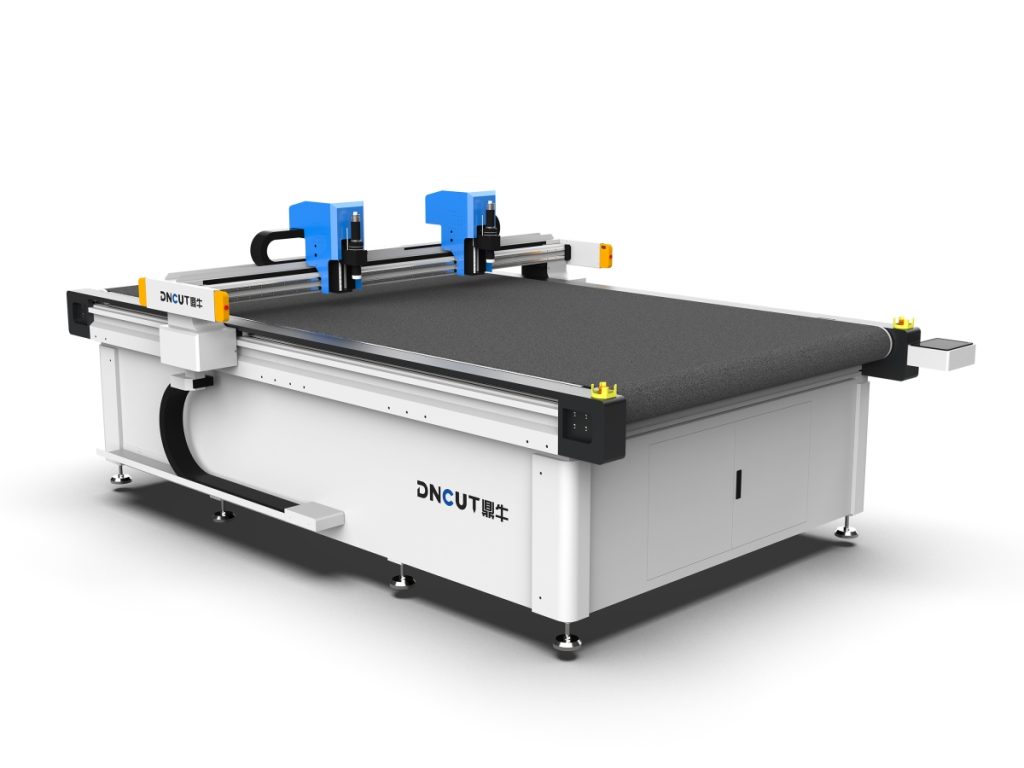
أبعاد السطح الشائعة هي 1600×2500mm و2100×3100mm و2500×3500mm. تبلغ قدرة مضخة التفريغ عادةً 5.5–11kW، والعامل الحاسم هو عدد المناطق: 4–8 مناطق تفريغ قابلة للتشغيل والإيقاف بشكل مستقل، وعند قطع القطع الصغيرة يجب تشغيل المنطقة المقابلة فقط لتثبيتها. يجب فحص هيكل السطح لمعرفة ما إذا كان مزوداً بطبقة لباد قابلة للتضحية ولوح سطح قابل للاستبدال، لأن انخفاض استواء السطح بعد الاستخدام الطويل يؤثر مباشرةً على عمق دخول الشفرة في القطع الأول.
نظام النقل والهيكل
يُفضّل اختيار الجريدة المسننة المجلولة مع القضبان الخطية للمحورين X/Y، وتبدأ قدرة المحرك المؤازر من 1.2–2kW؛ أما المحركات الخطوية فمن السهل أن تفقد خطواتها بعد القطع المستمر لفترات طويلة. يُنصح بأن يكون عارضة الجسر (Gantry) من هيكل مصبوب أو معالج بالتعتيق بعد اللحام، فوزن الماكينة الذاتي يرتبط طردياً بالصلابة، والماكينات التي يقل وزنها عن 2 طن يظهر عليها اهتزاز أوضح عند قطع المواد السميكة.
تكوين رأس القطع يحدد ما يمكنك قطعه
عدد محطات رأس القطع يؤثر على نطاق التطبيق أكثر من العلامة التجارية للماكينة، والتكوين الشائع هو 3–5 محطات بتبديل تلقائي:
- سكين الاهتزاز الترددي (oscillating knife): الأداة الرئيسية متعددة الاستخدامات، مناسبة للإسفنج والجلد والكرتون العسلي والمطاط، بتردد ترددي 3000–12000 مرة/دقيقة، قابل للتعديل ليلائم المواد المختلفة.
- سكين السحب/السكين الدائري: للأفلام والأقمشة والألياف غير المنسوجة، بقطع مستوٍ دون تمدد.
- سكين القطع النصفي (kiss cut): للملصقات والأشرطة اللاصقة والمواد ذات الطبقة اللاصقة، يقطع الطبقة السطحية فقط ويحتفظ بالورق السفلي، ودقة ضبط العمق يجب أن تصل إلى مستوى 0.01mm.
- عجلة التجويف (creasing wheel): لخطوط الطي في الكرتون المموج والورق المقوى، ويجب أن يتطابق عرض التجويف مع سماكة الورق.
- سكين V groove: أخاديد V بزاوية 30°/45°، تُستخدم لزوايا الطي في الورق المقوى السميك وألواح الكرتون العسلي.
- الثقب والقلم: لعلامات التموضع والثقب، وغالباً ما تُستخدم مقترنة برؤية CCD.
يجب أيضًا التأكد من قابلية برمجة ضغط القص (الإعداد حسب الطبقة)، وما إذا كان رفع وخفض رأس القص هوائيًا أم كهربائيًا، وما إذا كان تغيير الأداة يتطلب أدوات. هذه البنود الثلاثة تحدد كفاءة تغيير الطلبات.
قدرات البرمجيات والتخطيط
مهما كانت الآلة دقيقة، فإن ضعف برنامج التخطيط سيأكل الأرباح. يجب التأكد من: دعم استيراد DXF/DWG/PLT/AI/PDF/HPGL وتعيين رأس القص تلقائيًا حسب الطبقة؛ دعم القص المشترك للحواف، ووصلات الجسور، والترتيب التلقائي (الترتيب المعقول يمكن أن يرفع معدل استخدام المواد بنسبة 5%–15%)؛ إمكانية حفظ معاملات العملية حسب المادة (السرعة، ضغط القص، تردد التردد التبادلي، مقدار القص الزائد). لمن لديه احتياج للتكامل مع ERP/MES، يجب التأكد من توفر واجهات برمجية وإدارة عمليات الباركود.
تفاصيل يسهل تجاهلها
- منفذ إزالة الغبار: قص الإسفنج والكرتون ينتج غبارًا، لذا يجب توفير فتحة شفط، وإلا سيدخل الغبار إلى القضبان الموجهة.
- معالجة الكهرباء الساكنة: قص الأفلام يتطلب تركيب قضيب إزالة الكهرباء الساكنة، وإلا ستلتصق المواد وتنحرف عن المسار.
- تجهيزات السلامة: الستارة الضوئية الآمنة، وزر التوقف الطارئ، وواقيات الحماية، هي بنود قبول وليست اختيارية.
- الضوضاء: يجب أن تكون أقل من 75dB أثناء التشغيل الطبيعي، ومضخة التفريغ هي المصدر الرئيسي للضوضاء، ويجب التأكد مما إذا كانت في غرفة مستقلة أو مزودة بكواتم صوت.
- تكلفة المواد الاستهلاكية: سعر الشفرة وعمرها الافتراضي (قص EVA عادة يتطلب تغييرًا كل عدة عشرات من الساعات)، وتُحسب ضمن التكلفة حسب الإنتاج السنوي.
- خدمة ما بعد البيع: هل يوجد مهندس محلي، ومدة توريد قطع الغيار الشائعة (الشفرات، اللباد، فلتر مضخة التفريغ).
قائمة فحص القبول والتجربة القطعية
قبل توقيع العقد، أحضر موادك الخاصة وقم بتجربة قطع ميدانية، وسجّل بندًا بندًا وفق ما يلي:
- اقطع 20 قطعة من كل من ثلاث مواد تمثيلية، وقس الأبعاد الرئيسية بالفرجار، واحسب توزيع الانحراف بدلاً من النظر إلى قطعة واحدة فقط.
- استخدم رسومات تحتوي على زوايا دائرية صغيرة كثيفة وزوايا حادة، وافحص القطع الزائد وانهيار الزوايا الدائرية والنشاز عند الزوايا.
- عند قطع أصغر قطعة (مثل 20×20mm)، تحقق مما إذا كانت مثبتة بإحكام بالشفط الفراغي وما إذا كانت قد تحركت.
- شغّل بشكل متواصل لمدة ساعتين، وراقب فقدان الخطوات والإنذارات وانخفاض درجة الفراغ.
- الوقت الفعلي للتبديل من المادة A إلى المادة B (بما في ذلك تغيير السكين وتعديل المعلمات).
- هل يمكن استئناف القطع من نقطة التوقف بعد انقطاع الكهرباء وإعادة التشغيل.
مرجع تصنيف الميزانية
- المستوى المبتدئ (80–150 ألف يوان): رأس سكين واحد، محرك خطوي أو سيرفو منخفض القدرة، ضمن 4 مناطق، مناسب للافتات الإعلانية والتغليف بكميات صغيرة.
- المستوى المتوسط (150–300 ألف يوان): 3 محطات عمل، نقل بالسيرفو والجريدة المسننة، فراغ بـ6–8 مناطق، يغطي التبديل بين مواد متعددة مثل الفوم والجلد والكرتون المموج.
- المستوى العالي (300–600 ألف يوان): 5 محطات عمل، رؤية CCD، تغذية تلقائية، الربط مع MES، يُستخدم في الديكورات الداخلية للسيارات والمواد الإلكترونية المساعدة وقص المواد المسبقة التشريب.
هناك ثلاثة مفاهيم خاطئة شائعة: مقارنة الطرازات بسرعة الذروة؛ استخدام الدقة الاسمية بدلاً من التحقق بالقطع التجريبي؛ تقليص محطات رأس السكين لتوفير الميزانية، مما يؤدي إلى تغيير السكين يدويًا عند كل تغيير للطلب. إذا التزمت بهذه النقاط الثلاث، فلن يحدث انحراف كبير في اختيار الطراز.
الأسئلة الشائعة
ما المؤشر الذي يجب النظر إليه لدقة ماكينة القطع بالسكين المتذبذب؟
يجب التركيز بشكل أساسي على دقة التكرار في تحديد الموضع في ماكينة القطع بالسكين المتذبذب، والمستوى المعتاد في الصناعة هو ±0.02–0.05mm، وليس دقة تحديد الموضع بدون حمل المذكورة في الكتالوج.
كيف يمكن الحكم على سرعة القطع الفعلية لماكينة القطع بالسكين المتذبذب؟
تعتمد السرعة الفعلية لماكينة القطع بالسكين المتذبذب على التسارع واستراتيجية التباطؤ عند الزوايا، ويجب أن تطلب من المورد إجراء قطع تجريبي في الموقع باستخدام مادتك ورسوماتك لقياس زمن الدورة.
كم عدد محطات رأس السكين التي تحتاجها ماكينة القطع بالسكين المتذبذب؟
التكوين الشائع لماكينة القطع بالسكين المتذبذب هو 3–5 محطات عمل بتبديل تلقائي، وعدد المحطات يؤثر على نطاق المواد المناسبة وكفاءة تغيير الطلبات أكثر من تأثير العلامة التجارية للماكينة الرئيسية.
ما العناصر التي يجب فحصها في القطع التجريبي لاستلام ماكينة القطع بالسكين المتذبذب؟
يجب أن يتضمن قبول آلة القطع بالسكين المتذبذب قطع ثلاث مواد، 20 قطعة لكل منها، لقياس توزيع الانحراف، وفحص القطع الزائد في الزوايا الدائرية الصغيرة، وامتصاص أصغر قطعة، واستقرار التشغيل المستمر لمدة ساعتين، والوقت المستغرق لتغيير المواد.
ما هو نطاق ميزانية آلة القطع بالسكين المتذبذب؟
آلة القطع بالسكين المتذبذب للمستوى المبتدئ 80,000–150,000 يوان، للمستوى المتوسط 150,000–300,000 يوان، للمستوى العالي 300,000–600,000 يوان، والتكوين العالي يشمل 5 محطات عمل، ورؤية CCD، والتكامل مع MES.