
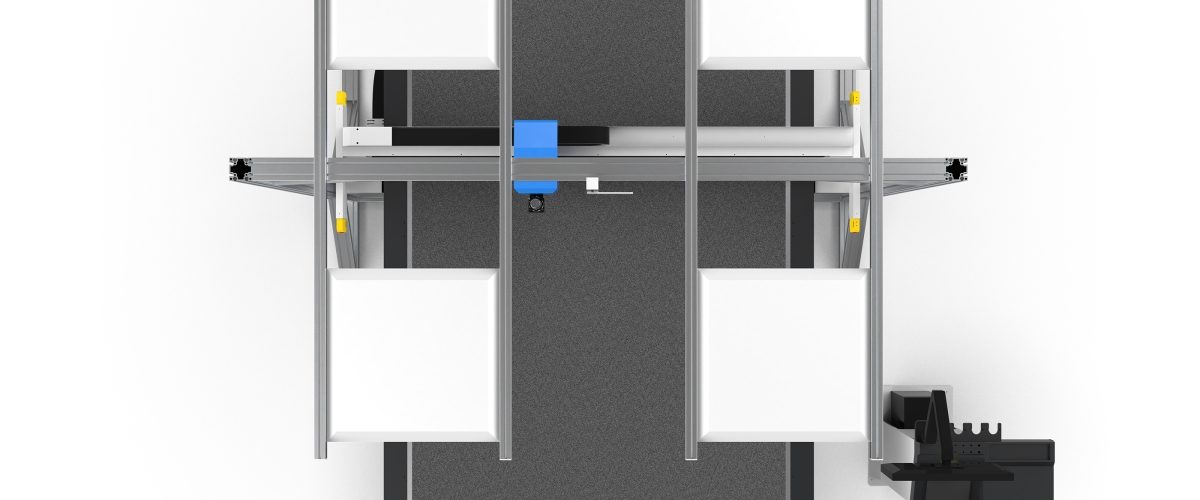
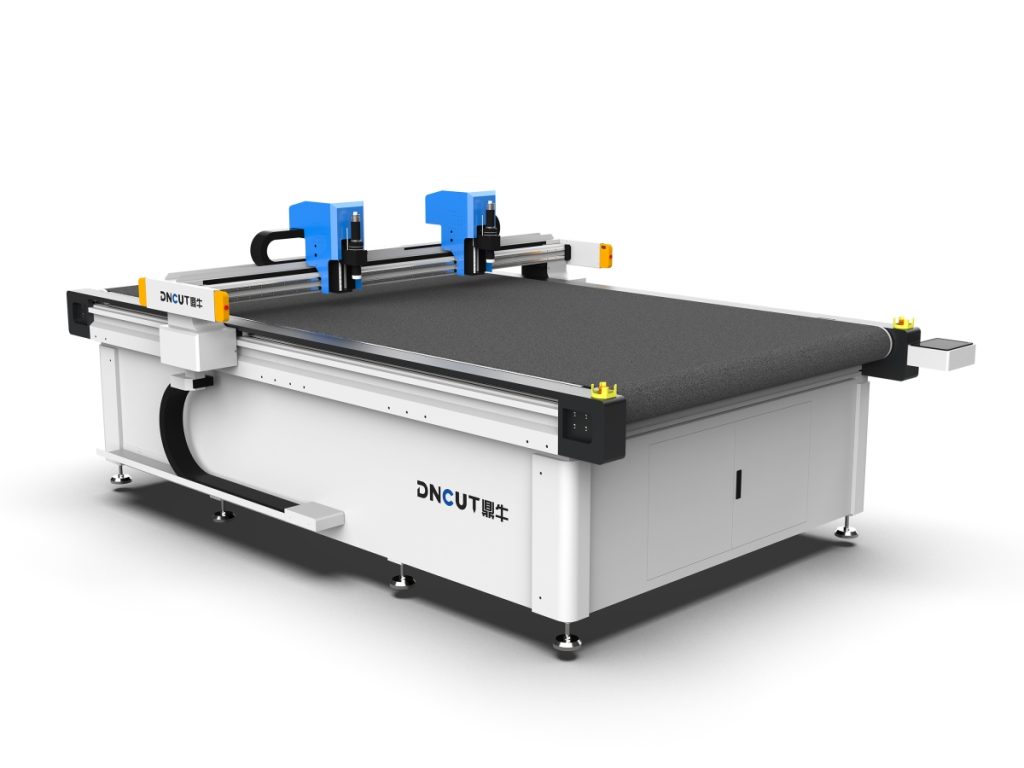
Вибронож — это промышленное оборудование, выполняющее числовое программное управление резкой гибких и полужестких материалов с помощью лезвия, совершающего высокочастотные возвратно-поступательные движения.
- Перед выбором модели необходимо определить три цифры: перечень материалов, диапазон толщины (0,1–100 мм) и требования к точности (от ±0,3 мм до ±0,05 мм).
- Отраслевой стандарт повторяемой точности позиционирования составляет ±0,02–0,05 мм, что лучше отражает стабильность серийного производства, чем номинальная точность позиционирования.
- Эффективная скорость резки ограничена ускорением (0,5G–1,5G): при резке ЭВА толщиной 3 мм она обычно составляет 200–400 мм/с, а при резке сотового картона — всего 100–200 мм/с.
- Распространенные размеры вакуумного стола — от 1600×2500 мм до 2500×3500 мм, мощность вакуумного насоса 5,5–11 кВт, требуется 4–8 независимых зон.
- Обычно имеется 3–5 позиций ножевых головок с автоматическим переключением, частота возвратно-поступательного виброножа 3000–12000 ходов/мин, точность регулировки глубины полуреза достигает уровня 0,01 мм.
- Бюджетные уровни: начальный 80–150 тыс. юаней, средний 150–300 тыс. юаней, высокий 300–600 тыс. юаней; высокий уровень включает CCD-визуализацию и интеграцию с MES.
Шаг 1: Запишите требования в виде трех цифр
Вибронож — это не универсальное оборудование: одной машине трудно одновременно хорошо резать ПЭТ-пленку толщиной 0,1 мм и сотовый картон толщиной 100 мм. Перед выбором модели сначала определите три вещи, и тогда поставщик сможет предложить вам конфигурацию.
- Спецификация материалов: гофрокартон, сотовый картон, пеноматериалы EPE/EVA, кожа, автомобильные интерьерные ткани, плёнки PVC/акрил, углеродные препреги, стеклоткань, резиновые листы — твёрдость и упругость различаются крайне сильно и напрямую определяют тип ножа и давление ножа.
- Диапазон толщины: типичное разделение на слои — 0,1–3 мм (плёнки, препреги), 3–20 мм (пеноматериалы, кожа), 20–100 мм (сотовые плиты, толстые пеноматериалы). Работа в двух диапазонах обычно требует двух комплектов ножевых головок или даже двух единиц оборудования.
- Требования к точности: для рекламы и упаковки достаточно ±0,3 мм; для электронных вспомогательных материалов и автомобильных интерьерных деталей чаще ±0,1 мм; для раскроя препрегов требуется ±0,05 мм, причём важна повторяемость, а не размер отдельной детали.
Добавьте ещё цифру производительности: площадь резки, которую нужно выполнять в час (㎡/ч), или количество деталей в день. Эта цифра важнее, чем «максимальная скорость», для определения того, насколько мощный сервопривод и сколько зон вакуумного стола вам нужны.
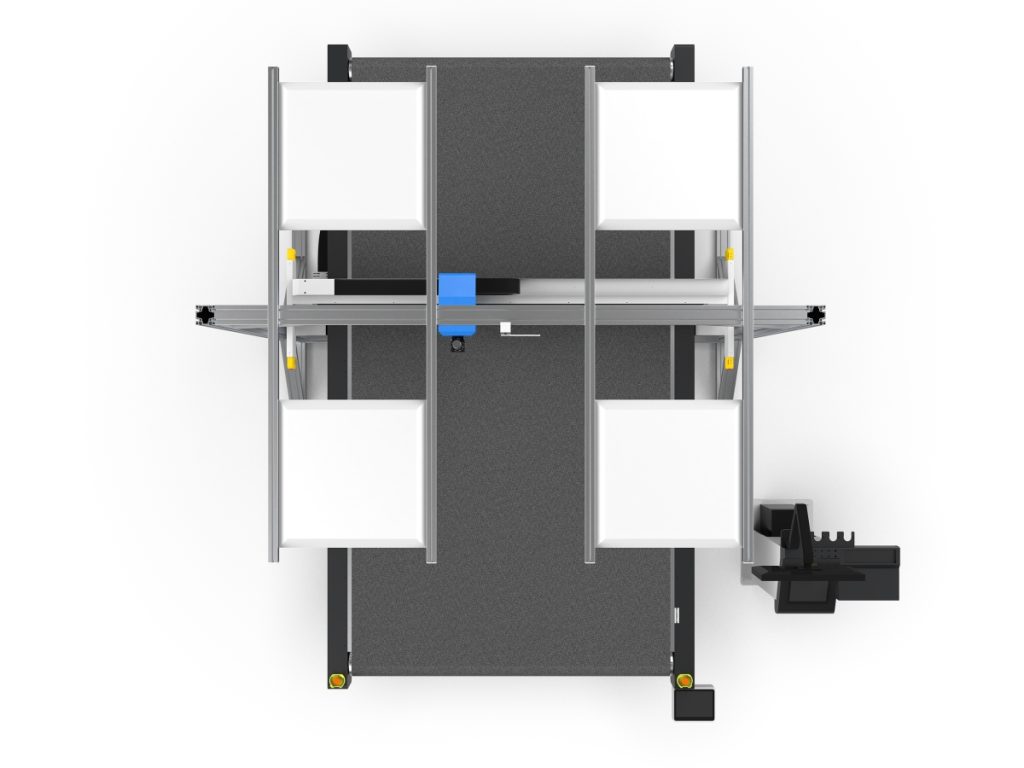
Как читать ключевые параметры
Точность: различайте точность позиционирования и повторяемую точность позиционирования
Образцовое значение «±0,05 мм» в спецификации — это чаще всего точность позиционирования при холостом ходе, на низкой скорости и по одной оси. На реальное серийное производство влияет повторяемая точность позиционирования, отраслевой стандарт — ±0,02–0,05 мм. При обсуждении точности обязательно уточняйте условия испытаний: какой материал, какая толщина, включён ли вакуумный прижим, какая скорость резки. При резке вспененных материалов толщиной 25 мм боковой увод лезвия даёт фактическое отклонение более 0,2 мм — это вопрос технологии, а не точности станка.
Скорость: смотрите на ускорение, а не на пиковое значение
Заявленные 0–1800 мм/с — это скорость холостого хода. Фактическая рабочая скорость зависит от ускорения (обычно 0,5G–1,5G) и стратегии замедления на углах. При резке ЭВА толщиной 3 мм эффективная скорость резки обычно составляет 200–400 мм/с; при резке сотового картона из-за ограничения отвода стружки лезвием она часто составляет всего 100–200 мм/с. Способ проверки прост: попросите их прогнать на вашем материале ваш контур (с плотными малыми радиусами) в реальном времени и замерить фактический такт.
Стол и вакуумный прижим
Размеры стола обычно 1600×2500 мм, 2100×3100 мм, 2500×3500 мм. Мощность вакуумного насоса обычно 5,5–11 кВт, ключевое — количество зон: 4–8 независимо включаемых вакуумных зон; при резке мелких деталей нужно включать только соответствующую зону, чтобы обеспечить прижим. В конструкции стола смотрите, есть ли жертвенный слой из войлока и сменная панель: снижение плоскостности при длительной эксплуатации напрямую влияет на глубину первого реза.
Привод и конструкция
Для осей X/Y предпочтительны шлифованные зубчатые рейки с линейными направляющими, мощность сервопривода от 1,2–2 кВт; шаговые двигатели склонны к потере шагов при длительной непрерывной резке. Поперечина портала рекомендуется в виде сварной конструкции с последующей термообработкой для снятия напряжений или литой конструкции; собственный вес машины положительно коррелирует с жёсткостью — у машин массой менее 2 тонн при резке толстого материала вибрация будет более заметной.
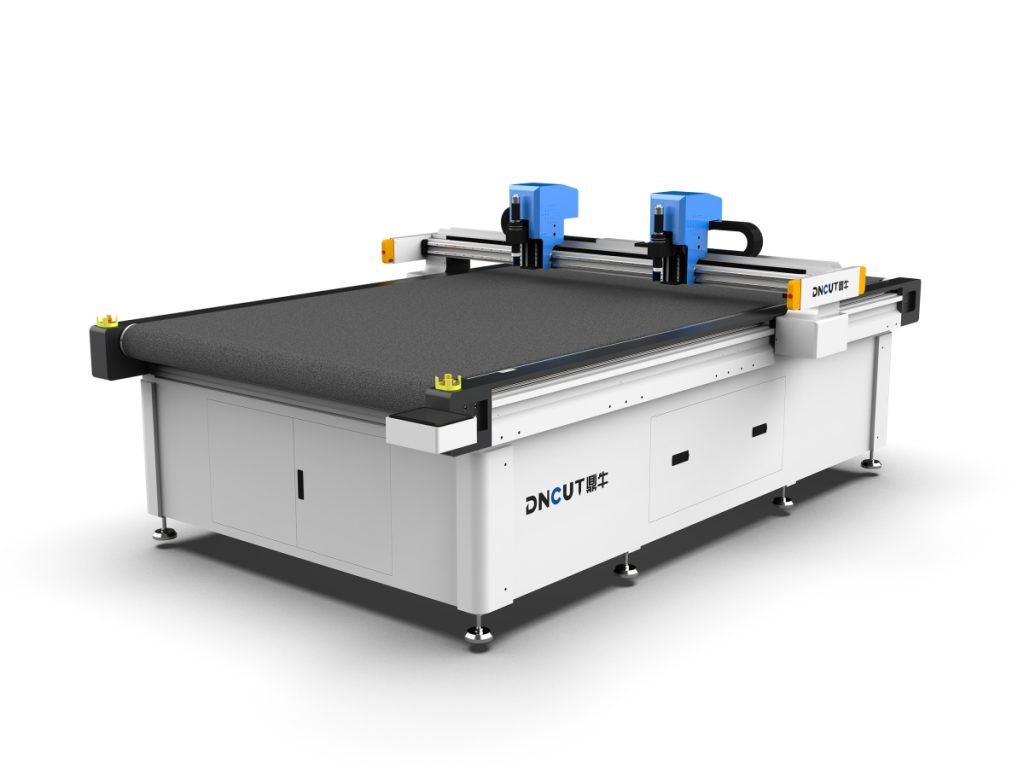
Конфигурация головок определяет, что вы можете резать
Количество позиций головок влияет на область применения сильнее, чем бренд основного блока; типичная конфигурация — автоматическая смена 3–5 позиций:
- Возвратно-поступательный вибрационный нож (oscillating knife): универсальный основной инструмент, подходит для поролона, кожи, сотового картона, резины; частота возвратно-поступательных движений 3000–12000 ходов/мин, частота регулируется под разные материалы.
- Буксирный нож/дисковый нож: плёнки, ткани, нетканые материалы; рез ровный без растяжения.
- Нож для полной резки (kiss cut): этикетки, скотч, самоклеящиеся материалы; прорезается только лицевой слой с сохранением подложки, точность регулировки глубины должна быть на уровне 0,01 мм.
- Биговальный ролик: линии сгиба гофрокартона и картона; ширина биговки должна соответствовать толщине бумаги.
- V-образный нож: V-канавка 30°/45° для сгибов толстого картона и сотовых панелей.
- Пробойник и перо: маркировка позиционирования и пробивка отверстий, часто в паре с CCD-визуальной системой.
Также необходимо подтвердить, программируется ли давление ножа (по слоям), является ли подъем/опускание ножевой головки пневматическим или электрическим, и требуется ли инструмент для смены ножа. Эти три пункта определяют эффективность переналадки.
Программное обеспечение и возможности раскладки
Как бы ни была точна машина, слабое ПО для раскладки съест прибыль. Необходимо подтвердить: поддержку импорта DXF/DWG/PLT/AI/PDF/HPGL с автоматическим распределением ножевых головок по слоям; поддержку резки с общей кромкой, мостовых соединений, автоматической раскладки (рациональная раскладка может повысить коэффициент использования материала на 5%–15%); сохранение технологических параметров по материалам в библиотеке (скорость, давление ножа, частота возвратно-поступательных движений, величина перереза). При наличии потребности в интеграции с ERP/MES необходимо подтвердить наличие интерфейса и управления операциями по штрихкодам.
Легко упускаемые детали
- Патрубок пылеудаления: при резке поролона и картона образуется пыль, необходимо предусмотреть отверстие для подключения пылесоса, иначе пыль попадет в направляющие.
- Обработка статического электричества: при резке пленки обязательно устанавливать антистатический стержень, иначе материал будет прилипать и смещаться.
- Средства безопасности: световая завеса безопасности, аварийный останов, защитные кожухи — это пункты приемки, а не опции.
- Шум: при нормальной работе должен быть ниже 75 дБ, вакуумный насос — основной источник шума, необходимо подтвердить, находится ли он в отдельном помещении или оснащен шумоглушителем.
- Стоимость расходных материалов: цена за единицу лезвия и срок службы (при резке EVA обычно замена раз в несколько десятков часов), пересчитать в стоимость с учетом годового объема производства.
- Послепродажное обслуживание: наличие местных инженеров, сроки поставки распространенных запчастей (лезвия, войлок, фильтрующие элементы вакуумного насоса).
Чек-лист приемочного пробного реза
Перед подписанием договора привезите свой материал и выполните пробную резку на месте, фиксируя по пунктам следующее:
- Каждый из трёх репрезентативных материалов разрезать по 20 штук, измерить ключевые размеры штангенциркулем, рассчитать распределение отклонений, а не смотреть только на отдельные детали.
- Графические элементы с плотными малыми радиусами и острыми углами: проверить подрез, провал радиусов и заусенцы на углах.
- При резке минимальных деталей (например, 20×20 мм) — удерживаются ли они вакуумом стабильно, нет ли смещения.
- Непрерывная работа в течение 2 часов: наблюдать, нет ли пропуска шагов, аварийных сигналов, падения вакуума.
- Фактическое время переключения с материала A на материал B (включая смену ножа, изменение параметров).
- Возможно ли после отключения питания и перезапуска возобновить резку с точки останова.
Справочник по бюджетным категориям
- Начальный уровень (80–150 тыс. юаней): одна ножевая головка, шаговый или маломощный сервопривод, до 4 зон, подходит для рекламных вывесок и мелкосерийной упаковки.
- Средний уровень (150–300 тыс. юаней): 3 рабочих позиции, сервопривод с реечной передачей, 6–8 зон вакуума, охватывает переключение между поролоном, кожей, гофрокартоном.
- Высокий уровень (300–600 тыс. юаней): 5 рабочих позиций, CCD-визуализация, автоматическая подача, интеграция с MES, для автомобильных интерьеров, электронных вспомогательных материалов, раскроя препрегов.
Есть три распространённых заблуждения: сравнивать модели по пиковой скорости; заменять пробную резку номинальной точностью; экономить бюджет за счёт сокращения ножевых позиций, в результате чего при каждой смене заказа требуется ручная замена ножа. Если придерживаться этих трёх правил, при выборе оборудования серьёзных отклонений практически не будет.
FAQ
На какой показатель точности следует обращать внимание у станка с вибрационным ножом?
У станка с вибрационным ножом следует в первую очередь обращать внимание на повторяемость позиционирования, отраслевой стандартный уровень составляет ±0,02–0,05 мм, а не на указанную в каталоге точность позиционирования без нагрузки.
Как определить фактическую скорость резки станка с вибрационным ножом?
Фактическая скорость станка с вибрационным ножом зависит от ускорения и стратегии замедления на углах; следует потребовать от поставщика провести пробную резку на вашем материале и с вашей геометрией для замера темпа.
Сколько ножевых позиций нужно оснастить на станке с вибрационным ножом?
Стандартная конфигурация станка с вибрационным ножом — 3–5 позиций с автоматическим переключением; количество позиций влияет на применимость к материалам и эффективность смены заказов сильнее, чем бренд основного блока.
Какие пункты следует проверять при приёмочной пробной резке станка с вибрационным ножом?
При приемке вибрационного ножа следует выполнить пробную резку трех видов материалов по 20 штук каждого для измерения распределения отклонений, проверить перерезку малых радиусов скругления, удержание минимальных деталей, стабильность при непрерывной работе в течение 2 часов и время замены материала.
Каков диапазон бюджета вибрационного ножа для резки?
Начальный уровень вибрационного ножа для резки — 80–150 тыс. юаней, средний уровень — 150–300 тыс. юаней, высокий уровень — 300–600 тыс. юаней; высококлассная комплектация включает 5 рабочих позиций, CCD-визуализацию и интеграцию с MES.