
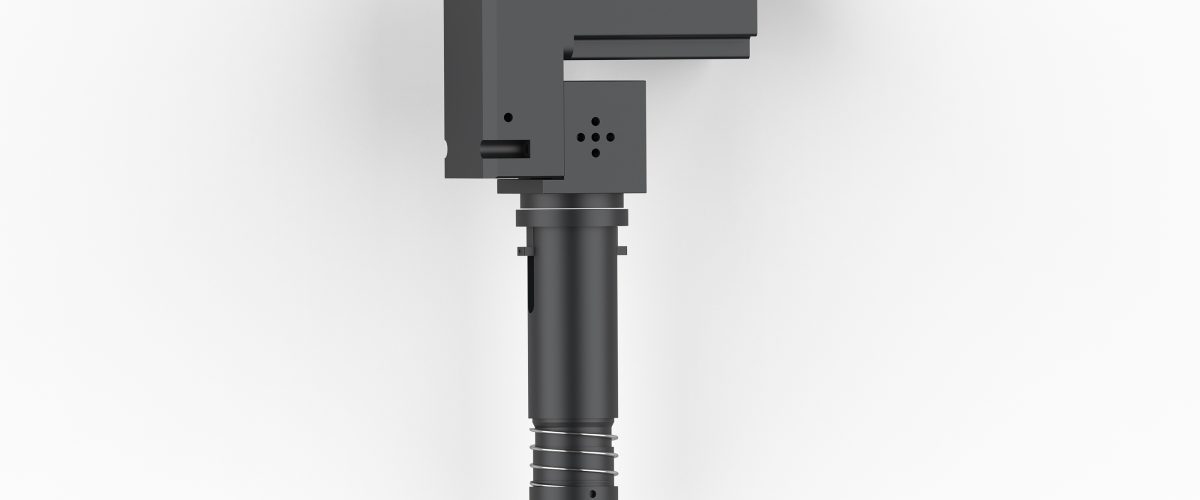
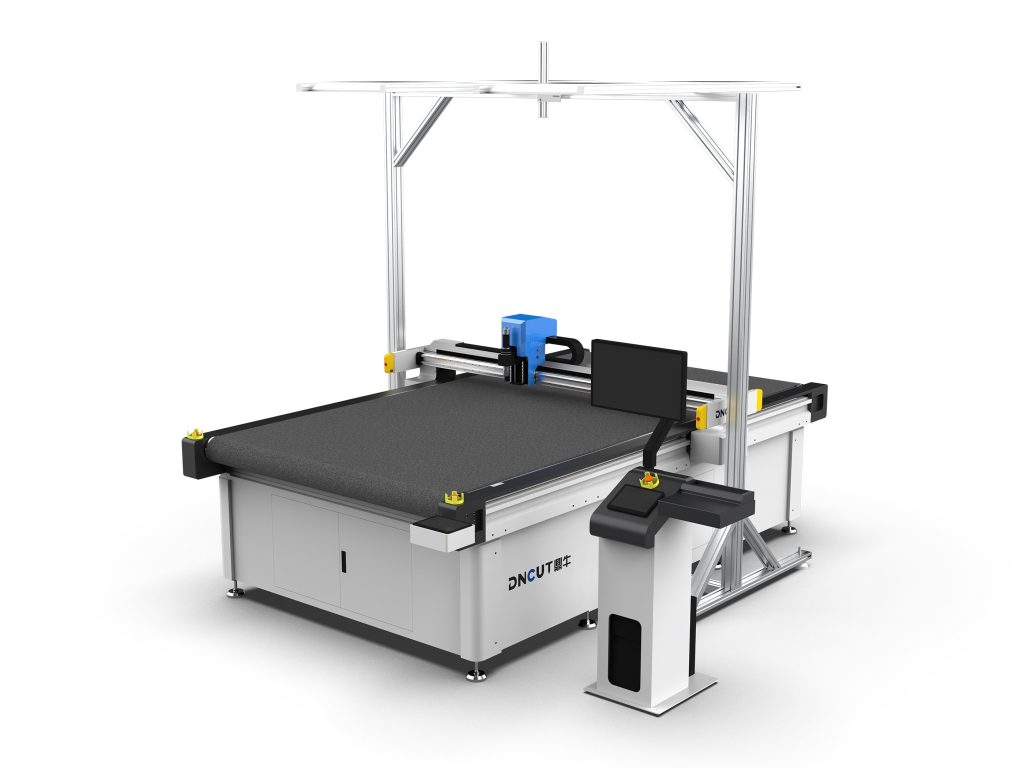
【Máquina de corte com faca oscilante】é um equipamento CNC que utiliza uma lâmina de alta frequência para cortar materiais flexíveis, acionado por sistema servo para movimentar o cabeçote de corte, adequado para EVA espuma, couro, tecido e outros materiais não metálicos, com precisão de corte normalmente controlada dentro de ±0,1mm.
Causas comuns da diminuição da precisão da máquina de corte com faca oscilante
Após uso prolongado, a diminuição da precisão de corte da máquina de corte com faca oscilante é um problema comum.A diminuição da precisão geralmente se manifesta como desvio dimensional de corte, corte não perpendicular, deterioração da precisão de reposicionamento repetido, etc.
De acordo com dados reais de manutenção, cerca de 70% dos problemas de precisão decorrem do desgaste de componentes mecânicos ou de configurações inadequadas de parâmetros.A seguir, analisam-se as causas sob seis aspectos, fornecendo métodos específicos de calibração.
1. Desgaste das guias lineares e dos blocos deslizantes
As guias lineares e os blocos deslizantes são os componentes centrais que garantem a precisão do movimento do cabeçote de corte.Quando a lubrificação das guias é insuficiente ou há entrada de poeira, o desgaste se intensifica, aumentando a folga de movimento.Os sintomas típicos são o aparecimento de ondulações ou deriva dimensional ao cortar linhas retas.
Método de verificação: empurrar o cabeçote de corte com a mão, sentindo se há travamento ou folga;medir a retilineidade da guia com um relógio comparador, cujo erro deve ser inferior a 0,02mm/300mm.Método de calibração: limpar as guias e relubrificar (usando graxa à base de lítio);se o desgaste do bloco deslizante for grave (folga superior a 0,05mm), é necessário substituí-lo.
Após a substituição, deve-se reajustar a pré-carga da guia, garantindo ausência de folga mas movimento suave.
2. Desgaste da lâmina ou instalação inadequada
Após o desgaste da lâmina oscilante, a resistência de corte aumenta, causando desvio da lâmina e corte inclinado.Além disso, se a lâmina não estiver bem fixada durante a instalação ou houver corpos estranhos no mandril, isso também causará diminuição da precisão.Método de verificação: observar se o corte apresenta rebarbas ou bordas inclinadas;
examinar com lupa o desgaste da ponta da lâmina, substituindo-a se o desgaste exceder 0,1mm.Método de calibração: ao substituir a lâmina, limpar o mandril e o assento da lâmina, garantindo ausência de cavacos;usar uma chave de torque para apertar o mandril conforme o torque especificado pelo fabricante (normalmente 2-3N·m).
Após a instalação, medir a excentricidade radial da ponta da lâmina com um comparador, que deve ser inferior a 0,03mm.
3. Folga da correia de transmissão ou do fuso
Para modelos com transmissão por correia, a folga da correia aumenta a folga de reversão;para modelos com transmissão por fuso, o desgaste da porca do fuso gera folga axial.A manifestação típica é um grande desvio diagonal ao cortar quadrados.
Método de verificação: apoiar um relógio comparador contra o cabeçote de corte, mover manualmente para frente e para trás, lendo o valor da folga;se superior a 0,05mm, é necessário ajuste.Método de calibração: na transmissão por correia, ajustar o tensor para que a flecha da correia fique entre 5-10mm;
na transmissão por fuso, ajustar a pré-carga da porca ou substituir o fuso de esferas.Após o ajuste, deve-se realizar a compensação de folga de reversão, configurando o valor de compensação nos parâmetros do sistema de controle (normalmente 0,01-0,05mm).
4. Problemas no servo motor e no encoder
A contaminação ou danos no encoder do motor de servo causam erros de feedback de posição, resultando em posicionamento impreciso.Além disso, o afrouxamento do acoplamento entre o motor e o fuso também gera erros.Método de verificação: observar se há ruídos anormais durante a operação do motor;usar software de diagnóstico para verificar se o sinal do encoder está estável.
Método de calibração: limpar o encoder (usando álcool anidro);se danificado, substituir;verificar se os parafusos do acoplamento estão apertados, substituindo o acoplamento elástico se necessário.Após a substituição, é necessário realizar novamente a auto-sintonia dos parâmetros do servo.
5. Configuração inadequada dos parâmetros de corte
A incompatibilidade entre frequência de vibração, velocidade de corte, profundidade de corte e outros parâmetros leva à redução da precisão de corte.Por exemplo, uma frequência de vibração muito alta faz com que a lâmina aqueça e deforme, enquanto uma frequência muito baixa aumenta a resistência ao corte.
Método de verificação: comparar com a tabela de parâmetros do processo, confirmando se os parâmetros atuais estão dentro da faixa recomendada.Método de calibração: realizar cortes de teste, ajustando os parâmetros gradualmente.
Tomando como exemplo o corte de espuma EVA de 5mm de espessura, a frequência de vibração recomendada é de 12000-15000 vezes/minuto, velocidade de corte de 200-300mm/s, profundidade de corte de 0,5-1mm.Encontrar a melhor combinação através de cortes de teste e registrá-la na biblioteca de processos.
6. Superfície da mesa de trabalho irregular ou força de sucção insuficiente
A irregularidade da superfície da mesa de trabalho faz com que a folga entre o material e a mesa seja inconsistente, afetando a uniformidade da profundidade de corte.A força de sucção insuficiente permite o movimento do material, causando desvios dimensionais.
Método de verificação: usar régua e calibrador de folga para verificar a planicidade da mesa, o erro deve ser inferior a 0,1mm/m²;verificar a pressão de sucção a vácuo, que deve atingir -0,06MPa ou mais.Método de calibração: refrear a superfície da mesa (usando fresa especial, profundidade de corte de 0,1-0,2mm);
verificar se há vazamentos nas tubulações de vácuo, limpar o filtro e, se necessário, aumentar a potência da bomba de vácuo.
Processo de calibração sistemática
Quando a precisão diminuir, recomenda-se realizar a calibração sistemática seguindo os passos abaixo:
- Passo 1: Limpeza e verificação: Limpar completamente as guias lineares, fusos e suporte da lâmina, verificando o desgaste de cada componente.
- Passo 2: Calibração da precisão mecânica: Ajustar sequencialmente a retilineidade das guias, a folga reversa do fuso e a oscilação radial da lâmina.
- Passo 3: Calibração dos parâmetros elétricos: Verificar o encoder do motor de servo, realizar auto-sintonia de parâmetros, configurar compensação de folga reversa.
- Passo 4: Otimização dos parâmetros de processo: Ajustar frequência de vibração, velocidade e profundidade através de cortes de teste, registrando os melhores parâmetros.
- Passo 5: Verificação e registro: Cortar gráfico de teste padrão (como quadrado de 100mm×100mm), medir o desvio dimensional, que deve ser controlado dentro de ±0,1mm. Registrar os dados de calibração e peças substituídas, estabelecendo arquivo de manutenção.
Recomendações de manutenção preventiva
Para manter a precisão a longo prazo, recomenda-se limpar e lubrificar as guias a cada 500 horas, verificar a lâmina e a correia a cada 2000 horas, e calibrar a precisão mecânica semestralmente. Além disso, manter a temperatura ambiente em 20±5℃, umidade em 40%-70%, evitando a entrada de poeira nos componentes de transmissão.
Pontos principais
- Cerca de 70% dos problemas de precisão originam-se do desgaste de componentes mecânicos ou configuração inadequada de parâmetros, sendo necessário verificar periodicamente a folga entre guias e blocos deslizantes.
- O erro de retilineidade das guias deve ser inferior a 0,02mm/300mm, e quando a folga do bloco deslizante for superior a 0,05mm, o bloco deve ser substituído.
- A lâmina deve ser substituída quando o desgaste exceder 0,1 mm; após a instalação, a oscilação radial da ponta da lâmina deve ser inferior a 0,03 mm.
- A flecha da correia de transmissão deve ser ajustada para 5-10 mm; o valor de compensação da folga reversa do fuso geralmente é de 0,01-0,05 mm.
- Para cortar espuma EVA de 5 mm de espessura, recomenda-se frequência de oscilação de 12000-15000 vezes/minuto e velocidade de 200-300 mm/s.
- O erro de planicidade da mesa de trabalho deve ser inferior a 0,1 mm/m², e a pressão de adsorção a vácuo deve atingir -0,06 MPa ou mais.
Perguntas frequentes
Quais são as manifestações comuns da queda de precisão da máquina de corte com faca oscilante?
A queda de precisão da máquina de corte com faca oscilante geralmente se manifesta como desvio nas dimensões de corte, corte não perpendicular, deterioração da precisão de reposicionamento, além de ondulações ou deriva dimensional ao cortar linhas retas.
Como verificar se as guias da máquina de corte com faca oscilante precisam de calibração?
Empurre o cabeçote de corte com a mão para sentir se há travamento ou folga, e meça a retilineidade da guia com um relógio comparador; o erro deve ser inferior a 0,02 mm/300 mm; se exceder, é necessário limpar, lubrificar ou substituir o bloco deslizante.
O que deve ser observado ao instalar a lâmina oscilante?
Ao instalar a lâmina oscilante, deve-se limpar o mandril e o assento da lâmina, garantindo que não haja cavacos; use uma chave de torque para apertar o mandril a 2-3 N·m; após a instalação, a oscilação radial da ponta da lâmina deve ser inferior a 0,03 mm.
Quais são os parâmetros recomendados para cortar espuma EVA de 5 mm de espessura?
Para cortar espuma EVA de 5 mm de espessura, recomenda-se frequência de oscilação de 12000-15000 vezes/minuto, velocidade de corte de 200-300 mm/s e profundidade de corte de 0,5-1 mm; a combinação deve ser otimizada por meio de testes de corte.
Qual é o ciclo de manutenção preventiva da máquina de corte com faca oscilante?
Recomenda-se que a máquina de corte com faca oscilante tenha as guias limpas e lubrificadas a cada 500 horas, as lâminas e correias verificadas a cada 2000 horas, a precisão mecânica calibrada semestralmente, e a temperatura ambiente mantida em 20±5 ℃.