
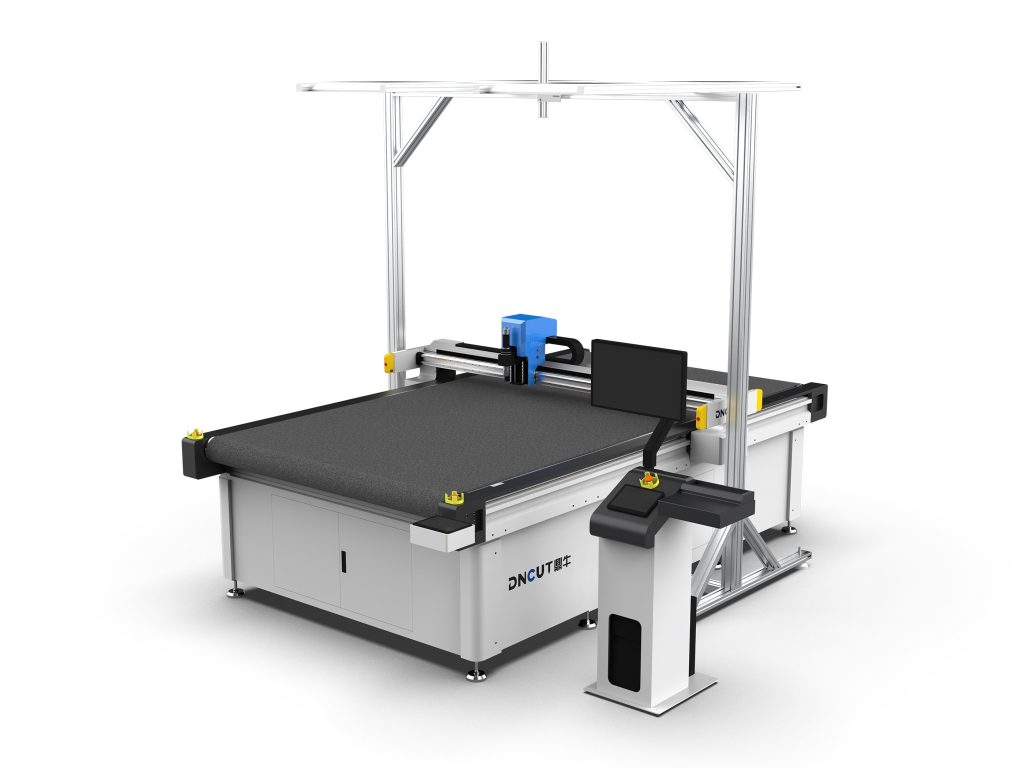
【振動刀切断機】は、高周波振動する刃物を用いて柔軟材料を切断する数値制御装置であり、サーボシステムで刃物ヘッドの運動を駆動し、EVAフォーム、皮革、布地などの非金属材料に適しており、切断精度は通常±0.1mm以内に制御されます。
振動刀切断機の精度低下の一般的な原因
振動刀切断機は長期使用後に切断精度が低下することが一般的な問題です。精度低下は通常、切断寸法の偏差、切口の非垂直、繰り返し位置決め精度の悪化などとして現れます。実際の修理データによると、精度問題の約70%は機械部品の摩耗またはパラメータ設定の不適切に起因します。以下では6つの側面から原因を分析し、具体的な校正方法を提供します。
1. ガイドレールとスライダーの摩耗
ガイドレールとスライダーは切断ヘッドの運動精度を保証する中核部品です。ガイドレールの潤滑不足や粉塵の侵入があると、摩耗が激しくなり、運動隙間が増大します。典型的な症状は、直線切断時に波紋や寸法のドリフトが発生することです。点検方法:手で切断ヘッドを押し、引っかかりや緩みがないか感じ取ります。ダイヤルゲージでガイドレールの直線度を測定し、誤差は0.02mm/300mm未満である必要があります。校正方法:ガイドレールを清掃し再潤滑します(リチウム基グリースを使用)。スライダーの摩耗が激しい場合(隙間が0.05mm以上)、スライダーを交換する必要があります。交換後はガイドレールの予圧を再調整し、隙間がなくかつ運動が滑らかであることを確認します。
2. 刃物の摩耗または不適切な取り付け
振動刃物が摩耗すると切断抵抗が増大し、刃物の偏揺れを引き起こし、切口が斜めになります。また、刃物取り付け時に締め付けが不十分であったり、コレット内に異物がある場合も精度低下を引き起こします。点検方法:切口にバリや斜辺が現れていないか観察します。拡大鏡で刃先の摩耗量を確認し、摩耗が0.1mmを超える場合は交換が必要です。校正方法:刃物交換時はコレットと刃物座を清掃し、切屑がないことを確認します。トルクレンチを使用し、メーカー規定のトルク(通常2-3N·m)でコレットを締め付けます。取り付け後、ダイヤルゲージで刃先の半径方向振れを測定し、0.03mm未満である必要があります。
3. 伝動ベルトまたはボールねじの隙間
ベルト伝動の機種では、ベルトの弛みがバックラッシを増大させます。ボールねじ伝動の機種では、ナットの摩耗が軸方向隙間を生じます。典型的な症状は、四角形切断時の対角線偏差が大きいことです。点検方法:ダイヤルゲージを切断ヘッドに当て、手動で正逆方向に移動させ、隙間値を読み取ります。0.05mmを超える場合は調整が必要です。校正方法:ベルト伝動の場合、テンションプーリーを調整し、ベルトの垂れ量を5-10mmにします。ボールねじ伝動の場合、ナットの予圧を調整するか、ボールねじを交換します。調整後はバックラッシ補正を行い、制御システムのパラメータに補正値(通常0.01-0.05mm)を設定します。
4. サーボモーターとエンコーダーの問題
サーボモータのエンコーダ汚染や損傷は位置フィードバックエラーを引き起こし、位置決め精度の低下を招きます。また、モータとボールねじのカップリングの緩みも誤差を生じます。点検方法:モータ運転時に異音がないか観察する。診断ソフトでエンコーダ信号が安定しているか確認する。校正方法:エンコーダを清掃する(無水アルコールを使用)。損傷している場合は交換が必要。カップリングのねじが締まっているか確認し、必要に応じて弾性カップリングを交換する。交換後はサーボパラメータのオートチューニングを再実行する必要があります。
5. 切断パラメータ設定の不適切
振動数、切断速度、切り込み深さなどのパラメータが適合していないと切断精度が低下します。例えば、振動数が高すぎるとブレードが発熱変形し、低すぎると切断抵抗が大きくなります。点検方法:加工パラメータ表と照合し、現在のパラメータが推奨範囲内か確認する。校正方法:試し切りを行い、段階的にパラメータを調整する。厚さ5mmのEVAフォームの切断を例にすると、推奨振動数は12000~15000回/分、切断速度は200~300mm/s、切り込み深さは0.5~1mmです。試し切りにより最適な組み合わせを見つけ、加工ライブラリに記録します。
6. 作業テーブル面の不平坦または吸着力不足
作業テーブル面が不平坦だと材料とテーブル面の隙間が不均一になり、切断深さの均一性に影響します。吸着力不足だと材料が移動し、寸法偏差が生じます。点検方法:直尺とすきまゲージでテーブル面の平面度を確認し、誤差は0.1mm/m²未満である必要があります。真空吸着圧力を確認し、-0.06MPa以上である必要があります。校正方法:テーブル面を再フライス加工する(専用フライスを使用、切削深さ0.1~0.2mm)。真空配管の漏れがないか確認し、フィルタを清掃し、必要に応じて真空ポンプの出力を増強します。
系統的な校正手順
精度が低下した場合、以下の手順で系統的な校正を行うことを推奨します:
- ステップ1:清掃と点検:ガイドレール、ボールねじ、ブレードホルダを徹底的に清掃し、各部品の摩耗状況を確認します。
- ステップ2:機械精度の校正:ガイドレールの直線度、ボールねじのバックラッシ、ブレードの半径方向振れを順に調整します。
- ステップ3:電気パラメータの校正:サーボモータのエンコーダを確認し、パラメータのオートチューニングを行い、バックラッシ補正を設定します。
- ステップ4:加工パラメータの最適化:試し切りにより振動数、速度、深さを調整し、最適なパラメータを記録します。
- ステップ5:検証と記録:標準テスト図形(例:100mm×100mmの正方形)を切断し、寸法偏差を測定し、±0.1mm以内に収める必要があります。校正データと交換部品を記録し、保守記録を作成します。
予防保全の推奨事項
長期的な精度を維持するため、500時間ごとにガイドレールを清掃し潤滑し、2000時間ごとにブレードとベルトを点検し、半年ごとに機械精度を校正することを推奨します。同時に、環境温度を20±5℃、湿度40%~70%に保ち、粉塵が伝動部品に侵入するのを防ぎます。
核心要点
- 精度問題の約70%は機械部品の摩耗またはパラメータ設定の不適切に起因するため、ガイドレールとスライダの隙間を定期的に点検する必要があります。
- ガイドレールの直線度誤差は0.02mm/300mm未満である必要があり、スライダの隙間が0.05mmを超える場合はスライダを交換する必要があります。
- 刀片摩耗が0.1mmを超えた場合は交換が必要で、取り付け後の刃先の半径方向振れは0.03mm未満である必要があります。
- 伝動ベルトの垂れ量は5-10mmに調整する必要があり、ボールねじのバックラッシュ補正値は通常0.01-0.05mmです。
- 厚さ5mmのEVAフォームの切断には、振動数12000-15000回/分、速度200-300mm/sが推奨されます。
- 作業テーブル面の平面度誤差は0.1mm/m²未満である必要があり、真空吸着圧力は-0.06MPa以上に達する必要があります。
よくある質問
振動刀裁断機の精度低下の一般的な症状は何ですか?
振動刀裁断機の精度低下は通常、切断寸法の偏差、切口の非垂直、繰り返し位置決め精度の悪化、および直線切断時の波紋や寸法ドリフトとして現れます。
振動刀裁断機のガイドレールの校正が必要かどうかを確認する方法は?
手で切断ヘッドを押して引っかかりや緩みがないか感じ取り、ダイヤルゲージでガイドレールの直線度を測定します。誤差は0.02mm/300mm未満である必要があり、超える場合は清掃・潤滑またはスライダーの交換が必要です。
振動刀ブレードの取り付け時に注意すべきことは?
振動刀ブレードの取り付け時には、コレットとブレードホルダーを清掃し、切り屑がないことを確認し、トルクレンチを使用して2-3N·mでコレットを締め付けます。取り付け後の刃先の半径方向振れは0.03mm未満である必要があります。
厚さ5mmのEVAフォームを切断するための推奨パラメータは?
厚さ5mmのEVAフォームの切断には、振動数12000-15000回/分、切断速度200-300mm/s、切り込み深さ0.5-1mmが推奨され、試し切りによって組み合わせを最適化する必要があります。
振動刀裁断機の予防保全周期はどのくらいですか?
振動刀裁断機は500時間ごとにガイドレールの清掃と潤滑、2000時間ごとにブレードとベルトの点検、半年ごとに機械精度の校正を推奨し、環境温度は20±5℃に保つ必要があります。