
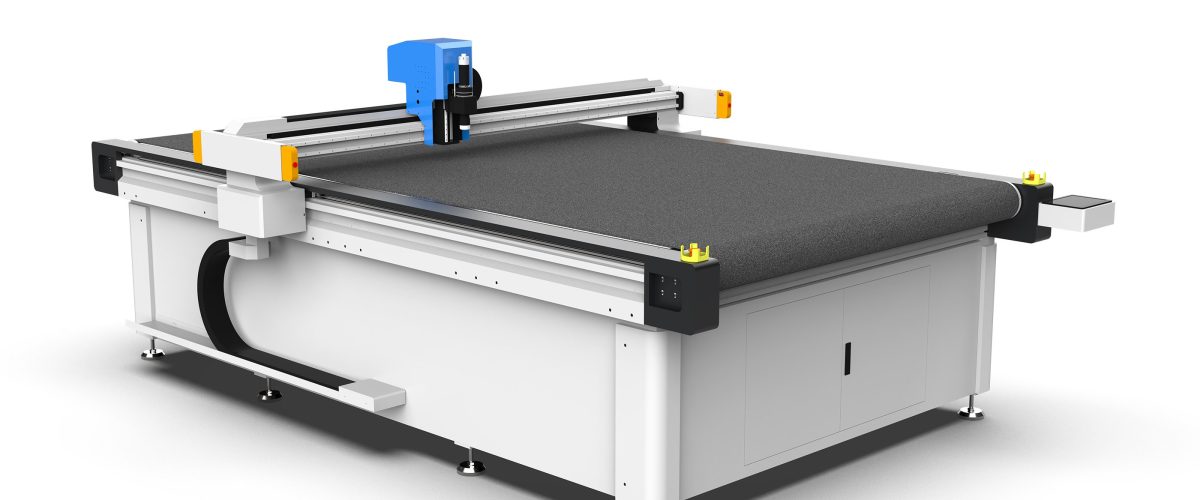
【เครื่องตัดมีดสั่น】เป็นอุปกรณ์ควบคุมด้วยระบบตัวเลข (CNC) ที่ใช้ใบมีดสั่นความถี่สูงในการตัดวัสดุอ่อนนุ่ม โดยใช้ระบบจับยึดแบบนิวแมติกและระบบขับเคลื่อนเซอร์โวเพื่อให้ได้การตัดที่มีความแม่นยำสูง ถูกนำไปใช้อย่างกว้างขวางในการแปรรูปวัสดุ เช่น โฟม EVA หนัง และอื่นๆ
คู่มือปฏิบัติจริงสำหรับการซ่อมบำรุงเครื่องตัดมีดสั่น
เครื่องตัดมีดสั่นในฐานะอุปกรณ์หลักสำหรับการตัดวัสดุอ่อนนุ่ม การทำงานที่เสถียรของเครื่องส่งผลโดยตรงต่อประสิทธิภาพการผลิตและคุณภาพการตัด อย่างไรก็ตาม ผู้ใช้จำนวนมากขาดความรู้ด้านการบำรุงรักษาอย่างเป็นระบบ ส่งผลให้อุปกรณ์เกิดข้อขัดข้องบ่อยครั้งและอายุการใช้งานสั้นลง บทความนี้อ้างอิงจากประสบการณ์การซ่อมบำรุงจริง ได้สรุปแนวทางการบำรุงรักษาและการซ่อมแซมที่สามารถปฏิบัติได้ ครอบคลุมการตรวจสอบประจำวัน การบำรุงรักษาตามกำหนด และการจัดการข้อขัดข้องที่พบบ่อย สำหรับเป็นข้อมูลอ้างอิงแก่ผู้ปฏิบัติงานและผู้ดูแลอุปกรณ์
หนึ่ง、การบำรุงรักษาประจำวัน(ดำเนินการทุกกะ)
การบำรุงรักษาประจำวันเป็นด่านแรกในการป้องกันข้อขัดข้อง วิธีการดำเนินการง่ายแต่มีความสำคัญอย่างยิ่ง
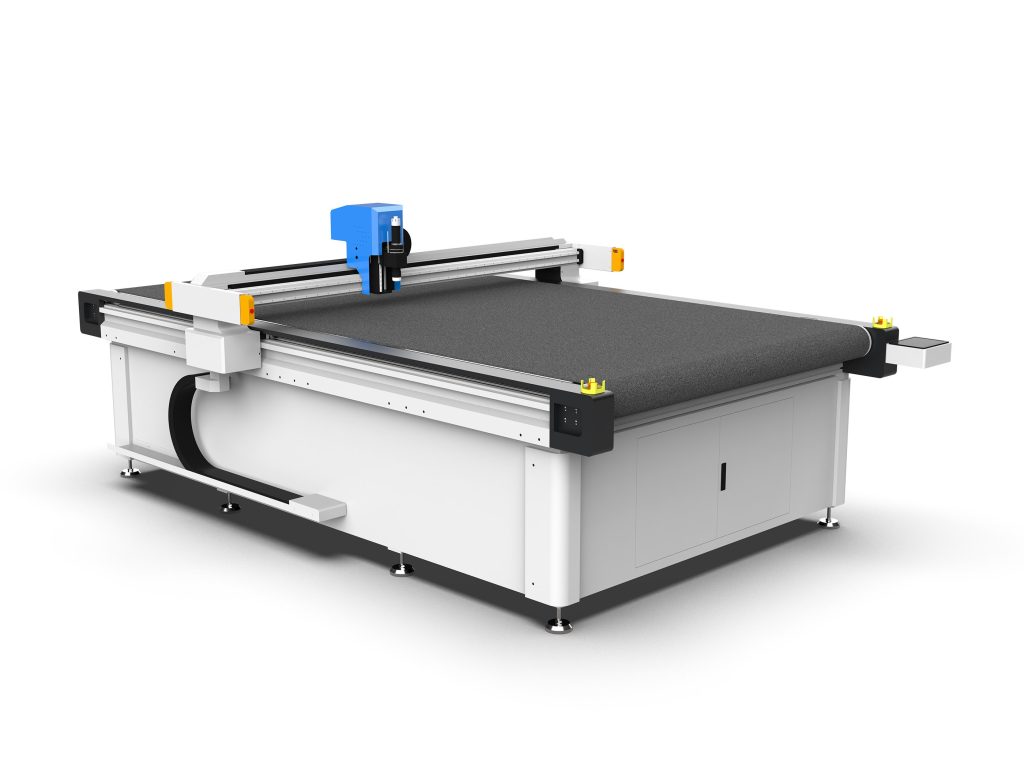
- ทำความสะอาดพื้นโต๊ะทำงานและรางนำ:หลังเลิกงานแต่ละกะ ใช้เครื่องดูดฝุ่นหรือแปรงขนนุ่มกำจัดเศษวัสดุบนพื้นโต๊ะ จากนั้นเช็ดพื้นผิวรางนำด้วยเอทานอลปราศจากน้ำ เพื่อให้แน่ใจว่าไม่มีฝุ่นสะสม ฝุ่นที่เข้าไปในรางนำจะทำให้การสึกหรอรุนแรงขึ้น ส่งผลให้ความแม่นยำในการตัดลดลง
- ตรวจสอบสภาพใบมีด:สังเกตว่าปลายใบมีดสึกหรอหรือบิ่นหรือไม่ หากแรงต้านในการตัดเพิ่มขึ้นอย่างชัดเจนหรือรอยตัดมีขอบหยาบ ต้องเปลี่ยนใบมีดทันที โดยปกติเมื่อตัดวัสดุความหนาแน่นปานกลาง(เช่น โฟม EVA)อายุการใช้งานใบมีดจะอยู่ที่ประมาณ 8-12 ชั่วโมง ขึ้นอยู่กับวัสดุ
- ตรวจสอบแรงดันแหล่งจ่ายลม:เครื่องตัดมีดสั่นสะเทือนมักใช้ระบบจับยึดแบบนิวเมติกหรือเป่าลมเพื่อระบายความร้อน แรงดันแหล่งจ่ายลมควรคงที่ที่ 0.6-0.8 MPa ตรวจสอบมาตรวัดแรงดันทุกกะ หากต่ำกว่า 0.5 MPa ต้องตรวจสอบว่าคอมเพรสเซอร์หรือท่อลมมีการรั่วซึมหรือไม่
- ทำความสะอาดพัดลมระบายความร้อนตู้ควบคุมไฟฟ้า:ใช้ลมอัด (แรงดัน ≤0.3 MPa) เป่าทำความสะอาดช่องลมเข้า-ออกของตู้ควบคุมไฟฟ้า เพื่อป้องกันฝุ่นอุดตันทำให้เกิดความร้อนสูงเกินไป เมื่ออุณหภูมิสภาพแวดล้อมสูงกว่า 40℃ แนะนำให้เพิ่มความถี่ในการทำความสะอาด
การบำรุงรักษาตามระยะ (รายสัปดาห์/รายเดือน/รายไตรมาส)
1. รายการบำรุงรักษารายสัปดาห์
- หล่อลื่นรางนำตรงและสกรูส่งกำลัง:ใช้จาระบีลิเธียมเบส (ระดับ NLGI 2) หล่อลื่นบล็อกรางนำและสกรูส่งกำลังแบบลูกปืน กวาดจาระบีเก่าออกก่อน จากนั้นทาเป็นชั้นบางๆ อย่างสม่ำเสมอ จาระบีที่มากเกินไปจะดูดจับฝุ่น สำหรับรุ่นความเร็วสูง (ความเร็วตัด >1 m/s) แนะนำให้หล่อลื่นสัปดาห์ละครั้ง
- ตรวจสอบความตึงของสายพานซิงโครนัส:ใช้นิ้วกดตรงกลางสายพานซิงโครนัส ระยะหย่อนควรอยู่ระหว่าง 3-5 mm หากหลวมเกินไปจะทำให้สูญเสียสเต็ป หากตึงเกินไปจะเร่งการสึกหรอของตลับลูกปืน เมื่อปรับ ให้คลายสลักยึดฐานมอเตอร์ เลื่อนมอเตอร์ไปยังตำแหน่งที่เหมาะสมแล้วจึงขันให้แน่น
- ตรวจสอบหัวจับมีด:ตรวจสอบให้แน่ใจว่าหัวจับไม่หลวมและไม่สึกหรอ หากแรงจับลดลง ต้องเปลี่ยนหัวจับหรือปลอกสปริงจับ ยอดเยื้องศูนย์ของหัวจับควร ≤0.02 mm สามารถตรวจสอบได้ด้วยไดอัลเกจ
2. รายการบำรุงรักษารายเดือน
- ทำความสะอาดหรือเปลี่ยนไส้กรองอากาศ:ถอดถ้วยกรองออกจากชุดปรับสภาพลม ทำความสะอาดไส้กรองด้วยน้ำยาทำความสะอาดสูตรอ่อน ผึ่งให้แห้งแล้วประกอบกลับ หากไส้กรองเสียหายหรืออุดตันอย่างรุนแรงต้องเปลี่ยนใหม่ แนะนำให้ตรวจสอบเดือนละครั้งและเปลี่ยนไส้กรองทุกสามเดือน
- ตรวจสอบการเชื่อมต่อไฟฟ้า: หลังจากตัดไฟ ให้ตรวจสอบว่าขั้วต่อในตู้ควบคุมไฟฟ้าและการเดินสายของคอนแทคเตอร์หลวมหรือไม่ แล้วขันให้แน่นทีละตัวด้วยไขควง เน้นตรวจสอบสายไฟกำลังของมอเตอร์และสายเอนโคเดอร์ เพื่อหลีกเลี่ยงการเชื่อมต่อหลวมที่ทำให้เกิดการแจ้งเตือน
- ทดสอบปุ่มหยุดฉุกเฉินและอุปกรณ์นิรภัย: กดปุ่มหยุดฉุกเฉิน เพื่อยืนยันว่าเครื่องหยุดทันทีและตัดกำลังไฟ ตรวจสอบว่าตะแกรงแสงนิรภัย (หากมี) ทำงานไวหรือไม่ หากอุปกรณ์นิรภัยชำรุดต้องซ่อมแซมทันที
- ปรับเทียบความแม่นยำการตัด: ใช้รูปทดสอบมาตรฐาน (เช่น สี่เหลี่ยมจัตุรัส 100 mm×100 mm) ตัดหนึ่งครั้ง แล้ววัดค่าความคลาดเคลื่อนของขนาดจริง หากความคลาดเคลื่อนเกิน ±0.1 mm ต้องตรวจสอบรางนำสึกหรอ ความตึงของสายพานซิงโครนัส หรือพารามิเตอร์ชดเชยมีด
3. รายการบำรุงรักษารายไตรมาส
- เปลี่ยนน้ำมันหล่อลื่น: สำหรับเกียร์ทดรอบหรือกล่องเกียร์ที่ใช้น้ำมันหล่อลื่น ให้เปลี่ยนน้ำมันหล่อลื่นทุก 2000 ชั่วโมงการทำงานหรือทุกไตรมาส (เช่น น้ำมันเกียร์ ISO VG68) เมื่อเปลี่ยนให้ระบายน้ำมันเก่าออกให้หมดและทำความสะอาดจุกน้ำมัน
- ตรวจสอบรางร้อยสายเคเบิล: ตรวจสอบว่ารางร้อยสายสึกหรอ บิดเบี้ยว หรือไม่ และสายเคเบิลมีฉนวนแตกหรือไม่ รัศมีการโค้งงอของรางร้อยสายควร ≥7.5 เท่าของเส้นผ่านศูนย์กลางภายนอกสายเคเบิล หากพบความผิดปกติให้เปลี่ยนทันที
- ขันชิ้นส่วนเชื่อมต่อทางกล: ใช้ประแจวัดแรงบิดตรวจสอบสลักเกลียวเชื่อมต่อทางกลทั้งหมด (เช่น สลักเกลียวยึดรางนำ สลักเกลียวฐานมอเตอร์) และขันให้แน่นตามค่าแรงบิดที่ผู้ผลิตกำหนด โดยทั่วไปสลักเกลียว M6 ใช้แรงบิด 8-10 N·m และ M8 ใช้ 20-25 N·m
- ทำความสะอาดระบบระบายความร้อน: หากเครื่องติดตั้งระบบระบายความร้อนด้วยน้ำ (เช่น สปินเดิลกำลังสูง) ให้เปลี่ยนน้ำหล่อเย็นและล้างถังน้ำทุกไตรมาส เพื่อป้องกันตะกรันอุดตัน แนะนำให้ใช้น้ำดีไอออไนซ์หรือน้ำหล่อเย็นเฉพาะทาง
สาม การวินิจฉัยและซ่อมแซมความขัดข้องทั่วไป
1. ความแม่นยำการตัดลดลง
สาเหตุที่เป็นไปได้:รางนำทางสึกหรอ สายพานซิงโครนัสหย่อน ใบมีดสึกหรอ การส่ายของหัวจับเครื่องมือมีค่ามาก พารามิเตอร์เซอร์โวคลาดเคลื่อน
ขั้นตอนการตรวจสอบ:
① ตรวจสอบว่าใบมีดสึกหรอหรือไม่ เปลี่ยนใบมีดใหม่เพื่อทดสอบ;
② ใช้ไดอัลเกจวัดการส่ายของหัวจับ หาก>0.02 mm ให้เปลี่ยนหัวจับ;
③ ตรวจสอบความตึงของสายพานซิงโครนัส ปรับให้ได้ค่ามาตรฐาน;
④ ทำความสะอาดรางนำทางและหล่อลื่น หากสึกหรอมาก (เช่น ผิวมีร่อง) ต้องเปลี่ยนรางนำทาง;
⑤ ปรับแต่งเกนเซอร์โวใหม่หรือคืนค่าพารามิเตอร์จากโรงงาน
2. อุปกรณ์แจ้งเตือน “เซอร์โวโอเวอร์โหลด”
สาเหตุที่เป็นไปได้:แรงต้านทางกลมากเกินไป สายไฟกำลังของมอเตอร์สัมผัสไม่ดี พารามิเตอร์ไดรเวอร์ผิดพลาด มอเตอร์ร้อนเกินไป
ขั้นตอนการตรวจสอบ:
① หลังตัดไฟ ให้เคลื่อนแกนต่าง ๆ ด้วยมือ รู้สึกว่าแรงต้านสม่ำเสมอหรือไม่ หากติดขัดให้ตรวจสอบรางนำทางและสกรูว่าขาดน้ำมันหรือมีสิ่งแปลกปลอมหรือไม่;
② ตรวจสอบว่าปลั๊กสายไฟกำลังของมอเตอร์หลวมหรือไม่ ใช้มัลติมิเตอร์วัดความต้านทานระหว่างสาย (สามเฟสสมดุล);
③ ตรวจสอบการตั้งค่าพารามิเตอร์โอเวอร์โหลดของไดรเวอร์ (เช่น ตัวคูณโอเวอร์โหลด) ปรับหากจำเป็น;
④ ตรวจสอบอุณหภูมิมอเตอร์ หากเกิน 80℃ ต้องปรับปรุงการระบายความร้อนหรือลดภาระ
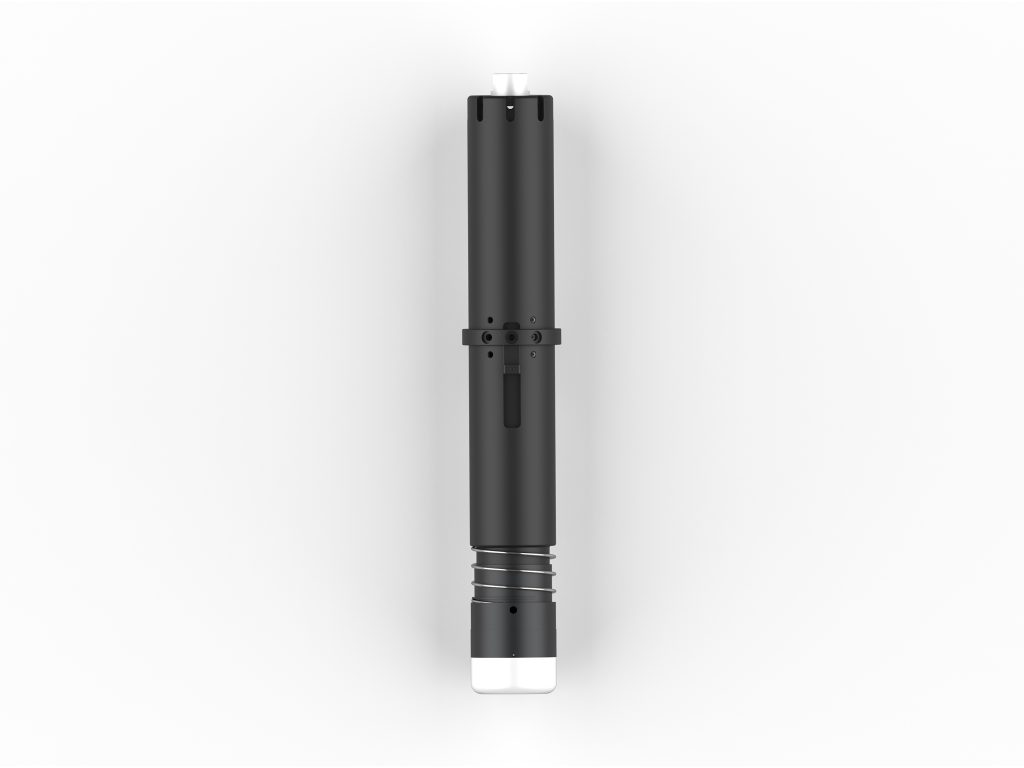
3. แรงดันระบบนิวเมติกไม่เพียงพอ
สาเหตุที่เป็นไปได้:คอมเพรสเซอร์อากาศขัดข้อง ท่อรั่วไหล ตัวกรองอุดตัน วาล์วลดแรงดันเสียหาย
ขั้นตอนการตรวจสอบ:
① ตรวจสอบแรงดันเอาต์พุตของคอมเพรสเซอร์อากาศ หากปกติให้ตรวจสอบท่อ;
② ทาน้ำสบู่ที่ข้อต่อ สังเกตว่ามีฟองอากาศหรือไม่;
③ ล้างหรือเปลี่ยนไส้กรอง;
④ ปรับวาล์วลดแรงดัน หากปรับไม่ได้ให้เปลี่ยน
4. ใบมีดสึกหรอผิดปกติหรือแตกหัก
สาเหตุที่เป็นไปได้:พารามิเตอร์การตัดไม่เหมาะสม (ความเร็วสูงเกินไป กดมีดลึกเกินไป) มีสิ่งเจือปนแข็งในวัสดุ ใบมีดติดตั้งไม่ตรง การระบายความร้อนไม่เพียงพอ
ขั้นตอนการตรวจสอบ:
① ลดความเร็วในการตัด (เช่น จาก 800 mm/s เหลือ 500 mm/s) และความลึกในการกดมีด (แต่ละครั้ง ≤ 1/3 ของความหนาวัสดุ);
② ตรวจสอบว่าวัสดุมีสิ่งเจือปนที่เป็นโลหะปนอยู่หรือไม่;
③ ติดตั้งใบมีดใหม่ ตรวจสอบให้หัวจับสะอาดและใบมีดตั้งฉาก;
④ เปิดการเป่าลมระบายความร้อน ตรวจสอบให้กระแสลมพุ่งตรงไปยังจุดตัด
สี่、ข้อควรระวังในการซ่อมบำรุง
- ความปลอดภัยมาก่อน:ก่อนการบำรุงรักษาใดๆ ต้องตัดไฟ ตัดลม และติดป้ายเตือน “ห้ามเปิดสวิตช์” สำหรับงานซ่อมไฟฟ้าต้องดำเนินการโดยช่างไฟฟ้าที่มีใบอนุญาต
- ใช้ชิ้นส่วนอะไหล่แท้จากโรงงาน: แนะนำให้ใช้ชิ้นส่วนสำคัญ เช่น ใบมีด สายพานราวลิ้น รางนำทาง ด้วยอะไหล่แท้หรือคุณภาพเทียบเท่า เพื่อหลีกเลี่ยงปัญหาซ้ำซ้อนจากความคลาดเคลื่อนของขนาด
- บันทึกบันทึกการบำรุงรักษา: จัดทำแฟ้มประวัติการบำรุงรักษาอุปกรณ์ บันทึกเนื้อหาการบำรุงรักษาแต่ละครั้ง ชิ้นส่วนที่เปลี่ยน และอาการผิดปกติ เพื่อวิเคราะห์รูปแบบและเตรียมอะไหล่ล่วงหน้า
- ควบคุมสภาพแวดล้อม: อุปกรณ์ควรติดตั้งในสภาพแวดล้อมที่อุณหภูมิ 10-35°C ความชื้นสัมพัทธ์ <70% หลีกเลี่ยงฝุ่นและก๊าซกัดกร่อน
ด้วยการดำเนินการตามแผนการบำรุงรักษาและวิธีการตรวจสอบข้อบกพร่องข้างต้น สามารถลดอัตราการเกิดข้อบกพร่องของเครื่องตัดใบมีดสั่นสะเทือนได้อย่างมีนัยสำคัญ และยืดอายุการใช้งาน ในทางปฏิบัติจริง ยังต้องปรับรอบการบำรุงรักษาตามความถี่ในการใช้งานและลักษณะวัสดุอย่างเหมาะสม การฝึกอบรมผู้ปฏิบัติงานอย่างสม่ำเสมอเพื่อให้มั่นใจว่ามีทักษะการบำรุงรักษาพื้นฐาน เป็นกุญแจสำคัญในการรับประกันการทำงานที่มั่นคงในระยะยาวของอุปกรณ์
ประเด็นสำคัญ
- การบำรุงรักษาประจำวันต้องทำความสะอาดรางนำทางทุกกะและตรวจสอบแรงดันลม ซึ่งควรคงที่ที่ 0.6-0.8 MPa
- เมื่อตัดโฟม EVA อายุการใช้งานใบมีดประมาณ 8-12 ชั่วโมง ต้องเปลี่ยนทันทีเมื่อสึกหรอ
- หล่อลื่นรางนำทางเชิงเส้นทุกสัปดาห์ ด้วยจาระบีลิเธียม NLGI ระดับ 2 สำหรับรุ่นความเร็วสูงให้ทำสัปดาห์ละครั้ง
- ปรับเทียบความแม่นยำการตัดทุกเดือน หากสี่เหลี่ยมจัตุรัส 100 มม. เบี่ยงเบนเกิน ±0.1 มม. ต้องตรวจสอบ
- เปลี่ยนน้ำมันหล่อลื่นเกียร์ทดรอบทุกไตรมาส หรือทุก 2,000 ชั่วโมงการทำงาน
- เมื่อเซอร์โวแจ้งเตือนโอเวอร์โหลด ให้ตรวจสอบอุณหภูมิมอเตอร์ หากเกิน 80°C ต้องปรับปรุงการระบายความร้อน
คำถามที่พบบ่อย
ขั้นตอนสำคัญในการบำรุงรักษาเครื่องตัดใบมีดสั่นสะเทือนประจำวันมีอะไรบ้าง?
การบำรุงรักษาประจำวันประกอบด้วยการทำความสะอาดพื้นโต๊ะและรางนำทาง ตรวจสอบสภาพใบมีด ยืนยันแรงดันลมที่ 0.6-0.8 MPa และทำความสะอาดพัดลมระบายความร้อนของตู้ควบคุมไฟฟ้า
อายุการใช้งานใบมีดโดยทั่วไปนานเท่าใด? เมื่อใดควรเปลี่ยน?
เมื่อตัดวัสดุความหนาแน่นปานกลาง เช่น โฟม EVA อายุการใช้งานใบมีดประมาณ 8-12 ชั่วโมง หากแรงต้านในการตัดเพิ่มขึ้นหรือรอยตัดมีขอบหยาบ ต้องเปลี่ยนใบมีด
จะวินิจฉัยปัญหาความแม่นยำในการตัดลดลงได้อย่างไร?
เมื่อความแม่นยำในการตัดลดลง ควรตรวจสอบตามลำดับดังนี้: การสึกหรอของใบมีด, การเยื้องศูนย์ของหัวจับ (≤0.02 mm), ความตึงของสายพานซิงโครนัส, การสึกหรอของรางนำ และพารามิเตอร์ของเซอร์โว
เมื่ออุปกรณ์แจ้งเตือน “เซอร์โวโอเวอร์โหลด” ควรตรวจสอบอย่างไร?
การแจ้งเตือนเซอร์โวโอเวอร์โหลด จำเป็นต้องตรวจสอบความต้านทานทางกล, การเชื่อมต่อสายไฟกำลังของมอเตอร์, พารามิเตอร์ของไดรเวอร์ และอุณหภูมิของมอเตอร์ (หากเกิน 80℃ จำเป็นต้องระบายความร้อน)
มีข้อควรระวังด้านความปลอดภัยใดบ้างในการบำรุงรักษา?
ก่อนการบำรุงรักษาต้องตัดไฟตัดลมและติดป้ายเตือน, การซ่อมบำรุงระบบไฟฟ้าต้องดำเนินการโดยช่างไฟฟ้าที่มีใบรับรอง, ใช้อะไหล่แท้จากโรงงาน และบันทึกบันทึกการบำรุงรักษา