
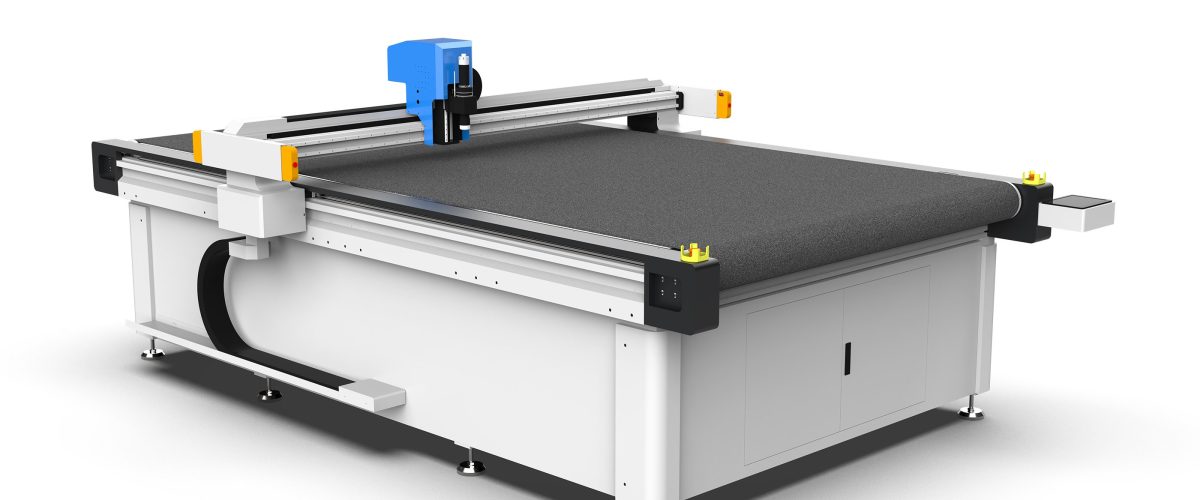
【Máy cắt dao rung】là thiết bị CNC sử dụng lưỡi dao rung tần số cao để cắt vật liệu mềm, thông qua kẹp khí nén và truyền động servo để đạt được độ chính xác cắt cao, được ứng dụng rộng rãi trong gia công vật liệu như xốp, EVA, da.
Hướng dẫn thực chiến bảo trì sửa chữa máy cắt dao rung
Máy cắt dao rung là thiết bị cốt lõi để cắt vật liệu mềm, hoạt động ổn định của nó liên quan trực tiếp đến hiệu quả sản xuất và chất lượng cắt. Tuy nhiên, nhiều người dùng do thiếu kiến thức bảo trì hệ thống đã dẫn đến thiết bị hỏng hóc thường xuyên, rút ngắn tuổi thọ. Bài viết này dựa trên kinh nghiệm sửa chữa thực tế, tổng kết một bộ phương án bảo trì và sửa chữa có thể vận hành, bao gồm kiểm tra hàng ngày, bảo trì định kỳ và xử lý các sự cố thường gặp, để nhân viên vận hành và bảo trì thiết bị tham khảo.
Một, Bảo trì hàng ngày (thực hiện mỗi ca)
Bảo trì hàng ngày là tuyến phòng thủ đầu tiên để ngăn ngừa sự cố, vận hành đơn giản nhưng vô cùng quan trọng.
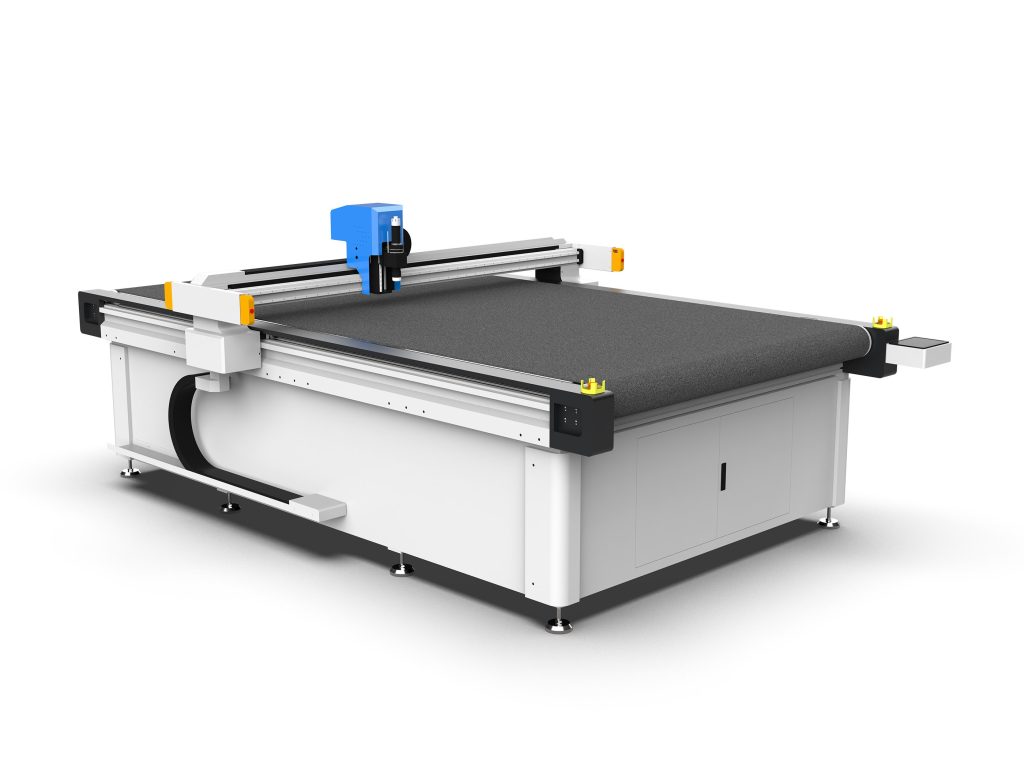
- Vệ sinh mặt bàn làm việc và ray dẫn hướng: Sau mỗi ca, dùng máy hút bụi hoặc bàn chải lông mềm để loại bỏ mảnh vụn trên mặt bàn, sau đó dùng cồn khan để lau bề mặt ray dẫn hướng, đảm bảo không có bụi tích tụ. Bụi xâm nhập vào ray dẫn hướng sẽ làm tăng mài mòn, dẫn đến giảm độ chính xác cắt.
- Kiểm tra trạng thái lưỡi dao: Quan sát xem mũi dao có bị mài mòn hoặc sứt mẻ không. Nếu lực cản cắt tăng rõ rệt hoặc vết cắt xuất hiện gờ, cần thay lưỡi dao kịp thời. Thông thường, khi cắt vật liệu có mật độ trung bình (như xốp EVA), tuổi thọ lưỡi dao khoảng 8-12 giờ, tùy thuộc vào vật liệu cụ thể.
- Kiểm tra áp suất khí nguồn: Máy cắt dao rung thường sử dụng kẹp khí nén hoặc thổi khí làm mát, áp suất khí nguồn phải ổn định ở mức 0.6-0.8 MPa. Kiểm tra đồng hồ áp suất mỗi ca, nếu thấp hơn 0.5 MPa, cần kiểm tra máy nén khí hoặc đường ống xem có rò rỉ không.
- Vệ sinh quạt tản nhiệt tủ điện điều khiển: Dùng khí nén (áp suất ≤0.3 MPa) thổi sạch cửa gió vào và ra của tủ điện điều khiển, ngăn bụi bẩn gây tắc nghẽn dẫn đến quá nhiệt. Khi nhiệt độ môi trường cao hơn 40℃, nên tăng tần suất vệ sinh.
Hai, Bảo trì định kỳ (hàng tuần/hàng tháng/hàng quý)
1. Hạng mục bảo trì hàng tuần
- Bôi trơn ray dẫn hướng thẳng và trục vít me: Sử dụng mỡ bôi trơn gốc lithium (cấp NLGI 2) để bôi trơn khối trượt ray dẫn hướng và trục vít me bi. Trước tiên loại bỏ mỡ cũ, sau đó phết đều một lớp mỏng, mỡ quá nhiều sẽ hút bụi bẩn. Đối với máy tốc độ cao (tốc độ cắt >1 m/s), nên bôi trơn mỗi tuần một lần.
- Kiểm tra độ căng đai đồng bộ: Dùng ngón tay ấn vào phần giữa đai đồng bộ, độ võng phải nằm trong khoảng 3-5 mm. Quá lỏng sẽ dẫn đến mất bước, quá căng sẽ tăng tốc độ mài mòn ổ bi. Khi điều chỉnh, nới lỏng bu lông đế động cơ, di chuyển động cơ đến vị trí thích hợp rồi siết chặt.
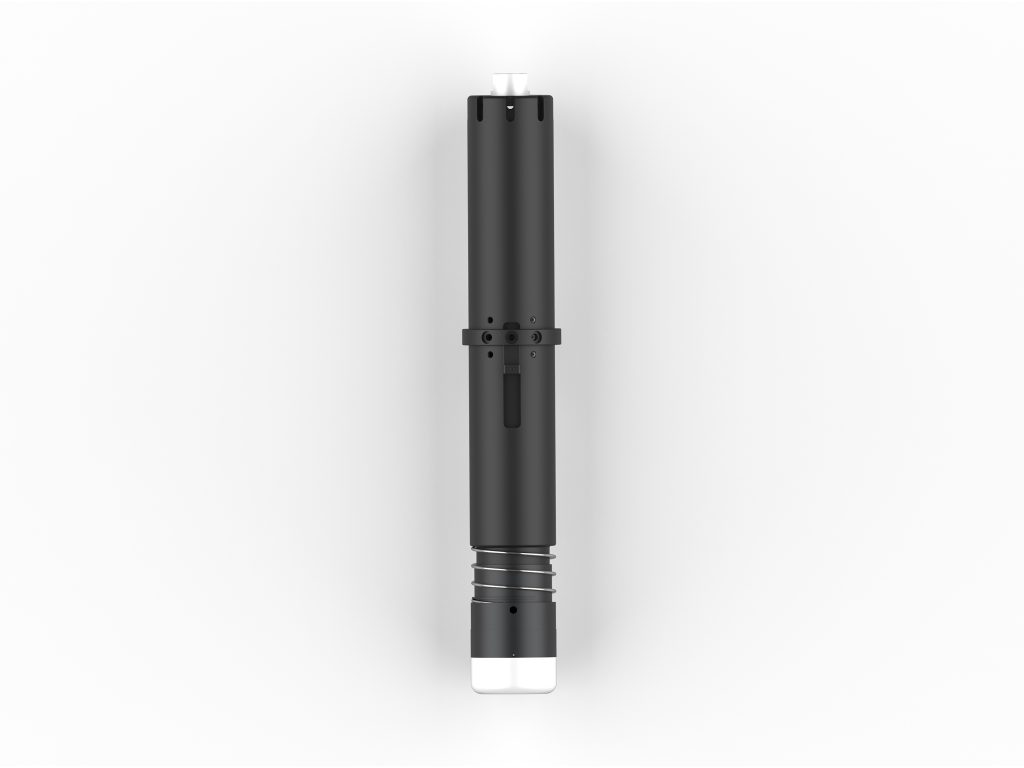
- Kiểm tra đầu kẹp dao: Xác nhận đầu kẹp không lỏng, không mài mòn. Nếu lực kẹp giảm, cần thay đầu kẹp hoặc ống kẹp lò xo. Độ đảo đầu kẹp phải ≤0.02 mm, có thể kiểm tra bằng đồng hồ so.
2. Hạng mục bảo trì hàng tháng
- Vệ sinh hoặc thay bộ lọc khí: Tháo cốc lọc trong bộ xử lý khí nguồn, rửa lõi lọc bằng chất tẩy rửa trung tính, phơi khô rồi lắp lại. Nếu lõi lọc bị hỏng hoặc tắc nghẽn nghiêm trọng, phải thay thế. Nên kiểm tra mỗi tháng một lần, thay lõi lọc mỗi ba tháng.
- Kiểm tra kết nối điện: Sau khi ngắt điện, kiểm tra xem các đầu nối trong tủ điện điều khiển và dây đấu của contactor có bị lỏng không, dùng tua vít siết chặt từng cái một. Tập trung kiểm tra dây động lực của động cơ và dây encoder, tránh tiếp xúc kém gây báo động.
- Kiểm tra nút dừng khẩn cấp và thiết bị an toàn: Nhấn nút dừng khẩn cấp, xác nhận thiết bị dừng ngay lập tức và cắt nguồn động lực; kiểm tra xem cảm biến quang an toàn (nếu có) có nhạy không. Thiết bị an toàn bị hỏng phải sửa chữa ngay lập tức.
- Hiệu chuẩn độ chính xác cắt: Sử dụng hình mẫu kiểm tra tiêu chuẩn (như hình vuông 100 mm×100 mm) cắt một lần, đo sai lệch kích thước thực tế. Nếu sai lệch vượt quá ±0,1 mm, cần kiểm tra độ mòn của ray dẫn hướng, lực căng của dây đai đồng bộ hoặc thông số bù dao.
3. Hạng mục bảo trì hàng quý
- Thay dầu bôi trơn: Đối với hộp giảm tốc hoặc hộp số sử dụng bôi trơn bằng dầu, thay dầu bôi trơn mỗi 2000 giờ hoạt động hoặc mỗi quý (như dầu bánh răng ISO VG68). Khi thay chú ý xả hết dầu cũ và vệ sinh nút xả dầu.
- Kiểm tra xích kéo cáp: Kiểm tra xem xích kéo có bị mòn, biến dạng không, cáp có bị trầy vỏ không. Bán kính uốn cong của xích kéo phải ≥ 7,5 lần đường kính ngoài của cáp, nếu phát hiện bất thường thay thế kịp thời.
- Siết chặt các chi tiết kết nối cơ khí: Dùng cờ lê lực kiểm tra tất cả các bu lông kết nối cơ khí (như bu lông lắp ray dẫn hướng, bu lông đế động cơ), siết chặt theo giá trị mô-men xoắn quy định của nhà sản xuất. Thông thường mô-men xoắn bu lông M6 là 8-10 N·m, M8 là 20-25 N·m.
- Vệ sinh hệ thống làm mát: Nếu thiết bị được trang bị hệ thống làm mát bằng nước (như trục chính công suất lớn), thay nước làm mát và vệ sinh bồn nước mỗi quý, ngăn ngừa cặn nước gây tắc nghẽn. Nước làm mát nên sử dụng nước khử ion hoặc dung dịch làm mát chuyên dụng.
Ba、Chẩn đoán và sửa chữa các sự cố thường gặp
1. Độ chính xác cắt giảm
Nguyên nhân có thể: Ray dẫn hướng bị mài mòn, dây đai đồng bộ bị lỏng, lưỡi dao bị mài mòn, đầu kẹp dao bị đảo lớn, thông số servo bị trôi.
Các bước kiểm tra:
① Kiểm tra lưỡi dao xem có bị mài mòn không, thay lưỡi mới để thử nghiệm;
② Dùng đồng hồ so kiểm tra độ đảo của đầu kẹp, nếu >0,02 mm thì thay đầu kẹp;
③ Kiểm tra lực căng dây đai đồng bộ, điều chỉnh về giá trị tiêu chuẩn;
④ Vệ sinh ray dẫn hướng và bôi trơn, nếu mài mòn nghiêm trọng (như bề mặt có rãnh lõm) thì cần thay ray dẫn hướng;
⑤ Thực hiện lại việc điều chỉnh độ lợi servo hoặc khôi phục thông số xuất xưởng.
2. Thiết bị báo động “Servo quá tải”
Nguyên nhân có thể: Lực cản cơ khí quá lớn, dây động lực của động cơ tiếp xúc kém, thông số driver sai, động cơ quá nhiệt.
Các bước kiểm tra:
① Sau khi ngắt điện, di chuyển thủ công từng trục, cảm nhận lực cản có đều không, nếu bị kẹt thì kiểm tra ray dẫn hướng, trục vít me xem có thiếu dầu hoặc có dị vật không;
② Kiểm tra đầu cắm dây động lực của động cơ xem có bị lỏng không, dùng đồng hồ vạn năng đo điện trở giữa các dây (cân bằng ba pha);
③ Xem cài đặt thông số quá tải của driver (như bội số quá tải), điều chỉnh nếu cần;
④ Kiểm tra nhiệt độ động cơ, nếu vượt quá 80℃ thì cần cải thiện tản nhiệt hoặc giảm tải.
3. Áp suất hệ thống khí nén không đủ
Nguyên nhân có thể: Máy nén khí hỏng, đường ống rò rỉ, bộ lọc tắc, van giảm áp hỏng.
Các bước kiểm tra:
① Kiểm tra áp suất đầu ra của máy nén khí, nếu bình thường thì kiểm tra đường ống;
② Bôi nước xà phòng lên các mối nối, quan sát xem có bọt khí không;
③ Vệ sinh hoặc thay lõi lọc;
④ Điều chỉnh van giảm áp, nếu không điều chỉnh được thì thay thế.
4. Dao bị mài mòn bất thường hoặc gãy
Nguyên nhân có thể: Thông số cắt không phù hợp (tốc độ quá nhanh, xuống dao quá sâu), vật liệu có tạp chất cứng, dao lắp không đúng, làm mát không đủ.
Các bước kiểm tra:
① Giảm tốc độ cắt (ví dụ từ 800 mm/s xuống 500 mm/s) và độ sâu xuống dao (mỗi lần ≤ 1/3 độ dày vật liệu);
② Kiểm tra xem vật liệu có lẫn tạp chất kim loại không;
③ Lắp lại dao, đảm bảo đầu kẹp sạch và dao thẳng đứng;
④ Bật thổi khí làm mát, đảm bảo luồng khí hướng đúng vào điểm cắt.
IV. Lưu ý về bảo trì bảo dưỡng
- An toàn là trên hết: Trước mọi thao tác bảo trì phải ngắt điện, ngắt khí và treo biển cảnh báo “Cấm đóng điện”. Khi liên quan đến sửa chữa điện, phải do thợ điện có chứng chỉ thực hiện.
- Sử dụng phụ tùng chính hãng: Các bộ phận quan trọng như lưỡi dao, dây đai đồng bộ, ray dẫn hướng nên sử dụng phụ tùng chính hãng hoặc chất lượng tương đương, tránh hỏng hóc thứ cấp do dung sai kích thước gây ra.
- Ghi chép nhật ký bảo trì: Thiết lập hồ sơ bảo trì thiết bị, ghi lại nội dung bảo dưỡng mỗi lần, phụ tùng thay thế và hiện tượng hỏng hóc, thuận tiện cho việc phân tích quy luật và chuẩn bị phụ tùng trước.
- Kiểm soát môi trường: Thiết bị nên được lắp đặt trong môi trường có nhiệt độ 10-35℃, độ ẩm <70%, tránh bụi và khí ăn mòn.
Thông qua việc thực hiện kế hoạch bảo dưỡng và phương pháp khắc phục sự cố nêu trên, có thể giảm đáng kể tỷ lệ hỏng hóc của máy cắt dao rung, kéo dài tuổi thọ sử dụng. Trong ứng dụng thực tế, còn cần kết hợp với tần suất sử dụng thiết bị và đặc tính vật liệu để điều chỉnh chu kỳ bảo trì cho phù hợp. Đào tạo định kỳ cho nhân viên vận hành, đảm bảo họ nắm vững kỹ năng bảo dưỡng cơ bản, là chìa khóa để đảm bảo thiết bị vận hành ổn định lâu dài.
Điểm chính
- Bảo dưỡng hàng ngày cần vệ sinh ray dẫn hướng mỗi ca và kiểm tra áp suất khí nguồn, áp suất nên ổn định ở 0.6-0.8 MPa.
- Khi cắt xốp EVA, tuổi thọ lưỡi dao khoảng 8-12 giờ, sau khi mòn cần thay kịp thời.
- Bôi trơn ray dẫn hướng tuyến tính hàng tuần, sử dụng mỡ bôi trơn lithium cấp NLGI 2, máy tốc độ cao mỗi tuần một lần.
- Hiệu chuẩn độ chính xác cắt hàng tháng, độ lệch hình vuông 100 mm vượt quá ±0.1 mm cần kiểm tra.
- Thay dầu bôi trơn hộp giảm tốc mỗi quý, sau 2000 giờ vận hành hoặc mỗi quý một lần.
- Khi có cảnh báo quá tải servo, kiểm tra nhiệt độ động cơ, vượt quá 80℃ cần cải thiện tản nhiệt.
Câu hỏi thường gặp
Các bước bảo dưỡng hàng ngày của máy cắt dao rung gồm những gì?
Bảo dưỡng hàng ngày bao gồm vệ sinh mặt bàn và ray dẫn hướng, kiểm tra trạng thái lưỡi dao, xác nhận áp suất khí nguồn ở 0.6-0.8 MPa, vệ sinh quạt tản nhiệt tủ điện điều khiển.
Tuổi thọ lưỡi dao thường bao lâu? Khi nào cần thay?
Khi cắt vật liệu có mật độ trung bình như xốp EVA, tuổi thọ lưỡi dao khoảng 8-12 giờ. Nếu lực cắt tăng hoặc mép cắt xuất hiện ba via, cần thay lưỡi dao.
Làm thế nào để chẩn đoán vấn đề giảm độ chính xác cắt?
Khi độ chính xác cắt giảm, cần lần lượt kiểm tra độ mòn lưỡi dao, độ đảo của đầu kẹp (≤0.02 mm), độ căng của đai đồng bộ, độ mòn của ray dẫn hướng và thông số servo.
Khi thiết bị báo động “quá tải servo” nên khắc phục như thế nào?
Báo động quá tải servo cần kiểm tra lực cản cơ khí, kết nối dây nguồn động cơ, thông số bộ điều khiển và nhiệt độ động cơ (vượt quá 80℃ cần tản nhiệt).
Khi bảo trì bảo dưỡng có những lưu ý an toàn nào?
Trước khi bảo trì phải ngắt điện ngắt khí và treo biển cảnh báo, sửa chữa điện cần thợ điện có chứng chỉ thực hiện, sử dụng phụ tùng chính hãng và ghi nhật ký bảo trì.