
I. Core Values and Purchase Decision Logic for Fabric Cutting Machines
Máy cắt vải là thiết bị quan trọng để hiện thực hóa việc cắt tự động trong các ngành may mặc, dệt may gia dụng, nội thất ô tô. So với cắt thủ công truyền thống, máy cắt CNC có thể kiểm soát độ chính xác cắt trong phạm vi ±0.1mm, nâng cao tỷ lệ sử dụng vật liệu từ 5%-15%, đặc biệt phù hợp với các tình huống sản xuất khối lượng lớn, nhiều lớp, hoa văn phức tạp. Khi chọn mua cần đánh giá trọng tâm ba khía cạnh: độ chính xác cắt (độ chính xác định vị lặp lại, khả năng bù khe dao), hiệu suất sản xuất (tốc độ cắt tối đa, gia tốc, thời gian thay dao), khả năng thích ứng vật liệu (các loại vải được hỗ trợ, phạm vi độ dày, có cần hút chân không hay không).
1.1 Giải thích các thông số độ chính xác
Độ chính xác là chỉ số cốt lõi của máy cắt vải. Các thông số phổ biến bao gồm:
- Độ chính xác định vị lặp lại: thường là ±0.05mm, các model độ chính xác cao có thể đạt ±0.02mm.
- Độ chính xác cắt: chịu ảnh hưởng của độ rộng lưỡi dao và thuật toán bù khe cắt, thường được ghi là ±0.1mm. Trong cắt thực tế, độ chính xác của vải đàn hồi (như vải dệt kim) sẽ giảm do hồi đàn, cần cố định bằng hút chân không.
- Bù khe cắt: hệ thống tự động dịch chuyển đường cắt theo độ dày lưỡi dao, đảm bảo kích thước thành phẩm chính xác. Khi mua cần xác nhận phần mềm có hỗ trợ bù động hay không.
1.2 Giải thích thông số hiệu suất
Hiệu quả trực tiếp liên quan đến năng suất. Các thông số chính:
- Tốc độ cắt tối đa: Thông thường là 60-120m/phút, các dòng máy tốc độ cao có thể đạt 180m/phút, nhưng cần lưu ý đến khả năng đáp ứng gia tốc (thường là 0.5-1.5G), nếu không hiệu suất thực tế sẽ bị giảm.
- Thời gian thay dao: Hệ thống thay dao tự động có thể kiểm soát thời gian trong vòng 10 giây, giảm thời gian dừng máy.
- Số lớp cắt: Máy cắt hút chân không có thể cắt 10-100 lớp vải (tùy thuộc vào độ dày và độ thoáng khí của vải), càng nhiều lớp thì chi phí cho mỗi sản phẩm càng thấp.
1.3 Khả năng thích ứng vật liệu
Yêu cầu của các loại vải khác nhau đối với máy cắt có sự khác biệt đáng kể:
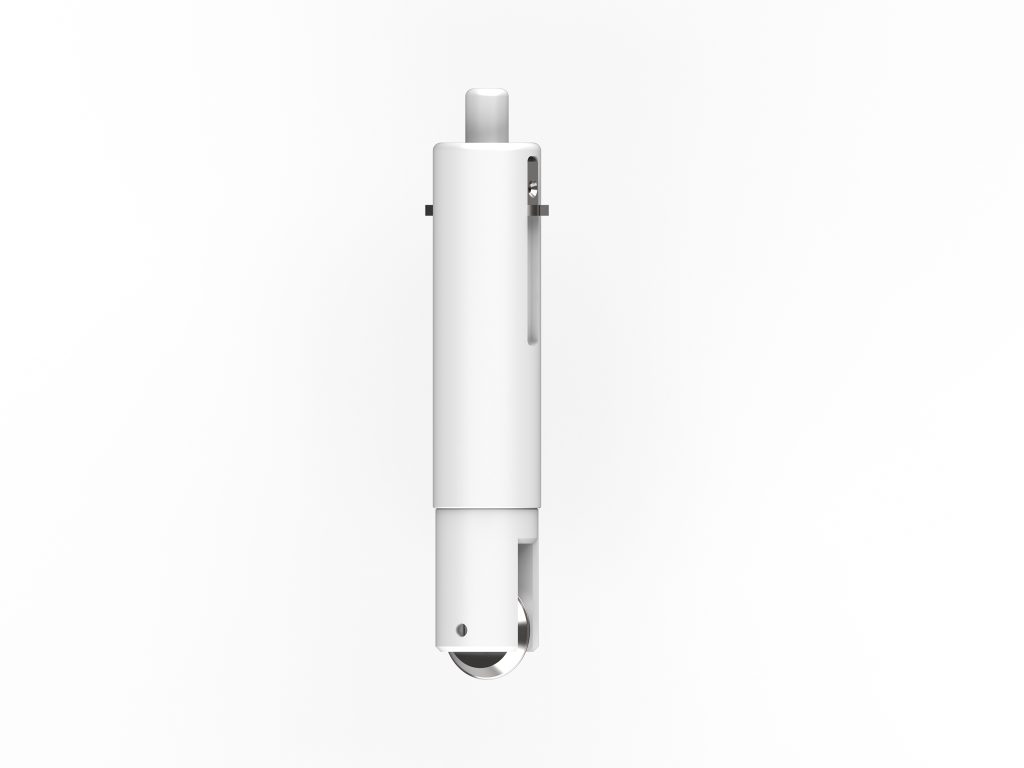
- Vải dệt thoi (bông, lanh, sợi hóa học): dao dao động thông thường là đủ, chú ý góc lưỡi dao (thường là 20°-30°) và độ sắc bén.
- Vải dệt kim: cần trang bị dao tròn hoặc cắt siêu âm, tránh biến dạng do kéo giãn; áp suất hút chân không khuyến nghị ≥0.6MPa.
- Vật liệu composite (nội thất ô tô, sợi carbon): cần động cơ công suất lớn và lưỡi dao phủ lớp đặc biệt, giảm tốc độ cắt 20%-30%.
- Da: khuyến nghị sử dụng dao khí nén hoặc laser (nhưng laser có vấn đề cháy mép), dao dao động cần trang bị hệ thống làm mát.
II. Kỹ thuật vận hành và cài đặt thông số
Vận hành đúng cách có thể kéo dài đáng kể tuổi thọ của lưỡi dao và đảm bảo chất lượng cắt. Dưới đây là tổng kết kinh nghiệm thực chiến:
2.1 Lựa chọn và thay thế lưỡi dao
Góc lưỡi dao cần phù hợp với vật liệu: lưỡi dao 20° phù hợp với vải mỏng (như vải sơ mi), lực cản cắt nhỏ; lưỡi dao 30° phù hợp với vải trung bình dày (như vải denim); lưỡi dao 45° dùng cho vật liệu dày nặng (như nỉ). Chu kỳ thay thế tùy thuộc vào tần suất sử dụng, thông thường sau khi cắt liên tục 8-12 giờ cần kiểm tra mép cắt, thay thế kịp thời khi bị mài mòn, nếu không sẽ dẫn đến vết cắt bị xơ, kích thước vượt dung sai.
2.2 Hút chân không và số lớp cắt
Hút chân không là yếu tố then chốt để cố định nhiều lớp vải. Khuyến nghị:
- Đặt áp suất hút là 0,5-0,7MPa, áp suất quá thấp sẽ khiến vải di chuyển, quá cao có thể gây vết lõm.
- Số lớp cắt không vượt quá 80% giá trị danh định của thiết bị, ví dụ danh định 100 lớp, thực tế khuyến nghị trong vòng 80 lớp, để đảm bảo độ chính xác của lớp dưới cùng.
- Đối với vải có độ thoáng khí cao (như vải lưới), cần lót thêm một lớp màng ở phía dưới để tăng hiệu quả hút.
2.3 Tối ưu hóa đường cắt
Quy hoạch đường đi hợp lý có thể giảm hành trình không tải. Khuyến nghị:
- Sử dụng cắt chung cạnh: các chi tiết cắt liền kề chia sẻ đường cắt, tiết kiệm vật liệu và giảm chiều dài cắt.
- Thiết lập thứ tự ưu tiên: lỗ trong trước, đường viền ngoài sau, tránh chi tiết cắt bị dịch chuyển.
- Đối với vải co giãn, giảm tốc độ cắt xuống 70% giá trị thông thường, và tăng cắt vượt (overcut) 0,5-1mm, đảm bảo vết cắt gọn gàng.
2.4 Các vấn đề thường gặp và biện pháp khắc phục
- Vết cắt bị xơ: Lưỡi dao bị cùn hoặc tốc độ quá cao. Biện pháp: Thay lưỡi dao, giảm tốc độ 10%-20%.
- Sai lệch kích thước: Chưa bật bù khe cắt hoặc hút chân không không chắc. Biện pháp: Hiệu chỉnh tham số khe cắt, kiểm tra áp suất chân không.
- Vải bị chảy mép: Khi cắt vải sợi hóa học, tốc độ quá cao gây ma sát sinh nhiệt. Biện pháp: Giảm tốc độ xuống dưới 80m/phút, hoặc sử dụng cắt bằng sóng siêu âm.
III. Bảo trì và kiểm soát chi phí
Bảo trì định kỳ là nền tảng để đảm bảo máy cắt vận hành ổn định. Khuyến nghị thực hiện kế hoạch sau:
- Hàng ngày: Vệ sinh mặt bàn, kiểm tra độ mài mòn của lưỡi dao, làm sạch bộ lọc chân không.
- Hàng tuần: Bôi trơn ray dẫn hướng và trục vít me (sử dụng mỡ gốc lithium), kiểm tra độ căng của dây đai.
- Hàng tháng: Hiệu chuẩn cảm biến điểm gốc, kiểm tra kết nối điện, kiểm tra chức năng dừng khẩn cấp.
- Hàng năm: Thay dầu bơm chân không, hiệu chuẩn toàn diện độ chính xác.
Về kiểm soát chi phí, lưỡi dao là vật tư tiêu hao chính, chiếm khoảng 60% chi phí bảo trì. Bằng cách tối ưu hóa thông số cắt (như giảm tốc độ, sử dụng góc phù hợp), có thể kéo dài tuổi thọ lưỡi dao thêm 20%-30%. Ngoài ra, sử dụng phần mềm xếp bản để tối ưu hóa tỷ lệ sử dụng vải, có thể giảm tỷ lệ phế liệu từ 8% xuống dưới 5%.
IV. Gợi ý chọn mua và tổng kết
Khi chọn mua máy cắt vải, nên quyết định theo các bước sau:
- Xác định rõ nhu cầu: loại vải, số lớp cắt tối đa, yêu cầu về độ chính xác, mục tiêu năng suất.
- Thử cắt tại chỗ: mang theo vải thực tế để kiểm tra hiệu quả cắt, kiểm tra chất lượng vết cắt, độ chính xác và hiệu suất.
- Khảo sát phần mềm: phần mềm xếp bản có dễ sử dụng không, có hỗ trợ các định dạng phổ biến (DXF, PLT) không, có chức năng tối ưu hóa tự động không.
- Đánh giá dịch vụ: khả năng lắp đặt và đào tạo, thời gian phản hồi sau bán hàng, khả năng cung cấp phụ tùng của nhà cung cấp.
Tóm lại, việc lựa chọn máy cắt vải cần cân nhắc đồng thời độ chính xác, hiệu suất và khả năng thích ứng với vật liệu; trong quá trình vận hành cần chú trọng việc khớp thông số và bảo trì định kỳ, mới có thể tối đa hóa lợi tức đầu tư. Hy vọng hướng dẫn này sẽ mang lại tài liệu tham khảo thiết thực cho việc mua sắm và sản xuất của bạn.