
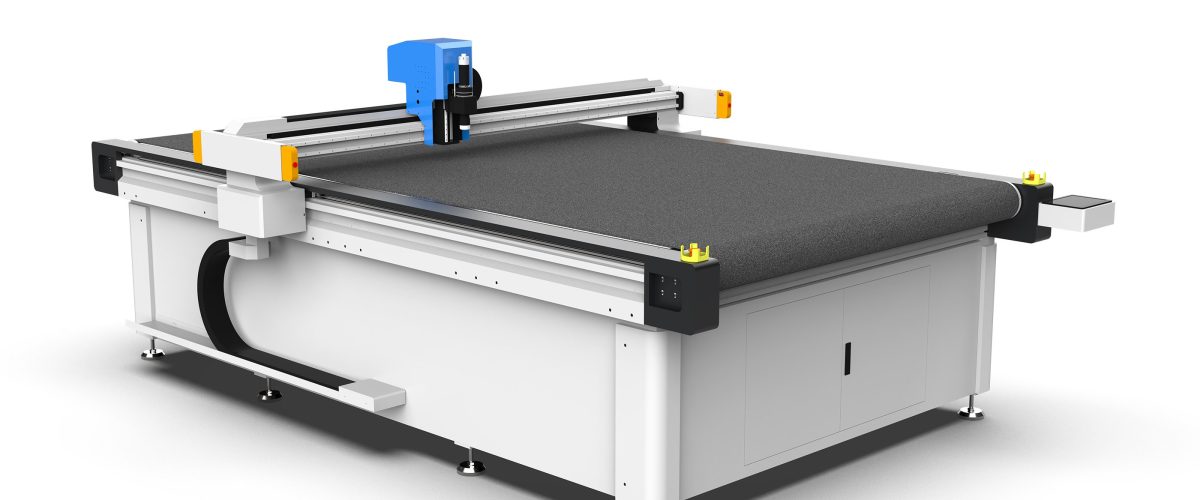
【振動刀裁切機】是一種利用高頻振動刀片裁切柔性材料的數控設備,透過氣動夾緊和伺服驅動實現高精度裁切,廣泛應用於泡棉、EVA、皮革等材料加工。
振動刀裁切機維修保養實戰指南
振動刀裁切機作為柔性材料裁切的核心設備,其穩定運行直接關係到生產效率和裁切質量。然而,許多用戶因缺乏系統的維護知識,導致設備故障頻發、壽命縮短。本文基於實際維修經驗,總結了一套可操作的保養與維修方案,涵蓋日常點檢、定期維護和常見故障處理,供設備操作和維護人員參考。
一、日常保養(每班次執行)
日常保養是預防故障的第一道防線,操作簡單但至關重要。
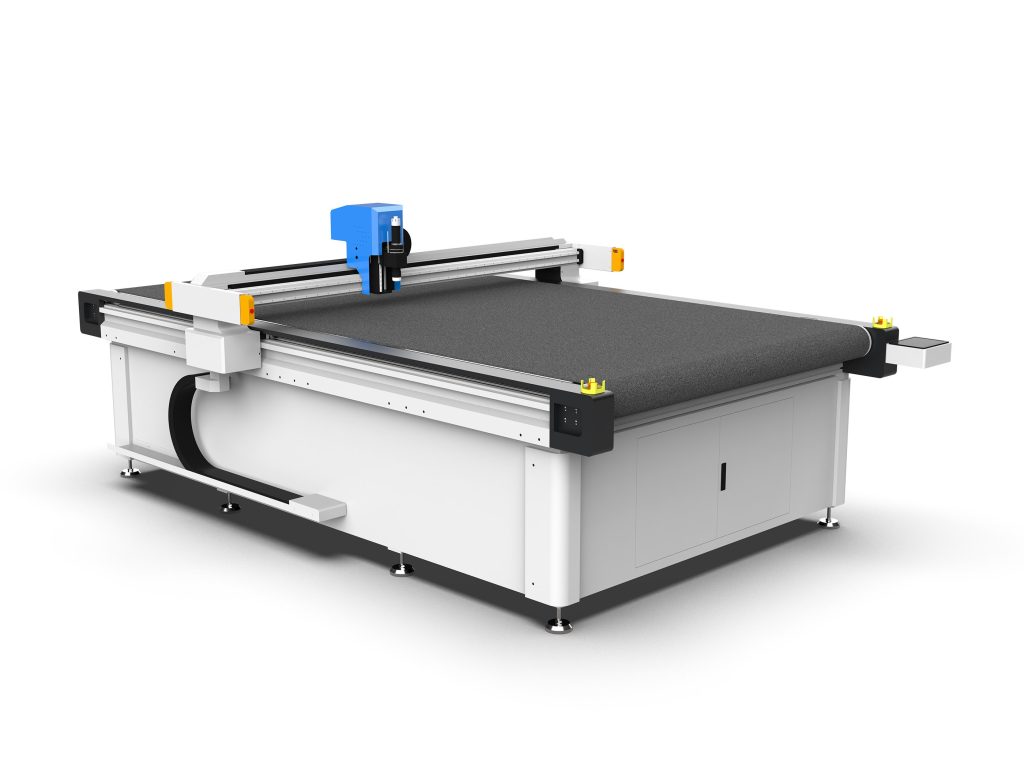
- 清潔工作台面與導軌:每班結束後,用吸塵器或軟毛刷清除台面碎屑,再用無水乙醇擦拭導軌表面,確保無粉塵堆積。粉塵進入導軌會加劇磨損,導致切割精度下降。
- 檢查刀片狀態:觀察刀尖是否磨損或崩刃。若切割阻力明顯增大或切口出現毛邊,需及時更換刀片。通常,切割中等密度材料(如EVA泡棉)時,刀片壽命約為8-12小時,具體因材料而異。
- 檢查氣源壓力:振動刀裁切機多採用氣動夾緊或吹氣冷卻,氣源壓力應穩定在0.6-0.8 MPa。每班檢查壓力表,若低於0.5 MPa,需檢查空壓機或管路是否洩漏。
- 清理電控櫃散熱風扇:用壓縮空氣(壓力≤0.3 MPa)吹掃電控櫃進出風口,防止灰塵堵塞導致過熱。環境溫度高於40℃時,建議增加清理頻次。
二、定期維護(每週/每月/每季度)
1. 每週維護項目
- 潤滑直線導軌和絲槓:使用鋰基潤滑脂(NLGI 2級)對導軌滑塊和滾珠絲槓進行潤滑。先清除舊油脂,再均勻塗抹薄層,過量油脂會吸附粉塵。對於高速機型(切割速度>1 m/s),建議每週潤滑一次。
- 檢查同步帶張力:用手指按壓同步帶中部,下垂量應在3-5 mm之間。過鬆會導致丟步,過緊會加速軸承磨損。調整時,鬆開電機座螺栓,移動電機至合適位置後鎖緊。
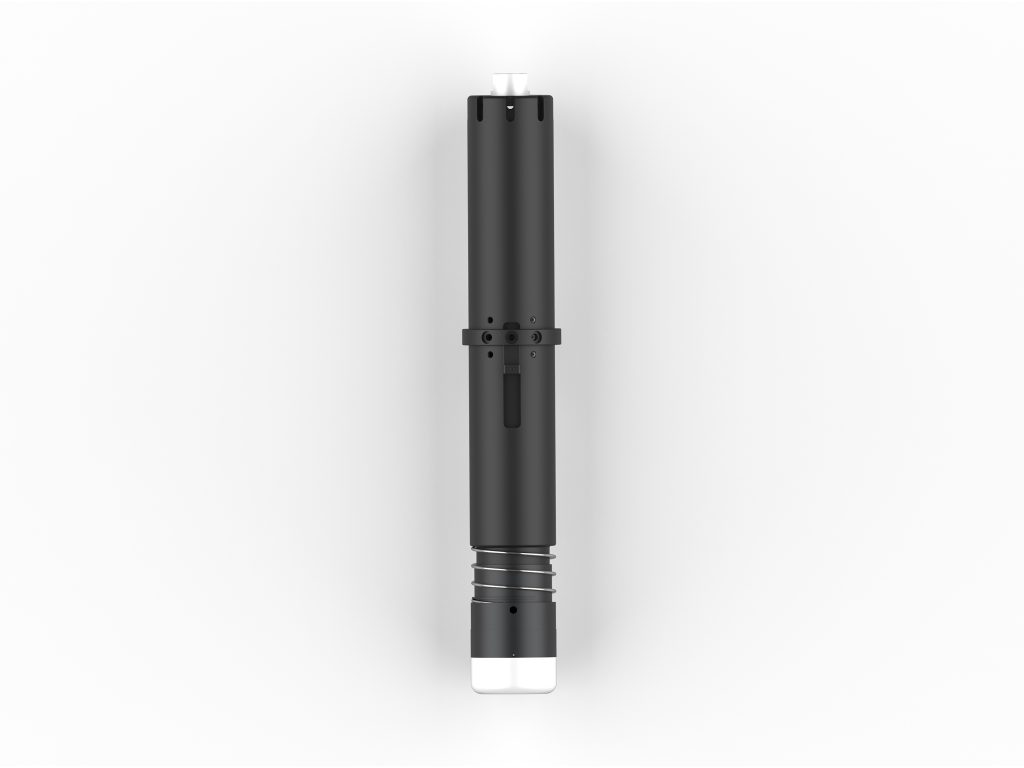
- 檢查刀具夾頭:確認夾頭無鬆動、無磨損。若夾持力下降,需更換夾頭或彈簧夾套。夾頭跳動應≤0.02 mm,可用百分表檢測。
2. 每月維護項目
- 清潔或更換空氣過濾器:拆下氣源處理件中的過濾杯,用中性清洗劑清洗濾芯,晾乾後裝回。若濾芯破損或堵塞嚴重,必須更換。建議每月檢查一次,每三個月更換濾芯。
- 檢查電氣連接:斷電後,檢查電控櫃內端子排、接觸器接線是否鬆動,用螺絲刀逐一緊固。重點檢查電機動力線和編碼器線,避免虛接導致報警。
- 測試急停和安全裝置:按下急停按鈕,確認設備立即停止並切斷動力;檢查安全光柵(如有)是否靈敏。安全裝置失效必須立即修復。
- 校準切割精度:使用標準測試圖形(如100 mm×100 mm正方形)切割一次,測量實際尺寸偏差。若偏差超過±0.1 mm,需檢查導軌磨損、同步帶張力或刀具補償參數。
3. 每季度維護項目
- 更換潤滑油:對於採用油潤滑的減速機或齒輪箱,每運行2000小時或每季度更換一次潤滑油(如ISO VG68齒輪油)。更換時注意排空舊油並清洗油塞。
- 檢查電纜拖鏈:檢查拖鏈是否磨損、變形,電纜有無破皮。拖鏈彎曲半徑應≥電纜外徑的7.5倍,若發現異常及時更換。
- 緊固機械連接件:用扭矩扳手檢查所有機械連接螺栓(如導軌安裝螺栓、電機座螺栓),按廠家規定扭矩值緊固。通常M6螺栓扭矩為8-10 N·m,M8為20-25 N·m。
- 清理冷卻系統:若設備配有水冷系統(如大功率主軸),每季度更換冷卻水並清洗水箱,防止水垢堵塞。冷卻水建議使用去離子水或專用冷卻液。
三、常見故障診斷與維修
1. 切割精度下降
可能原因:導軌磨損、同步帶鬆弛、刀片磨損、刀具夾頭跳動大、伺服參數漂移。
排查步驟:
① 檢查刀片是否磨損,更換新刀片測試;
② 用百分表檢測夾頭跳動,若>0.02 mm,更換夾頭;
③ 檢查同步帶張力,調整至標準值;
④ 清潔導軌並潤滑,若磨損嚴重(如表面有凹槽),需更換導軌;
⑤ 重新進行伺服增益調整或恢復出廠參數。
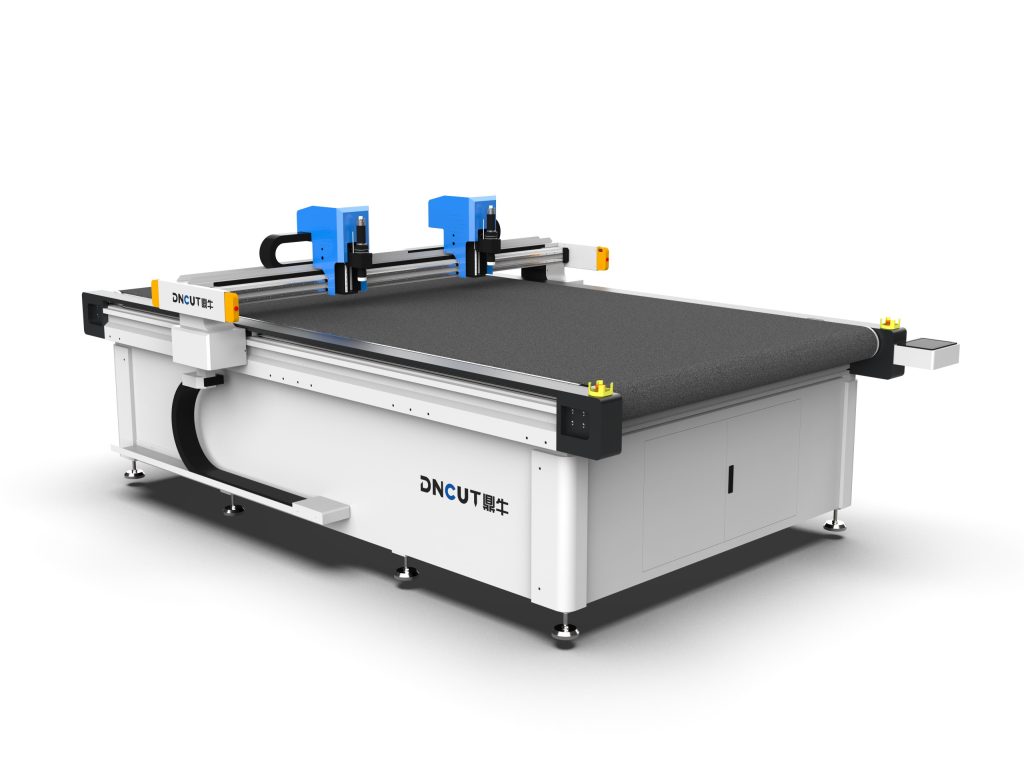
2. 設備報警「伺服過載」
可能原因:機械阻力過大、電機動力線接觸不良、驅動器參數錯誤、電機過熱。
排查步驟:
① 斷電後手動移動各軸,感受阻力是否均勻,若卡頓則檢查導軌、絲杠是否缺油或有異物;
② 檢查電機動力線插頭是否鬆動,用萬用表測量線間電阻(三相平衡);
③ 查看驅動器過載參數設置(如過載倍數),必要時調整;
④ 檢查電機溫度,若超過80℃,需改善散熱或降低負載。
3. 氣動系統壓力不足
可能原因:空壓機故障、管路洩漏、過濾器堵塞、減壓閥損壞。
排查步驟:
① 檢查空壓機輸出壓力,若正常則排查管路;
② 用肥皂水塗抹接頭處,觀察是否有氣泡;
③ 清洗或更換過濾器濾芯;
④ 調整減壓閥,若無法調節則更換。
4. 刀片異常磨損或斷裂
可能原因:切割參數不當(速度過快、下刀過深)、材料中有硬雜質、刀片安裝不正、冷卻不足。
排查步驟:
① 降低切割速度(如從800 mm/s降至500 mm/s)和下刀深度(每次≤材料厚度的1/3);
② 檢查材料是否混入金屬雜質;
③ 重新安裝刀片,確保夾頭清潔、刀片垂直;
④ 開啟吹氣冷卻,確保氣流對準切割點。
四、維修保養注意事項
- 安全第一:任何維護前必須斷電、斷氣,並掛「禁止合閘」警示牌。涉及電氣維修時,需由持證電工操作。
- 使用原廠配件:刀片、同步帶、導軌等關鍵部件建議使用原廠或同等品質配件,避免因尺寸公差導致二次故障。
- 記錄維護日誌:建立設備維護檔案,記錄每次保養內容、更換件及故障現象,便於分析規律和提前備件。
- 環境控制:設備應安裝在溫度10-35℃、濕度<70%的環境中,避免粉塵和腐蝕性氣體。
透過執行上述保養計劃和故障排查方法,可顯著降低振動刀裁切機的故障率,延長使用壽命。實際應用中,還需結合設備使用頻率和材料特性適當調整維護週期。定期培訓操作人員,確保其掌握基本保養技能,是保障設備長期穩定運行的關鍵。
核心要點
- 日常保養需每班清潔導軌並檢查氣源壓力,壓力應穩定在0.6-0.8 MPa。
- 裁切EVA泡棉時刀片壽命約8-12小時,磨損後需及時更換。
- 每週潤滑直線導軌,使用NLGI 2級鋰基潤滑脂,高速機型每週一次。
- 每月校準裁切精度,100 mm正方形偏差超過±0.1 mm需排查。
- 每季度更換減速機潤滑油,運行2000小時或每季度一次。
- 伺服過載報警時檢查電機溫度,超過80℃需改善散熱。
常見問題
振動刀裁切機日常保養有哪些關鍵步驟?
日常保養包括清潔台面與導軌、檢查刀片狀態、確認氣源壓力在0.6-0.8 MPa、清理電控櫃散熱風扇。
刀片壽命通常多長?何時需要更換?
裁切中等密度材料如EVA泡棉時,刀片壽命約8-12小時。若裁切阻力增大或切口出現毛邊,需更換刀片。
如何診斷切割精度下降問題?
切割精度下降時,應依次檢查刀片磨損、夾頭跳動(≤0.02 mm)、同步帶張力、導軌磨損及伺服參數。
設備報警「伺服過載」應如何排查?
伺服過載報警需檢查機械阻力、電機動力線連接、驅動器參數及電機溫度(超過80℃需散熱)。
維護保養時有哪些安全注意事項?
維護前必須斷電斷氣並掛警示牌,電氣維修需持證電工操作,使用原廠配件並記錄維護日誌。