
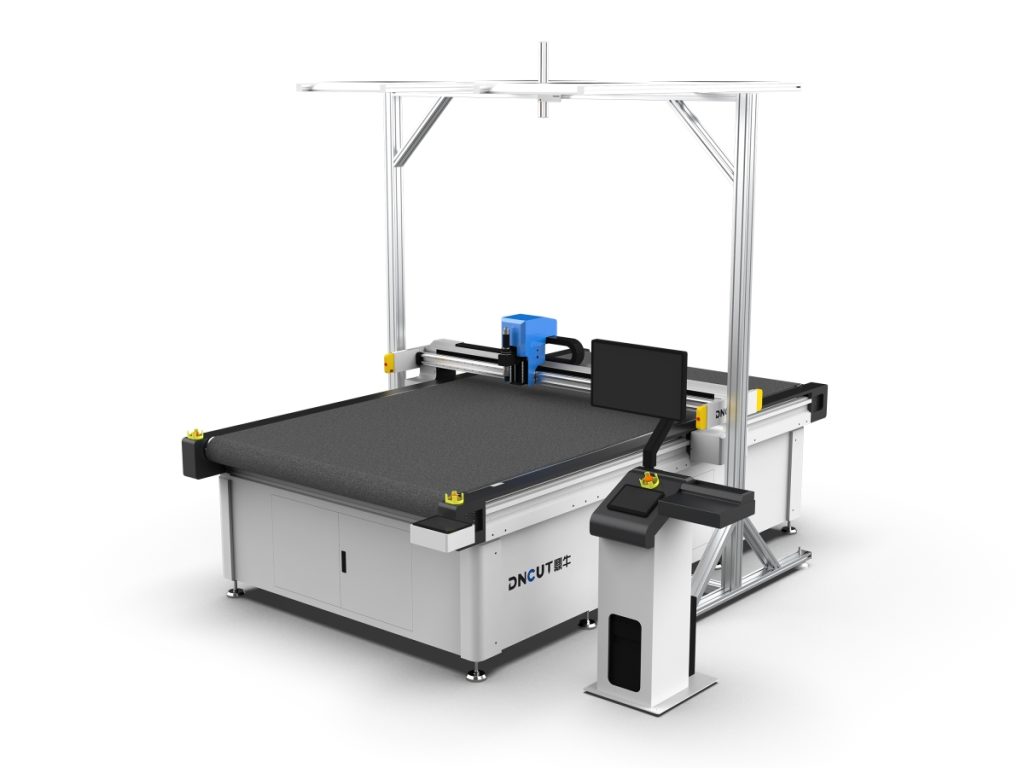
【振動刀切割機刀片】是振動刀切割機的核心消耗件,用於切割布料、皮革、泡沫、複合材料等柔性材料,其選型與更換週期直接影響切割品質、效率與成本。
振動刀切割機刀片選型與更換週期判斷方法
振動刀切割機廣泛應用於布料、皮革、泡沫、複合材料等柔性材料的切割。刀片作為核心消耗件,其選型是否合理、更換是否及時,直接影響切割品質、生產效率和成本。以下內容系統梳理刀片選型的關鍵因素與更換週期的判斷方法,並提供實用的參數和建議。
刀片選型要素
刀片選型需綜合考慮材料特性、切割品質要求、刀片幾何參數和材質等因素。以下從刀片類型與幾何角度、刀片材質、材料匹配與參數設定三個方面展開。
刀片類型與幾何角度
常見的振動刀刀片類型各有適用場景,需按材料與圖形複雜度選擇。
- 平口刀:適用於一般布料、紙張、薄膜等薄型材料,切割阻力小,切口平整。
- 尖刀:用於精細切割、複雜圖形,如服裝樣片、標籤,刃口鋒利,適合小半徑轉彎。
- 圓刀:適合切割泡沫、海綿等軟質材料,滾動切割減少阻力。
- 鋸齒刀:用於切割編織袋、繩索等易散邊材料,鋸齒可抓住材料,減少拉扯。
- 異形刀:根據特殊材料定製,如蜂窩紙板、碳纖維預浸料等。
刀片幾何角度主要包括刃角(α)和刀尖角。刃角越小,刀口越鋒利,但強度越低。對於柔性材料,通常刃角在15°-30°之間。切割布料時常用20°刃角,切割皮革時可用25°-30°以增加耐用性。
刀片材質選擇
刀片材質直接影響耐磨性和壽命,常見材質包括高速鋼、硬質合金、陶瓷與塗層刀片。
- 高速鋼(HSS):韌性好,成本低,適用於一般材料,但耐磨性中等。
- 硬質合金(鎢鋼):硬度高(HRA≥90),耐磨性好,壽命是HSS的5-10倍,適合切割磨蝕性材料如玻璃纖維、碳纖維。
- 陶瓷刀片:極高硬度,耐腐蝕,但脆性大,適用於特殊場合。
- 塗層刀片:如TiN、DLC塗層,可降低摩擦係數,提高耐磨性,適用於粘性材料。
選型建議:對於常規布料、皮革,選用HSS或硬質合金刀片;對於複合材料、磨蝕性材料,優先選用硬質合金或塗層刀片。
材料匹配與參數設定
不同材料需匹配不同的刀片和切割參數,以下為常見材料的推薦參數。
| 材料 | 刀片類型 | 刃角 | 振動頻率(次/分鐘) | 切割速度(米/分鐘) | 刀片壽命 |
|---|---|---|---|---|---|
| 棉布/化纖布 | 平口刀或尖刀 | 20° | 8000-12000 | 10-20 | 約8-12小時 |
| 皮革 | 尖刀或平口刀 | 25° | 6000-10000 | 5-15 | 約6-10小時 |
| 泡沫海綿 | 圓刀或鋸齒刀 | 30° | 4000-8000 | 15-25 | 約20-30小時 |
| 碳纖維預浸料 | 硬質合金尖刀 | 30° | 10000-15000 | 2-5 | 約2-4小時(磨損快) |
注意:以上參數為參考值,實際需根據設備型號和材料厚度調整。
更換週期判斷方法
刀片磨損會導致切割品質下降、效率降低甚至損壞設備,及時更換刀片至關重要。判斷方法可分為直接觀察、切割品質評估和產量統計。
基於切割品質的判斷
切割品質是刀片磨損最直觀的反映,出現以下情況時應考慮更換刀片。
- 切口毛邊增多:切割邊緣出現明顯毛刺、燒焦或拉絲,說明刃口變鈍。
- 切割阻力增大:設備負載增加,切割速度被迫降低,或出現切割不透的現象。
- 尺寸精度下降:切割件尺寸偏差超過允許公差(如±0.5mm),或出現斜切、變形。
- 異常噪音:切割時發出刺耳聲音,可能因刀片磨損導致振動異常。
建議每班次檢查切割品質,並記錄。當連續出現上述問題時,應更換刀片。
基於磨損量的測量
對於高精度切割,可使用工具測量刀片磨損,常用方法如下。
- 刃口半徑測量:使用顯微鏡或專用量具測量刃口圓弧半徑。新刀片刃口半徑通常≤5μm,當磨損至20-30μm時需更換。
- 刀片長度磨損:定期測量刀片伸出長度,若因磨損導致長度減少超過0.1mm,需調整或更換。
此法適用於硬質合金刀片,HSS刀片磨損較快,可簡化判斷。
基於產量或時間的預防性更換
根據歷史數據統計刀片壽命,制定預防性更換計劃,例如以下常見材料的更換節奏。
- 切割棉布:每8-12小時更換一次(或每切割800-1200米)。
- 切割皮革:每6-10小時更換一次(或每切割500-800米)。
- 切割泡沫:每20-30小時更換一次(或每切割2000-3000米)。
- 切割碳纖維:每2-4小時更換一次(或每切割100-200米)。
建議建立刀片使用記錄表,記錄材料、切割長度、更換時間,逐步優化更換週期。
刀片磨損的其它跡象
除上述方法外,還可通過以下現象輔助判斷刀片狀態。
- 刀片表面出現明顯磨損亮帶或缺口。
- 切割時材料移位或振動加劇。
- 刀片安裝後無法正常切斷材料,即使調整參數。
一旦發現這些跡象,應立即更換刀片。
刀片使用與維護建議
合理使用和維護可延長刀片壽命,日常操作中應關注以下要點。
- 正確安裝刀片,確保夾緊力適中,避免偏擺。
- 根據材料調整振動頻率和切割速度,避免超負荷運行。
- 定期清潔刀片和刀座,防止材料殘留腐蝕刀片。
- 存放刀片時避免碰撞,使用專用刀盒。
- 對於塗層刀片,避免用尖銳工具刮擦塗層。
總結
刀片選型需根據材料特性、切割質量和成本綜合考量,選擇合適的類型、材質和幾何參數。更換週期判斷應結合切割質量、磨損測量和產量統計,建立預防性更換制度。通過科學選型和及時更換,可顯著提高切割效率和質量,降低生產成本。
本文提供的參數和建議基於常見工況,實際應用中需根據設備說明書和現場試驗進行調整。如有疑問,歡迎諮詢127.0.0.1技術支持。
核心要點
- 刃角通常為15°-30°,切割布料常用20°,切割皮革可用25°-30°以增加耐用性。
- 硬質合金刀片硬度HRA≥90,壽命是高速鋼的5-10倍,適合磨蝕性材料。
- 切割棉布推薦振動頻率8000-12000次/分鐘,速度10-20米/分鐘,壽命約8-12小時。
- 新刀片刃口半徑≤5μm,磨損至20-30μm時需更換,可用顯微鏡測量。
- 切割碳纖維預浸料時刀片壽命僅2-4小時,每切割100-200米需更換。
常見問題
振動刀裁切機刀片刃角一般多大?
振動刀裁切機刀片刃角通常為15°-30°,切割布料常用20°,切割皮革可用25°-30°以增加耐用性。
如何判斷振動刀裁切機刀片需要更換?
振動刀裁切機刀片出現切口毛邊增多、切割阻力增大、尺寸偏差超±0.5mm或異常噪音時,應考慮更換。
硬質合金刀片比高速鋼刀片壽命長多少?
硬質合金刀片硬度HRA≥90,壽命是高速鋼刀片的5-10倍,更適合切割磨蝕性材料。
切割棉布時刀片多久更換一次?
切割棉布時振動刀裁切機刀片建議每8-12小時或每切割800-1200米更換一次。