
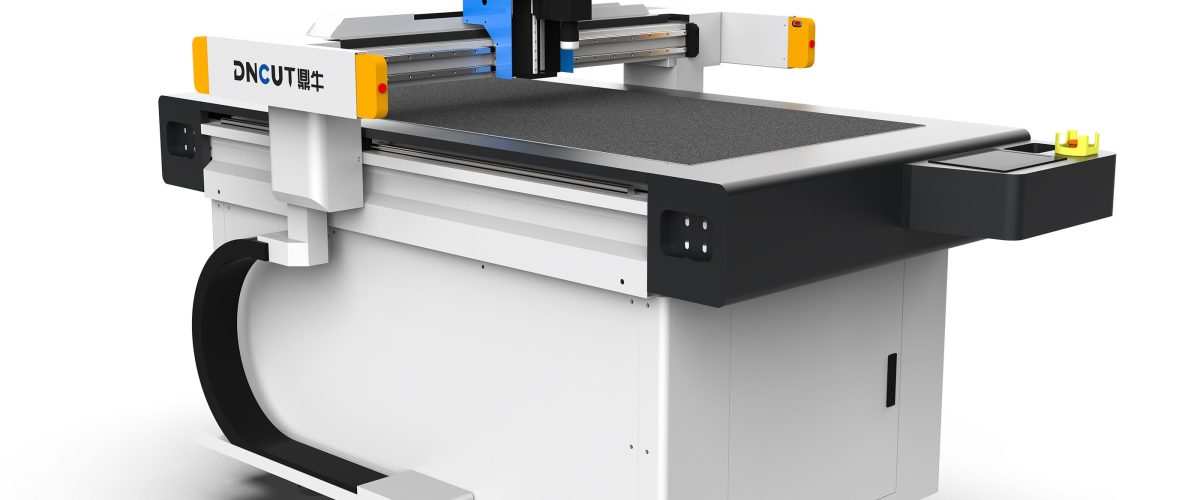
纤维裁切机概述
纤维裁切机是专用于切割碳纤维、玻璃纤维、芳纶纤维等复合材料的数控设备,广泛应用于航空航天、汽车制造、体育器材等领域。与传统的刀片切割或激光切割相比,采用振荡刀切割技术的纤维裁切机能够实现高精度、无热影响的切割,尤其适合多层纤维预浸料的加工。
核心技术参数解析
选购纤维裁切机时,需重点关注以下参数:
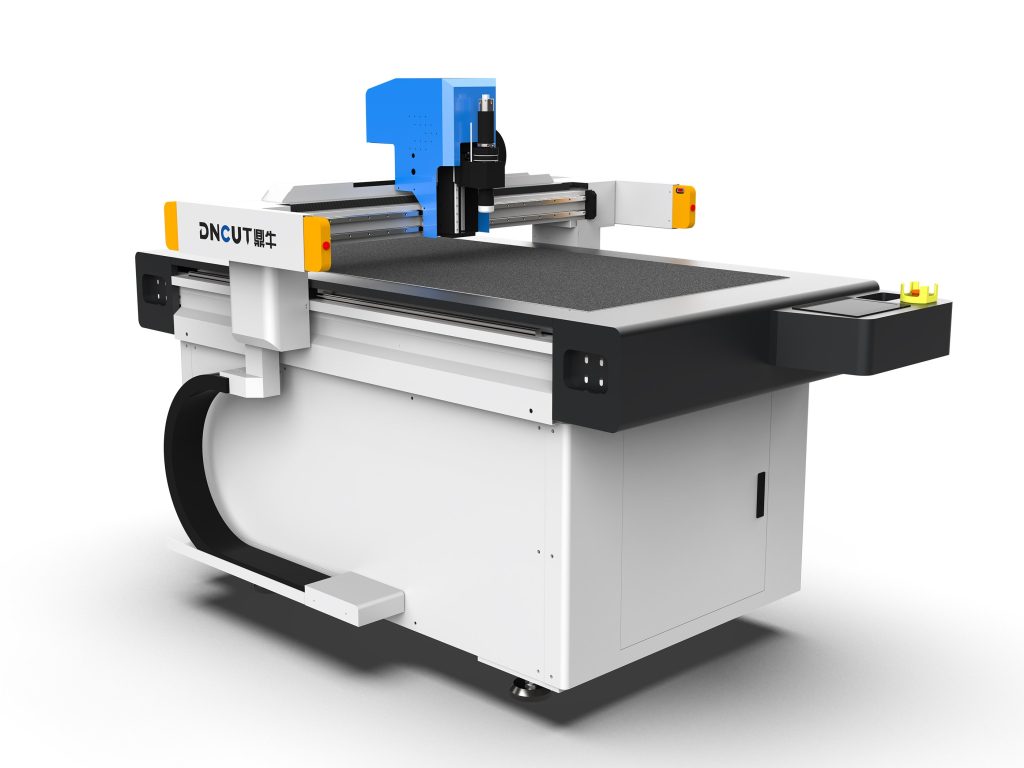
- 切割精度:通常要求±0.1mm以内,高精度机型可达±0.05mm。
- 最大切割速度:根据材料厚度和层数不同,一般在10-50m/min之间。
- 切割厚度:单层纤维布可薄至0.1mm,多层预浸料可达50mm。
- 工作台尺寸:常见规格为1600mm×2500mm、2000mm×3000mm,可根据需求定制。
- 振荡频率:高频振荡(如每分钟3000-5000次)可确保切口平整,减少纤维毛刺。
- 控制系统:采用工业级CNC系统,支持CAD/CAM软件直接导入。
振荡刀切割原理与优势
振荡刀切割通过刀片的高频上下振动(振幅通常为0.5-2mm)实现材料分离,切割力小,不会产生热影响区,避免了激光切割导致的纤维烧焦和边缘硬化。同时,振荡刀可配备多种刀片形状(如尖刀、圆刀、锯齿刀),以适应不同纤维材料的切割需求。
与传统工艺对比
- 激光切割:热影响大,纤维端部易烧焦,产生有害气体。
- 水刀切割:速度慢,能耗高,且需处理废水。
- 模切:需制作模具,适合大批量简单形状,灵活性差。
振荡刀切割在精度、环保和灵活性方面具有明显优势,尤其适合小批量、多品种的纤维裁切。
选型要点
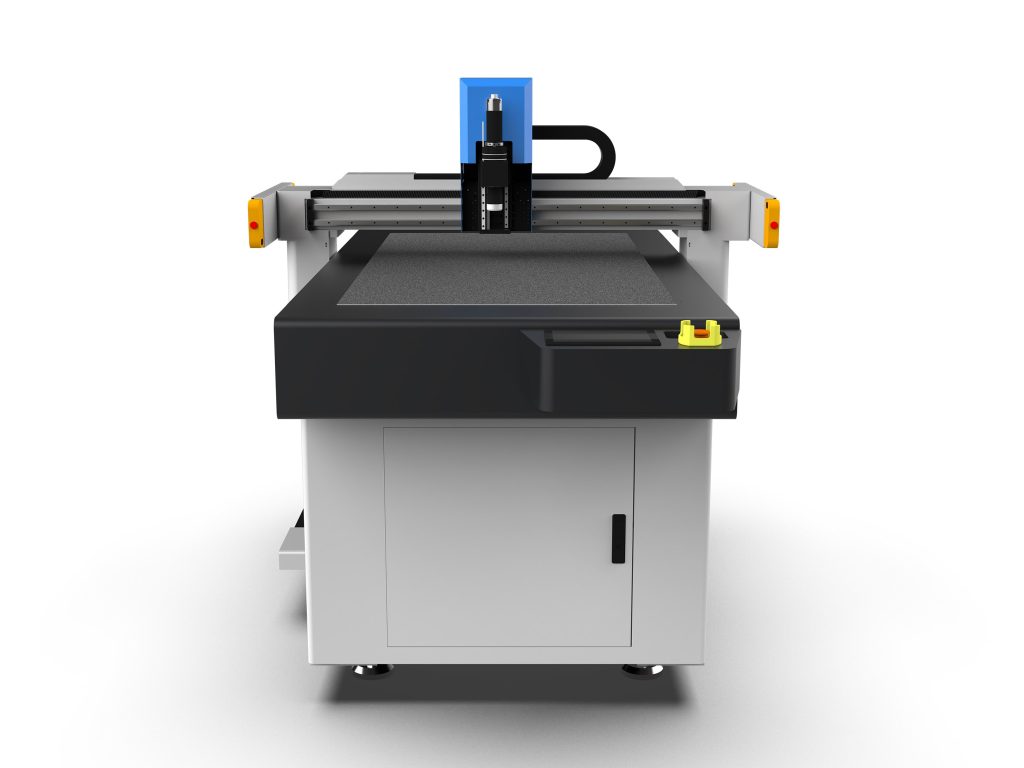
根据生产需求选择合适的纤维裁切机:
- 材料类型:碳纤维预浸料需配备专用刀片和防静电装置;玻璃纤维建议使用金刚石涂层刀片以延长寿命。
- 层数与厚度:单层切割可选择高速机型;多层切割需考虑刀片的穿透力和振荡频率。
- 自动化程度:自动送料、视觉定位、自动换刀等功能可提升效率,适合大批量生产。
- 软件兼容性:确保设备支持DXF、PLT等常见格式,并能与CAD设计软件无缝对接。
- 售后服务:选择有技术支持和备件供应的厂家,减少停机时间。
工艺优化建议
为充分发挥纤维裁切机的性能,建议采取以下措施:
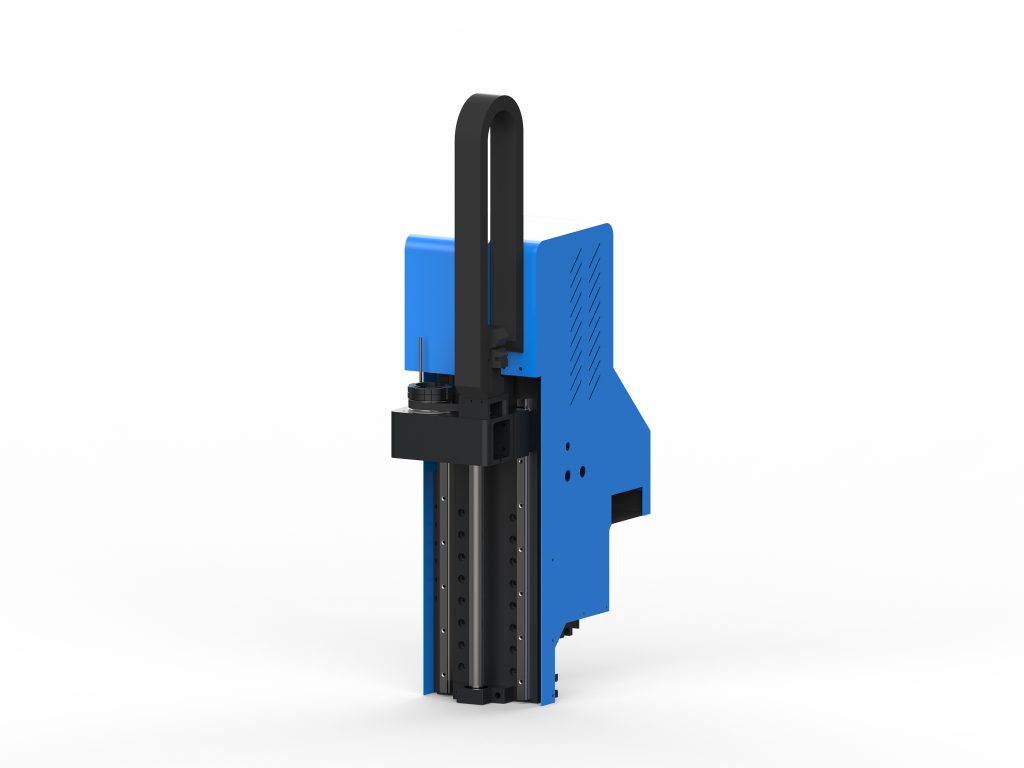
- 刀具管理:建立刀具寿命记录,定期检查刀片磨损,及时更换。碳纤维切割建议每8小时检查一次刀片。
- 参数优化:根据材料厚度调整振荡频率和进给速度。例如,切割1mm厚碳纤维预浸料时,建议振荡频率4000次/分钟,进给速度15m/min。
- 真空吸附:使用真空吸附台固定材料,防止切割过程中移位,确保精度。
- 环境控制:保持车间温度20±5℃,湿度50±10%,避免纤维材料吸湿影响切割质量。
- 定期维护:每周清洁导轨和传动部件,每月检查气路和真空系统。
常见问题与解决方案
切口毛刺
可能原因:刀片钝化、振荡频率过低、进给速度过快。解决方案:更换刀片,提高振荡频率至推荐值,降低进给速度10%-20%。
材料分层
多层切割时出现分层,通常因刀片锋利度不足或真空吸附力不够。建议使用锋利刀片,并确保真空压力达到-0.08MPa以上。
精度偏差
检查导轨润滑和皮带张力,必要时进行丝杠补偿。同时确认CAD文件尺寸准确。
维护保养指南
正确的维护可延长设备寿命:
- 每日:清洁台面和工作区域,检查气压和真空度。
- 每周:清理导轨和齿条,添加润滑脂。
- 每月:检查刀片夹持机构,校准传感器。
- 每年:全面检修传动系统,更换磨损部件。
遵循以上指南,纤维裁切机可稳定运行5-8年,保持高精度切割。