
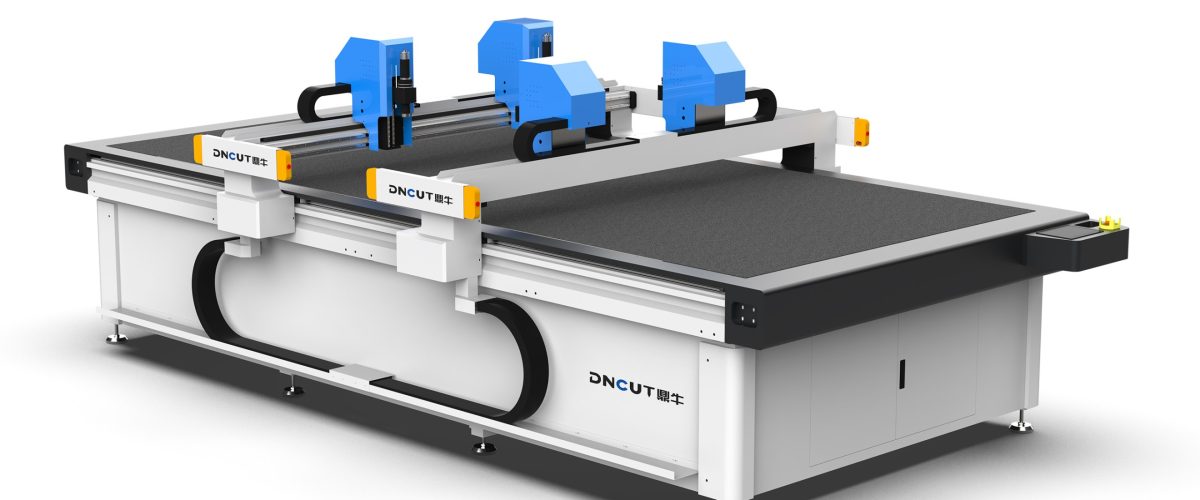
Faserschneidmaschinen: Ein vollständiger Leitfaden von der Auswahl bis zur effizienten Nutzung
Fasermaterialien (wie Kohlenstofffasern, Glasfasern, Aramid usw.) werden zunehmend in Bereichen wie Luft- und Raumfahrt, Automobilbau und Sportgeräten eingesetzt, wobei die Schneidbearbeitung höchste Anforderungen an Präzision und Effizienz stellt. Oscillating-Knife-Schneidmaschinen (Faserschneidmaschinen) sind aufgrund ihrer Vorteile wie keiner thermischen Beeinflussung, sauberer Schnittkanten und der Möglichkeit zum Mehrlagen schneiden zur Hauptausrüstung für das Schneiden von Fasermaterialien geworden. Dieser Artikel fasst ausgehend von der praktischen Anwendung systematisch die Auswahlkriterien, Schlüsselparameter, Bedienungstechniken und Wartungsmethoden von Faserschneidmaschinen zusammen, um Ihnen eine Referenz für Ihre Produktion zu bieten.
I. Kernvorteile und Anwendungsszenarien von Faserschneidmaschinen
Im Vergleich zum Laserschneiden und Wasserstrahlschneiden bieten Oscillating-Knife-Schneidmaschinen einzigartige Vorteile bei der Bearbeitung von Fasermaterialien:
- Keine thermische Schäden: Laserschneiden führt zu Verbrennungen und Karbonisierung der Faserränder, was die Materialeigenschaften beeinträchtigt; das oszillierende Messer ist ein Kalt Schnitt, die Schnittkante ist glatt und ohne Verbrennungen.
- Hocheffizientes Mehrschichtschneiden: Mehrere Lagen Fasergewebe können in einem Durchgang geschnitten werden (in der Regel 5-20 Lagen, je nach Materialdicke), was die Produktionseffizienz erheblich steigert.
- Breite Materialkompatibilität: Geeignet für Kohlefaser-Prepreg, Glasfasergewebe, Aramidfasergewebe, ultrahochmolekulares Polyethylen (UHMWPE) usw.
- Hohe Präzision: In Kombination mit CCD-Visualpositionierung erreicht die Schnittpräzision ±0,1 mm und erfüllt die Anforderungen anspruchsvoller Bereiche wie der Luft- und Raumfahrt.
Typische Anwendungen umfassen: das Zuschneiden von Verbundstoffbauteilen in der Luft- und Raumfahrt, das Schneiden von Faserteilen für Fahrzeuginnen- und -außenverkleidungen, das Schneiden von Prepreg für Sportgeräte (z. B. Fahrradrahmen, Schläger) sowie das Schneiden von Glasfasergewebe für Windkraftrotorblätter usw.
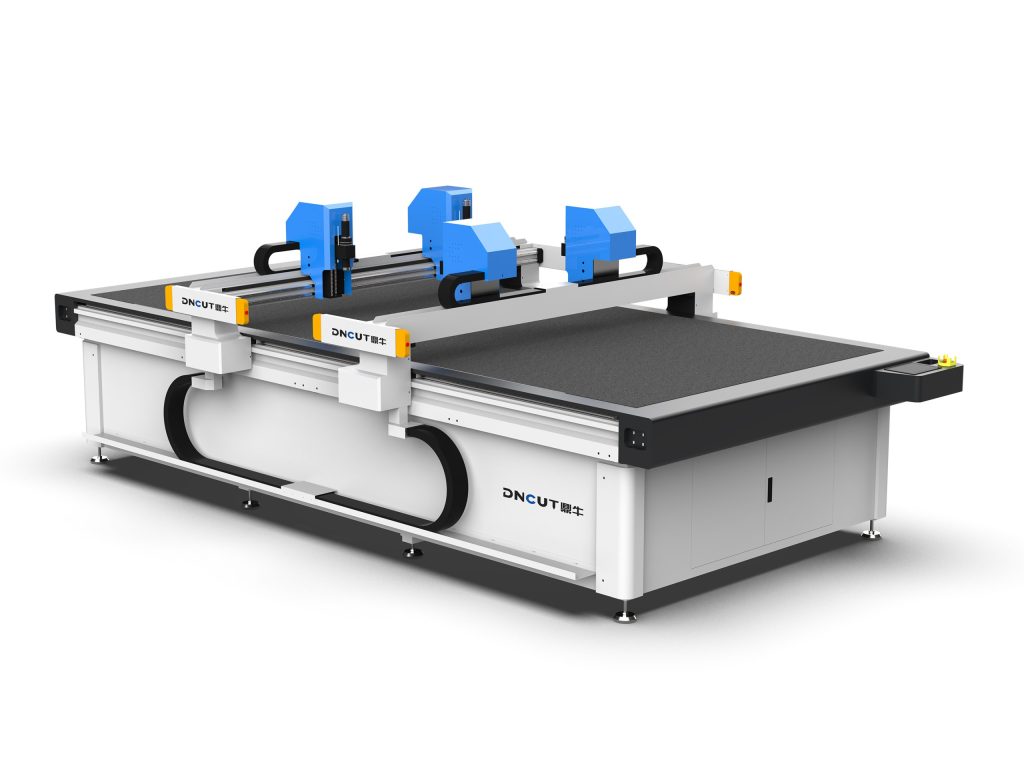
II. Wichtige Auswahlparameter und Konfigurationsempfehlungen
1. Schnittkopftypen und Werkzeugauswahl
Faserschneidetische sind häufig mit verschiedenen Schneidköpfen ausgestattet:
- Oszillierendes Messer: Geeignet für die meisten Fasermaterialien, schneidet durch hochfrequente Auf- und Abwärtsbewegung (in der Regel 3000-6000 Mal pro Minute) mit guter Schnittqualität.
- Rundmesser: Geeignet zum Schneiden dickerer, härterer Fasermaterialien wie Glasfaserlaminate.
- Schleppmesser: Wird zum Schneiden dünner Materialien oder für Muster verwendet, kostengünstig, aber weniger effizient.
- Stanzmesser: Wird zum Stanzen von Löchern oder Markieren verwendet.
Es wird empfohlen, ein automatisches Werkzeugwechselsystem zu wählen, um sich an die Mischproduktion unterschiedlicher Materialien anzupassen. Als Werkzeugmaterial wird Hartmetall oder Keramikbeschichtung empfohlen, da die Verschleißfestigkeit besser ist.
2. Schnittpräzision und Wiederholpositioniergenauigkeit
Die Präzision ist der Kernindikator einer Faserschneidemaschine. Üblicherweise werden eine Schnittpräzision von ±0,1 mm und eine Wiederholpositioniergenauigkeit von ±0,05 mm gefordert. Zu den Faktoren, die die Präzision beeinflussen, gehören:
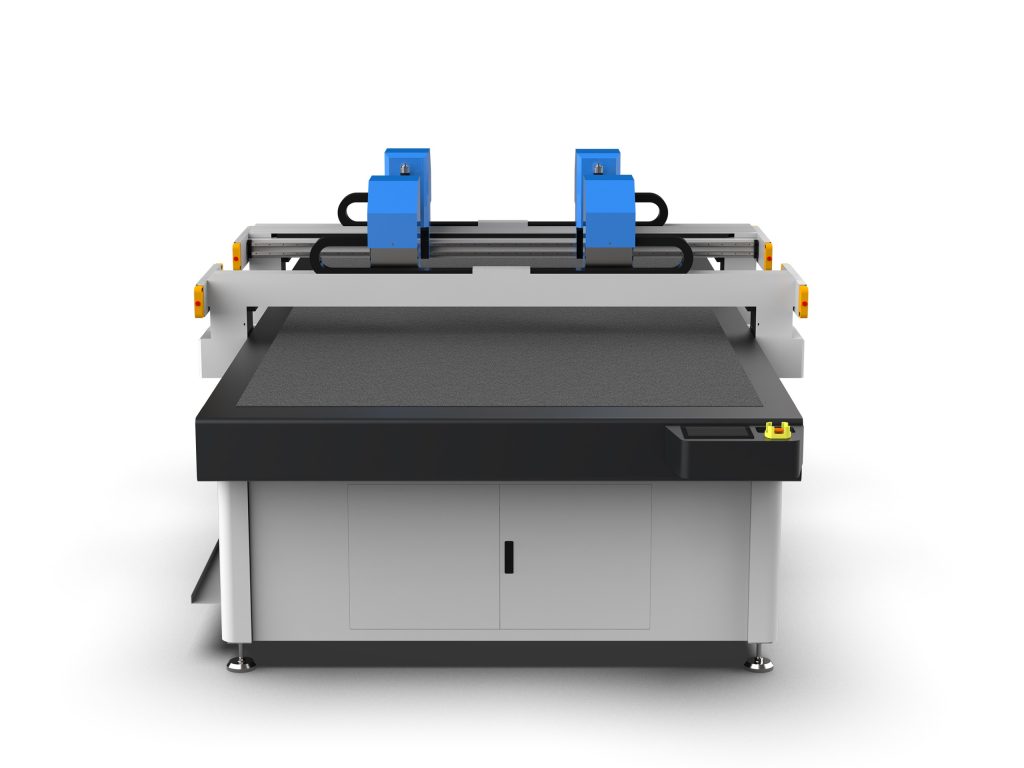
- Mechanischer Aufbau: Portalaufbau, geschliffene Zahnstangengetriebe, um langfristige Stabilität zu gewährleisten.
- Steuerungssystem: Servomotor + hochauflösender Encoder, geschlossene Regelung.
- Ebenheit der Tischfläche: Die Vakuum-Saugtischfläche muss eine Ebenheit von ±0,2 mm einhalten.
3. Vakuum-Saugsystem
Fasermaterialien sind meist weiche Stoffe und müssen beim Schneiden fest fixiert werden. Das Vakuum-Saugsystem muss Folgendes bieten:
- Zonensteuerung: Die Tischfläche wird in mehrere Vakuumbereiche unterteilt, die je nach Schneidbereich unabhängig aktiviert werden – energiesparend und mit stärkerer Saugkraft.
- Hochleistungs-Unterdruckventilator: Der Unterdruck muss über -0,08 MPa liegen, um ein Verrutschen dünner Materialien zu verhindern.
- Luftdurchlässige Unterlage: Verwenden Sie Filz oder Mikroperforationsplatten, um die Saugkraft gleichmäßig zu verteilen.
4. Visuelle Erkennung und automatisches Layout
Für Fasermaterialien mit Mustern oder solchen, die eine positionsgenaue Schnittausrichtung erfordern (z. B. Prepreg mit Markierungen), kann ein CCD-Visualsystem Konturen automatisch erkennen und Verformungen kompensieren, um die Materialausnutzung zu verbessern. Es wird empfohlen, eine Kamera mit einer Auflösung von über 5 Megapixeln in Kombination mit einer speziellen Lichtquelle zu wählen.
5. Software und Automatisierung
Die Schneidemaschine sollte mit einer intelligenten Layout-Software ausgestattet sein, die den Import von Formaten wie DXF und PLT unterstützt, Layoutpfade automatisch optimiert und Leerwege reduziert. Gleichzeitig sollte sie Barcode-/RFID-Erkennung unterstützen, um die Rückverfolgbarkeit von Produktionsdaten zu ermöglichen.
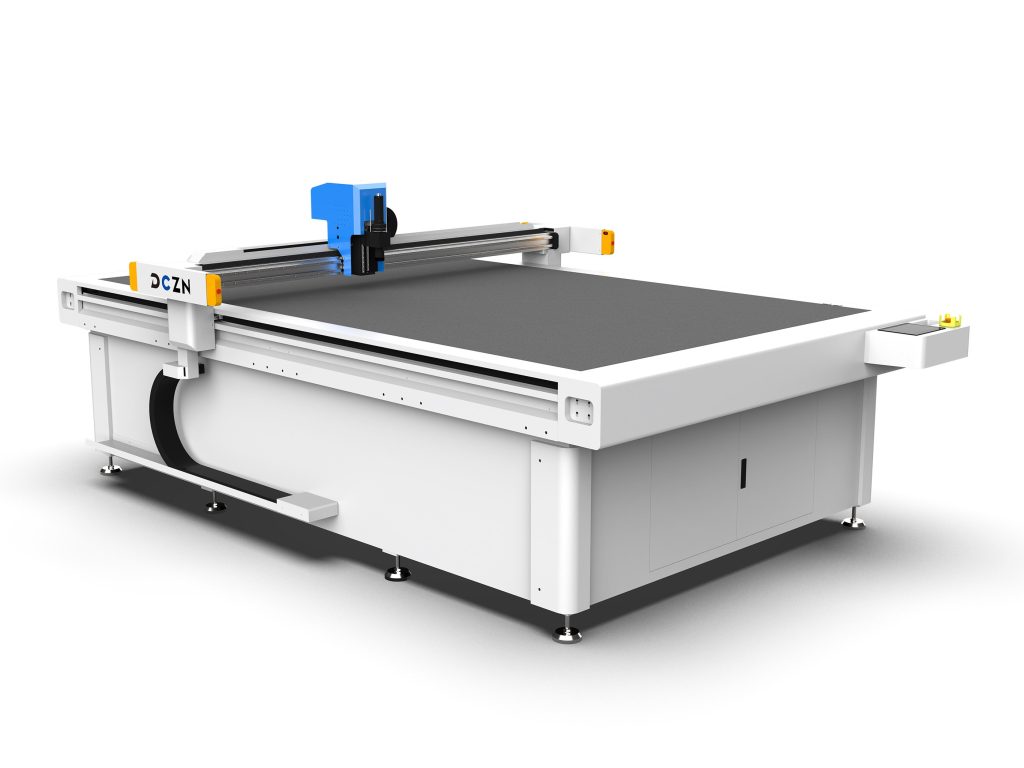
III. Bedienungstipps und Effizienzsteigerung
1. Materialvorbehandlung und Lagenbildung
Fasergewebe muss vor dem Schneiden flach ausgelegt werden, um Falten zu vermeiden. Beim Mehrschichtschneiden werden die Schichten mit dünner Klebefolie oder elektrostatischer Haftung fixiert, um ein Verrutschen zwischen den Schichten zu verhindern. Nach dem Auflegen mit einer Rolle festdrücken, um Luft zu entfernen.
2. Optimierung der Schneidparameter
Für unterschiedliche Fasermaterialien müssen Schnittgeschwindigkeit und Messerfrequenz angepasst werden:
- Kohlenstofffaser-Prepreg (0,2 mm dick): empfohlene Schnittgeschwindigkeit 30-50 m/min, Oszillationsfrequenz 4000 Mal/Minute.
- Glasfasergewebe (0,5 mm dick): Schnittgeschwindigkeit 20-30 m/min, Oszillationsfrequenz 3500 Mal/Minute.
- Aramidgewebe (0,3 mm dick): Schnittgeschwindigkeit 25-40 m/min, Oszillationsfrequenz 4500 Mal/Minute.
Die tatsächlichen Parameter müssen je nach Harzgehalt des Materials, Temperatur und Luftfeuchtigkeit fein abgestimmt werden. Es wird empfohlen, zunächst einen kleinen Probenschnitt durchzuführen und die Schnittqualität zu beobachten (keine Gratbildung, keine Delaminierung), bevor die Serienproduktion beginnt.
3. Werkzeugstandzeitmanagement
Führen Sie ein Verschleißprotokoll für die Werkzeuge und prüfen Sie den Schneidenverschleiß nach jeder bestimmten Schnittlänge (z. B. bei Kohlenstofffaser alle 500 Meter). Nach Verschleiß rechtzeitig austauschen oder nachschärfen, um eine Verschlechterung der Schnittqualität zu vermeiden. Die Standzeit von Hartmetallwerkzeugen beträgt in der Regel das 1,5-Fache von Keramikmessern.
4. Häufige Probleme und Gegenmaßnahmen
- Gratbildung an der Schnittkante: Prüfen Sie, ob das Werkzeug scharf ist und die Oszillationsfrequenz ausreichend ist; reduzieren Sie gegebenenfalls die Schnittgeschwindigkeit.
- Materialverschiebung: Prüfen Sie, ob die Vakuum-Saugkraft ausreichend ist und die Zonen korrekt aktiviert sind; fügen Sie eine luftdurchlässige Unterlage hinzu.
- Unvollständiger Schnitt: Erhöhen Sie den Anpressdruck des Messers oder wechseln Sie zu einem schärferen Messer; prüfen Sie die Ebenheit der Tischfläche.
IV. Wartung und Sicherheitsvorschriften
1. Tägliche Wartung
- Reinigen Sie die Tischfläche, Führungsschienen und Zahnstangen jede Schicht, um Faserstaub zu entfernen.
- Prüfen Sie wöchentlich die Vakuumleitungen auf Undichtigkeiten und reinigen Sie die Filter.
- Schmieren Sie monatlich die Führungsschienen und Gewindespindeln und prüfen Sie die Riemenspannung.
- Kalibrieren Sie vierteljährlich die Vertikalität des Schneidkopfs und die Ebenheit der Tischfläche.
2. Sicherheitshinweise
- Während des Betriebs dürfen die Hände nicht in den Schneidbereich gestreckt werden; die Maschine muss mit einem Sicherheitslichtvorhang und einem Not-Aus-Schalter ausgestattet sein.
- Beim Schneiden von Kohlenstofffasern sollte eine Staubschutzmaske getragen werden, um das Einatmen von Faserstaub zu vermeiden.
- Elektrische Leitungen regelmäßig prüfen, um Kurzschlüsse zu verhindern.
V. Fazit
Bei der Auswahl einer Faserzuschneidemaschine müssen die Materialeigenschaften, der Kapazitätsbedarf und die Genauigkeitsanforderungen umfassend berücksichtigt werden. Eine sinnvolle Konfiguration sowie der richtige Betrieb und die richtige Wartung können Schneidqualität und Effizienz erheblich steigern. Es wird empfohlen, vor dem Kauf Materialproben für Probeschnitte bereitzustellen, um die tatsächliche Leistung der Maschine zu verifizieren. Für weitere technische Beratung wenden Sie sich gerne an unser Ingenieurteam.