
碳纤维裁床:从选型到高效生产的完整指南
碳纤维复合材料因其轻质高强特性,在航空航天、汽车、体育器材等领域应用日益广泛。然而,碳纤维的切割加工却面临诸多挑战:粉尘大、刀具磨损快、切割精度要求高。碳纤维裁床(即数控振荡刀切割机)凭借其冷切割、无热影响、高精度的特点,成为碳纤维预浸料、固化板、织物等材料的主流加工设备。本文将围绕碳纤维裁床的选型参数、操作要点和维护策略展开,提供可落地的实践参考。
一、碳纤维裁床的核心技术参数解析
选购碳纤维裁床时,以下参数直接决定切割能力与生产效率,需结合自身材料特性和产能需求综合评估。
1. 切割头类型与振幅
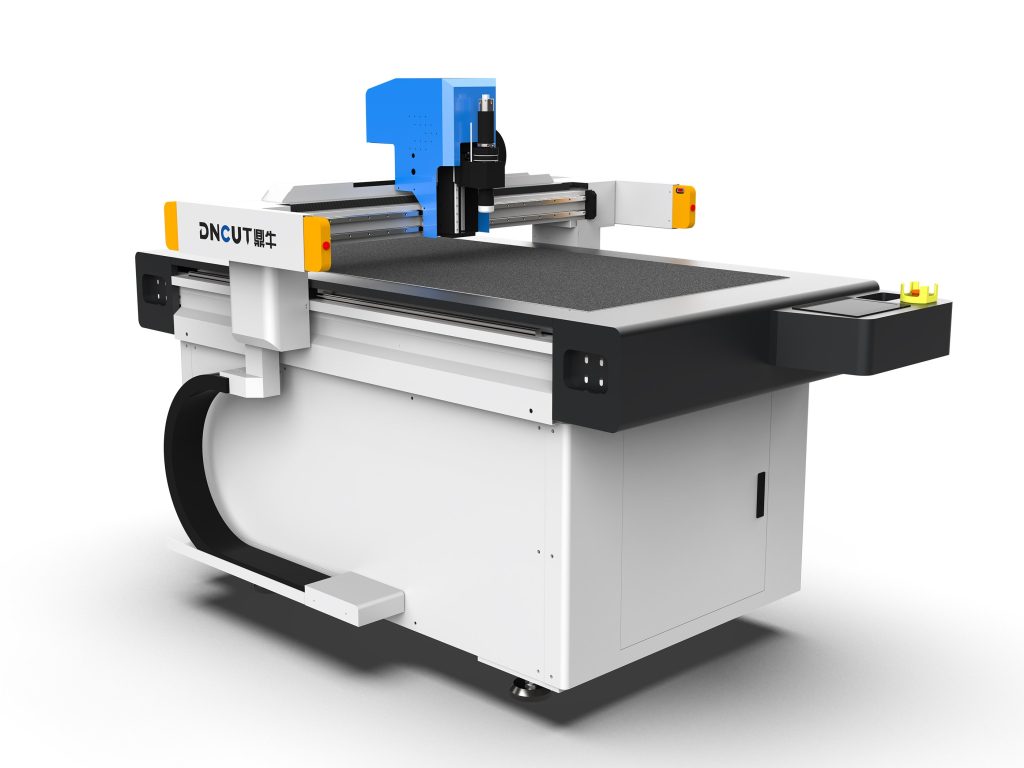
碳纤维裁床通常配备振荡刀(又称振动刀)或拖刀。对于厚度≤5mm的预浸料或织物,高频低振幅的振荡刀(振幅0.5-1.5mm,频率8000-12000次/分钟)可减少材料分层和毛边;对于厚度5-15mm的固化板,需选用大振幅(2-3mm)或气动刀。部分高端机型支持快换刀头,以适应不同工序。
2. 定位精度与重复精度
碳纤维零件往往有严格的轮廓公差,建议选择定位精度≤±0.1mm、重复精度≤±0.05mm的设备。采用伺服电机+精密减速机+直线导轨的结构可保证长期稳定性。对于需要多层切割(如预浸料叠层)的场景,重复精度尤为关键,否则层间错位会导致零件报废。

3. 工作台面与吸附系统
台面尺寸需根据最大工件尺寸确定,常见规格为1600mm×2500mm、2000mm×3000mm。碳纤维切割产生大量粉尘,必须配备分区真空吸附系统,吸附力≥20kPa,确保材料在切割过程中不移位。台面毛毡需定期更换,避免粉尘嵌入影响吸附效果。
4. 切割速度与加速度
切割速度受材料厚度、刀具类型和图案复杂度影响。对于1mm厚碳纤维预浸料,振荡刀切割速度可达30-50m/min;对于5mm厚固化板,速度降至5-10m/min。加速度建议≥1g,以减少空行程时间,提升整体效率。但需注意,过高的加速度可能导致台面振动,影响切割质量。
5. 除尘系统
碳纤维粉尘导电且易漂浮,必须配备高效除尘装置。建议选择带随动吸尘罩的机型,吸尘口尽量靠近切割点,风量≥2000m³/h,过滤精度≤5μm。除尘效果不佳不仅危害健康,还会导致粉尘堆积在导轨和齿条上,加速设备磨损。
二、碳纤维裁床的操作技巧与工艺优化
正确的操作方法和工艺参数设置能显著提升切割质量与刀具寿命。
1. 刀具选择与更换周期
切割碳纤维预浸料推荐使用硬质合金振荡刀,刃口角度30°-45°,锋利度更高;切割固化板则选用金刚石涂层刀具,耐磨性提升3-5倍。刀具磨损后切割力增大,会导致材料边缘毛刺和分层,建议每切割200-300米(预浸料)或50-80米(固化板)检查刃口,及时更换。可通过监听切割声音或观察切屑形态判断磨损程度。
2. 切割参数匹配
以1mm厚碳纤维预浸料为例:振荡频率10000次/分钟,振幅1mm,进给速度40m/min,真空吸附压力25kPa。对于3mm厚固化板:频率8000次/分钟,振幅2mm,进给速度8m/min,建议分层切割(每层1-1.5mm),避免单次切透导致边缘崩裂。实际参数需根据材料树脂含量、纤维取向进行微调,建议先试切。
3. 排版与路径优化
利用CAD/CAM软件进行智能排版,提高材料利用率。对于碳纤维织物,注意经纬方向对切割质量的影响,尽量使切割路径与纤维方向呈一定角度(如15°-30°),减少纤维拉扯。采用共边切割和桥接连接可减少空行程,提升效率。对于小孔和尖角,可降低进给速度至正常值的50%-70%,并采用圆弧过渡。
4. 多层切割的层间控制
切割多层预浸料时,层间容易滑动。除提高真空吸附力外,可采用以下措施:在层间喷洒少量水或专用粘合剂;使用带刺的压料板;降低切割速度,减少侧向力。一般建议单次叠层不超过10层(预浸料),且每层厚度一致。
三、碳纤维裁床的维护与保养要点
碳纤维粉尘具有导电性和磨蚀性,定期维护是保证设备寿命和精度的关键。
1. 每日清洁
每班结束后,用吸尘器清理台面、导轨、齿条和刀头区域的粉尘。切勿用压缩空气吹扫,以免粉尘进入电气柜。检查吸尘管路是否堵塞,清理集尘箱。
2. 每周检查
检查刀头振荡机构的气隙(通常为0.05-0.1mm),过大可能导致振幅不稳;检查同步带张紧度,过松会导致定位偏差;清洁直线导轨并涂抹专用润滑脂(如锂基脂),但避免过量吸附粉尘。
3. 每月保养
检查真空泵过滤器,清洗或更换滤芯;检查电气柜散热风扇,清除积尘;校准设备原点和平行度,使用千分表检测台面平面度(误差≤0.1mm/m)。对于高精度加工,建议每季度进行一次激光干涉仪精度检测。
4. 刀具管理
建立刀具寿命档案,记录每把刀具的切割长度和材料类型。磨损刀具可降级用于粗切或非关键部位。存放刀具时使用专用刀盒,避免刃口磕碰。
四、常见问题与解决方案
- 切割边缘毛刺或分层:检查刀具是否磨损,降低进给速度,提高振荡频率,确保真空吸附力充足。
- 切割精度下降:检查导轨润滑和同步带张紧度,校准原点,清理齿条上的粉尘堆积。
- 粉尘飞扬严重:检查吸尘罩位置是否对准切割点,吸尘风量是否足够,管路是否漏气。
- 刀头异常噪音:检查振荡机构轴承是否损坏,气隙是否过大,或紧固螺丝是否松动。
五、选型建议与总结
碳纤维裁床的选型应围绕材料类型、厚度范围、精度要求和产能规划展开。对于以预浸料切割为主的用户,优先关注高频振荡刀和除尘系统;对于固化板加工,则需侧重刚性台面和大振幅刀头。建议在采购前提供材料样品进行试切,验证设备实际切割效果。日常使用中,严格执行清洁和保养计划,可延长设备寿命30%以上。通过合理的刀具管理和工艺参数优化,碳纤维裁床能够稳定实现高质量、高效率的切割生产。