
Karbon fiber kesim makinesi: Seçimden verimli üretime eksiksiz rehber
Karbon fiber kompozit malzemeler, hafif ve yüksek mukavemetli özellikleri nedeniyle havacılık, otomotiv, spor ekipmanları ve diğer alanlarda giderek daha yaygın olarak kullanılmaktadır. Ancak karbon fiberin kesilmesi ve işlenmesi birçok zorlukla karşı karşıyadır: yoğun toz, hızlı takım aşınması ve yüksek kesim hassasiyeti gereksinimi. Karbon fiber kesim makinesi (yani CNC salınımlı bıçaklı kesim makinesi), soğuk kesim, ısıl etki olmaması ve yüksek hassasiyet özellikleriyle karbon fiber prepreg, kürlenmiş plaka, kumaş ve benzeri malzemeler için ana akım işleme ekipmanı haline gelmiştir. Bu makale, karbon fiber kesim makinesinin seçim parametreleri, kullanım noktaları ve bakım stratejileri etrafında şekillenerek uygulanabilir pratik bir referans sunacaktır.
I. Karbon fiber kesim makinesinin temel teknik parametrelerinin analizi
Karbon fiber kesim makinesi satın alırken, aşağıdaki parametreler kesim kapasitesini ve üretim verimliliğini doğrudan belirler; kendi malzeme özellikleriniz ve üretim kapasitesi ihtiyaçlarınızla birlikte kapsamlı olarak değerlendirilmelidir.
1. Kesici kafa tipi ve genlik
Karbon fiber kesim makineleri genellikle salınımlı bıçak (titreşimli bıçak olarak da bilinir) veya sürükleme bıçağı ile donatılır. Kalınlığı ≤5mm olan prepreg veya kumaşlar için, yüksek frekanslı düşük genlikli salınımlı bıçak (genlik 0,5-1,5mm, frekans 8000-12000 kez/dakika) malzeme delaminasyonunu ve çapaklanmayı azaltabilir; kalınlığı 5-15mm olan kürlenmiş plakalar için büyük genlikli (2-3mm) veya pnömatik bıçak seçilmelidir. Bazı üst düzey modeller, farklı işlemlere uyum sağlamak için hızlı değiştirilebilir kesici kafaları destekler.
2. Konumlandırma hassasiyeti ve tekrarlanabilir hassasiyet
Karbon fiber parçalar genellikle sıkı kontur toleranslarına sahiptir; konumlandırma hassasiyeti ≤±0,1mm ve tekrarlama hassasiyeti ≤±0,05mm olan ekipmanların seçilmesi önerilir. Servo motor + hassas redüktör + lineer kılavuz yapısı uzun vadeli stabiliteyi garanti edebilir. Çok katmanlı kesim gerektiren senaryolarda (örneğin prepreg istifleme), tekrarlama hassasiyeti özellikle kritiktir; aksi takdirde katmanlar arası kayma parçaların hurdaya çıkmasına neden olabilir.

3. Çalışma Tezgahı ve Vakum Sistemi
Tezgah ölçüsü maksimum iş parçası boyutuna göre belirlenmelidir; yaygın ölçüler 1600mm×2500mm ve 2000mm×3000mm’dir. Karbon fiber kesimi büyük miktarda toz ürettiğinden, bölgesel vakum emme sistemi mutlaka donatılmalı, emme gücü ≥20kPa olmalı ve malzemenin kesim sırasında kaymaması sağlanmalıdır. Tezgah keçesi düzenli olarak değiştirilmeli, tozun gömülerek emme etkisini bozması önlenmelidir.
4. Kesim hızı ve ivme
Kesim hızı malzeme kalınlığı, bıçak tipi ve desen karmaşıklığından etkilenir. 1mm kalınlığındaki karbon fiber prepreg için salınımlı bıçak kesim hızı 30-50m/dk’ya ulaşabilir; 5mm kalınlığındaki kürlenmiş levha için hız 5-10m/dk’ya düşer. Boşta hareket süresini azaltmak ve genel verimliliği artırmak için ivme ≥1g önerilir. Ancak aşırı yüksek ivmenin tezgah titreşimine yol açarak kesim kalitesini etkileyebileceği unutulmamalıdır.
5. Toz Toplama Sistemi
Karbon fiber tozu iletken ve havada asılı kalma eğilimindedir, bu nedenle yüksek verimli bir toz toplama cihazı ile donatılmalıdır. Hareketli emiş davlumbazına sahip modellerin seçilmesi önerilir; emiş ağzı mümkün olduğunca kesim noktasına yakın olmalı, hava debisi ≥2000m³/sa, filtreleme hassasiyeti ≤5μm olmalıdır. Yetersiz toz toplama sadece sağlığa zararlı olmakla kalmaz, aynı zamanda tozun kılavuz raylar ve kremayer dişliler üzerinde birikmesine ve ekipman aşınmasının hızlanmasına neden olur.
II. Karbon Fiber Kesim Makinesinin Kullanım Teknikleri ve Proses Optimizasyonu
Doğru kullanım yöntemleri ve proses parametresi ayarları, kesim kalitesini ve bıçak ömrünü önemli ölçüde artırabilir.
1. Kesici Takım Seçimi ve Değişim Periyodu
Karbon fiber prepreg kesimi için 30°-45° kesici kenar açısına sahip sert metal (karbür) salınımlı bıçak önerilir; bu bıçak daha yüksek keskinlik sağlar. Kürlenmiş plaka kesiminde ise aşınma direnci 3-5 kat artırılmış elmas kaplamalı kesici takım tercih edilir. Takım aşındığında kesme kuvveti artar ve malzeme kenarlarında çapak ile delaminasyona yol açar; her 200-300 metrede (prepreg) veya 50-80 metrede (kürlenmiş plaka) kesici kenarın kontrol edilip zamanında değiştirilmesi önerilir. Aşınma derecesi, kesme sesi dinlenerek veya talaş formu gözlemlenerek değerlendirilebilir.
2. Kesme Parametrelerinin Eşleştirilmesi
1 mm kalınlığında karbon fiber prepreg örneğinde: salınım frekansı 10000 kez/dakika, genlik 1 mm, ilerleme hızı 40 m/dak, vakum emme basıncı 25 kPa. 3 mm kalınlığında kürlenmiş plaka için: frekans 8000 kez/dakika, genlik 2 mm, ilerleme hızı 8 m/dak, katmanlı kesim önerilir (her katman 1-1,5 mm), tek seferde tam kesimin kenar çatlamasına yol açmasını önlemek için. Gerçek parametreler malzemenin reçine içeriğine ve fiber yönelimine göre ince ayar gerektirir; önce deneme kesimi yapılması önerilir.
3. Düzen ve yol optimizasyonu
CAD/CAM yazılımı kullanarak akıllı dizgi yapın, malzeme kullanım oranını artırın. Karbon fiber kumaşlar için, atkı-çözgü yönünün kesim kalitesine etkisine dikkat edin, kesim yolunun fiber yönü ile belirli bir açı (örneğin 15°-30°) oluşturmasını sağlayarak fiber çekilmesini azaltın. Ortak kenar kesimi ve köprü bağlantı kullanımı boş hareketleri azaltarak verimliliği artırabilir. Küçük delikler ve keskin köşeler için, ilerleme hızını normal değerin %50-%70’ine düşürün ve yay geçişi kullanın.
4. Çok katmanlı kesimde katmanlar arası kontrol
Çok katmanlı prepreg keserken, katmanlar arası kayma kolayca oluşabilir. Vakum emme gücünü artırmanın yanı sıra, aşağıdaki önlemler alınabilir: katmanlar arasına az miktarda su veya özel yapıştırıcı püskürtün; dikenli baskı plakası kullanın; kesim hızını düşürerek yanal kuvveti azaltın. Genellikle tek seferde üst üste dizimin 10 katmanı (prepreg) aşmaması ve her katmanın kalınlığının eşit olması önerilir.
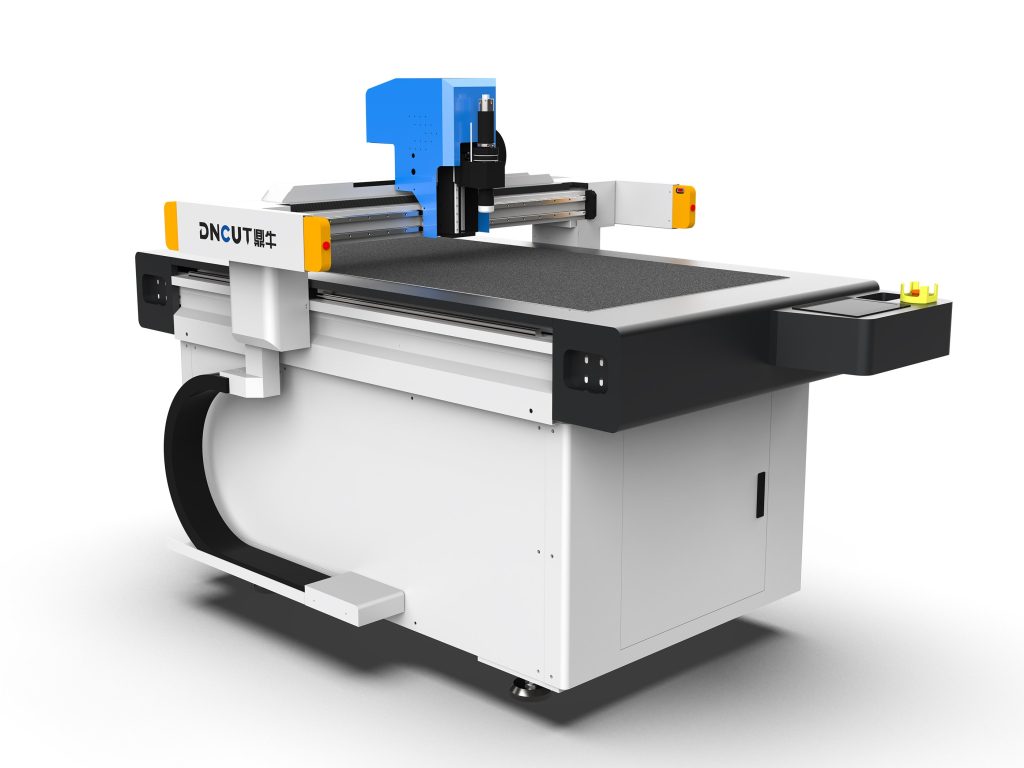
Üç, Karbon Fiber Kesim Makinesinin Bakım ve Koruma Önemli Noktaları
Karbon fiber tozu iletken ve aşındırıcıdır; düzenli bakım, ekipman ömrünü ve hassasiyetini garanti altına almanın anahtarıdır.
1. Günlük temizlik
Her vardiya sonunda, tezgah yüzeyi, kızaklar, dişli çubuk ve bıçak kafası bölgesindeki tozu elektrikli süpürge ile temizleyin. Tozun elektrik panosuna girmesini önlemek için basınçlı hava ile temizlik yapmayın. Emiş hattının tıkanıp tıkanmadığını kontrol edin ve toz toplama kutusunu temizleyin.
2. Haftalık kontrol
Bıçak kafası salınım mekanizmasının hava aralığını (genellikle 0.05-0.1mm) kontrol edin; aşırı büyük olması genlik kararsızlığına yol açabilir; senkron kayış gerginliğini kontrol edin, aşırı gevşek olması konumlandırma sapmasına neden olabilir; doğrusal kızakları temizleyin ve özel gres (örneğin lityum bazlı gres) uygulayın, ancak aşırı miktarda toz tutmasından kaçının.
3. Aylık bakım
Vakum pompası filtresini kontrol edin, filtre elemanını temizleyin veya değiştirin; elektrik kabini soğutma fanını kontrol edin, birikmiş tozu temizleyin; ekipman sıfır noktasını ve paralelliğini kalibre edin, komparatör saati ile tezgah düzlemselliğini ölçün (hata ≤0.1mm/m). Yüksek hassasiyetli işleme için, her çeyrekte bir kez lazer interferometre hassasiyet testi yapılması önerilir.
4. Takım yönetimi
Takım ömrü kaydı oluşturun, her takımın kesme uzunluğunu ve malzeme türünü kaydedin. Aşınmış takımlar kaba kesim veya kritik olmayan bölgeler için düşürülerek kullanılabilir. Takımları saklarken özel takım kutusu kullanın, kesici kenarların çarpmasını önleyin.
Dört, Sık Karşılaşılan Sorunlar ve Çözümler
- Kesme kenarında çapak veya delaminasyon: Takımın aşınıp aşınmadığını kontrol edin, ilerleme hızını düşürün, salınım frekansını artırın, vakum emiş gücünün yeterli olduğundan emin olun.
- Kesim hassasiyeti düştü: Kılavuz ray yağlamasını ve senkron kayış gerginliğini kontrol edin, orijin noktasını kalibre edin, kremayer dişli üzerindeki toz birikimini temizleyin.
- Ciddi toz kirliliği: Toz emme başlığının konumunun kesme noktasına doğru hizalanıp hizalanmadığını, emme hava debisinin yeterli olup olmadığını ve boru hattında kaçak olup olmadığını kontrol edin.
- Bıçak kafası anormal gürültü: Salınım mekanizması yatağının hasarlı olup olmadığını, hava aralığının çok büyük olup olmadığını veya sabitleme vidalarının gevşek olup olmadığını kontrol edin.
V. Selection Recommendations and Summary
Karbon fiber kesim tezgahı seçimi, malzeme türü, kalınlık aralığı, hassasiyet gereksinimleri ve üretim kapasitesi planlaması etrafında yapılmalıdır. Ağırlıklı olarak prepreg kesimi yapan kullanıcılar için yüksek frekanslı salınımlı bıçak ve toz toplama sistemine öncelik verilmelidir; kürlenmiş plaka işleme için ise rijit tabla ve büyük genlikli bıçak kafasına odaklanılmalıdır. Satın alma öncesinde malzeme numuneleri sağlanarak deneme kesimi yapılması ve ekipmanın gerçek kesim performansının doğrulanması önerilir. Günlük kullanımda temizlik ve bakım planının titizlikle uygulanması, ekipman ömrünü %30’dan fazla uzatabilir. Makul takım yönetimi ve proses parametresi optimizasyonu sayesinde karbon fiber kesim tezgahı, yüksek kaliteli ve yüksek verimli kesim üretimini istikrarlı şekilde gerçekleştirebilir.