
碳纖維裁床:從選型到高效生產的完整指南
碳纖維複合材料因其輕質高強特性,在航空航天、汽車、體育器材等領域應用日益廣泛。然而,碳纖維的切割加工卻面臨諸多挑戰:粉塵大、刀具磨損快、切割精度要求高。碳纖維裁床(即數控振動刀裁切機)憑藉其冷切割、無熱影響、高精度的特點,成為碳纖維預浸料、固化板、織物等材料的主流加工設備。本文將圍繞碳纖維裁床的選型參數、操作要點和維護策略展開,提供可落地的實踐參考。
一、碳纖維裁床的核心技術參數解析
選購碳纖維裁床時,以下參數直接決定切割能力與生產效率,需結合自身材料特性和產能需求綜合評估。
1. 切割頭類型與振幅
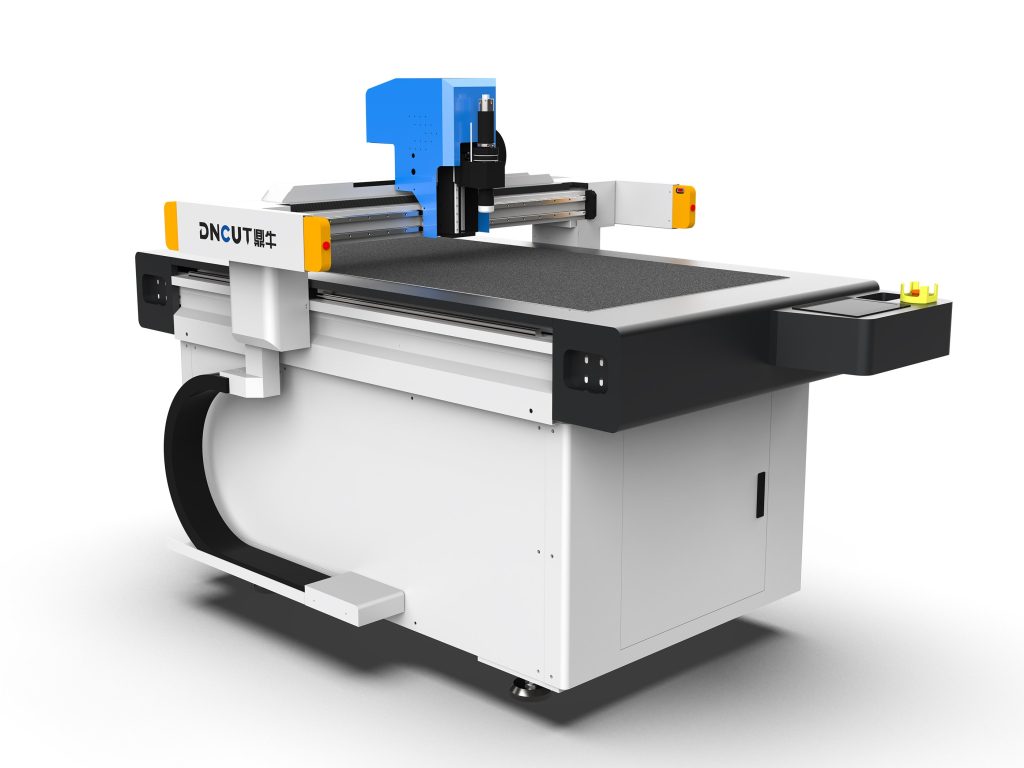
碳纖維裁床通常配備振盪刀(又稱振動刀)或拖刀。對於厚度≤5mm的預浸料或織物,高頻低振幅的振盪刀(振幅0.5-1.5mm,頻率8000-12000次/分鐘)可減少材料分層和毛邊;對於厚度5-15mm的固化板,需選用大振幅(2-3mm)或氣動刀。部分高端機型支援快換刀頭,以適應不同工序。
2. 定位精度與重複精度
碳纖維零件往往有嚴格的輪廓公差,建議選擇定位精度≤±0.1mm、重複精度≤±0.05mm的設備。採用伺服電機+精密減速機+直線導軌的結構可保證長期穩定性。對於需要多層切割(如預浸料疊層)的場景,重複精度尤為關鍵,否則層間錯位會導致零件報廢。

3. 工作台面與吸附系統
台面尺寸需根據最大工件尺寸確定,常見規格為1600mm×2500mm、2000mm×3000mm。碳纖維切割產生大量粉塵,必須配備分區真空吸附系統,吸附力≥20kPa,確保材料在切割過程中不移位。台面毛氈需定期更換,避免粉塵嵌入影響吸附效果。
4. 切割速度與加速度
切割速度受材料厚度、刀具類型和圖案複雜度影響。對於1mm厚碳纖維預浸料,振動刀切割速度可達30-50m/min;對於5mm厚固化板,速度降至5-10m/min。加速度建議≥1g,以減少空行程時間,提升整體效率。但需注意,過高的加速度可能導致台面振動,影響切割質量。
5. 除塵系統
碳纖維粉塵導電且易漂浮,必須配備高效除塵裝置。建議選擇帶隨動吸塵罩的機型,吸塵口盡量靠近切割點,風量≥2000m³/h,過濾精度≤5μm。除塵效果不佳不僅危害健康,還會導致粉塵堆積在導軌和齒條上,加速設備磨損。
二、碳纖維裁床的操作技巧與工藝優化
正確的操作方法和工藝參數設置能顯著提升切割質量與刀具壽命。
1. 刀具選擇與更換週期
切割碳纖維預浸料推薦使用硬質合金振動刀,刃口角度30°-45°,鋒利度更高;切割固化板則選用金剛石塗層刀具,耐磨性提升3-5倍。刀具磨損後切割力增大,會導致材料邊緣毛刺和分層,建議每切割200-300米(預浸料)或50-80米(固化板)檢查刃口,及時更換。可透過監聽切割聲音或觀察切屑形態判斷磨損程度。
2. 切割參數匹配
以1mm厚碳纖維預浸料為例:振動頻率10000次/分鐘,振幅1mm,進給速度40m/min,真空吸附壓力25kPa。對於3mm厚固化板:頻率8000次/分鐘,振幅2mm,進給速度8m/min,建議分層裁切(每層1-1.5mm),避免單次切透導致邊緣崩裂。實際參數需根據材料樹脂含量、纖維取向進行微調,建議先試切。
3. 排版與路徑優化
利用CAD/CAM軟體進行智能排版,提高材料利用率。對於碳纖維織物,注意經緯方向對切割質量的影響,盡量使切割路徑與纖維方向呈一定角度(如15°-30°),減少纖維拉扯。採用共邊切割和橋接連接可減少空行程,提升效率。對於小孔和尖角,可降低進給速度至正常值的50%-70%,並採用圓弧過渡。
4. 多層切割的層間控制
切割多層預浸料時,層間容易滑動。除提高真空吸附力外,可採用以下措施:在層間噴灑少量水或專用粘合劑;使用帶刺的壓料板;降低切割速度,減少側向力。一般建議單次疊層不超過10層(預浸料),且每層厚度一致。
三、碳纖維裁床的維護與保養要點
碳纖維粉塵具有導電性和磨蝕性,定期維護是保證設備壽命和精度的關鍵。
1. 每日清潔
每班結束後,用吸塵器清理台面、導軌、齒條和刀頭區域的粉塵。切勿用壓縮空氣吹掃,以免粉塵進入電氣櫃。檢查吸塵管路是否堵塞,清理集塵箱。
2. 每週檢查
檢查刀頭振盪機構的氣隙(通常為0.05-0.1mm),過大可能導致振幅不穩;檢查同步帶張緊度,過鬆會導致定位偏差;清潔直線導軌並塗抹專用潤滑脂(如鋰基脂),但避免過量吸附粉塵。
3. 每月保養
檢查真空泵過濾器,清洗或更換濾芯;檢查電氣櫃散熱風扇,清除積塵;校準設備原點和平行度,使用千分表檢測台面平面度(誤差≤0.1mm/m)。對於高精度加工,建議每季度進行一次激光干涉儀精度檢測。
4. 刀具管理
建立刀具壽命檔案,記錄每把刀具的切割長度和材料類型。磨損刀具可降級用於粗切或非關鍵部位。存放刀具時使用專用刀盒,避免刃口磕碰。
四、常見問題與解決方案
- 切割邊緣毛刺或分層:檢查刀具是否磨損,降低進給速度,提高振盪頻率,確保真空吸附力充足。
- 切割精度下降:檢查導軌潤滑和同步帶張緊度,校準原點,清理齒條上的粉塵堆積。
- 粉塵飛揚嚴重:檢查吸塵罩位置是否對準切割點,吸塵風量是否足夠,管路是否漏氣。
- 刀頭異常噪音:檢查振盪機構軸承是否損壞,氣隙是否過大,或緊固螺絲是否鬆動。
五、選型建議與總結
碳纖維裁床的選型應圍繞材料類型、厚度範圍、精度要求和產能規劃展開。對於以預浸料切割為主的用戶,優先關注高頻振動刀和除塵系統;對於固化板加工,則需側重剛性台面和大振幅刀頭。建議在採購前提供材料樣品進行試切,驗證設備實際切割效果。日常使用中,嚴格執行清潔和保養計劃,可延長設備壽命30%以上。通過合理的刀具管理和工藝參數優化,碳纖維裁床能夠穩定實現高質量、高效率的切割生產。