
カーボンファイバー裁断機:選定から高効率生産までの完全ガイド
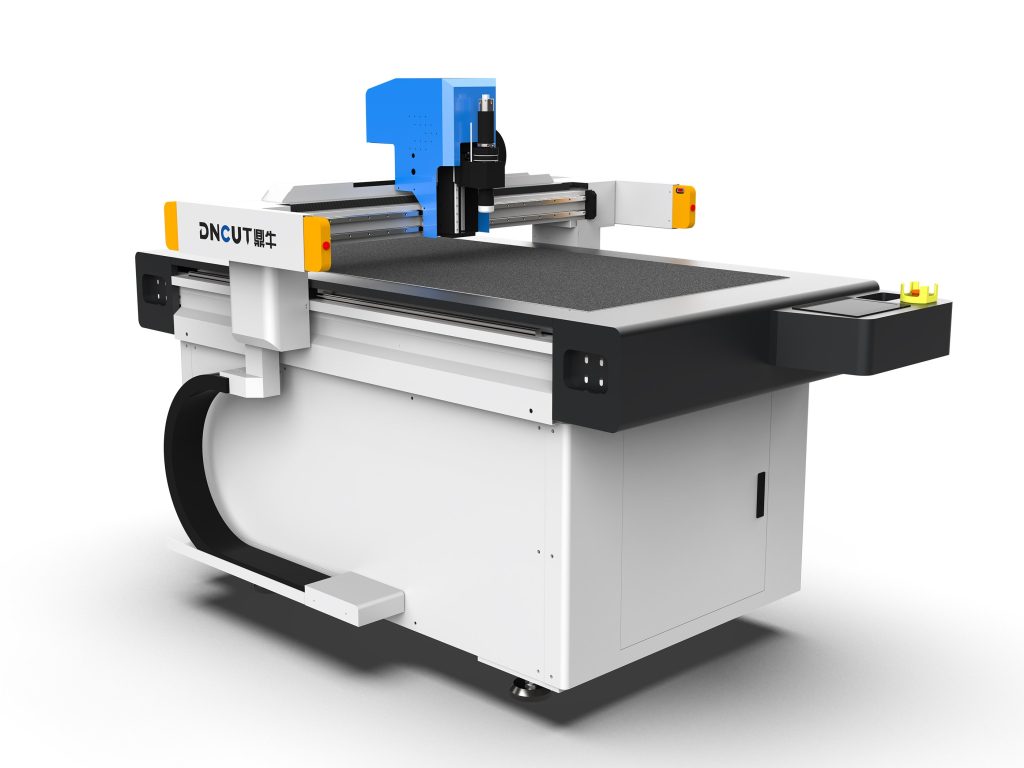
炭素繊維複合材料は、軽量で高強度という特性から、航空宇宙、自動車、スポーツ用品などの分野でますます広く応用されています。しかし、炭素繊維の切断加工には、粉塵が多い、刃物の摩耗が速い、切断精度への要求が高いなど、多くの課題があります。カーボンファイバー裁断機(すなわちCNC振動刀切断機)は、冷間切断、熱影響なし、高精度という特徴により、炭素繊維プリプレグ、硬化板、織物などの材料の主流加工設備となっています。本記事では、カーボンファイバー裁断機の選定パラメータ、操作の要点、保守戦略を中心に、実践可能な参考情報を提供します。
一、カーボンファイバー裁断機の主要技術パラメータの解析
カーボンファイバー裁断機を選定する際、以下のパラメータは切断能力と生産効率を直接左右するため、自身の材料特性と生産能力のニーズを総合的に評価する必要があります。
1. 切割头类型与振幅
炭素繊維裁断機は通常、振動刀(オシレーティングナイフ)またはドラッグナイフを備えている。厚さ5mm以下のプリプレグや織物には、高周波・低振幅の振動刀(振幅0.5~1.5mm、周波数8000~12000回/分)が材料の層間剥離やバリを低減できる。厚さ5~15mmの硬化板には、大振幅(2~3mm)または空気圧ナイフを選定する必要がある。一部の高級機種はクイックチェンジ刃物をサポートし、異なる工程に対応できる。
2. 位置決め精度と繰り返し精度
炭素繊維部品は厳しい輪郭公差を持つことが多いため、位置決め精度≤±0.1mm、繰り返し精度≤±0.05mmの設備を選ぶことをお勧めします。サーボモーター+精密減速機+リニアガイドの構造を採用することで、長期的な安定性を確保できます。多層切断(プリプレグ積層など)が必要な場面では、繰り返し精度が特に重要であり、そうでなければ層間の位置ずれが部品の廃棄につながります。

3. 作業テーブルと吸着システム
テーブル寸法は最大ワークサイズに基づいて決定する必要があり、一般的な仕様は1600mm×2500mm、2000mm×3000mmです。炭素繊維の切断では大量の粉塵が発生するため、ゾーン別真空吸着システムを必ず装備し、吸着力≥20kPaとして、切断過程中に材料が位置ずれしないように確保する必要があります。テーブルのフェルトは定期的に交換し、粉塵の埋め込みによる吸着効果への影響を避ける必要があります。
4. 切断速度と加速度
切断速度は材料の厚さ、刃物の種類、パターンの複雑さに影響されます。1mm厚の炭素繊維プリプレグの場合、振動刀の切断速度は30-50m/minに達します。5mm厚の硬化板の場合、速度は5-10m/minに低下します。加速度は≥1gを推奨し、空走行時間を短縮して全体の効率を向上させます。ただし、過度に高い加速度はテーブルの振動を引き起こし、切断品質に影響する可能性があることに注意が必要です。
5. 集塵システム
炭素繊維の粉塵は導電性があり浮遊しやすいため、高性能な集塵装置を必ず装備する必要があります。追従式集塵フード付きの機種を選び、吸塵口を切断点にできるだけ近づけ、風量≥2000m³/h、ろ過精度≤5μmとすることを推奨します。集塵効果が不十分だと健康被害だけでなく、粉塵がガイドレールやラックに堆積し、設備の摩耗を加速させます。
二、炭素繊維裁断機の操作テクニックと工程最適化
正しい操作方法と工程パラメータの設定により、切断品質と刃物寿命を大幅に向上させることができます。
1. 刃物の選択と交換周期
炭素繊維プリプレグの切断には超硬合金製の振動刀の使用を推奨し、刃先角度は30°-45°で切れ味がより高い;硬化板の切断にはダイヤモンドコーティング刃物を選定し、耐摩耗性が3-5倍向上する。刃物が摩耗すると切断力が増大し、材料のエッジにバリや層間剥離が発生するため、200-300メートル(プリプレグ)または50-80メートル(硬化板)の切断ごとに刃先を点検し、速やかに交換することを推奨する。切断音を聴くか、切り屑の形態を観察することで摩耗程度を判断できる。
2. 切断パラメータのマッチング
1mm厚の炭素繊維プリプレグを例にとると:発振周波数10000回/分、振幅1mm、送り速度40m/min、真空吸着圧力25kPa。3mm厚の硬化板の場合:周波数8000回/分、振幅2mm、送り速度8m/min、分割切断(各層1〜1.5mm)を推奨し、一度に切り抜くことでエッジの崩れを避ける。実際のパラメータは材料の樹脂含有量、繊維配向に応じて微調整する必要があり、まず試し切りを推奨する。
3. レイアウトと経路の最適化
CAD/CAMソフトウェアを利用したインテリジェントな排版により、材料利用率を向上させます。炭素繊維織物の場合、経緯方向が切断品質に与える影響に注意し、切断経路と繊維方向が一定の角度(例:15°-30°)になるようにして、繊維の引っ張りを減らします。共辺切断とブリッジ接続を採用することで、空行程を減らし、効率を向上させます。小穴や鋭角の場合、送り速度を通常値の50%-70%に低下させ、円弧遷移を採用します。
4. 多層切断の層間制御
多層プリプレグを切断する場合、層間が滑りやすくなります。真空吸着力を高める以外に、以下の対策を採用できます:層間に少量の水または専用粘着剤を噴霧する;棘付き押さえ板を使用する;切断速度を低下させ、側方力を減らす。一般的に、一度の積層は10層以下(プリプレグ)とし、各層の厚さを均一にすることを推奨します。
三、カーボンファイバー裁断機のメンテナンスと保守の要点
炭素繊維の粉塵は導電性と研磨性を持つため、定期メンテナンスは設備の寿命と精度を保証する鍵です。
1. 毎日の清掃
各シフト終了後、掃除機でテーブル面、ガイドレール、ラック、刃先領域の粉塵を清掃してください。圧縮空気で吹き飛ばさないでください。粉塵が電気キャビネットに入り込む恐れがあります。集塵管路が詰まっていないか確認し、集塵ボックスを清掃してください。
2. 毎週の点検
刃先の振動機構のエアギャップ(通常0.05-0.1mm)を点検してください。大きすぎると振幅が不安定になる可能性があります。タイミングベルトの張りを点検してください。緩すぎると位置決め偏差が発生します。リニアガイドレールを清掃し、専用グリース(例:リチウム基グリース)を塗布してください。ただし、過剰に塗布すると粉塵を吸着するため避けてください。
3. 毎月の保守
真空ポンプフィルターを点検し、フィルターエレメントを洗浄または交換する。電気キャビネットの冷却ファンを点検し、堆積した粉塵を除去する。設備の原点と平行度を校正し、ダイヤルゲージを使用してテーブル面の平面度(誤差≤0.1mm/m)を測定する。高精度加工の場合は、四半期ごとにレーザー干渉計による精度検査を実施することを推奨する。
4. 刃物管理
刃物寿命記録を構築し、各刃物の切断長さと材料種類を記録する。摩耗した刃物は粗切りまたは非重要部位に降格使用できる。刃物を保管する際は専用刃物ケースを使用し、刃先の衝突を避ける。
四、よくある問題と解決策
- 切断エッジのバリまたは層間剥離:刃物が摩耗していないか点検し、送り速度を低下させ、振動周波数を高め、真空吸着力が十分であることを確保する。
- 切断精度の低下:ガイドレールの潤滑とタイミングベルトの張りを確認し、原点を校正し、ラック上の粉塵堆積を清掃してください。
- 粉塵の飛散が深刻:集塵フードの位置が切断点に合っているか、集塵風量が十分か、配管に漏れがないかを確認してください。
- 刃先の異常な騒音:振動機構のベアリングが破損していないか、エアギャップが過大でないか、または締結ねじが緩んでいないかを確認してください。
五、選定の提案とまとめ
カーボン繊維裁断機の選定は、材料の種類、厚さ範囲、精度要件、生産能力計画を中心に進めるべきです。プリプレグの裁断を主とするユーザーは、高周波振動刀と集塵システムに優先的に注目してください。硬化板の加工の場合は、剛性のあるテーブルと大振幅の刃先を重視する必要があります。購入前に材料サンプルを提供して試し切りを行い、設備の実際の裁断効果を検証することをお勧めします。日常使用では、清掃と保守の計画を厳格に実行することで、設備の寿命を30%以上延ばすことができます。適切な刃物管理と工程パラメータの最適化により、カーボン繊維裁断機は高品質・高効率の裁断生産を安定的に実現できます。