
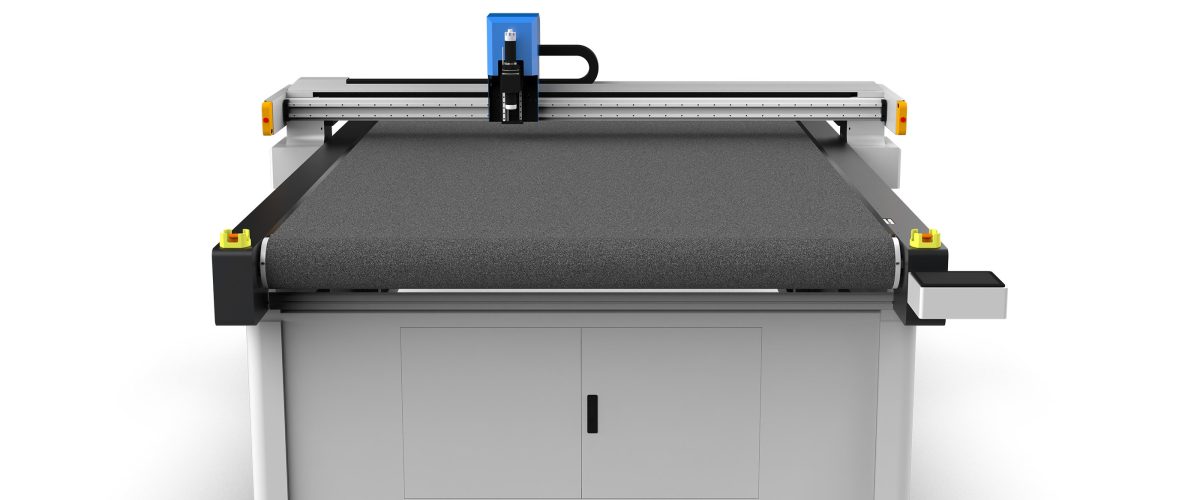
آلة قص الوسائد: دليل كامل من اختيار الطراز إلى العملية
يُعد قطع الوسائد عملية رئيسية في صناعات الأثاث المنجد، والديكور الداخلي للسيارات، والمعدات الطبية الواقية. يعتمد القص اليدوي التقليدي على القوالب والمقصات، مما يؤدي إلى انخفاض الكفاءة وضعف الاتساق. تعمل ماكينة قطع الوسائد من خلال التحكم الآلي ورأس القطع عالي الدقة على حل مشكلات الدقة والسرعة في الإنتاج بالدفعات. تنطلق هذه المقالة من منظور الإنتاج الفعلي، وتقدم بشكل منهجي أنواع ماكينات قطع الوسائد ومعايير اختيارها وإعدادات عملياتها ونقاط الصيانة الرئيسية، لتوفير مرجع لشراء المعدات وإدارة الإنتاج.
أولاً، الأنواع الرئيسية لماكينة قص الوسائد وسيناريوهات الاستخدام المناسبة
وفقًا لمبدأ القطع، تنقسم آلة قطع الوسائد بشكل رئيسي إلى ثلاثة أنواع:
- آلة القطع بالسكين المتذبذب: الشفرة تهتز بتردد عالٍ (عادةً 8000-15000 مرة/دقيقة)، مناسبة للمواد اللينة مثل الإسفنج، إسفنج الذاكرة، EVA، XPE. يمكن أن يصل سمك القطع إلى 50-100 مم، سطح القطع مستوٍ، بدون غبار. هي الخيار الأول للإنتاج الكمي للوسائد.
- آلة القطع بالليزر: تستخدم شعاع الليزر لصهر المواد، مناسبة للأقمشة الرقيقة والحشوات الكيميائية، لكن عند قطع الإسفنج تنتج غازات ضارة وحواف محروقة، والتكلفة عالية، لذا يُستخدم بشكل أقل في صناعة الوسائد.
- آلة القطع بالسكين الدائري: تقطع بواسطة شفرة دوارة، مناسبة للإسفنج والرغوة الرقيقة، عادةً لا يتجاوز السمك 30 مم، تُستخدم غالباً للإنتاج بكميات صغيرة أو الأشكال البسيطة.
بالنسبة لمعظم مصنعي الوسائد، تتميز آلة القطع بالسكين المتذبذب بمزايا واضحة وشاملة في الدقة والكفاءة وقابلية التكيف مع المواد. يركز المحتوى التالي بشكل أساسي على معدات السكين المتذبذب.
ثانيًا: المعلمات الأساسية لاختيار الطراز: ليس السعر فقط
عند شراء آلة قطع الوسائد، يجب التركيز على المعلمات التقنية التالية:
1. مساحة القطع الفعالة
اختر سطح العمل وفقًا لأحجام الوسائد الشائعة. على سبيل المثال، لإنتاج وسائد بمقاس 500mm×500mm، يُنصح باختيار معدات بمساحة قطع فعالة لا تقل عن 1600mm×2500mm، وذلك لترتيب عدة قطع في مرة واحدة وزيادة معدل استغلال المواد. إذا كانت الأمور تتعلق بوسائد الأرائك الطويلة، فيجب زيادة طول سطح العمل وفقًا لذلك.
2. سُمك القطع وقابلية التكيّف مع المواد
يعتمد سمك القطع لماكينة القطع بالسكين المتذبذب على طول الشفرة وسعة الاهتزاز. يمكن للطرازات العادية قطع الإسفنج بسمك 30-50 مم، بينما يمكن للطرازات ذات الشفرات الممددة الوصول إلى 100 مم. يجب التأكد مما إذا كانت المعدات تدعم المواد التي تستخدمها عادةً، مثل الإسفنج عالي الكثافة (الكثافة ≥45D)، واللاتكس، وألياف جوز الهند وغيرها. تتطلب بعض المواد شفرات بطلاء خاص أو أجهزة مساعدة.
3. دقة التموضع ودقة التكرار
عادةً ما تحتوي وسائد الجلوس على حواف منحنية وفتحات، وتؤثر الدقة مباشرة على جودة التجميع. يجب أن تصل دقة التموضع للمعدات عالية الجودة إلى ±0.1 مم، ودقة التكرار ±0.05 مم. انتبه إلى طريقة النقل: الجمع بين الجريدة المسننة والترس مع الأدلة الخطية أكثر استقرارًا من النقل بالحزام.
4. نظام التحكم والبرمجيات
تعتمد المعدات السائدة على وحدة تحكم حركية + برنامج CAD/CAM. يجب أن يدعم البرنامج التنسيقات الشائعة (DXF، PLT، AI)، وأن يوفر وظائف الترتيب التلقائي وتحسين المسار ومحاكاة القطع. يُفضّل أن تكون واجهة التشغيل بشاشة لمس باللغة العربية لتقليل تكاليف التدريب.
5. كفاءة الإنتاج
تبلغ سرعة القطع عادةً 0-1200 مم/ث، وتعتمد الكفاءة الفعلية على سُمك المادة وتعقيد الرسم. على سبيل المثال، بالنسبة لإسفنج بسُمك 50 مم ومحيط وسادة بسيط، يبلغ زمن قطع القطعة الواحدة حوالي 30-60 ثانية. يجب تقييم الطاقة الإنتاجية للمعدات بناءً على حجم الطلبات.
ثالثًا: إعدادات معاملات العملية: مثال وسادة الإسفنج
معاملات العملية الصحيحة هي مفتاح ضمان جودة القطع والكفاءة. فيما يلي مرجع للإعدادات النموذجية:
- تردد الاهتزاز: عند قطع الإسفنج الناعم، اضبط التردد على 10000-12000 مرة/دقيقة، فالتردد العالي جداً يؤدي إلى انصهار المادة، والمنخفض جداً يجعل القطع خشناً.
- سرعة التغذية: يمكن ضبط المقاطع المستقيمة على 800-1000mm/s، والمقاطع القوسية تُخفض إلى 400-600mm/s لضمان دقة المحيط.
- اختيار الشفرة: الشفرة ذات الحافة المموجة مناسبة للإسفنج عالي الكثافة، والشفرة المستقيمة مناسبة للإسفنج العادي. يُختار طول الشفرة حسب السماكة، وعادةً تبرز 5-10mm أسفل المادة.
- الشفط الفراغي: يجب استخدام الشفط الفراغي لتثبيت المادة عند قطع الإسفنج، ويُنصح بدرجة فراغ من -0.06 إلى -0.08 ميجاباسكال. بالنسبة للمواد المسامية، يمكن تغطية سطح الطاولة بطبقة من الغشاء المنفذ للهواء.
- تعويض الأداة: اضبط قيمة التعويض وفقًا لسماكة الشفرة، وعادةً ما تكون من 0.2 إلى 0.5 مم، لضمان دقة أبعاد القطع.
في التشغيل الفعلي، يُنصح بإجراء قطع تجريبي لقطعة واحدة أولاً، وقياس الأبعاد وملاحظة جودة حافة القطع، ثم ضبط المعلمات بدقة.
رابعًا: المشكلات الشائعة والحلول
1. وجود نتوءات أو احتراق في حافة القطع
قد يكون السبب هو ارتفاع تردد الاهتزاز أو بطء سرعة التغذية، مما يؤدي إلى تولد حرارة الاحتكاك. قلل التردد إلى 8000-9000 مرة/دقيقة، وزد سرعة التغذية، أو استبدل الشفرة بشفرة حادة.
2. انحراف أبعاد القطع
تحقق من صحة إعدادات تعويض الأداة، وما إذا كانت أجزاء النقل مرتخية، وما إذا كانت المادة قد تحركت أثناء عملية القطع. تأكد من ثبات الشفط الفراغي، وأضف أجهزة تثبيت المادة عند الضرورة.
3. كسر الشفرة
يحدث عادةً بسبب سرعة التغذية المفرطة أو وجود شوائب صلبة في المادة. قلل السرعة، ونظف سطح المادة، واختر شفرة ذات متانة أفضل.
4. انخفاض كفاءة الترتيب في البرنامج
استخدم وظيفة التداخل التلقائي في البرنامج، واضبط المسافات المناسبة (عادةً 3-5 مم)، وحدّث خوارزميات الترتيب بانتظام. بالنسبة للأشكال المعقدة، يمكن ضبط الزوايا يدويًا لتحسين معدل الاستفادة.
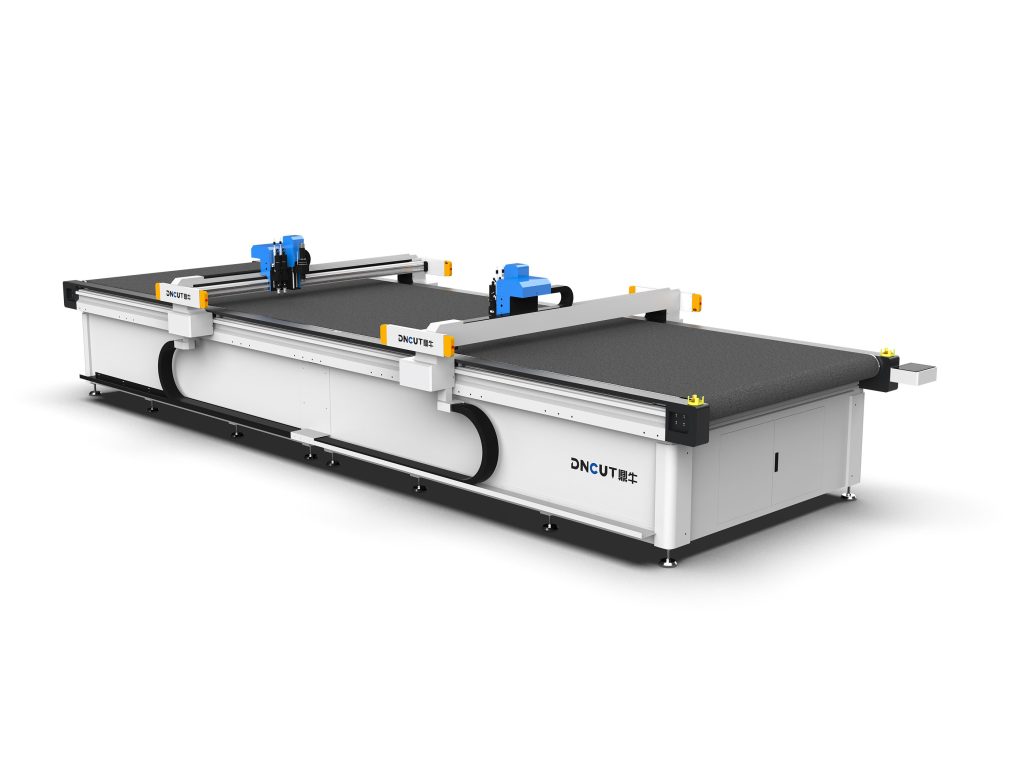
خامسًا، الصيانة والعناية: إطالة عمر المعدات
تؤثر الصيانة اليومية لماكينة قطع الوسائد مباشرةً على استقرارها وعمرها التشغيلي:
- يومياً: تنظيف سطح العمل وفتحات الشفط بالتفريغ، وفحص حالة تآكل الشفرة، وإزالة الغبار عن القضبان الموجهة.
- أسبوعياً: فحص شد الحزام الناقل أو الجريدة المسننة، وتزييت القضبان الموجهة الخطية، وتنظيف مروحة تبريد خزانة التحكم الكهربائي.
- شهرياً: معايرة نقطة الأصل للجهاز، وفحص مستوى زيت مضخة التفريغ (إذا كانت مضخة زيتية)، واختبار أجهزة الأمان.
- ربع سنوياً: فحص شامل للتوصيلات الكهربائية، واستبدال الشفرات والفرش الكربونية المتآكلة (إن وجدت)، وعمل نسخة احتياطية من معاملات النظام.
إنشاء جدول سجلات الصيانة، وتسجيل محتوى كل عملية صيانة والمشكلات المكتشفة، لتسهيل التتبع.
سادساً: قواعد التشغيل الآمن
على الرغم من أن آلة القطع بالسكين الاهتزازي أكثر أماناً من معدات الليزر، إلا أنه لا يزال يتعين الالتزام بالقواعد الأساسية:
- يُحظر مد اليدين إلى منطقة القطع أثناء التشغيل، ويجب أن تكون المعدات مجهزة بحاجز ضوئي أمان أو زر إيقاف طارئ.
- ارتداء قفازات مقاومة للقطع عند استبدال الشفرة، واستخدام أدوات مخصصة.
- الحفاظ على نظافة منطقة العمل، وتجنب تراكم المواد الذي يؤثر على تبديد الحرارة.
- غير مسموح لغير المتخصصين بفتح خزانة التحكم الكهربائي.
سابعاً: توصيات الشراء وتحليل التكاليف
يتراوح نطاق أسعار ماكينات قص الوسائد على نطاق واسع، حيث تبلغ تكلفة المعدات المكتبية الصغيرة حوالي 30,000 إلى 50,000 يوان، بينما تتراوح المعدات الكبيرة عالية الدقة بين 100,000 و200,000 يوان. يُنصح بالاختيار بناءً على متطلبات الطاقة الإنتاجية لتجنب الاستثمار المفرط. كما يجب مراعاة تكاليف المواد الاستهلاكية (الشفرات، الأغشية المفرغة) ووقت استجابة خدمة ما بعد البيع. يُفضل اختيار الموردين الذين لديهم حالات ناجحة في صناعة الأثاث اللين، مع طلب إجراء اختبار قص ميداني.
من حيث عائد الاستثمار، وبافتراض أن جهازًا واحدًا يحل محل 3 عمال قص، عادةً ما يمكن استرداد التكلفة خلال 6 إلى 12 شهرًا. بالإضافة إلى ذلك، يمكن للقص الآلي تقليل هدر المواد بنسبة 5٪ إلى 10٪، مما يزيد من الفوائد.
الخاتمة
آلة قطع الوسائد هي أداة فعّالة لتحسين كفاءة الإنتاج واتساق المنتج. عند اختيار الطراز، يجب مراعاة خصائص المواد ومتطلبات الدقة والطاقة الإنتاجية وتكاليف الصيانة بشكل شامل. يمكن لمعاملات العملية المعقولة والصيانة المنظمة أن تزيد من قيمة المعدات إلى أقصى حد. نأمل أن يقدم هذا الدليل مرجعًا عمليًا لاختيار معداتكم وإدارة الإنتاج.