
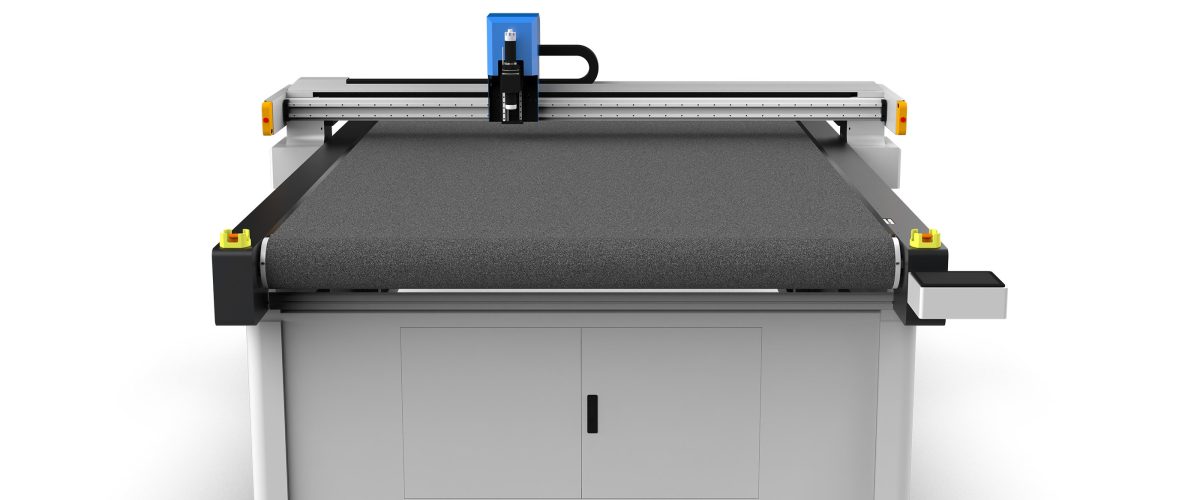
쿠션 재단기: 선정부터 공정까지의 완벽 가이드
쿠션 재단은 소프트 가구, 자동차 인테리어, 의료 보호구 등의 산업에서 핵심 공정입니다. 전통적인 수작업 재단은 템플릿과 가위에 의존하여 효율이 낮고 일관성이 떨어집니다. 쿠션 재단기는 자동화 제어와 고정밀 커터 헤드를 통해 양산에서의 정밀도와 속도 문제를 해결합니다. 본 문서는 실제 생산 관점에서 쿠션 재단기의 유형, 선정 파라미터, 공정 설정 및 유지보수 요점을 체계적으로 소개하여 장비 구매 및 생산 관리에 참고 자료를 제공합니다.
1. 쿠션 재단기의 주요 유형 및 적용 시나리오
절단 원리에 따라 쿠션 재단기는 주로 세 가지 유형으로 나뉩니다:
- 진동칼 절단기: 날이 고주파로 진동하며(주파수는 보통 분당 8000-15000회), 스펀지, 메모리폼, EVA, XPE 등 연질 소재에 적합합니다. 절단 두께는 50-100mm에 달할 수 있고, 절단면이 평탄하며 분진이 없습니다. 쿠션 대량 생산의 최우선 선택입니다.
- 레이저 절단기: 레이저 빔으로 소재를 용융시키며, 얇은 원단과 화학섬유 충전재에 적합하지만 스펀지를 절단할 때 유해 가스와 탄 자국이 발생하고 비용이 높아 쿠션 업계에서는 적용이 적습니다.
- 원형칼 절단기: 회전하는 날로 절단하며, 비교적 얇은 스펀지와 발포폼에 적합하고 두께는 일반적으로 30mm를 초과하지 않으며, 소량 또는 단순 형상에 주로 사용됩니다.
대부분의 쿠션 제조업체에게 진동칼 재단기는 정밀도, 효율성 및 재료 적응성 측면에서 종합적인 우위가 뚜렷합니다. 다음 내용은 진동칼 장비를 중심으로 전개합니다.
2. 선정 핵심 파라미터: 가격만 볼 것이 아니다
쿠션 재단기를 구매할 때는 다음 기술 파라미터에 중점을 두어야 합니다:
1. 유효 절단 면적
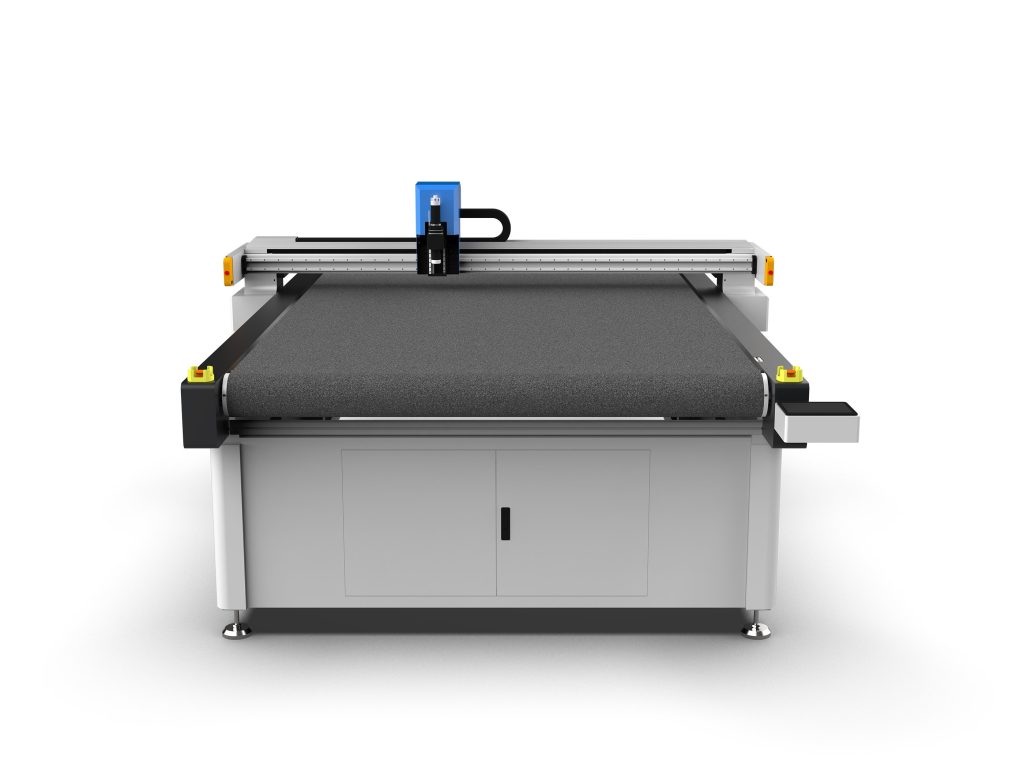
일반적인 쿠션 치수에 따라 테이블 면을 선택하십시오. 예를 들어 500mm×500mm 쿠션을 생산할 경우 유효 절단 면적이 최소 1600mm×2500mm인 장비를 선택하여 한 번에 여러 재단 조각을 배치하고 재료 활용률을 높이는 것이 좋습니다. 긴 소파 쿠션을 포함하는 경우 테이블 길이를 그에 맞게 늘려야 합니다.
2. 절단 두께 및 재료 적응성
진동칼 재단기의 절단 두께는 블레이드 길이와 진동 진폭에 따라 결정됩니다. 일반 모델은 30-50mm 스펀지를 절단할 수 있으며, 연장 블레이드 모델은 최대 100mm까지 가능합니다. 장비가 고밀도 스펀지(밀도 ≥45D), 라텍스, 야자 섬유 등과 같이 자주 사용하는 재료를 지원하는지 확인해야 합니다. 일부 재료에는 특수 코팅 블레이드나 보조 장치가 필요합니다.
3. 위치 정밀도 및 반복 정밀도
쿠션은 일반적으로 곡선 가장자리와 구멍 위치가 있어 정밀도가 조립 품질에 직접 영향을 미칩니다. 우수한 장비의 위치 정밀도는 ±0.1mm, 반복 정밀도는 ±0.05mm에 달해야 합니다. 전동 방식을 주목하십시오: 랙 앤 피니언 + 리니어 가이드 조합이 벨트 전동보다 더 안정적입니다.
4. 제어 시스템 및 소프트웨어
주류 장비는 모션 컨트롤러 + CAD/CAM 소프트웨어를 채택합니다. 소프트웨어는 일반적인 형식(DXF, PLT, AI)을 지원해야 하며, 자동 배치, 경로 최적화, 시뮬레이션 절단 기능을 갖추어야 합니다. 조작 인터페이스는 중국어 터치스크린이 가장 좋으며, 교육 비용을 절감할 수 있습니다.
5. 생산 효율
절단 속도는 일반적으로 0-1200mm/s이며, 실제 효율은 재료 두께와 그래픽 복잡도에 따라 달라집니다. 50mm 두께 스펀지, 단순 쿠션 윤곽을 예로 들면, 단일 절단 시간은 약 30-60초입니다. 주문량과 결합하여 장비 생산 능력을 평가해야 합니다.
3. 공정 파라미터 설정: 스펀지 쿠션을 예로
올바른 공정 파라미터는 절단면 품질과 효율을 보장하는 핵심입니다. 다음은 일반적인 설정 참고 사항입니다:
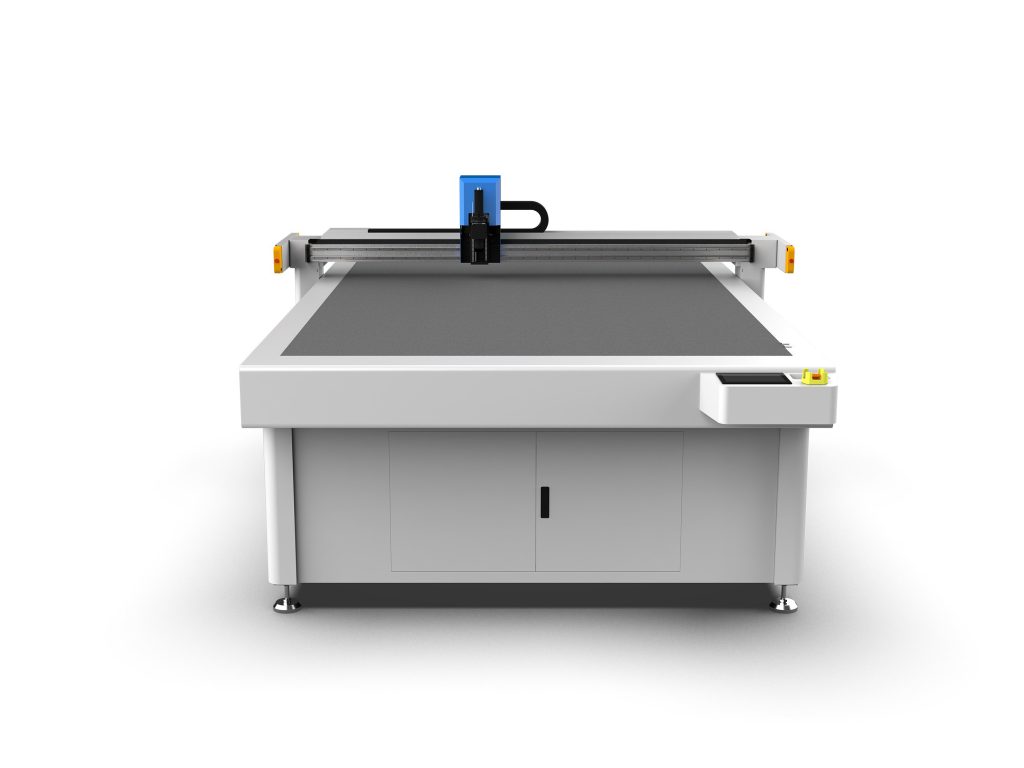
- 진동 주파수: 연질 스펀지를 절단할 때 주파수를 10000-12000회/분으로 설정하며, 너무 높으면 재료가 용융되고 너무 낮으면 절단면이 거칠어집니다.
- 이송 속도: 직선 구간은 800-1000mm/s로 설정할 수 있으며, 원호 구간은 400-600mm/s로 낮추어 윤곽 정밀도를 보장합니다.
- 블레이드 선택: 파형 날 블레이드는 고밀도 스펀지에 적합하고, 직선 날 블레이드는 일반 스펀지에 적합합니다. 블레이드 길이는 두께에 따라 선택하며, 일반적으로 재료 바닥에서 5-10mm 노출됩니다.
- 진공 흡착: 스펀지를 절단할 때는 반드시 진공 흡착으로 소재를 고정해야 하며, 진공도는 -0.06~-0.08MPa를 권장합니다. 다공성 소재의 경우 테이블 위에 통기성 필름을 한 겹 덮을 수 있습니다.
- 공구 보정: 블레이드 두께에 따라 보정값을 설정하며, 일반적으로 0.2-0.5mm로 절단 치수가 정확하도록 보장합니다.
실제 작업에서는 먼저 한 개를 시험 절단하여 치수를 측정하고 절단면 품질을 관찰한 후 파라미터를 미세 조정할 것을 권장합니다.
4. 일반적인 문제 및 해결 방안
1. 절단면에 버(burr) 또는 탄 자국이 있음
원인은 진동 주파수가 너무 높거나 이송 속도가 너무 느려 마찰열이 발생했기 때문일 수 있습니다. 주파수를 8000-9000회/분으로 낮추고, 이송 속도를 높이거나, 날카로운 블레이드로 교체하십시오.
2. 절단 치수 편차
공구 보정 설정이 올바른지, 전동 부품이 느슨해지지 않았는지, 그리고 절단 과정에서 소재가 이동하지 않았는지 확인하십시오. 진공 흡착이 제대로 되었는지 확인하고, 필요시 압착 장치를 추가하십시오.
3. 블레이드 파손
일반적으로 이송 속도가 너무 빠르거나 소재에 경질 불순물이 포함되어 있기 때문입니다. 속도를 낮추고, 소재 표면을 청소하며, 인성이 더 좋은 블레이드를 선택하십시오.
4. 소프트웨어 배치 효율 저하
소프트웨어의 자동 네스팅 기능을 활용하고, 적절한 간격(보통 3-5mm)을 설정하며, 배치 알고리즘을 정기적으로 업데이트하십시오. 복잡한 형상의 경우 각도를 수동으로 조정하여 활용률을 높일 수 있습니다.
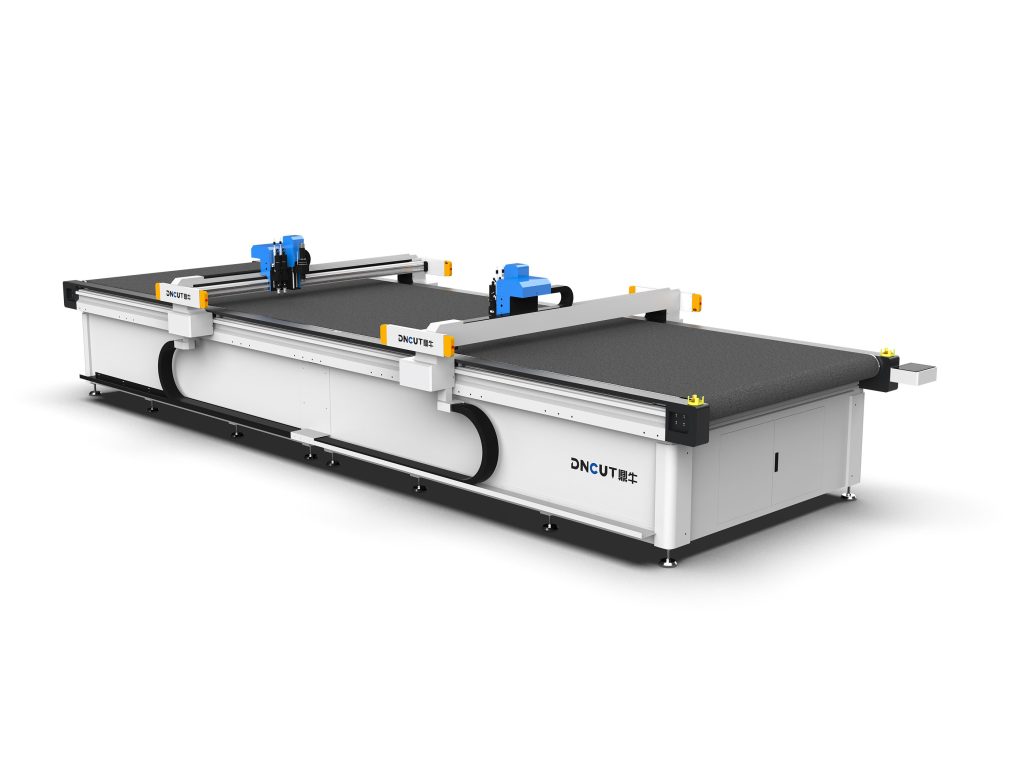
5. 유지보수 및 관리: 장비 수명 연장
쿠션 재단기의 일상 유지보수는 안정성과 수명에 직접적인 영향을 미칩니다:
- 매일: 작업대와 진공 흡착 구멍을 청소하고, 칼날 마모 상태를 점검하며, 가이드 레일의 분진을 제거합니다.
- 매주: 전동 벨트 또는 랙의 장력을 점검하고, 리니어 가이드에 윤활유를 도포하며, 전기 제어 캐비닛의 냉각 팬을 청소합니다.
- 매월: 장비 원점을 교정하고, 진공 펌프 오일 레벨(오일식 펌프인 경우)을 점검하며, 안전 장치를 테스트합니다.
- 매분기: 전기 연결부를 전면 점검하고, 마모된 칼날과 카본 브러시(있는 경우)를 교체하며, 시스템 파라미터를 백업합니다.
유지보수 기록표를 작성하여 매번 정비 내용과 발견된 문제를 기록하여 추적할 수 있도록 합니다.
6. 안전 운영 규정
진동칼 재단기는 레이저 장비보다 안전하지만, 기본 규정은 여전히 준수해야 합니다:
- 작업 시 손을 절단 영역에 넣지 말아야 하며, 장비에는 안전 광커튼 또는 비상정지 버튼이 갖추어져 있어야 합니다.
- 칼날 교체 시 절단 방지 장갑을 착용하고 전용 공구를 사용합니다.
- 작업 영역을 깨끗하게 유지하여 재료 적재가 방열에 영향을 주지 않도록 합니다.
- 비전문 인력은 전기 제어 캐비닛을 열어서는 안 됩니다.
7. 구매 제안 및 비용 분석
쿠션 재단기의 가격 범위는 넓으며, 소형 테이블 장비는 약 3-5만 위안, 대형 고정밀 장비는 10-20만 위안입니다. 생산 능력 요구에 따라 선택하여 과잉 투자를 피하는 것이 좋습니다. 동시에 소모품 비용(블레이드, 진공 필름)과 애프터서비스 응답 시간을 고려하십시오. 소프트 가구 산업에서 성숙한 사례가 있는 공급업체를 우선 선택하고 현장 시험 재단을 요구하십시오.
투자 회수 측면에서, 한 대의 장비로 3명의 재단 작업자를 대체하는 경우 일반적으로 6-12개월 내에 비용을 회수할 수 있습니다. 또한 자동화 재단은 재료 낭비를 5%-10% 줄여 효율성을 더욱 향상시킬 수 있습니다.
결론
쿠션 재단기는 생산 효율과 제품 일관성을 향상시키는 효과적인 도구입니다. 기종 선택 시 재료 특성, 정밀도 요구, 생산 능력 및 유지보수 비용을 종합적으로 고려해야 합니다. 합리적인 공정 파라미터와 규범에 따른 보양은 장비 가치를 극대화할 수 있습니다. 본 가이드가 귀사의 장비 선정과 생산 관리에 실용적인 참고 자료가 되기를 바랍니다.