
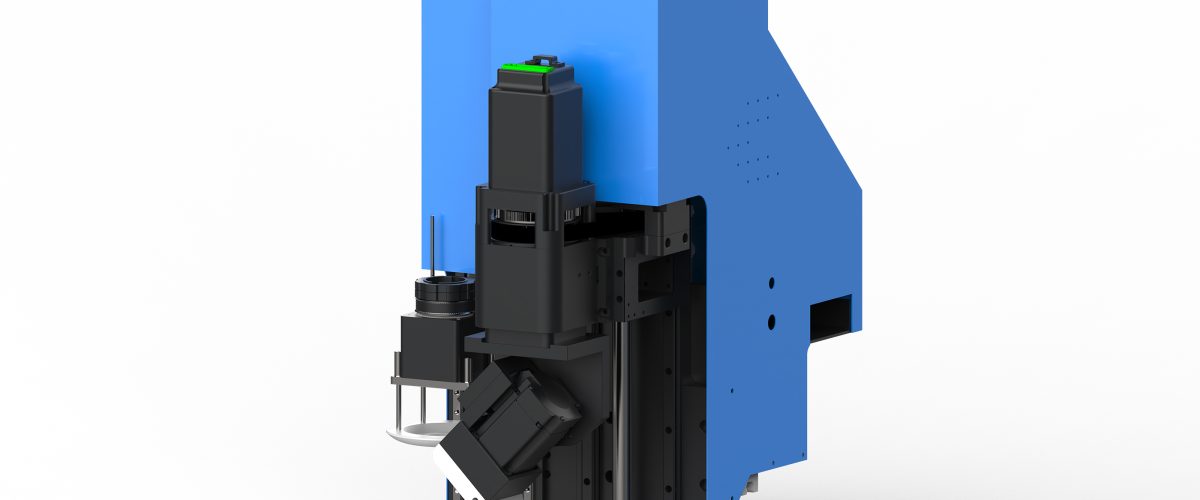
Sofa-Schneidemaschine: Schlüsselgerät zur Steigerung der Effizienz in der Möbelproduktion
In der Sofafertigung beeinflussen Schnittpräzision und Effizienz beim Zuschnitt von flexiblen Materialien wie Stoff, Leder und Schaumstoff direkt die Produktqualität und Liefertermine. Der traditionelle manuelle Zuschnitt ist auf erfahrene Arbeitskräfte angewiesen und bringt Probleme wie instabile Präzision, hohen Materialverschnitt und geringe Effizienz mit sich. Die Oscillating-Knife-Schneidemaschine (auch Sofaschneidemaschine genannt) führt mittels hochfrequent schwingender Klingen einen Kaltschnitt an flexiblen Materialien durch – ohne thermische Beeinflussung, ohne Rauch – und ist damit zum Kernausrüstungsgegenstand moderner Sofaproduktionslinien geworden. Dieser Artikel bietet praktische Hinweise zu Auswahlparametern, Prozessoptimierung und häufigen Problemen.
I. Die zentralen Auswahlparameter der Sofa-Schneidemaschine
Bei der Auswahl einer Sofa-Schneidemaschine sollten Sie besonders auf die folgenden Parameter achten, um sicherzustellen, dass das Gerät den Produktionsanforderungen entspricht:
- Schnittfläche: Gängige Spezifikationen sind 1600mm×2500mm, 2100mm×3100mm usw. Die Arbeitsfläche sollte größer als das größte zu schneidende Teil sein und einen Randabstand berücksichtigen. Beispielsweise überschreitet Sofasitzkissenstoff in der Regel nicht 2000mm×1500mm; mit einer Arbeitsfläche von 1600mm×2500mm lassen sich die meisten Aufträge erfüllen.
- Schnittdicke: Der Schnittdickenbereich von Oscillating-Knife-Schneidemaschinen liegt in der Regel bei 1-50mm (je nach Material). Für das Schneiden von Schaumstoff sind Modelle mit langen Klingen zu wählen, die maximale Dicke kann über 100mm erreichen; beim Stoffzuschnitt liegt die Dicke üblicherweise innerhalb von 20mm.
- Schnittpräzision: Die Wiederholpositioniergenauigkeit sollte ≤0,1 mm betragen, die Schnittpräzision ≤0,5 mm. Hochpräzise Modelle verwenden Servomotoren und Präzisionsführungen, um glatte Schnittkanten bei Kurvenschnitten zu gewährleisten.
- Schnittgeschwindigkeit: Die Eilgangsgeschwindigkeit kann über 1000 mm/s erreichen; die tatsächliche Schnittgeschwindigkeit hängt vom Material und der Komplexität der Grafik ab und liegt üblicherweise bei 200–600 mm/s. Eine zu hohe Geschwindigkeit kann zu einer rauen Schnittfläche führen.
- Vakuumansaugsystem: Dient zur Fixierung flexibler Materialien; die Saugkraft muss einstellbar sein. Bei stark luftdurchlässigen Stoffen ist eine leistungsstarke Vakuumpumpe (z. B. über 7,5 kW) erforderlich, um sicherzustellen, dass das Material während des Schneidvorgangs nicht verrutscht.
- Steuerungssystem: Gängige CAD-Formate (DXF, DWG, PLT usw.) sollten unterstützt werden, mit automatischer Nesting- und Pfadoptimierungsfunktion. Die Bedienoberfläche sollte übersichtlich sein und Touchscreen sowie Offline-Programmierung unterstützen.
II. Wesentliche Punkte der Schneidprozesse für verschiedene Materialien
1. Stoffe (Textilien, Samt)
Beim Zuschneiden von Stoffen sind ausfransende Kanten und Verformung zu beachten. Es empfiehlt sich die Verwendung eines oszillierenden Messers in Kombination mit einem Rundmesser oder Spitzmesser, einer Drehzahl von 8000-12000 U/min und einer Vorschubgeschwindigkeit von 200-400 mm/s. Bei rutschigen Materialien kann vorab eine Heißschmelzfolie aufgebracht oder eine Filzunterlage mit starker Saugkraft verwendet werden. Nach dem Schneiden sind Fasern an der Klinge umgehend zu entfernen, um die nachfolgende Schnittpräzision nicht zu beeinträchtigen.
2. Leder (Echtleder, Kunstleder)
Beim Lederschneiden sind saubere Kanten ohne Brandspuren erforderlich. Das Kaltsschneiden mit dem oszillierenden Messer erzeugt keine thermischen Schäden und eignet sich für die Lederverarbeitung. Empfohlene Parameter: Messerwinkel 20°-30°, Oszillationsfrequenz 10000-15000 Hübe/Minute, Schnittgeschwindigkeit 300-500 mm/s. Beachten Sie die Maserungsrichtung des Leders; bei der Materialauslegung muss die Richtung berücksichtigt werden, um Verschwendung zu vermeiden. Bei dickem Leder (>3 mm) kann die Geschwindigkeit auf 200 mm/s reduziert werden, um eine glatte Schnittkante zu gewährleisten.
3. Schwamm
Das Schneiden von Schwamm erfordert lange Klingen (z. B. über 300 mm) und eine Hochgeschwindigkeitsoszillation (15000-20000 mal/Minute), die Schnittgeschwindigkeit kann auf 600-800 mm/s erhöht werden. Da Schwamm stark komprimierbar ist, muss die Vakuumansaugung mit speziellen Vorrichtungen kombiniert werden, oder es wird nach dem Tieftemperaturgefrieren geschnitten (geeignet für hohe Präzisionsanforderungen). Der Schneidstaub ist relativ stark, die Ausrüstung sollte mit einer Staubabsaugvorrichtung ausgestattet sein.
Drei, praktische Tipps zur Steigerung der Schneideffizienz
- Optimierung der Materialausnutzung: Verwenden Sie eine automatische Nesting-Software und stellen Sie den Abstand zwischen den Teilen auf 2-5 mm ein, wodurch die Materialausnutzung um 5 %-15 % erhöht werden kann. Bei Serienaufträgen können gleichartige Materialien zentral verschachtelt werden.
- Mehrlagenschnitt: Bei dünnen Stoffen kann mehrlagig geschnitten werden (erfordert Vakuumfixierung), die Lagenzahl überschreitet in der Regel nicht 10 Lagen, die Gesamtdicke wird auf 20 mm begrenzt, die Effizienz kann um ein Mehrfaches gesteigert werden.
- Klingenauswahl: Die Klingenmaterialien werden nach der Materialhärte ausgewählt – für das Schneiden von Schaumstoff HSS-Klingen, für das Schneiden von Leder Hartmetallklingen, für das Schneiden von Stoff beschichtete Klingen zur Reduzierung des Verschleißes.
- Regelmäßige Wartung: Wöchentliche Reinigung von Führungsschienen und Antriebskomponenten, monatliche Prüfung des Klingenverschleißes (bei Verschleiß über 0,2 mm ist ein Austausch erforderlich), vierteljährliche Kalibrierung der Horizontalität des Vakuumspanntisches.
IV. Häufige Probleme und Lösungen
1. Ausgefranste Schnittkanten
Die Ursache kann eine stumpfe Klinge, eine zu niedrige Drehzahl oder eine zu hohe Vorschubgeschwindigkeit sein. Lösung: Klinge austauschen, die Drehzahl um 10%-20% erhöhen oder die Vorschubgeschwindigkeit auf unter 200 mm/s reduzieren.
2. Materialverschiebung
Prüfen Sie, ob die Vakuum-Saugkraft ausreichend ist, reinigen Sie die Späne auf dem Saugtisch und stellen Sie sicher, dass das Material flach und fest anliegt. Bei luftdurchlässigen Materialien kann eine Folie als Hilfsmittel zur Verbesserung der Saugwirkung aufgelegt werden.
3. Abnahme der Schnittpräzision
Prüfen Sie die Spannung des Antriebsriemens und die Schmierung der Führungsschienen und kalibrieren Sie den Nullpunkt neu. Wenn das Problem weiterhin besteht, müssen die Parameter des Servomotors überprüft oder verschlissene Lager ausgetauscht werden.
Fünf. Gerätewartung und Sicherheitsvorschriften
Prüfen Sie vor dem täglichen Einschalten, ob die Klinge locker ist und ob der Ölstand der Vakuumpumpe normal ist; während des Betriebs dürfen die Hände niemals in den Schneidbereich gelangen. Das Gerät sollte mit einem Not-Aus-Schalter und einem Sicherheitslichtvorhang ausgestattet sein. Bei längerer Nichtbenutzung müssen die Klingen gereinigt und mit Rostschutzöl behandelt sowie der Druck des Zylinders abgelassen werden. Es wird empfohlen, alle sechs Monate eine umfassende Wartung durch Fachpersonal durchführen zu lassen, einschließlich des Austauschs von Schmierfett und der Überprüfung der elektrischen Leitungen.
Fazit
Die Auswahl und Prozessoptimierung von Sofa-Schneidemaschinen muss mit den tatsächlichen Materialeigenschaften und der Produktionsgröße abgestimmt werden. Durch sinnvolle Parametereinstellungen, optimierte Materialausnutzung und regelmäßige Wartung lassen sich Schnittqualität und Effizienz deutlich steigern und Materialverschwendung reduzieren. Es wird empfohlen, dass Unternehmen vor dem Kauf Materialproben für Probeschnitte bereitstellen, um die Geräteleistung zu verifizieren.