
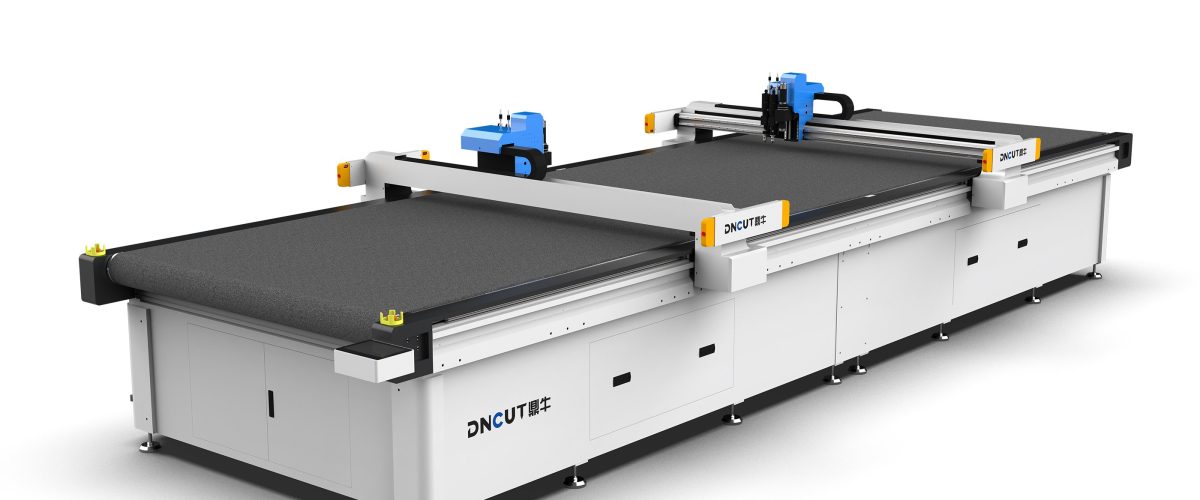
Kerntypen und Funktionsprinzipien von Stoffschneidgeräten
Stoffschneidgeräte werden hauptsächlich in zwei Kategorien unterteilt: mechanisches Messerschneiden und Laserschneiden. Beim mechanischen Messerschneiden ist das Oszillationsmesserschneiden am häufigsten, dessen Prinzip darin besteht, den Stoff durch eine hochfrequent auf- und abbewegte Klinge (Frequenz normalerweise 2000-5000 Hübe/Minute) kalt zu schneiden, geeignet für Baumwolle, Leinen, Chemiefasern, Leder und viele andere Materialien. Beim Laserschneiden wird ein hochenergetischer Laserstrahl (Leistung normalerweise 60-150 W) verwendet, um das Material zu schmelzen oder zu verdampfen; es eignet sich für feine Muster und komplexe Konturen, erzeugt jedoch eine Wärmeeinflusszone, die bei bestimmten Stoffen (z. B. solchen mit Polyesteranteil) zu vergilbten Kanten führen kann.
Darüber hinaus gibt es Rundmesserschneidemaschinen (geeignet für geradliniges Schneiden in großen Mengen) und Ultraschallschneiden (bei dem das Material durch hochfrequente Vibration lokal geschmolzen wird, geeignet für thermoplastische Materialien). Bei der Auswahl sind Materialeigenschaften, Schnittpräzision und Produktionsvolumen umfassend zu berücksichtigen.
Wichtige Auswahlparameter und Leistungsindikatoren
Beim Kauf von Stoffschneidgeräten sollten folgende Parameter besonders beachtet werden:
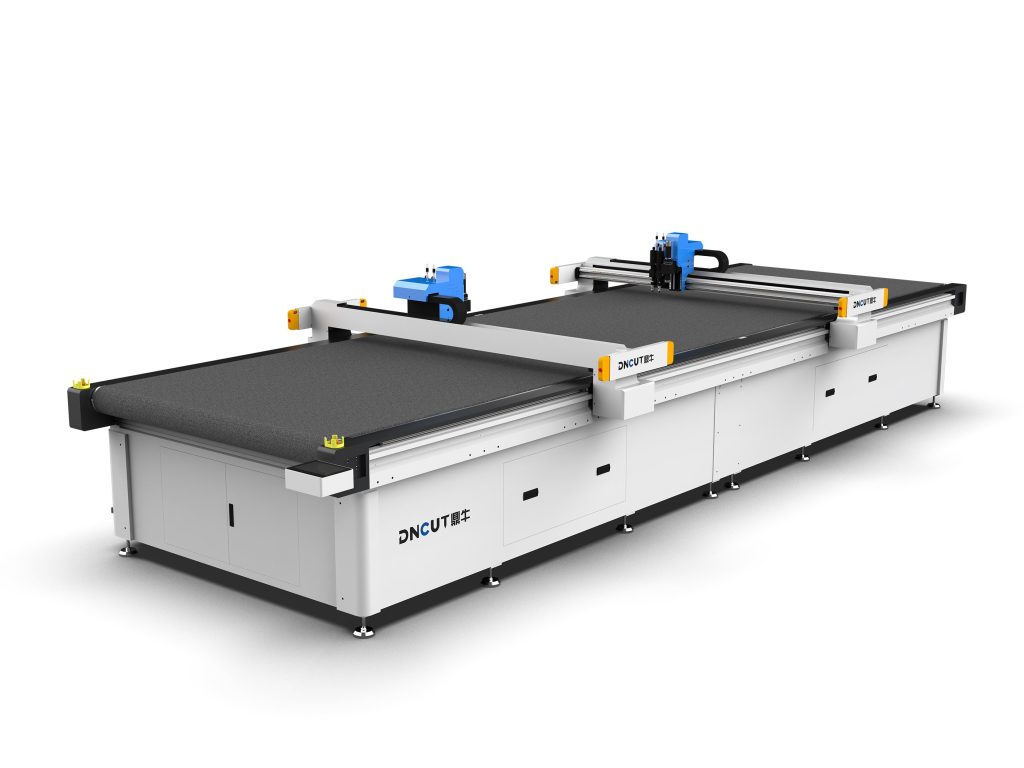
- Schnittdicke: Oszillationsmesser können normalerweise 1-50 mm schneiden (abhängig von der Materialdichte), Laserschneiden in der Regel nicht mehr als 20 mm. Wenn mehrlagiger Stoff (z. B. Bekleidungszuschnitt) geschnitten werden soll, sollte ein Oszillationsmessergerät mit automatischem Vorschubsystem gewählt werden.
- Schnittpräzision: Die Wiederholpositioniergenauigkeit sollte ≤0,1 mm betragen, Laserschneiden kann ±0,05 mm erreichen. Für Automobilinnenraumstoffe mit komplexen Mustern wird ein hochpräzises Servosteuerungssystem empfohlen.
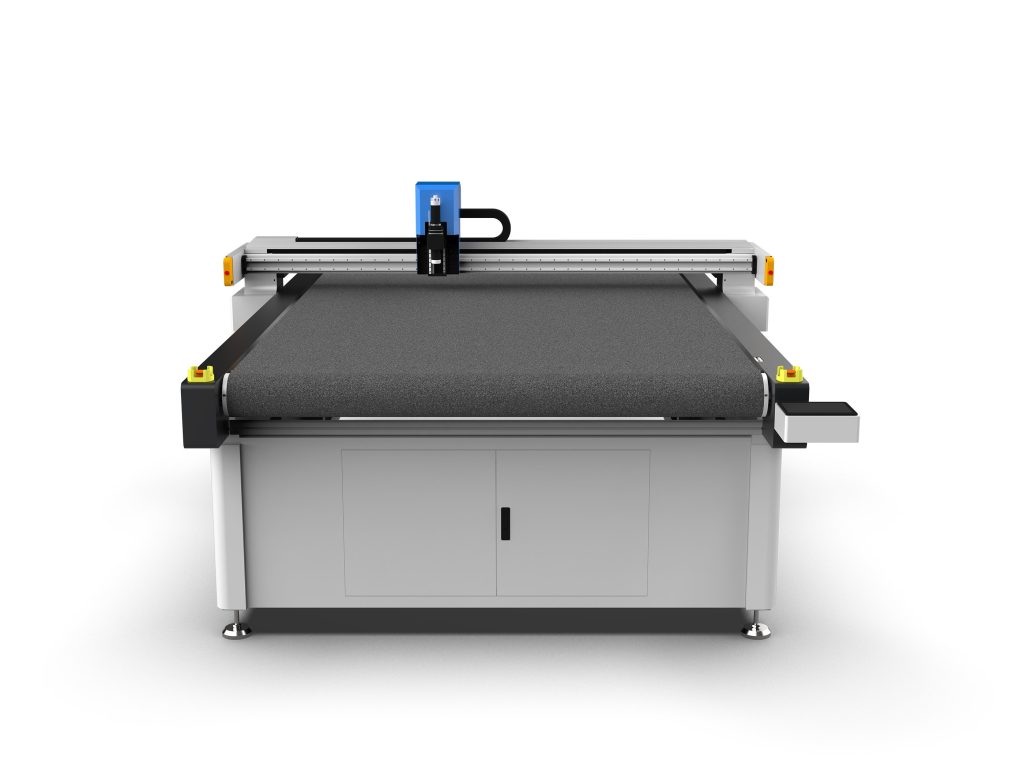
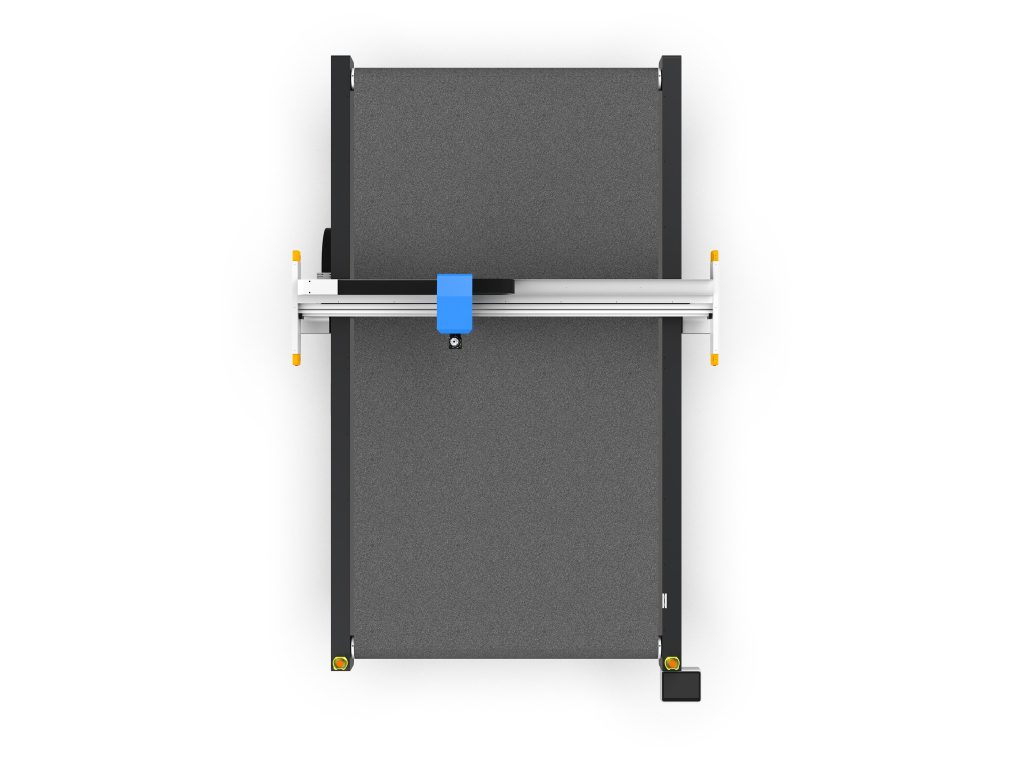
- Tischabmessungen: Gängige Größen sind 1600×2500 mm, 2000×3000 mm usw.; die Auswahl richtet sich nach der maximalen Stoffbreite. Wenn Rollenware geschnitten wird, muss ein automatischer Vorschubständer konfiguriert werden.
- Schnittgeschwindigkeit: Die maximale Geschwindigkeit von Oszillationsmessern kann 1200 mm/s erreichen, Laserschneiden bis zu 1000 mm/s, aber die tatsächliche Geschwindigkeit hängt von Materialdicke und Musterkomplexität ab.
- Steuerungssystem: Bevorzugt sollten CNC-Systeme gewählt werden, die den Import von CAD/CAM-Software (z. B. DXF-, PLT-Formate) unterstützen und über automatische Nesting-Funktionen zur Materialeinsparung verfügen.
- Saugfixiervorrichtung: Für leichte und dünne Stoffe (wie Seide, Vliesstoffe) muss ein Vakuum-Saugtisch mit Zonenunterteilung ausgestattet sein, um sicherzustellen, dass das Material während des Schneidens nicht verrutscht.
Wesentliche Schneidprozesspunkte für verschiedene Stoffe
Baumwoll- und Leinengewebe
Baumwoll- und Leinenstoffe neigen zu ausgefransten Kanten; es wird empfohlen, gezahnte Klingen (Wellenschliff) für das Oszillationsschneiden zu verwenden, um Faserausfransungen zu reduzieren. Die Schnittgeschwindigkeit sollte auf 800-1000 mm/s und der Vakuum-Saugdruck auf 0,4-0,6 MPa eingestellt werden. Bei Laserschneiden ist auf Kantenverkohlung zu achten; zusätzliche Hilfsgaszufuhr (z. B. Stickstoff) kann Verbrennungen reduzieren.
Chemiefaser- und Mischgewebe
Der Schmelzpunkt von Chemiefasermaterialien liegt meist bei 200-260 °C; beim Laserschneiden ist die Wärmeeinflusszone deutlich sichtbar. Es wird empfohlen, Mehrfachschnitte mit niedriger Leistung (z. B. 30 W Leistung, 2-3 Wiederholungen) zu verwenden, um Vergilbung zu reduzieren. Oszillationsmesserschneiden hat keine Wärmeeinwirkung, aber die Schärfe der Klinge ist zu beachten; alle 2-3 Schneidstunden sollte die Klinge gewechselt oder geschärft werden.
Leder und Kunstleder
Zum Lederschneiden werden häufig Oszillationsmesser oder Rundmesser verwendet, die Dicken bis zu 10 mm erreichen. Für Echtleder wird ein Gerät mit automatischer Messeranpassungsfunktion empfohlen, um ein Durchschneiden des Trägergewebes zu vermeiden. Laserschneiden von Leder erzeugt einen stechenden Geruch; eine Absauganlage ist erforderlich.
Vliesstoffe und Industriefiltergewebe
Vliesstoffe neigen zur Fusselbildung; empfohlen wird Ultraschallschneiden oder Heißschneiden (Temperatur 200-300 °C) zum Versiegeln der Kanten. Beim Oszillationsmesserschneiden muss die Geschwindigkeit auf 600 mm/s reduziert und eine spezielle scharfe Klinge verwendet werden.
Betriebsablauf und Effizienzsteigerungstipps
Standard-Betriebsablauf: Materialfixierung → Schneidedatei importieren → Parameter einstellen → Probeschnitt → Serienschnitt → Entnahme. Wesentliche Punkte zur Effizienzsteigerung:
- Automatisches Nesting: Durch Software-Optimierung der Schnittanordnung kann die Materialausnutzung um 5%-15% gesteigert werden. Beispielsweise kann bei Bekleidungszuschnitten durch verschachteltes Nesting Abfall reduziert werden.
- Mehrlagenschnitt: Oszillationsmesser können mehrere Lagen auf einmal schneiden (z. B. 10 Lagen Baumwollstoff), jedoch muss zwischen den Lagen dünnes Papier als Trennlage verwendet werden, um Verkleben zu verhindern. Zu viele Lagen beeinträchtigen die Präzision; es wird empfohlen, 15 Lagen nicht zu überschreiten.
- Kontinuierlicher Vorschub: Mit automatischem Vorschub- und Aufwickelständer für kontinuierliches Schneiden von Rollenware, um Be- und Entladezeiten zu reduzieren. Die Vorschubgenauigkeit sollte ±0,5 mm betragen.
- Messer management: Führen Sie eine Standzeitaufzeichnung der Klingen und legen Sie Wechselintervalle entsprechend der Abrasivität des Materials fest (z. B. bei Kohlefasergewebe alle 4 Stunden wechseln). Die Verwendung beschichteter Klingen (z. B. TiN-Beschichtung) kann die Standzeit um 30% verlängern.
Tägliche Wartung und Fehlerbehebung
Die Gerätewartung beeinflusst direkt die Schnittqualität und Lebensdauer:
- Täglich: Sauglöcher der Tischplatte reinigen, prüfen, ob die Klinge locker ist, Führungsschienen von Spänen befreien.
- Wöchentlich: Linearführungen und Gewindespindeln schmieren (Lithiumfett verwenden), Wasserabscheidung des Druckluftfilters prüfen.
- Monatlich: Schnittpräzision kalibrieren (mit Standardkreis testen), Riemenspannung prüfen (Durchbiegung ≤5 mm).
Häufige Fehler: Unregelmäßige Schnittkanten – prüfen, ob die Klinge abgenutzt oder die Vakuumabsaugung unzureichend ist; Maßabweichungen – Servomotor neu kalibrieren oder Synchronriemen prüfen; Vergilbung beim Laserschneiden – Leistung reduzieren, Schnittgeschwindigkeit erhöhen oder Blasdruck erhöhen.
Sicherheitsvorschriften und Umweltschutzanforderungen
Beim Betrieb von Stoffschneidgeräten müssen folgende Punkte beachtet werden:
- Schnittschutzhandschuhe und Schutzbrille tragen, lange Haare zusammenbinden; das Tragen von Handschuhen beim Bedienen rotierender Teile ist verboten.
- Lasergeräte müssen mit einer vollständig geschlossenen Schutzhaube und Verriegelungseinrichtung ausgestattet sein, um sicherzustellen, dass die Laserleckage <1 mW beträgt.
- Beim Schneiden von Chemiefasermaterialien die Absauganlage einschalten und für Werkstattbelüftung sorgen (Luftwechselrate ≥6 Mal/Stunde).
- Der Erdungswiderstand des Geräts muss ≤4 Ω betragen; die Funktion des Not-Aus-Schalters regelmäßig prüfen.
In Bezug auf den Umweltschutz müssen die beim Laserschneiden entstehenden Abgase nach Aktivkohlefilterung abgeleitet werden; die beim Oszillationsmesserschneiden anfallenden Reststücke können sortiert und recycelt werden.
Auswahlhinweise und Kostenanalyse
Je nach Produktionsbedarf: Für kleine Serien mit vielen Varianten (z. B. maßgeschneiderte Bekleidung) eignet sich ein Oszillationsmessergerät der Größe 1600×2500 mm, Preis etwa 80.000-150.000 RMB; für große Serien mit einer Variante (z. B. Automobilinnenraum) kann eine Laserschneidemaschine in Betracht gezogen werden, Preis 200.000-500.000 RMB, jedoch mit höheren Betriebskosten (Stromverbrauch ca. 3-5 kW). Oszillationsmessergeräte haben niedrige Betriebskosten (nur Klingen und Stromverbrauch) und eignen sich für die meisten Stoffschneideanwendungen. Es wird empfohlen, Marken mit automatischem Nesting und Ferndiagnosefunktionen zu bevorzugen, um die langfristigen Betriebskosten zu senken.