
Herausforderungen beim Schneiden von Schaffell und Geräteauswahl
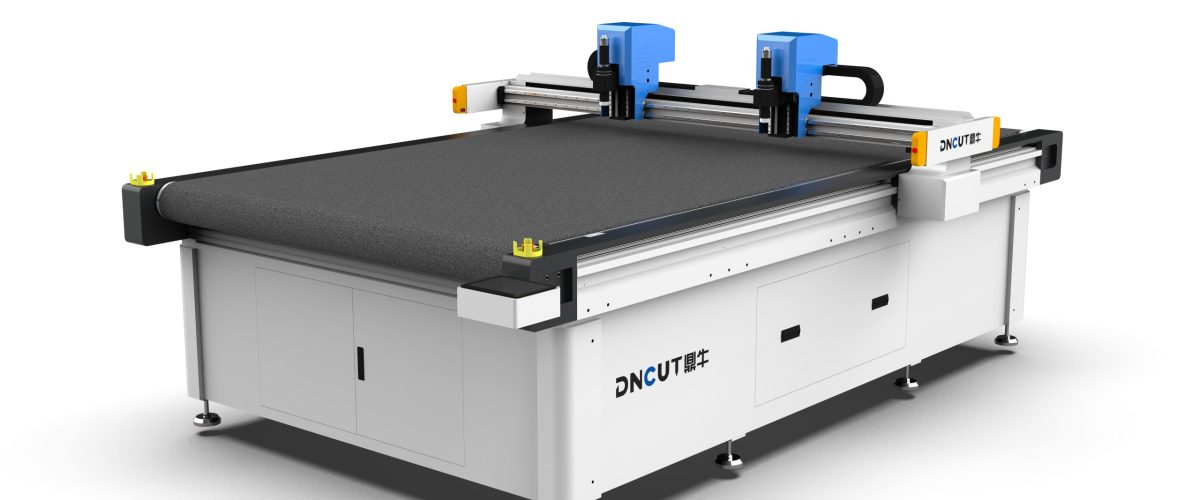
Schaffell ist ein Lederwerkstoff mit Floroberfläche, der häufig in Schuhen, Bekleidung und Fahrzeuginnenräumen verwendet wird. Die Schneidprobleme liegen darin: Die Florschicht wird leicht zusammengedrückt, die Klinge erhitzt sich leicht und verursacht Brandkanten, und die unterschiedliche Dehnbarkeit von Unterleder und Florschicht führt leicht zu Maßabweichungen. Herkömmliches Stanzen oder manuelles Schneiden ist ineffizient und ungenau, während die Oszillationsmesserschneidemaschine (auch als Schwingmesserschneidemaschine bezeichnet) durch hochfrequente Mikrooszillation der Klinge diese Probleme wirksam löst. Bei der Auswahl sind folgende Kernparameter zu beachten:
- Arbeitsbereich: Übliche Größen sind 1600 mm × 2500 mm und 2100 mm × 3100 mm, je nach Materialgröße und Layoutanforderungen zu wählen. Ein zu großer Arbeitsbereich beeinträchtigt die Steifigkeit, ein zu kleiner verschwendet Material.
- Schwingfrequenz: Empfohlen werden Hochfrequenzmodelle mit 8000–12000 Hüben pro Minute; je höher die Frequenz, desto glatter die Schnittfläche, jedoch muss die Materialdicke berücksichtigt werden.
- Werkzeugtyp: Für Schaffell werden Spitzmesser (Winkel 15°–20°) oder Rundmesser empfohlen; Spitzmesser eignen sich für feine Konturen, Rundmesser für lange Geradschnitte.
- Absaugsystem: Es muss eine zonale Vakuumabsaugung vorhanden sein, damit die Florschicht während des Schneidens nicht angehoben wird. Die Saugkraft sollte ≥ 0,06 MPa betragen.
- Antriebsart: Zahnstangenantrieb mit einer Genauigkeit von ±0,1 mm eignet sich für die meisten Anwendungen; Linearmotorantrieb mit ±0,05 mm eignet sich für hochpräzise Fahrzeuginnenraumteile.
Darüber hinaus sollte das Gerät über eine automatische Nesting-Software verfügen, die DXF-, PLT- und andere Formate unterstützt und das Layout entsprechend der Florrichtung optimieren kann, um Verschwendung zu reduzieren.
Werkzeugauswahl und Parametereinstellung
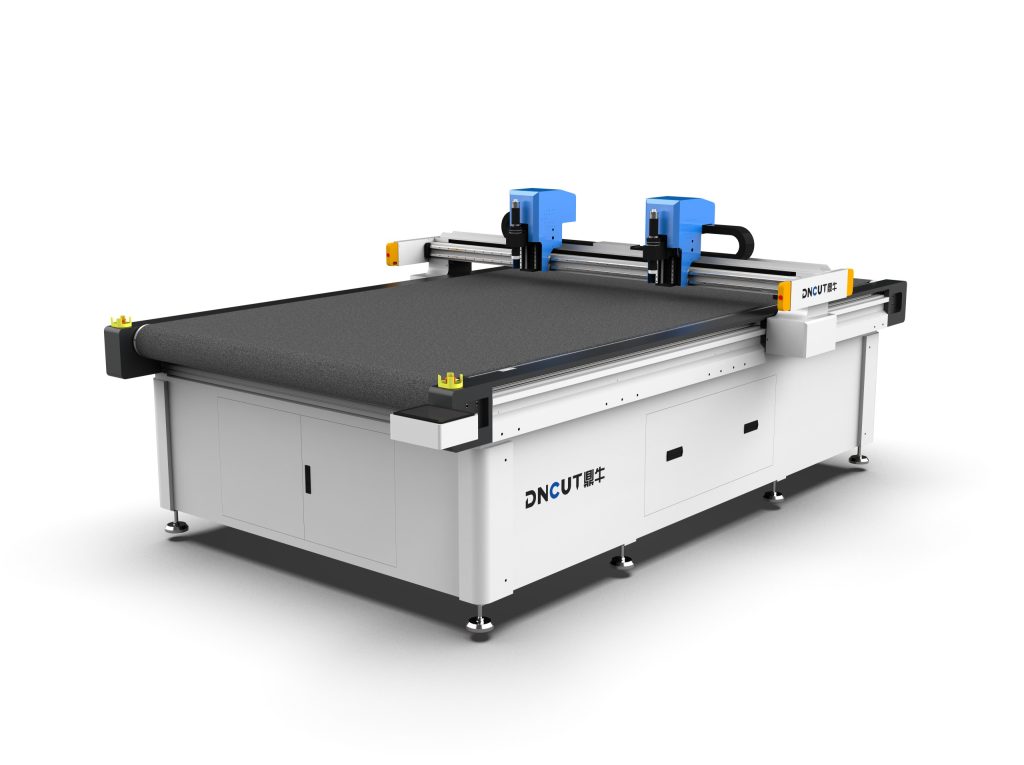
Das Schnittergebnis von Schaffell hängt stark von der Abstimmung zwischen Werkzeug und Parametern ab. Nachfolgend die in der Praxis empfohlenen Lösungen:
1. Werkzeugauswahl
- Spitzmesser (15°): Geeignet für komplexe Kurven und Konturen mit kleinem Radius (z. B. Schuhoberflächenverzierungen). Die Schneide ist scharf, verschleißt aber schneller; eine Kontrolle alle 200–300 m Schnittlänge wird empfohlen.
- Rundmesser (Durchmesser 25 mm): Geeignet für lange Geraden und große Konturen, längere Standzeit, jedoch begrenzter Wendekreis (min. R5 mm).
- Schwingmesser (gezahnt): Für dicken Flor (Florhöhe ≥ 8 mm) wird das Ziehen des Flors reduziert, der Schnitt ist jedoch etwas rauer.
2. Einstellung der Schlüsselparameter
- Schwingfrequenz: Dünnes Material (Florhöhe ≤ 5 mm) mit 10000–12000 Hüben/min; dickes Material (Florhöhe 5–10 mm) mit 8000–10000 Hüben/min. Eine zu hohe Frequenz führt leicht zur Überhitzung der Klinge.
- Schnittgeschwindigkeit: Gerade Abschnitte mit 300–500 mm/s, Kurvenabschnitte auf 150–250 mm/s reduzieren. Eine zu hohe Geschwindigkeit verursacht ausgefranste Schnittkanten.
- Klingendruck: Je nach Materialdicke einstellen, üblicherweise 0,2–0,5 MPa. Ein zu hoher Druck drückt den Flor zusammen, ein zu niedriger schneidet das Unterleder nicht durch.
- Saugkraft: Zonale Absaugung, Saugkraft im Schneidbereich 0,04–0,06 MPa, im Nicht-Schneidbereich abschaltbar zur Energieeinsparung.
- Klingenkompensation: Bei Spitzmessern ist eine Werkzeugradiuskompensation von 0,1–0,2 mm einzustellen, bei Rundmessern 0,5–1,0 mm, um die Maßgenauigkeit zu gewährleisten.
Hinweis: Vor dem ersten Schnitt unbedingt einen Probeschnitt mit Abfallmaterial durchführen und prüfen, ob die Schnittkante glatt, ohne Brandkanten und maßhaltig ist. Bei jedem Materialwechsel wird eine erneute Kalibrierung der Parameter empfohlen.
Bedienablauf und Tipps
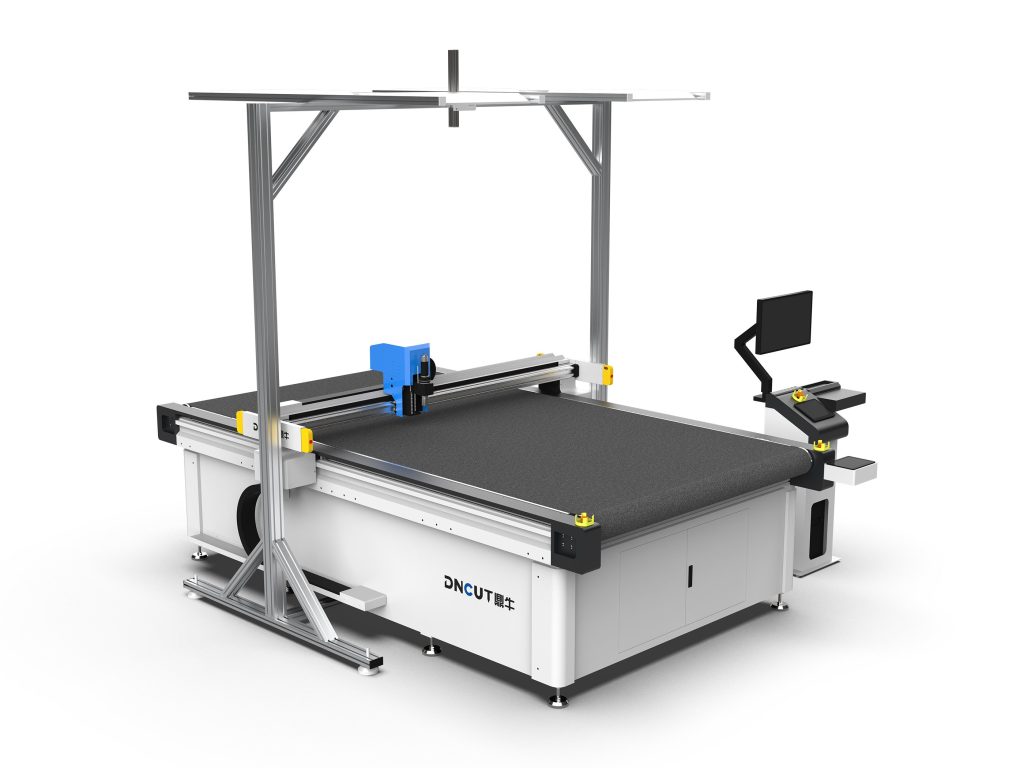
Ein standardisierter Bedienablauf kann Schnittqualität und Lebensdauer des Geräts deutlich verbessern. Nachfolgend die empfohlenen Schritte:
1. Materialvorbereitung
- Feuchtigkeitsgehalt des Schaffells prüfen und auf 8 %–12 % einstellen. Zu feucht führt zu Klingenkleben, zu trocken zu elektrostatischer Floranziehung.
- Das Material flach auf den Schneidtisch legen, Florrichtung einheitlich (üblicherweise in Florrichtung nesten).
- Den Flor mit einer Borstenbürste auskämmen, Verunreinigungen und lose Haare entfernen, um Einziehen in die Klinge beim Schneiden zu vermeiden.
2. Nesting und Fixierung
- Die Nesting-Software zur Layoutoptimierung nutzen, die Florrichtung berücksichtigen; Anordnung in derselben Richtung reduziert Farbunterschiede.
- Vakuumabsaugung einschalten, damit das Material vollständig auf dem Tisch anliegt. Bei stark luftdurchlässigem Schaffell kann eine dünne PE-Folie auf dem Material die Saugwirkung verstärken.
3. Schneidprozess
- Zuerst Innenkonturen, dann Außenkonturen schneiden, um Materialverschiebung zu vermeiden.
- Bei dickem Material mit Lagen schnitt arbeiten (Lagendicke ≤ 3 mm), um die Klingenbelastung zu reduzieren.
- Die Schnittqualität laufend beobachten; bei ausgefransten oder verbrannten Kanten sofort Geschwindigkeit oder Frequenz anpassen.
4. Entnahme und Reinigung
- Nach dem Schneiden die Absaugung ausschalten und den Tisch mit einer weichen Bürste von Florresten reinigen, damit Rückstände den nächsten Schnitt nicht beeinträchtigen.
- Die Klinge regelmäßig mit einem speziellen Reinigungsmittel abwischen, um Florfette zu entfernen.
Häufige Probleme und Lösungen
Basierend auf Kundenrückmeldungen sind die häufigsten Probleme beim Schaffellschneiden und Gegenmaßnahmen wie folgt:
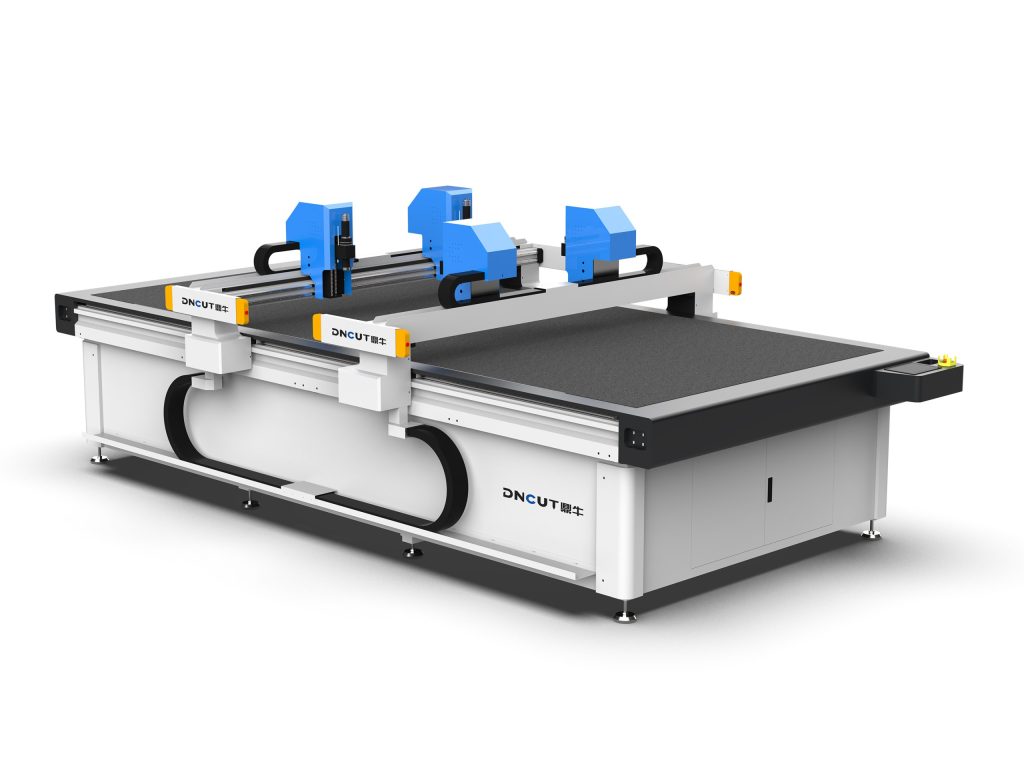
- Ausgefranste Schnittkanten: Ursache kann eine stumpfe Klinge, zu niedrige Schwingfrequenz oder zu hohe Geschwindigkeit sein. Lösung: Klinge wechseln, Frequenz auf über 10000 Hübe/min erhöhen, Geschwindigkeit auf unter 200 mm/s reduzieren.
- Brandkanten (Verbrennungen): Meist durch Überhitzung der Klinge. Prüfen, ob die Schwingfrequenz zu hoch ist (über 12000 Hübe/min), Frequenz senken und kontinuierliche Schneidzeit verkürzen, ggf. eine Druckluftkühlung nachrüsten.
- Maßabweichungen: Prüfen, ob die Klingenkompensation korrekt eingestellt ist, ob die Saugkraft ausreicht (empfohlen ≥ 0,05 MPa) und ob der Antriebsriemen locker ist.
- Zusammengedrückter Flor: Zu hoher Klingendruck oder zu stumpfer Klingenwinkel. Klingendruck auf 0,2–0,3 MPa einstellen und ein scharfes Spitzmesser verwenden.
- Materialverschiebung: Unzureichende Saugkraft oder zu dichtes Nesting. Absaugzonen erweitern oder unter dem Material eine luftdurchlässige Filzlage zur gleichmäßigeren Absaugung einlegen.
Bestehen die Probleme weiterhin, wird empfohlen, den Gerätehersteller für eine Parameterdiagnose zu kontaktieren und ggf. die Steuerung aufzurüsten (z. B. servogesteuerte Klingendruckregelung).
Wartung und Sicherheitsvorschriften
Eine korrekte Wartung verlängert die Lebensdauer des Geräts und erhält die Schnittgenauigkeit. Wesentliche Punkte der täglichen Wartung:
- Täglich: Tisch von Florresten reinigen, Klingenverschleiß prüfen (Schneide mit Lupe betrachten), Absaugfilter reinigen.
- Wöchentlich: Führungen und Zahnstangen schmieren (Lithiumfett), Riemenspannung prüfen (Durchdrücken von 10 mm ist angemessen), Nullpunkt kalibrieren.
- Monatlich: Elektrische Verbindungen prüfen, Schaltschrank von Staub befreien, Not-Aus-Funktion testen.
- Klingenverwaltung: Einsatzprotokoll für Klingen führen; Spitzmesser nach 500 m Schnittlänge oder bei ausgefransten Kanten wechseln, Rundmesser nach 1000 m. Bei der Lagerung die Schneide nach oben, um Stöße zu vermeiden.
Sicherheit: Beim Bedienen keine Handschuhe tragen (Einzugsgefahr), lange Haare zusammenbinden; während des Betriebs nicht in den Schneidbereich greifen; Klingenwechsel nur bei ausgeschalteter Stromversorgung; Vakuum nicht einschalten, wenn kein Material auf dem Absaugtisch liegt, um Motorüberlastung zu vermeiden.
Bei Befolgung dieser Richtlinien erreicht die Schaffell-Schneidemaschine stabil eine Schnittgenauigkeit von ±0,2 mm, glatte Schnittkanten ohne Brandspuren und eine 5- bis 8-fach höhere Effizienz als manuelles Schneiden. In der Praxis sind die Parameter je nach Materialchargenabweichung fein anzupassen und ein Prozessarchiv anzulegen.