
I. Gerakan dasar pisau getar
Organ terminal mesin pemotong pisau getar adalah bilah yang hanya melakukan gerak bolak-balik berfrekuensi tinggi pada arah vertikal. Gerak rotasi yang dihasilkan motor dikonversi melalui mekanisme transmisi menjadi gerak bolak-balik vertikal pada gagang bilah: saat memotong, lintasan vertikal bilah sangat kecil dengan frekuensi tinggi, sedangkan pada arah horizontal unit bergerak bersama kepala pada sumbu X/Y. Maka arah gaya yang diberikan tepi bilah terhadap material praktis vertikal, tanpa gaya lateral yang berarti.
Karakteristik inilah yang menentukan perbedaan mendasar antara pisau getar, pisau seret, pisau bulat, dan laser: pisau getar tidak bergantung pada putaran tepi maupun pemutusan pada suhu tinggi, melainkan membuka material dengan sayatan sangat kecil pada frekuensi yang sangat tinggi. Memahami hal ini menjadi dasar pengaturan parameter berikut.
II. Tiga struktur transmisi utama
1. Eksentrik + mekanisme engkol-slider
Ini adalah solusi yang paling umum pada mesin industri. Motor servo atau motor tanpa sikat menggerakkan poros eksentrik, dan jarak eksentris sama dengan setengah amplitudo. Jika putaran poros eksentrik adalah n, maka frekuensi getaran pada struktur eksentrik tunggal adalah f≈n; pada penempatan dua eksentrik simetris, f≈2n. Struktur ini kaku, mampu menahan gaya potong besar, dan biaya perawatannya rendah; kelemahannya adalah amplitudo harus diatur dengan mengganti selongsong eksentrik, serta batas atas frekuensi dibatasi oleh bantalan dan inersia batang penghubung, umumnya di bawah 12 000 getaran/menit.
2. Motor bobin suara atau motor linear dengan penggerak langsung
Elemen bergerak menggerakkan gagang bilah secara langsung tanpa batang penghubung. Frekuensi dapat melampaui 20 000 getaran/menit, amplitudo dapat diatur tanpa jenjang melalui program dalam rentang 0.3–5 mm, respons cepat dan kebisingan rendah. Gaya dorong relatif terbatas, sehingga lebih cocok untuk pemotongan kecepatan menengah hingga tinggi pada material tipis seperti film, kertas, dan kain, dengan biaya unit secara keseluruhan lebih tinggi.
3. Getaran pneumatik atau elektromagnetik
Struktur sederhana dan biaya rendah, umumnya dipakai untuk bahan promosi ringan dan pembuatan sampel busana. Stabilitas frekuensi dan kemampuan kerja terus-menerus lebih rendah dibanding dua solusi sebelumnya, sehingga kini jarang digunakan pada peralatan produksi massal.
III. Mekanisme pemotongan: mengapa “potong”, bukan “gores”
Pemotongan berlapis dengan gigi halus
Tepi bilah getar memiliki gigi-gigi halus yang rapat. Pada setiap gerakan turun, bilah hanya menembus lapisan material yang sangat tipis dan tepi melakukan pemotongan lokal dalam jarak yang sangat pendek: konsentrasi tegangan menyebabkan material patah sepanjang garis potong, bukan terdorong keluar akibat tekanan. Pada pemotongan multilayer, gerakan ini melepaskan lapisan atas, lapisan tengah, dan lapisan bawah secara berurutan, sehingga konsistensi tepi potong secara vertikal jauh lebih baik dibandingkan pisau seret.
Tanpa gaya lateral, celah potong stabil
Pisau seret berputar secara pasif karena tarikan material, dan pada tikungan tepi bilah menimbulkan gaya lateral pada material lentur sehingga material teregang dan radius hasil potong cenderung terlalu besar atau bergerigi. Pada pisau getar, arah tepi bilah dikendalikan secara aktif oleh program, lebar celah potong praktis konstan, dan radius kecil dapat dicapai dalam 1 mm, yang cocok untuk kontur halus pada interior otomotif, material alas kaki, dan material komposit.
Potong dingin, tanpa mengubah sifat material
Laser bekerja dengan pemutusan pada suhu tinggi, sehingga tepi meninggalkan bekas gosong dan lapisan keras, serta material sensitif panas menjadi kuning; pisau getar tidak menghasilkan zona yang terpengaruh panas. Selain itu karena bilah tidak menghimpit terus-menerus, penghimpitan pada material kompresibel seperti busa dan spons hanya kecil, dan permukaan potong tetap rata setelah elastisitas kembali, tanpa tepi miring.
IV. Kerja sama antar bagian mesin: bilah hanyalah tahap terakhir
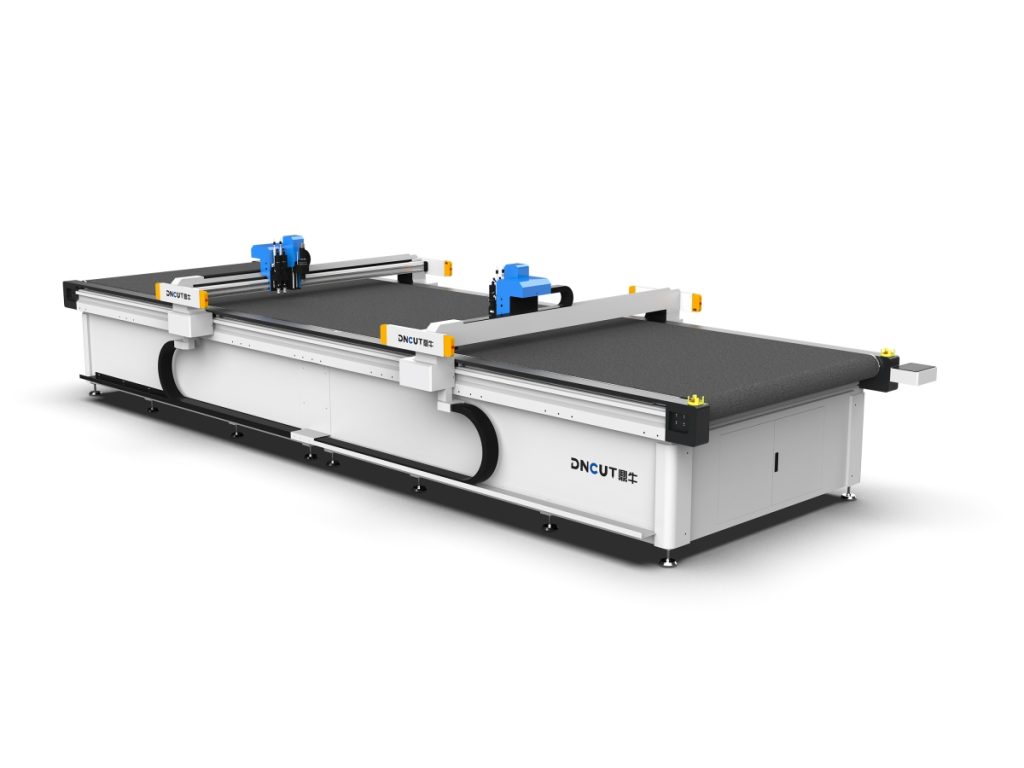
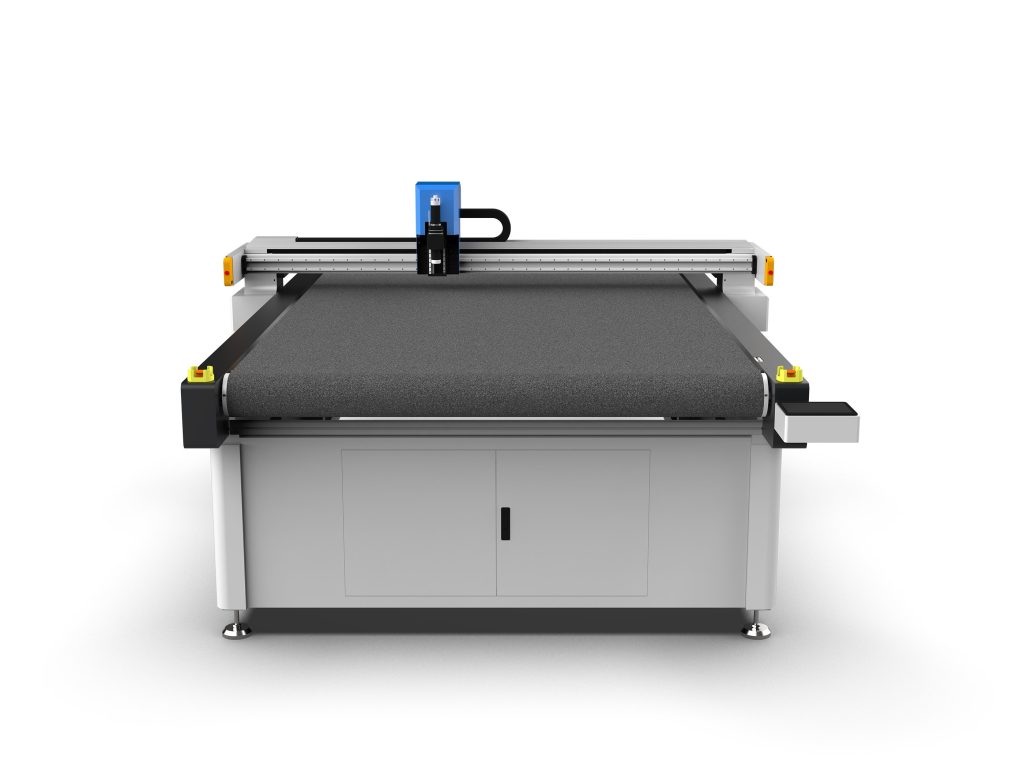
Meja kerja vakum
Jika material lentur tidak dikunci, bilah terbaik pun tidak memotong dengan tepat. Konfigurasi umum adalah meja hisap vakum yang terbagi zona, dengan tekanan negatif sekitar −8 hingga −15 kPa dan basis dari felt atau struktur sarang lebah agar aliran udara tetap merata. Saat memotong bagian kecil, jalur udara pada zona yang tidak dikerjakan ditutup, sehingga gaya tarik lokal meningkat nyata dan material tidak terangkat bersama bilah saat bilah bergerak naik.
Platform gerak
Pada model berukuran besar digunakan motor servo dengan sistem roda gigi dan rel rack, sedangkan pada model kecil digunakan sabuk sinkron. Nilai khas: akurasi penempatan ±0.1 mm, akurasi penempatan berulang ±0.05 mm, kecepatan umpan pemotongan 100–1200 mm/s, dan kecepatan gerak cepat melampaui 1500 mm/s.
Pisau dan magazine pisau
Jenis pisau yang umum adalah pisau lurus, pisau bulat, pisau V, pisau pneumatik, pisau lubang, dan cutter. Pisau lurus cocok untuk spons dan karton, pisau bulat cocok untuk kain berlapis dan karpet, pisau V digunakan untuk alur dan pemiringan. Magazine pisau otomatis umumnya memiliki 8–16 posisi, dan berbagai pisau dapat dipanggil per zona pada satu gambar nesting yang sama.
Vision dan penempatan
Pemotongan produk cetak dan penandaan menggunakan kamera CCD untuk mengenali titik marka atau kontur, dengan akurasi penempatan hingga ±0.05 mm; penempatan dengan proyeksi digunakan pada workstation semi-otomatis dengan pemuatan dan pelepasan manual.
V. Cara menentukan parameter utama
- Frekuensi getaran: untuk material tipis diambil nilai tinggi — untuk film 0.5 mm dan kertas umumnya dipakai 10 000–15 000 getaran/menit; untuk material tebal diambil nilai rendah, EVA dan spons umumnya berada pada 3000–6000 getaran/menit. Frekuensi yang terlalu tinggi menyebabkan bilah panas dan pelepasan serbuk yang tidak lancar.
- Amplitudo: cukup sedikit lebih besar dari ketebalan material agar tembus; nilai pengalaman adalah 1.5–2 kali ketebalan material. Untuk film 0.5 mm digunakan amplitudo 0.8–1.5 mm, untuk spons 30 mm diperlukan 5–10 mm.
- Kecepatan umpan: bersama frekuensi dan amplitudo menentukan umpan per gigi. Terlalu cepat membuat material tidak terpotong dan muncul benang; terlalu lambat membuat tepi bilah panas akibat gesekan, tepi menjadi hangus atau material menempel.
- Kedalaman tusukan: umumnya memberi kelebihan potong 0.3–0.5 mm, untuk memastikan benar-benar tembus tanpa merusak dasar meja.
- Kompensasi celah potong: diatur sesuai ketebalan bilah, umumnya 0.3–0.9 mm, jika tidak ukuran produk akhir akan selalu lebih besar.
VI. Cacat umum dan pemeriksaan
- Tepi berbulu dan berbenang: prioritaskan menaikkan frekuensi atau mengganti bilah baru, lalu turunkan kecepatan umpan.
- Tidak terpotong di area tertentu: periksa apakah hisap vakum gagal pada zona tertentu dan apakah material melengkung, lalu pastikan amplitudo mencukupi.
- Ukuran keseluruhan terlalu besar: kompensasi celah potong belum diatur atau diatur terlalu kecil.
- Bilah mudah patah: tusukan terlalu dalam, umpan terlalu cepat, atau bilah menonjol terlalu jauh sehingga kekakuan berkurang.
- Permukaan potong kuning dan mengkilap: panas berlebih akibat gesekan tepi; turunkan frekuensi atau naikkan umpan, dan bila perlu gunakan bilah berlapis.
VII. Batas penerapan
Pisau getar unggul mengolah material lenting dan setengah kaku: kulit, kain busana, kulit interior dan langit-langit otomotif, kain cetak promosi dan papan KT, karton bergelombang dan kertas sarang lebah, busa dan spons, gasket, prepreg serat kaca dan serat karbon, karpet, bahan peredam bunyi, dan sejenisnya, dengan ketebalan 0.1–60 mm.
Namun bukan untuk semua material: baja tebal, kaca keras, dan keramik berkekerasan tinggi memerlukan laser, jet air, atau plasma; komponen logam dengan presisi sangat tinggi juga tidak cocok. Saat memilih, pastikan dulu kekerasan, ketebalan material, serta ada tidaknya partikel keras, baru tentukan jenis bilah dan rentang frekuensinya — ini lebih berguna daripada sekadar membandingkan kecepatan mesin.