
1. El movimiento esencial de la cuchilla oscilante
El extremo de ejecución de la Máquina de corte por cuchilla oscilante es una hoja que solo realiza un movimiento reciprocante de alta frecuencia en dirección vertical. El movimiento rotacional del motor se transforma, mediante el mecanismo de transmisión, en un movimiento vertical del portaherramienta; durante el corte, el recorrido vertical de la hoja es muy pequeño y la frecuencia muy alta, mientras que en dirección horizontal la cabeza se desplaza a lo largo de los ejes X/Y. Por ello, la dirección de la fuerza que la hoja ejerce sobre el material es casi puramente vertical, sin empuje lateral apreciable.
Esta característica determina la diferencia fundamental entre la cuchilla oscilante y el arrastre, la cuchilla circular y el láser: no se basa en cambiar el orientación del filo ni en la fusión por alta temperatura, sino en un corte de amplitud mínima y frecuencia muy elevada que abre el material por cizalla. Comprender esto da la base para la configuración de parámetros que sigue.
2. Tres estructuras de transmisión principales
1. Excéntrica + bulón de manivela
El esquema más común en máquinas industriales. Un servo o un motor sin escobillas impulsa el eje excéntrico, y el descentrado equivale a la mitad de la amplitud. Si la velocidad de giro del eje excéntrico es n, la frecuencia de vibración de una estructura de excéntrica única es f≈n; si se emplea una disposición simétrica de dos excéntricas, f≈2n. La estructura es rígida, admite grandes esfuerzos de corte y su coste de mantenimiento es bajo; en contrapartida, la amplitud se ajusta cambiando la excéntrica, y el límite de frecuencia está impuesto por los rodamientos y la inercia de la biela, normalmente por debajo de 12 000 ciclos/min.
2. Motor de voz o motor lineal de accionamiento directo
El rotor arrastra directamente el portaherramienta y elimina la biela. Se pueden alcanzar más de 20 000 ciclos/min, y la amplitud se regula de forma continua entre 0.3–5 mm desde el programa, con respuesta rápida y bajo nivel de ruido. La fuerza de empuje es limitada, por lo que resulta más adecuada para el corte a velocidad media-alta de materiales finos como film, papel y tejidos; el coste de la máquina en su conjunto es elevado.
3. Vibración neumática o electromagnética
Estructura sencilla y económica, muy utilizada en materiales publicitarios de baja carga y en muestras de confección; la estabilidad de frecuencia y la capacidad de trabajo continuo son inferiores a las dos soluciones anteriores, por lo que se employa cada vez menos en equipos de producción en serie.
3. Mecanismo de corte: por qué «corta» y no «raspa»
Cizallamiento por capas con microdientes
El filo de la hoja oscilante lleva dientes muy finos. En cada carrera descendente solo se introduce una capa muy delgada de material, y el filo completa una cizalla local en una distancia mínima; la concentración de tensiones hace que el material rompa a lo largo de la línea de corte en lugar de ser expulsado por compresión. En el corte de varias capas, este movimiento hace que la superior, la intermedia y la inferior se separen sucesivamente, con una consistencia del borde de corte en el espesor muy superior a la del arrastre.
Sin fuerza lateral, ranura estable
El arrastre depende del material para arrastrar la hoja y cambiar su orientación de forma pasiva; en las curvas, el filo genera una fuerza lateral sobre el material flexible, que se estira, y los radios cortados tienden a resultar demasiado grandes o con borde dentado. La orientación de la hoja oscilante la controla el programa de forma activa, de modo que la anchura de la ranura es prácticamente constante, se pueden obtener radios menores de 1 mm y resulta apta para contornos precisos en interiores de automóvil, materiales de calzado y compuestos.
Corte en frío, sin alterar las propiedades del material
El laser funde el material a alta temperatura, de modo que el borde presenta marcas de quemadura y una capa endurecida, y los materiales termosensibles amarillean; la cuchilla oscilante no genera zona afectadas por el calor. Además, como la hoja no comprime de forma continua, la deformación en materiales compresibles como la esponja o la espuma es pequeña, y la cara de corte recupera su planitud sin presentar bordes inclinados.
4. Coordinación de la máquina: la cuchilla es el último eslabón
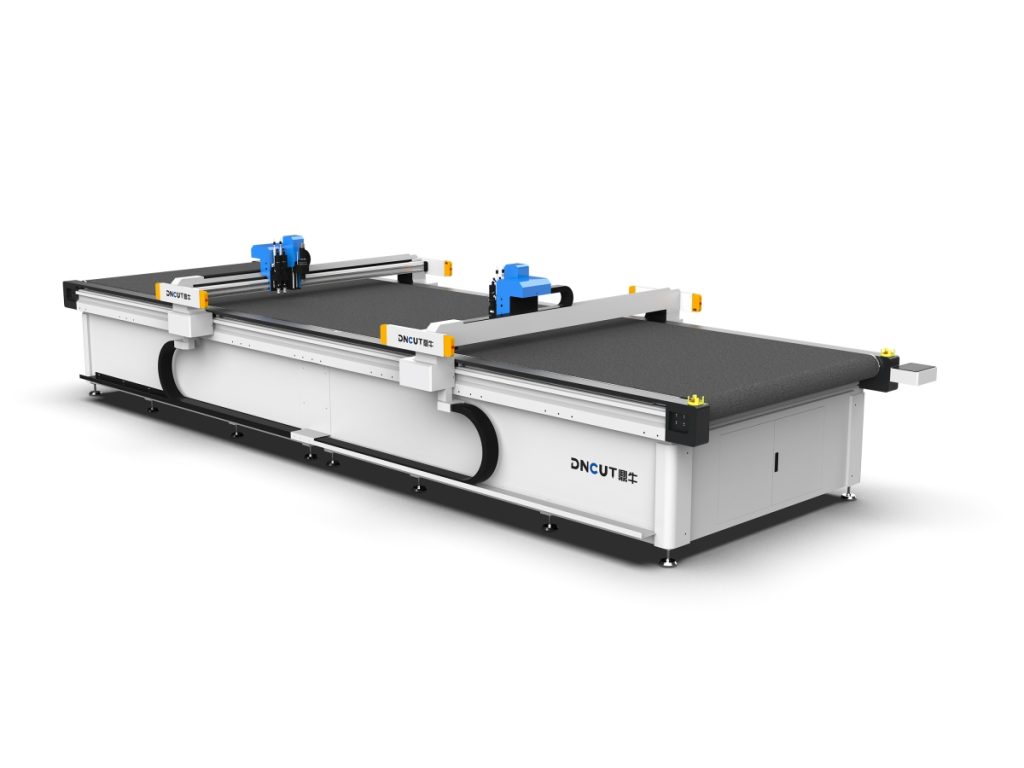
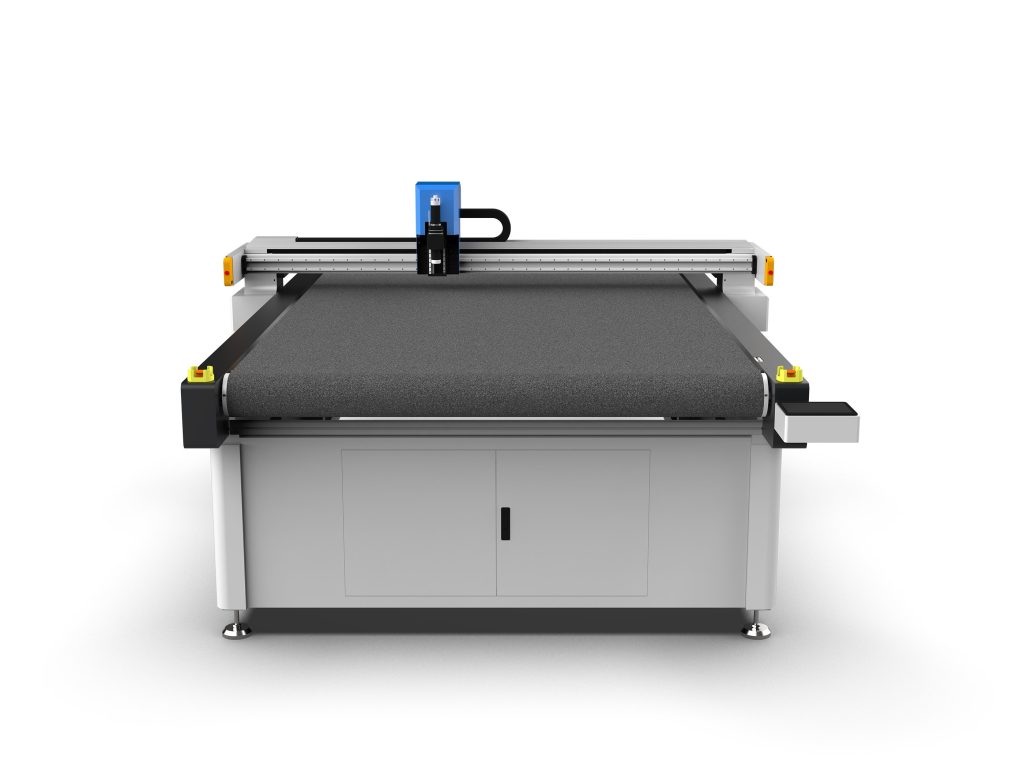
Mesa de aspiración por vacío
Si el material flexible no se sujeta, ni la mejor cuchilla corta con precisión. La configuración habitual es una mesa de aspiración por zonas, con una presión negativa de aproximadamente −8 a −15 kPa y una placa base de fieltro o estructura de nido de abeja que garantiza una aireación uniforme. Al cortar piezas pequeñas, cerrar los circuitos de aire de las zonas no cortantes aumenta notablemente la fuerza de aspiración local y evita que el material se levante cuando la hoja sube.
Plataforma de movimiento
Las máquinas de gran formato emplean servo motor con piñón y cremallera, y las de formato pequeño, correa dentada. Valores habituales: precisión de posicionamiento ±0.1 mm, precisión de posicionamiento repetido ±0.05 mm, velocidad de avance de corte 100–1200 mm/s y velocidad de traslación en vacío de hasta 1500 mm/s.
Herramientas y magazine de cuchillas
Los tipos de cuchilla más habituales son la recta, la circular, la de punta en V, la neumática, la de punzonado y la de fresado. La recta se adapta a espumas y cartones, la circular a tejidos de varias capas y moquetas, y la de punta en V se emplea para ranurar y biselar. El magazine de cambio automático de herramienta dispone de 8–16 posiciones y permite invocar herramientas distintas por zona sobre un mismo plano de despiece.
Visión y posicionamiento
El corte de impresos y piezas de rotulación se apoya en el CCD para identificar puntos de referencia Mark o contornos, con una precisión de posicionamiento de ±0.05 mm; el posicionamiento por proyección se emplea en estaciones semiautomáticas con carga manual.
5. Cómo fijar los parámetros clave
- Frecuencia de vibración: para materiales finos se eligen valores altos; en film de 0.5 mm y papel se emplean habitualmente 10 000–15 000 ciclos/min. Para materiales gruesos se eligen valores bajos: EVA y espuma trabajan normalmente a 3000–6000 ciclos/min. Una frecuencia demasiado elevada calienta la hoja y dificulta la evacuación de las virutas.
- Amplitud: basta con que sea ligeramente superior al espesor del material para cortar completamente, y como regla se toma entre 1.5 y 2 veces el espesor. El film de 0.5 mm trabaja con amplitudes de 0.8–1.5 mm y la espuma de 30 mm requiere entre 5 y 10 mm.
- Velocidad de avance: junto con la frecuencia y la amplitud determina el avance por diente. Si es demasiado elevada el corte no se completa y aparecen filamentos; si es demasiado baja, el roce del filo genera calor, el borde se engrasa o el material se pega.
- Profundidad de corte: normalmente se pasa entre 0.3 y 0.5 mm, de modo que el corte se complete sin dañar la placa base.
- Compensación de la ranura: se ajusta al espesor de la hoja, con valores habituales de 0.3–0.9 mm. Si no se compensa, las dimensiones de la pieza salen sistemáticamente mayores.
6. Defectos habituales y su diagnóstico
- Borde con pelo o rebabas: en primer lugar aumente la frecuencia o monte una hoja nueva y, en segundo lugar, reduzca la velocidad de avance.
- Zonas sin corte completo: compruebe si la aspiración por zonas ha dejado de funcionar en algún punto, si el material se levanta o forma convexidades y, después, verifique que la amplitud sea suficiente.
- Dimensiones mayores en general: la compensación de ranura no está activada o se ha fijado un valor demasiado bajo.
- Cuchillas que se rompen con facilidad: corte demasiado profundo, avance demasiado rápido o una hoja que sobresale demasiado y pierde rigidez.
- Cara de corte amarillenta y brillante: el roce del filo genera exceso de calor; reduzca la frecuencia o aumente el avance y, si hace falta, utilice hojas con recubrimiento.
7. Límites de aplicación
La cuchilla oscilante destaca en materiales planos flexibles y semirrigidos: piel, tejidos de confección, piel y techo de interiores de automóvil, lona de publicidad y cartón KT, cartón corrugado y papel nido de abeja, espumas, juntas de estanqueidad, preimpregnado de fibra de vidrio y fibra de carbono, moquetas y aislamiento acústico, con espesores de 0.1 a 60 mm.
Sin embargo, no es universal: materiales como la gruesa chapa de acero, el vidrio templado y la cerámica de alta dureza requieren laser, chorro de agua o plasma, y tampoco resulta apropiada para el mecanizado de piezas metálicas finas de precisión extrema. Al elegir el equipo, confirme primero la dureza y el espesor del material y si contiene partículas duras, y solo después decida el tipo de cuchilla y el rango de frecuencia; esto resulta más útil que comparar únicamente la velocidad de la máquina.