
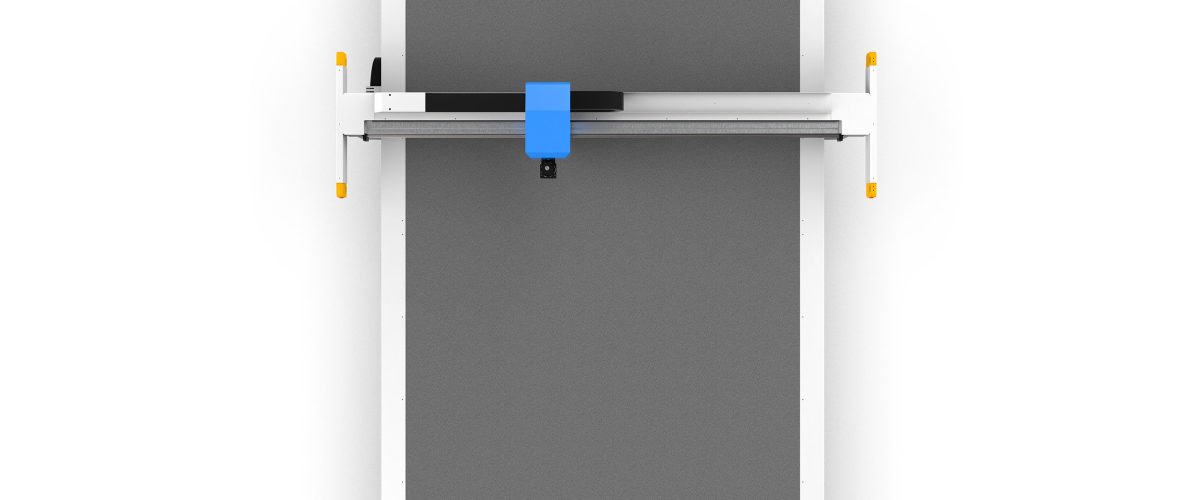
什么是卡纸割样机?
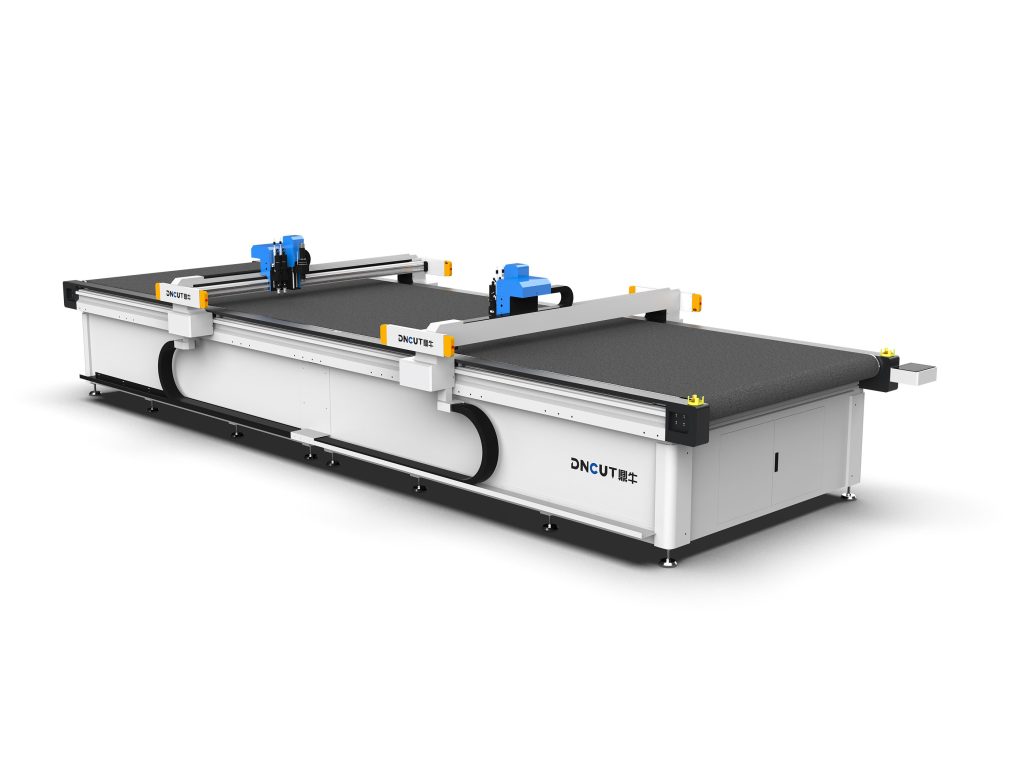
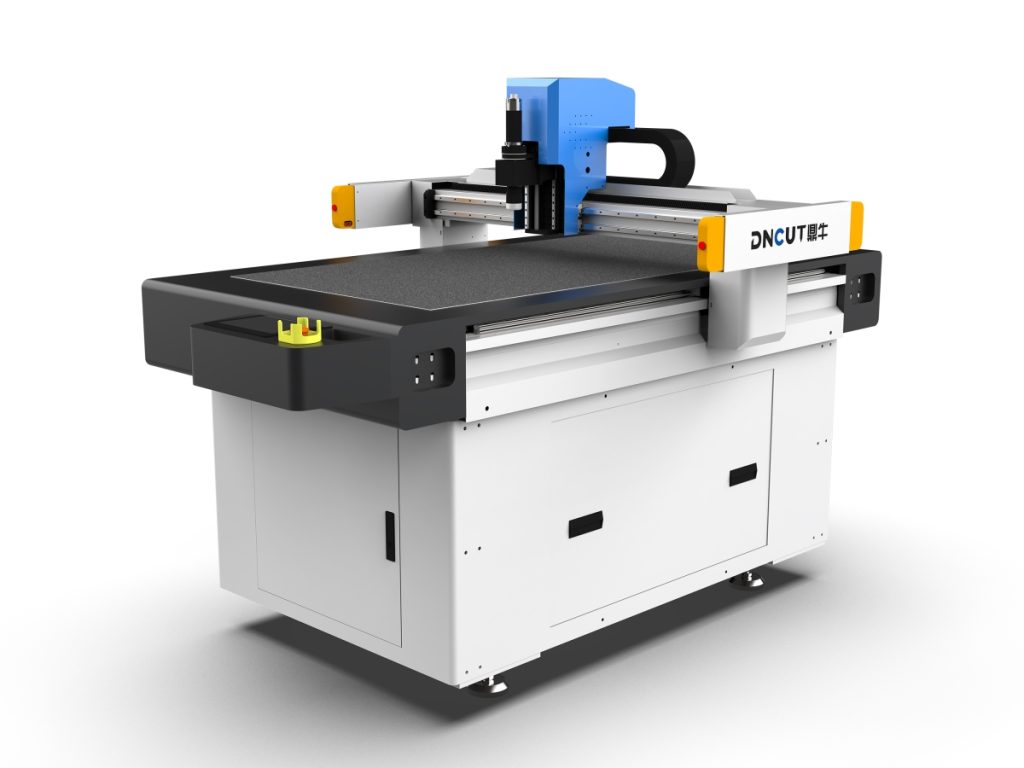
卡纸割样机是一种专用于卡纸、纸板等片状材料的数控切割设备,通过高频振动的刀片或激光对材料进行精确切割、压痕和绘图,广泛应用于包装设计、广告制作、礼品盒打样等领域。与传统手工割样相比,卡纸割样机可大幅提高样品精度和一致性,缩短打样周期。
核心参数解析
选购卡纸割样机时,需重点关注以下技术参数:
- 切割精度:通常以±0.1mm为行业标准,高精度机型可达±0.05mm,影响样品边缘质量。
- 最大切割速度:常见范围为500-1200mm/s,速度越高效率越高,但需与材料厚度匹配。
- 切割厚度:一般支持0.5-3mm卡纸,部分机型可切割5mm以上瓦楞纸板。
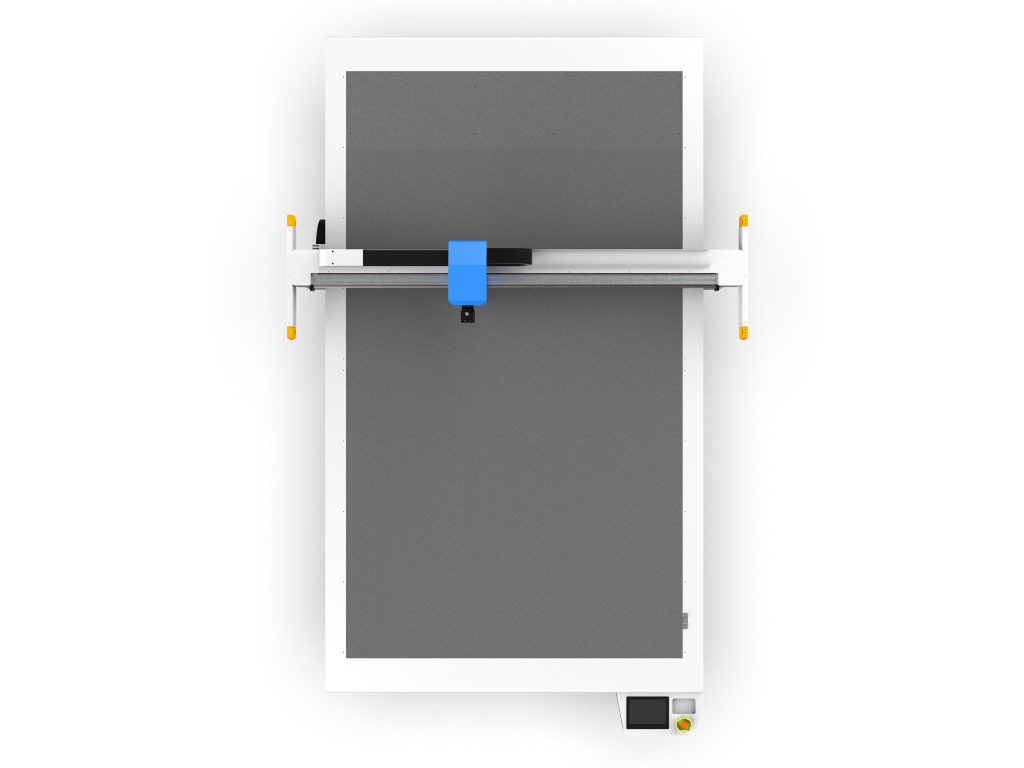
- 工作台尺寸:根据常用样品尺寸选择,如600×400mm、900×600mm或定制尺寸。
- 刀具类型:包括振动刀、拖刀、圆刀、压痕轮、绘图笔等,满足不同工艺需求。
- 控制系统:主流采用伺服电机+导轨结构,支持HPGL、DXF、PLT等格式,兼容CAD/CAM软件。
如何选择适合的卡纸割样机
1. 明确生产需求
根据样品复杂度、材料类型和产能要求确定设备规格。例如,包装企业常需处理卡纸、瓦楞纸和灰板纸,应选择多功能刀具配置和较大台面;广告公司则更注重切割速度和绘图精度。
2. 评估切割质量
要求供应商提供样品试切,检查切边是否光滑、无毛刺,压痕是否清晰易折。注意观察机器在高速运行时的稳定性,避免出现锯齿或偏移。
3. 考察软件兼容性
确保设备支持常用设计软件(如AutoCAD、Illustrator、CorelDRAW)导出格式,并具备路径优化功能,减少空程时间。
4. 考虑扩展性与售后
选择可升级刀具和附件的机型,以适应未来业务变化。同时确认供应商的安装培训、保修期限和备件供应能力。
操作技巧与参数设置
刀具选择与调整
切割卡纸时,振动刀适用于复杂图形和厚卡纸,拖刀适合薄纸和精细线条。刀尖伸出长度应略大于材料厚度,通常为材料厚度+0.2mm,以确保切透且不伤垫板。
切割速度与压力
初始速度建议设为800mm/s,根据材料厚度调整:薄卡纸(0.5mm)可提高至1000mm/s,厚卡纸(2mm)降至600mm/s。切割压力需通过试切确定,以切口平整无毛边为准。
压痕与绘图
压痕深度通常为材料厚度的1/3,使用压痕轮时需调整压力弹簧。绘图笔应保持与纸面轻触,避免墨水扩散。
固定材料
采用真空吸附台面固定卡纸,防止切割过程中移位。对于小尺寸样品,可增加辅助夹具或使用双面胶固定。
常见问题与解决方案
- 切边不光滑:检查刀片是否磨损,调整切割速度和压力,或更换振动刀。
- 切割不透:增加刀尖伸出长度或降低切割速度,确保垫板平整。
- 图形偏移:检查导轨和同步带是否松动,重新校准原点。
- 压痕线易断裂:调整压痕轮压力,或更换压痕线宽度。
维护与保养
每日清洁台面和导轨,清除纸屑;每周检查刀片磨损情况,及时更换;每月润滑导轨和丝杠,检查气路密封性。长期停用时,应松开刀具压力,覆盖防尘罩。
应用案例
某包装企业使用900×600mm卡纸割样机,配置振动刀和压痕轮,每天制作30-50个包装样品,切割精度±0.1mm,打样时间从手工的2小时缩短至15分钟,材料浪费减少20%。
总结
卡纸割样机的选型需综合考虑精度、速度、材料适应性和软件兼容性。正确的操作参数和维护习惯可延长设备寿命,保证样品质量。建议用户在采购前进行充分试切,并选择有技术支持的供应商。