
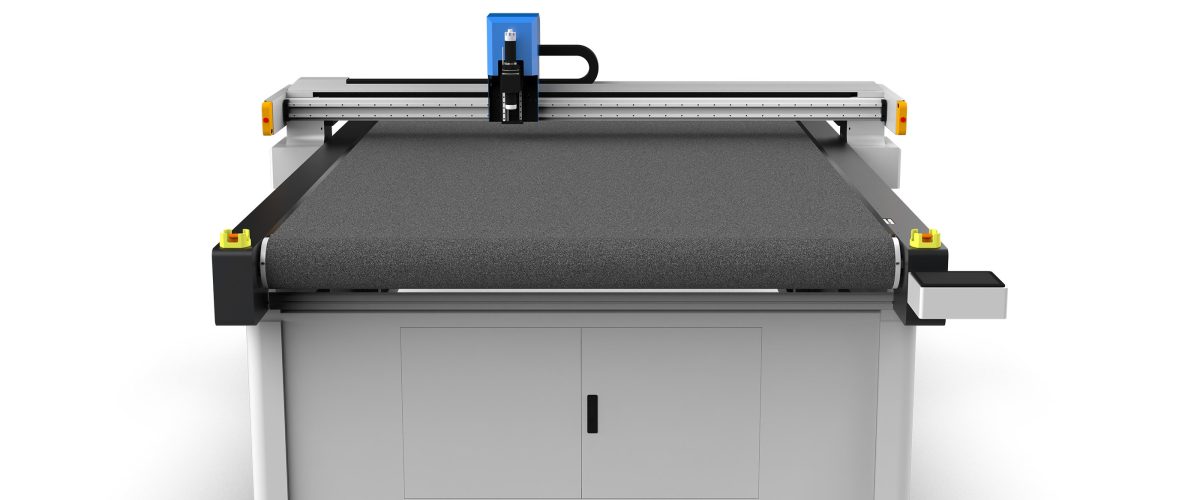
鞋材切割机:制鞋工业的智能切割解决方案
在制鞋行业中,鞋材切割是影响产品质量和生产效率的关键环节。传统手工切割或刀模冲切方式存在精度低、换版慢、材料浪费大等问题。随着柔性材料切割技术的发展,数控振荡刀切割机(即鞋材切割机)已成为鞋底、鞋面、内里、中底等部件加工的主流设备。本文将深入探讨鞋材切割机的技术特点、选型参数、工艺应用及维护要点,为制鞋企业提供实用的参考。
一、鞋材切割机的核心类型与工作原理
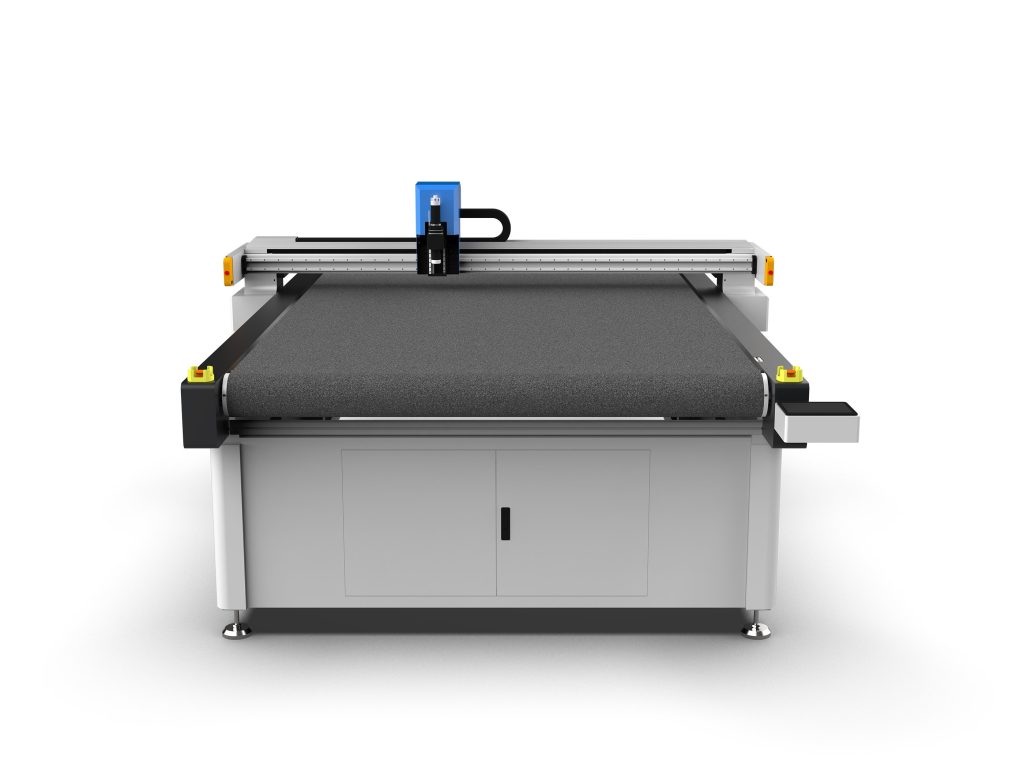
鞋材切割机主要采用振荡刀切割技术,通过高频振动的刀片对柔性材料进行冷切割。根据切割头结构,常见类型包括:
- 单刀头切割机:适用于小批量、多品种生产,换刀灵活,投资成本较低。
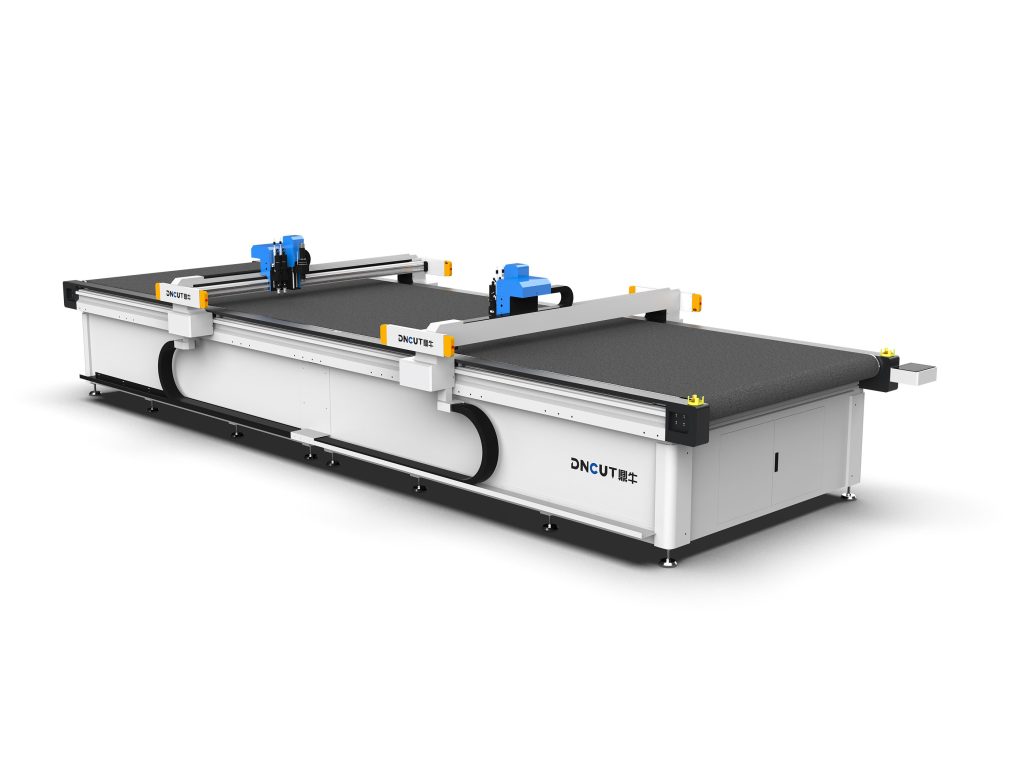
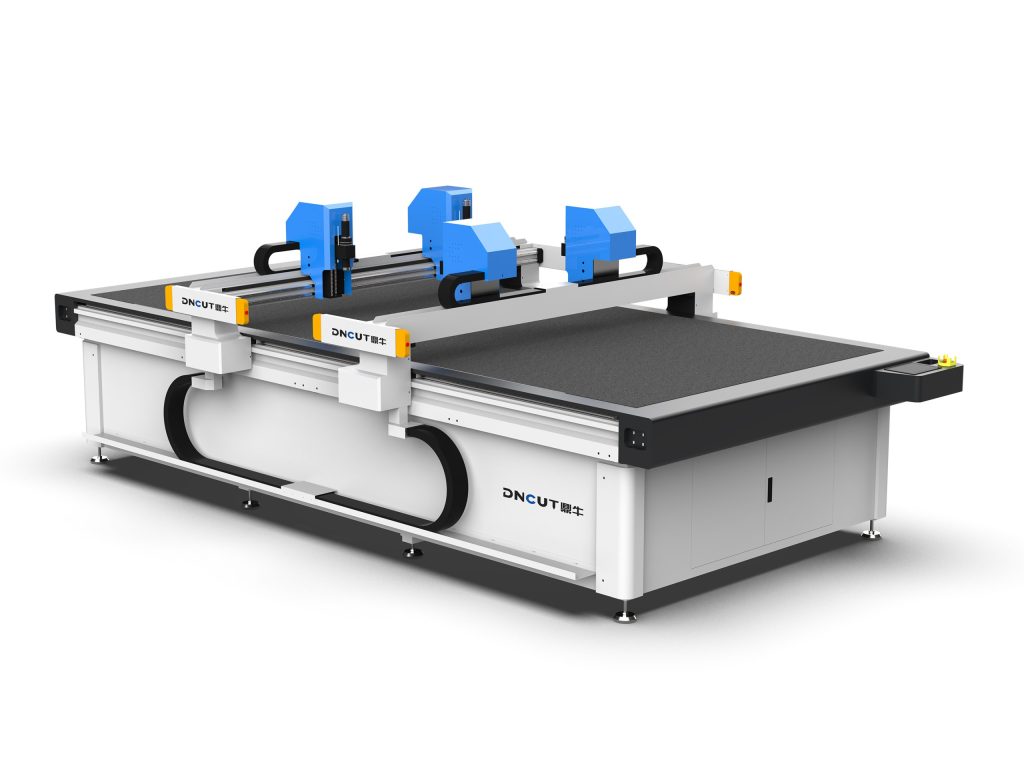
- 多刀头切割机:配备2-4个独立刀头,可同时切割不同图案或分层切割,效率提升显著,适合大批量订单。
- 带投影定位的切割机:集成投影仪将切割路径投射到材料表面,便于人工对位和套裁,尤其适合皮革等天然材料。
工作原理:CAD/CAM软件将设计图转换为切割路径,控制系统驱动刀头沿X/Y方向运动,刀片以每分钟数千次的高频上下振动,轻松切开皮革、网布、EVA、TPU等材料,切口整齐无焦边。
二、关键性能参数与选型要点
选购鞋材切割机时,需重点关注以下参数:
1. 切割精度与重复定位精度
高精度机型重复定位精度可达±0.05mm,切割精度±0.1mm,确保鞋部件尺寸一致,减少后续缝合误差。对于高端运动鞋,建议选择精度±0.05mm以内的设备。
2. 切割速度与加速度
切割速度通常以X/Y轴移动速度衡量,优质机型可达1200mm/s以上,加速度达0.5G-1G。高速机型可提升产能,但需匹配材料的切割工艺参数,避免因速度过快导致切口毛糙。
3. 切割厚度与材料适应性
振荡刀切割厚度一般为0.5-10mm(视材料硬度而定),可处理皮革、PU、网布、EVA、海绵、TPU、碳纤维等。对于厚度超过10mm的EVA中底,需选用大功率振动刀或改用冲切工艺。
4. 工作台面尺寸
常见台面尺寸为1600mm×2500mm、1800mm×3000mm等,需根据最大鞋部件尺寸和排版方式选择。若采用套裁排版,建议选择大幅面以减少材料浪费。
5. 真空吸附系统
真空吸附确保材料在切割过程中固定不动,吸附力需可调,以适应不同透气性的材料(如网布需较低吸附力,皮革需较高吸附力)。分区吸附功能可进一步节能。
6. 软件与自动化功能
应支持常见CAD格式(DXF、PLT、AI等),具备自动排版、路径优化、智能纠偏等功能。投影定位系统可大幅减少对位时间,尤其适合皮革套裁。
三、鞋材切割工艺应用实例
1. 鞋面切割
鞋面材料多为多层复合(皮革+海绵+网布),切割时需控制刀片振动频率和进刀速度,避免层间分离或切口熔融。建议参数:振动频率3000-5000次/分钟,进刀速度200-400mm/s,采用锋利的新刀片。
2. 鞋底切割
EVA、TPU、橡胶等鞋底材料硬度较高,需选用大振幅振动刀(振幅1-2mm)和耐磨刀片。切割速度适当降低至100-200mm/s,并开启水冷或气冷系统防止刀片过热。
3. 内里与中底切割
内里材料较薄,可采用高速切割(500-800mm/s),配合低吸附力防止材料变形。中底材料(如PHYLON)需注意切割深度控制,避免切穿底层。
四、提升切割效率与质量的实用技巧
- 优化排版:利用自动排版软件将部件旋转、嵌套,材料利用率可提升5%-15%。
- 分层切割:对于多层材料,采用先切顶层再切底层的策略,减少层间拉扯。
- 刀片管理:建立刀片寿命记录,定期检查刃口磨损,一般切割皮革每8小时更换一次刀片。
- 真空吸附调节:根据材料透气性调整吸附力,网布类材料吸附力过大会导致变形,建议采用低吸附力配合胶带固定。
- 定期校准:每月校准一次台面水平度和刀头垂直度,确保切割精度稳定。
五、维护保养与常见问题处理
日常维护
- 每日清洁导轨和齿条,去除粉尘和材料碎屑。
- 每周检查刀片夹紧装置和振动机构,确保无松动。
- 每月润滑直线导轨和丝杠,使用专用润滑脂。
- 每季度检查真空泵滤芯,及时更换。
常见问题与对策
- 切口毛糙:检查刀片是否磨损,适当降低切割速度,增加振动频率。
- 材料移位:提高真空吸附力,或使用夹具辅助固定。
- 切割尺寸偏差:校准刀头垂直度和台面水平度,检查传动皮带张力。
- 刀片断裂:检查切割路径是否过急,降低进给速度,选用韧性更好的刀片。
六、结语
鞋材切割机作为制鞋企业实现自动化、柔性化生产的关键设备,其选型和应用直接影响产品质量与成本。企业应根据自身材料特性、订单结构和精度要求,选择合适的机型与配置,并注重日常维护与工艺优化,以充分发挥设备效能。随着智能切割技术的不断进步,鞋材切割机正朝着更高精度、更高效率、更智能化的方向发展,为制鞋行业带来持续的价值提升。