
数码印花裁剪机:从选型到工艺控制的完整指南
数码印花技术已广泛应用于服装、家纺、广告材料等领域,而裁剪作为后道工序,直接影响成品质量和生产效率。传统手工裁剪或普通裁床难以应对数码印花面料的高精度要求和多样化图案,数码印花裁剪机应运而生。本文从设备选型、关键参数、工艺控制及常见问题四个方面,提供实用的技术指导。
一、数码印花裁剪机的核心类型与选型要点
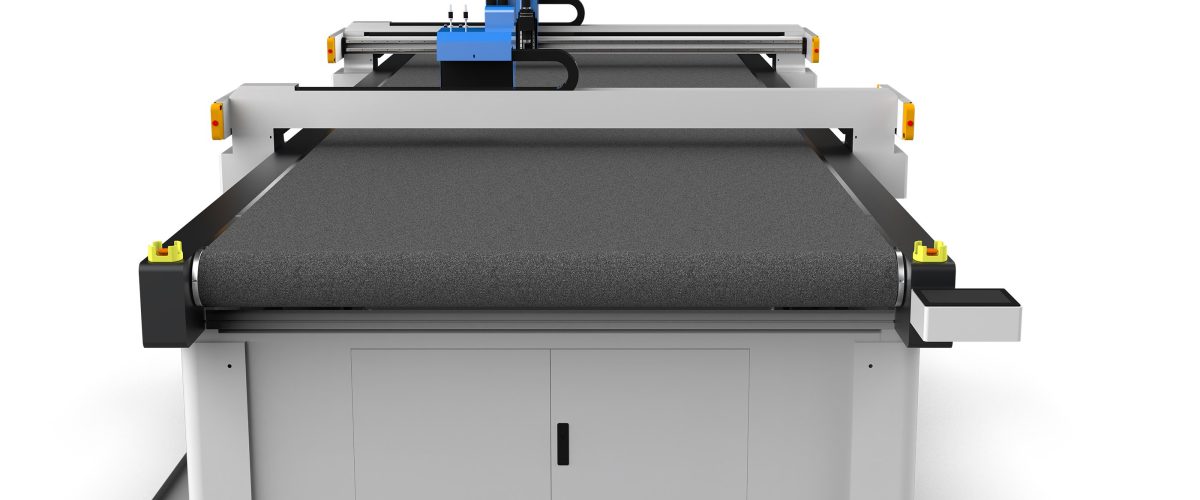
数码印花裁剪机主要分为两类:激光裁剪机和振动刀裁剪机。激光裁剪机利用高能量激光束熔化或气化材料,适用于化纤面料、薄膜等,切割边缘自动封边,但会产生烟尘和焦边,对天然纤维(棉、麻)效果较差。振动刀裁剪机通过高频振动的刀片进行冷切割,适用于几乎所有柔性材料,包括棉、麻、丝绸、羊毛、皮革、复合材料等,无焦边、无烟尘,是数码印花面料的主流选择。
选型时需考虑以下因素:
- 材料类型:棉、麻等天然纤维优选振动刀;化纤面料可考虑激光,但需评估焦边接受度;含涂层或复合材料建议振动刀。
- 裁剪精度:数码印花图案对位精度要求高,通常需达到±0.1mm以内。振动刀裁剪机通过伺服控制和高精度导轨可实现±0.05mm的重复定位精度。
- 生产效率:根据产能需求选择单头或多头裁剪。单头振动刀裁剪速度可达60-120m/min(视材料厚度),多头可成倍提升。
- 自动化程度:自动送料、自动排版、视觉识别对位等功能可显著减少人工干预,适合大批量生产。
- 软件兼容性:设备应支持主流CAD格式(DXF、PLT、AI等),并能与数码印花机的RIP软件无缝对接,实现印花与裁剪数据同源。
二、关键性能参数解读
选购数码印花裁剪机时,以下参数需重点关注:
1. 切割精度与重复定位精度
切割精度指实际切割路径与设计路径的偏差,通常要求±0.1mm;重复定位精度指多次回到同一位置的偏差,应≤±0.05mm。高精度是保证印花图案对位准确的基础。
2. 最大切割速度与加速度
切割速度影响效率,但需与材料特性匹配。例如,切割厚度2mm的棉布,振动刀速度可设为80m/min;切割10mm的毛绒面料,速度需降至30m/min以下以避免切割不透。加速度影响拐角处的精度,高加速度(如1g以上)可减少减速带来的效率损失。

3. 切割厚度
振动刀裁剪机的最大切割厚度通常为20-50mm(视材料压缩性),激光裁剪机一般不超过10mm。需根据最厚材料选择,并留有余量。
4. 工作台面尺寸
常见台面宽度为1.6m、2.0m、2.5m,长度可定制。需匹配面料门幅和排版方式。例如,门幅1.8m的面料建议选择2.0m台面,留出真空吸附边缘。
5. 真空吸附系统
真空吸附确保面料在裁剪过程中不移位。吸附力通常用真空度表示,要求≥-0.06MPa。对于透气性强的面料(如针织布),需分区控制吸附或使用覆盖膜。
6. 视觉识别系统
对于印花图案对位要求高的产品(如定位印花T恤),需配备CCD视觉识别系统,通过识别面料上的标记点自动补偿变形,对位精度可达±0.2mm。
三、工艺控制要点
设备选型正确只是第一步,工艺控制决定最终质量。以下要点需在生产中严格执行:
1. 面料预处理
数码印花面料在裁剪前需充分回缩定型,尤其是棉、麻等天然纤维。建议在裁剪前24小时将面料平铺于恒温恒湿环境(温度20±2℃,湿度65±5%),使含水率均匀,减少裁剪后变形。对于弹性面料,可进行预缩处理。
2. 排版与路径优化
使用专业排版软件(如Optitex、Lectra、力克等)进行自动排版,提高面料利用率。裁剪路径应遵循“先内后外、先小后大”原则,减少面料移动。对于图案对位要求高的裁片,需在排版时加入对位标记。
3. 刀具选择与维护
振动刀常用刀片类型包括:尖刀(适用于精细图案)、圆刀(适用于直线长切割)、锯齿刀(适用于涂层织物防滑)。刀片磨损后会导致切割边缘起毛、尺寸偏差,需定期检查。建议每切割800-1000米或出现毛边时更换刀片。同时,定期清洁刀座和导轨,确保振动频率稳定。
4. 参数设置
根据材料调整振动频率、切割速度、下刀深度和真空吸附力。例如:
- 棉布(厚度0.5mm):振动频率18000次/分钟,速度60m/min,下刀深度0.8mm,真空度-0.05MPa。
- 涤纶面料(厚度1mm):振动频率20000次/分钟,速度80m/min,下刀深度1.2mm,真空度-0.06MPa。
- 皮革(厚度2mm):振动频率15000次/分钟,速度40m/min,下刀深度2.5mm,真空度-0.07MPa。
以上参数需根据实际设备与材料进行微调,建议先试切样品确认效果。
5. 裁剪后处理
裁剪完成后,应及时取下裁片,避免长时间吸附导致变形。对于易散边的面料(如丝绸),可在裁剪边缘涂布防散边液或采用热切工艺。裁片应按编号分类存放,防止混淆。
四、常见问题与解决方案
在实际生产中,数码印花裁剪机可能遇到以下问题:
1. 切割边缘起毛或散边
原因:刀片钝化、振动频率过低、切割速度过快。解决方案:更换刀片,提高振动频率(如从15000次/分钟提至18000次/分钟),降低切割速度10%-20%。
2. 裁片尺寸偏差
原因:面料回缩未充分、真空吸附力不足、刀具路径补偿未设置。解决方案:加强面料预处理,检查真空泵和密封条,在软件中设置刀具半径补偿(通常0.1-0.2mm)。
3. 图案对位不准
原因:视觉识别系统未校准、面料变形、排版标记错误。解决方案:定期校准相机,在面料上增加对位标记点,使用软件进行变形补偿。
4. 切割不透或损伤底带
原因:下刀深度设置不当、底带磨损。解决方案:调整下刀深度(通常为材料厚度+0.1-0.2mm),定期检查并更换底带(建议每3-6个月或根据磨损情况)。
五、维护保养与安全规范
为确保设备长期稳定运行,需建立日常维护制度:
- 每日:清洁台面、检查刀片是否松动、清理真空吸附孔杂物。
- 每周:检查导轨润滑情况,补充专用润滑脂;清洁视觉镜头。
- 每月:检查传动皮带张力,校准切割精度;测试真空度是否达标。
- 每季度:更换磨损严重的刀片和底带;全面清洁电气柜灰尘。
安全方面,设备需接地良好,操作时禁止手部进入切割区域,激光机型需配备排烟系统并佩戴防护眼镜。
结语
数码印花裁剪机是提升生产效率和产品质量的关键设备。选型时需综合考虑材料特性、精度要求与产能,使用中注重工艺参数优化与日常维护。通过科学的选型与精细的工艺控制,可充分发挥设备性能,降低损耗,实现高效高质生产。