
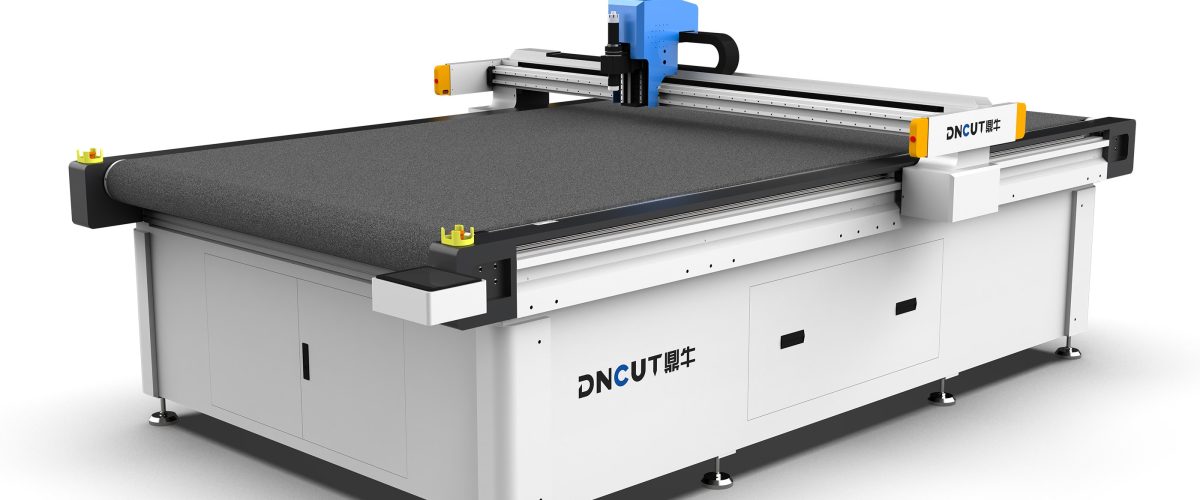
Taglierina per stampa digitale: guida completa dalla selezione al controllo del processo
La tecnologia di stampa digitale è ampiamente utilizzata in abbigliamento, tessili per la casa, materiali pubblicitari e altri settori, e il taglio come fase successiva influisce direttamente sulla qualità del prodotto finito e sull’efficienza produttiva. Il taglio manuale tradizionale o le normali macchine da taglio non riescono a soddisfare i requisiti di alta precisione e la varietà di motivi dei tessuti stampati digitalmente, da qui la nascita della taglierina per stampa digitale. Questo articolo fornisce indicazioni tecniche pratiche su quattro aspetti: selezione dell’attrezzatura, parametri chiave, controllo del processo e problemi comuni.
I. Tipi principali e criteri di selezione della taglierina per stampa digitale
Le taglierine per stampa digitale si dividono principalmente in due categorie: taglierine laser e taglierine a lama oscillante. Le taglierine laser utilizzano un fascio laser ad alta energia per fondere o vaporizzare il materiale, adatte a tessuti sintetici, film, ecc., con bordi di taglio sigillati automaticamente, ma producono fumo e bordi bruciati, con scarsi risultati sulle fibre naturali (cotone, lino). Le taglierine a lama oscillante eseguono un taglio a freddo tramite una lama a vibrazione ad alta frequenza, adatte a quasi tutti i materiali flessibili, inclusi cotone, lino, seta, lana, pelle, materiali compositi, ecc., senza bordi bruciati né fumo, e rappresentano la scelta principale per i tessuti stampati digitalmente.
In fase di selezione è necessario considerare i seguenti fattori:
- Tipo di materiale: per fibre naturali come cotone e lino è preferibile la lama oscillante; per tessuti sintetici si può considerare il laser, ma occorre valutare l’accettabilità dei bordi bruciati; per materiali con rivestimenti o compositi si consiglia la lama oscillante.
- Precisione di taglio: i motivi stampati digitalmente richiedono un’elevata precisione di allineamento, generalmente entro ±0,1 mm. Le taglierine a lama oscillante, tramite controllo servo e guide ad alta precisione, raggiungono una precisione di ripetizione del posizionamento di ±0,05 mm.
- Efficienza produttiva: scegliere taglio a testa singola o multipla in base alle esigenze di capacità. La velocità di taglio di una lama oscillante a testa singola può raggiungere 60-120 m/min (a seconda dello spessore del materiale), mentre le teste multiple moltiplicano la capacità.
- Grado di automazione: funzioni come alimentazione automatica, nesting automatico e allineamento con riconoscimento visivo riducono significativamente l’intervento manuale, adatte alla produzione in grandi lotti.
- Compatibilità software: l’attrezzatura deve supportare i principali formati CAD (DXF, PLT, AI, ecc.) e integrarsi perfettamente con il software RIP delle stampanti digitali, realizzando la condivisione dei dati tra stampa e taglio.
II. Interpretazione dei parametri prestazionali chiave
Nell’acquisto di una taglierina per stampa digitale è necessario prestare particolare attenzione ai seguenti parametri:
1. Precisione di taglio e precisione di ripetizione del posizionamento
La precisione di taglio indica lo scostamento tra il percorso di taglio effettivo e quello di progetto, generalmente richiesta entro ±0,1 mm; la precisione di ripetizione del posizionamento indica lo scostamento nel ritorno più volte alla stessa posizione, che deve essere ≤±0,05 mm. L’alta precisione è la base per garantire un allineamento accurato dei motivi stampati.
2. Velocità massima di taglio e accelerazione
La velocità di taglio influisce sull’efficienza, ma deve corrispondere alle caratteristiche del materiale. Ad esempio, tagliando cotone di 2 mm di spessore, la velocità della lama oscillante può essere impostata a 80 m/min; tagliando tessuto pile di 10 mm, la velocità deve scendere sotto 30 m/min per evitare tagli incompleti. L’accelerazione influisce sulla precisione negli angoli; un’accelerazione elevata (ad esempio oltre 1 g) riduce le perdite di efficienza dovute alla decelerazione.
3. Spessore di taglio
Lo spessore massimo di taglio delle taglierine a lama oscillante è generalmente 20-50 mm (a seconda della comprimibilità del materiale), mentre le taglierine laser generalmente non superano i 10 mm. È necessario scegliere in base al materiale più spesso, lasciando un margine.
4. Dimensioni del piano di lavoro
Le larghezze del piano più comuni sono 1,6 m, 2,0 m, 2,5 m, con lunghezza personalizzabile. È necessario abbinarle alla larghezza del tessuto e al metodo di nesting. Ad esempio, per un tessuto di larghezza 1,8 m si consiglia un piano da 2,0 m, lasciando spazio per il bordo di aspirazione sottovuoto.
5. Sistema di aspirazione sottovuoto
L’aspirazione sottovuoto garantisce che il tessuto non si sposti durante il taglio. La forza di aspirazione è generalmente espressa in termini di vuoto, con requisito ≥-0,06 MPa. Per tessuti molto traspiranti (come maglieria) è necessario il controllo zonale dell’aspirazione o l’uso di film di copertura.
6. Sistema di riconoscimento visivo
Per prodotti con elevati requisiti di allineamento dei motivi stampati (come T-shirt con stampa posizionata) è necessario dotarsi di un sistema di riconoscimento visivo CCD, che riconosce i punti di riferimento sul tessuto e compensa automaticamente le deformazioni, con precisione di allineamento fino a ±0,2 mm.
III. Punti chiave del controllo del processo
La corretta selezione dell’attrezzatura è solo il primo passo; il controllo del processo determina la qualità finale. I seguenti punti devono essere rigorosamente applicati in produzione:
1. Pretrattamento del tessuto
I tessuti stampati digitalmente devono essere sottoposti a un adeguato ritiro e stabilizzazione prima del taglio, in particolare le fibre naturali come cotone e lino. Si consiglia di stendere il tessuto in un ambiente a temperatura e umidità controllate (temperatura 20±2 °C, umidità 65±5%) 24 ore prima del taglio, per uniformare il contenuto di umidità e ridurre le deformazioni post-taglio. Per i tessuti elastici è possibile eseguire un pre-ritiro.
2. Nesting e ottimizzazione del percorso
Utilizzare software professionali di nesting (come Optitex, Lectra, ecc.) per il nesting automatico, migliorando l’utilizzo del tessuto. Il percorso di taglio deve seguire il principio “prima interno poi esterno, prima piccolo poi grande” per ridurre gli spostamenti del tessuto. Per i pezzi con elevati requisiti di allineamento dei motivi è necessario inserire marcatori di allineamento nel nesting.
3. Selezione e manutenzione delle lame
I tipi di lama comunemente usati nelle lame oscillanti includono: lama a punta (per motivi fini), lama circolare (per tagli lunghi rettilinei), lama dentata (per tessuti rivestiti antiscivolo). L’usura della lama provoca bordi sfilacciati e scostamenti dimensionali, quindi è necessario un controllo periodico. Si consiglia di sostituire la lama ogni 800-1000 metri di taglio o in presenza di bordi sfilacciati. Inoltre, pulire regolarmente il portautensili e le guide per garantire la stabilità della frequenza di vibrazione.
4. Impostazione dei parametri
Regolare frequenza di vibrazione, velocità di taglio, profondità di penetrazione e forza di aspirazione sottovuoto in base al materiale. Ad esempio:
- Cotone (spessore 0,5 mm): frequenza di vibrazione 18000 colpi/minuto, velocità 60 m/min, profondità di penetrazione 0,8 mm, vuoto -0,05 MPa.
- Tessuto in poliestere (spessore 1 mm): frequenza di vibrazione 20000 colpi/minuto, velocità 80 m/min, profondità di penetrazione 1,2 mm, vuoto -0,06 MPa.
- Pelle (spessore 2 mm): frequenza di vibrazione 15000 colpi/minuto, velocità 40 m/min, profondità di penetrazione 2,5 mm, vuoto -0,07 MPa.
I parametri sopra indicati devono essere regolati finemente in base all’attrezzatura e al materiale effettivi; si consiglia di eseguire prima un taglio di prova per confermare i risultati.
5. Post-trattamento del taglio
Dopo il taglio, rimuovere tempestivamente i pezzi tagliati per evitare deformazioni dovute a un’aspirazione prolungata. Per i tessuti soggetti a sfilacciamento (come la seta) è possibile applicare un liquido antisfilacciamento sui bordi di taglio o utilizzare il taglio a caldo. I pezzi tagliati devono essere conservati classificati per numero per evitare confusione.
IV. Problemi comuni e soluzioni
Nella produzione reale, la taglierina per stampa digitale può incontrare i seguenti problemi:
1. Bordi di taglio sfilacciati o sfrangiati
Causa: lama usurata, frequenza di vibrazione troppo bassa, velocità di taglio troppo elevata. Soluzione: sostituire la lama, aumentare la frequenza di vibrazione (ad esempio da 15000 a 18000 colpi/minuto), ridurre la velocità di taglio del 10%-20%.
2. Scostamento dimensionale dei pezzi tagliati
Causa: ritiro insufficiente del tessuto, forza di aspirazione sottovuoto insufficiente, compensazione del percorso utensile non impostata. Soluzione: rafforzare il pretrattamento del tessuto, controllare la pompa del vuoto e le guarnizioni di tenuta, impostare nel software la compensazione del raggio dell’utensile (generalmente 0,1-0,2 mm).
3. Allineamento impreciso dei motivi
Causa: sistema di riconoscimento visivo non calibrato, deformazione del tessuto, marcatori di nesting errati. Soluzione: calibrare periodicamente la telecamera, aggiungere punti di riferimento sul tessuto, utilizzare il software per la compensazione delle deformazioni.
4. Taglio incompleto o danneggiamento del tappeto di base
Causa: impostazione errata della profondità di penetrazione, usura del tappeto di base. Soluzione: regolare la profondità di penetrazione (generalmente spessore del materiale + 0,1-0,2 mm), controllare e sostituire periodicamente il tappeto di base (si consiglia ogni 3-6 mesi o in base all’usura).
V. Manutenzione e norme di sicurezza
Per garantire un funzionamento stabile e duraturo dell’attrezzatura è necessario istituire un regime di manutenzione quotidiana:
- Giornalmente: pulire il piano, verificare che le lame non siano allentate, rimuovere i residui dai fori di aspirazione sottovuoto.
- Settimanalmente: controllare la lubrificazione delle guide, rabboccare il grasso dedicato; pulire la lente del sistema visivo.
- Mensilmente: controllare la tensione delle cinghie di trasmissione, calibrare la precisione di taglio; verificare che il vuoto sia conforme.
- Trimestralmente: sostituire le lame e i tappeti di base particolarmente usurati; pulire a fondo la polvere dal quadro elettrico.
Per quanto riguarda la sicurezza, l’attrezzatura deve essere adeguatamente messa a terra, durante il funzionamento è vietato introdurre le mani nell’area di taglio; i modelli laser devono essere dotati di sistema di aspirazione fumi e richiedono l’uso di occhiali protettivi.
Conclusione
La taglierina per stampa digitale è un’attrezzatura chiave per migliorare l’efficienza produttiva e la qualità del prodotto. In fase di selezione è necessario considerare complessivamente le caratteristiche del materiale, i requisiti di precisione e la capacità produttiva; durante l’uso è importante ottimizzare i parametri di processo e curare la manutenzione quotidiana. Attraverso una selezione scientifica e un controllo accurato del processo è possibile sfruttare appieno le prestazioni dell’attrezzatura, ridurre gli sprechi e realizzare una produzione efficiente e di alta qualità.