
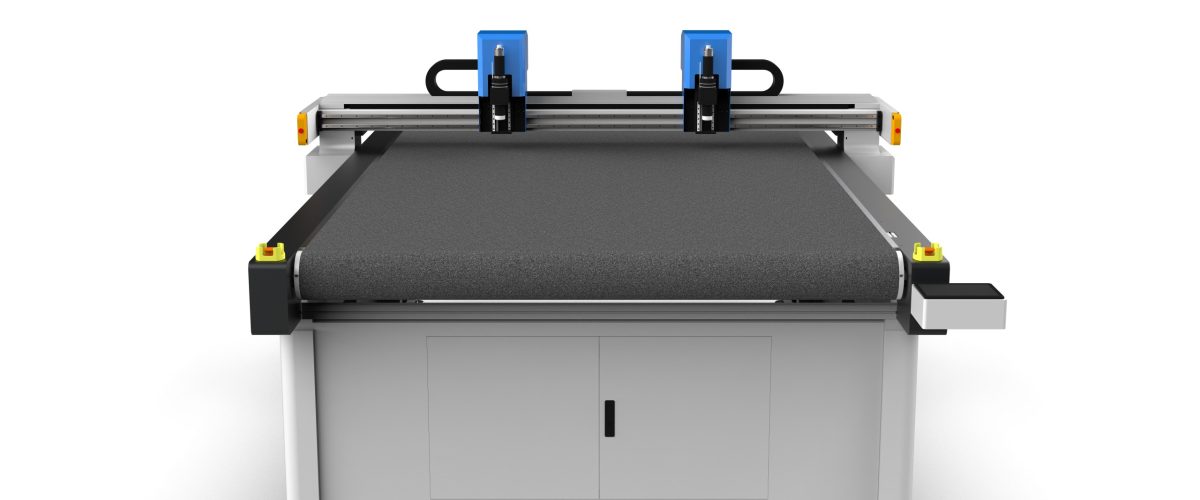
什么是彩盒介样机?
彩盒介样机是一种专用于彩色包装盒(如化妆品盒、食品盒、电子产品盒)打样的数控切割设备。它通过高频振动的刀片对卡纸、瓦楞纸、灰板等材料进行切割、压痕和绘图,快速制作出与批量生产一致的样品。与激光切割相比,介样机无烧边、无烟尘,更适合对洁净度要求高的彩盒打样。
核心参数与选型要点
1. 加工幅面
常见幅面有600mm×500mm、900mm×600mm、1200mm×800mm等。选择时需考虑最大彩盒展开尺寸,并预留夹具空间。例如,若常做展开尺寸为800mm×600mm的彩盒,建议选择幅面至少1000mm×700mm的设备。
2. 切割精度与重复定位精度
彩盒介样机的切割精度通常为±0.1mm,重复定位精度应≤0.05mm。高精度设备可确保多批次样品的一致性,减少装配误差。
3. 刀具系统
应配备多种刀具:振动刀用于切割卡纸和瓦楞纸,压痕轮用于制作折痕,绘图笔用于标记和绘图。部分高端机型还配备V槽刀,用于厚纸板的45度或90度V槽切割。
4. 吸附系统
真空吸附台面能牢固固定材料,防止切割时移位。吸附力应可调,以适应不同厚度和透气性的材料。对于瓦楞纸,建议吸附力≥-80kPa。
5. 控制系统与软件
设备应支持常见CAD格式(DXF、AI、PDF),并配备专用打样软件,能自动识别切割线、压痕线和绘图线。软件应具备阵列复制、桥接、自动排样等功能,提高打样效率。
操作流程与实用技巧
1. 文件准备
使用AI或CAD设计彩盒展开图,确保线条闭合,不同工艺(切割、压痕、绘图)分别置于不同图层。线宽建议设为0.1mm,避免重复切割。
2. 材料固定与对刀
将材料平铺于台面,开启真空吸附。对刀时,使用随机附带的对刀块,确保刀尖刚好接触材料表面。对于瓦楞纸,刀尖应略微刺入楞尖,但不可过深,以免切断楞峰影响强度。
3. 参数设置
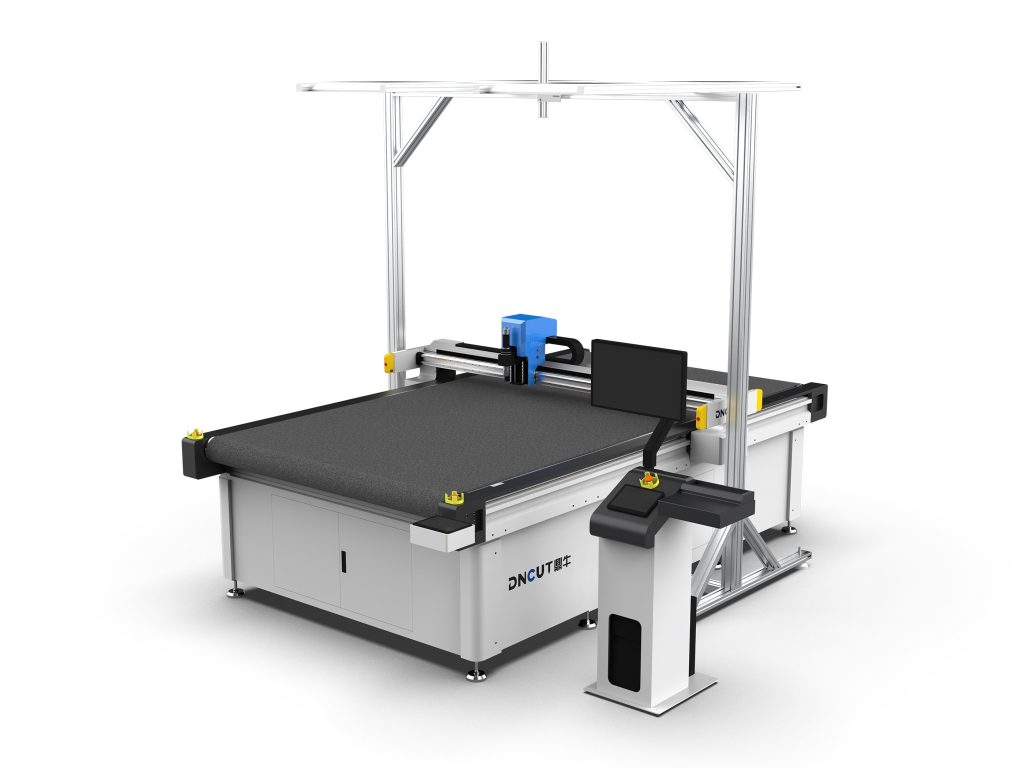
根据材料类型调整切割速度、刀压和振动频率。以下为参考参数:
- 卡纸(250-350g):速度30-50mm/s,刀压0.2-0.3MPa,振动频率中等。
- 瓦楞纸(E楞、F楞):速度20-40mm/s,刀压0.3-0.4MPa,振动频率高。
- 灰板(1.5-2.0mm):速度15-25mm/s,刀压0.4-0.5MPa,需使用V槽刀或多次切割。
压痕参数:压痕线宽度应与纸张厚度匹配,通常为纸厚的1.5倍。压痕压力以能在纸张表面留下清晰痕迹但不破裂为准。
4. 试切与调整
正式切割前,先进行小面积试切,检查切割深度和压痕效果。若切割不透,可增加刀压或降低速度;若压痕过深导致纸张破裂,应减小压力或更换压痕轮。
5. 后处理
切割完成后,用气枪清除粉尘,小心分离废料。对于复杂结构,可使用镊子辅助。粘合成型时,建议使用与批量生产相同的胶水,以验证粘合效果。
常见问题与解决方案
1. 切割边缘毛糙
原因:刀片钝化、振动频率过低或速度过快。解决方案:更换刀片,提高振动频率,降低切割速度。
2. 压痕线爆裂
原因:压痕压力过大、压痕轮过窄或纸张含水率过低。解决方案:减小压力,更换合适宽度的压痕轮,或对纸张进行加湿处理。
3. 材料移位
原因:吸附力不足或材料透气性太强。解决方案:增加吸附力,用胶带密封材料边缘,或覆盖一层薄膜减少透气。
4. 切割精度偏差
原因:台面不平、导轨磨损或皮带松弛。解决方案:定期校准台面水平,检查导轨和皮带张紧度,必要时联系厂家维护。
维护与保养
- 每日清洁台面和导轨,清除纸屑和粉尘。
- 每周检查刀片磨损情况,及时更换。
- 每月润滑导轨和丝杠,使用专用润滑脂。
- 每季度校准一次设备精度,包括台面水平和重复定位精度。
- 长期停用时,应断开电源,覆盖防尘罩,并定期通电运行。
选型建议与总结
选购彩盒介样机时,应根据自身产品特点(材料类型、最大尺寸、精度要求)和预算综合考量。建议优先选择具备自动对刀、多刀具系统和友好软件界面的机型。对于中小型包装企业,幅面600mm×500mm的机型即可满足大部分需求;大型企业或设计公司可选择更大台面并配备自动换刀系统。正确的操作与定期维护能显著延长设备寿命,确保打样质量稳定。