
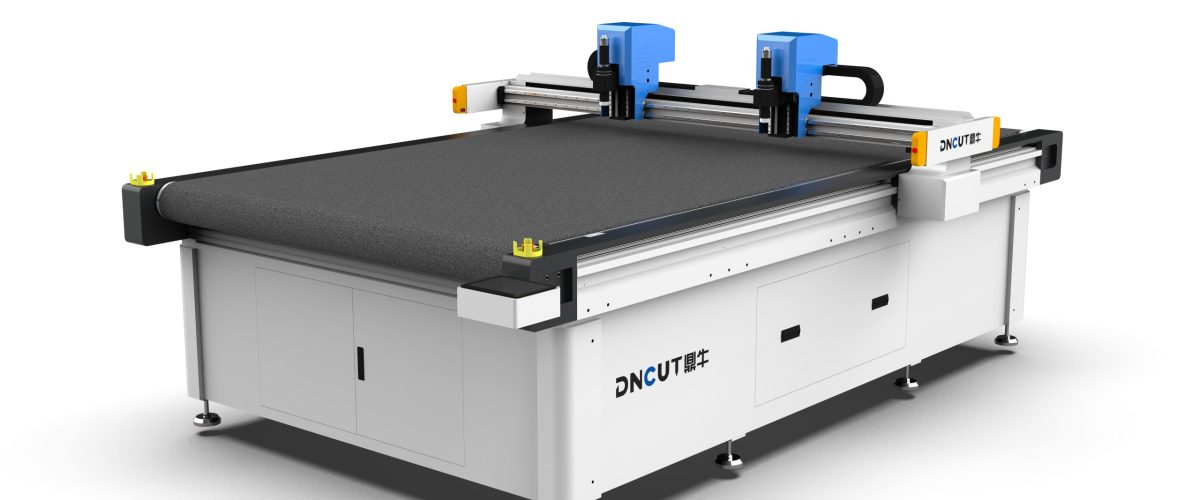
Những điểm đau trong ngành và lựa chọn thiết bị để cắt gioăng cao su
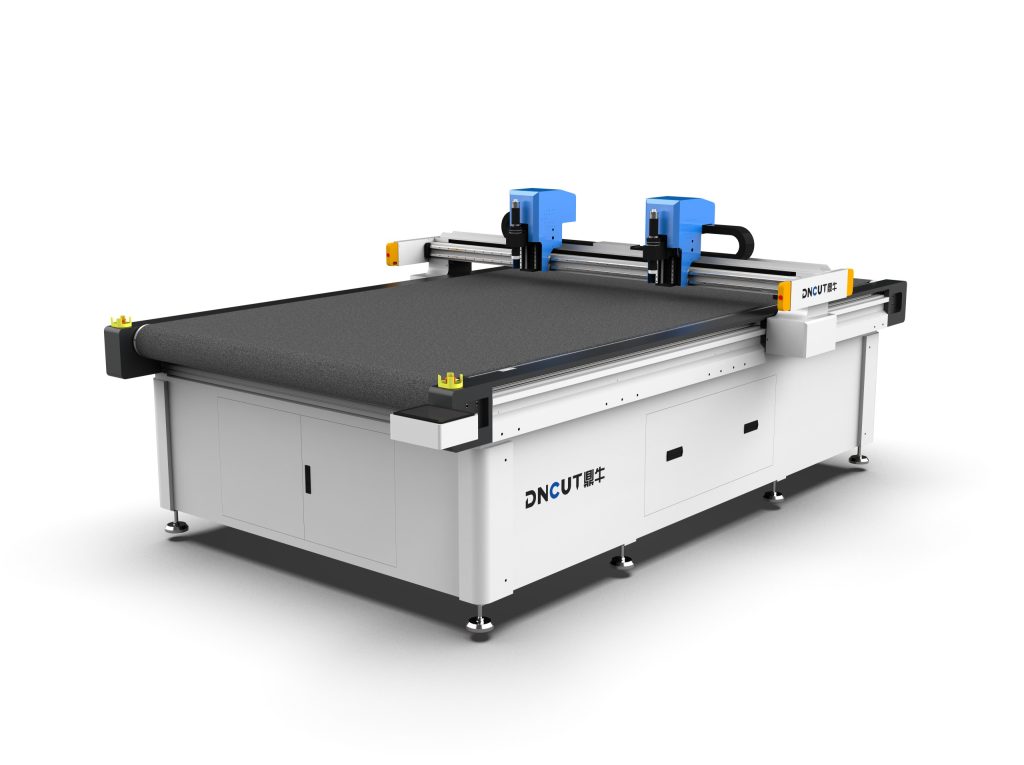
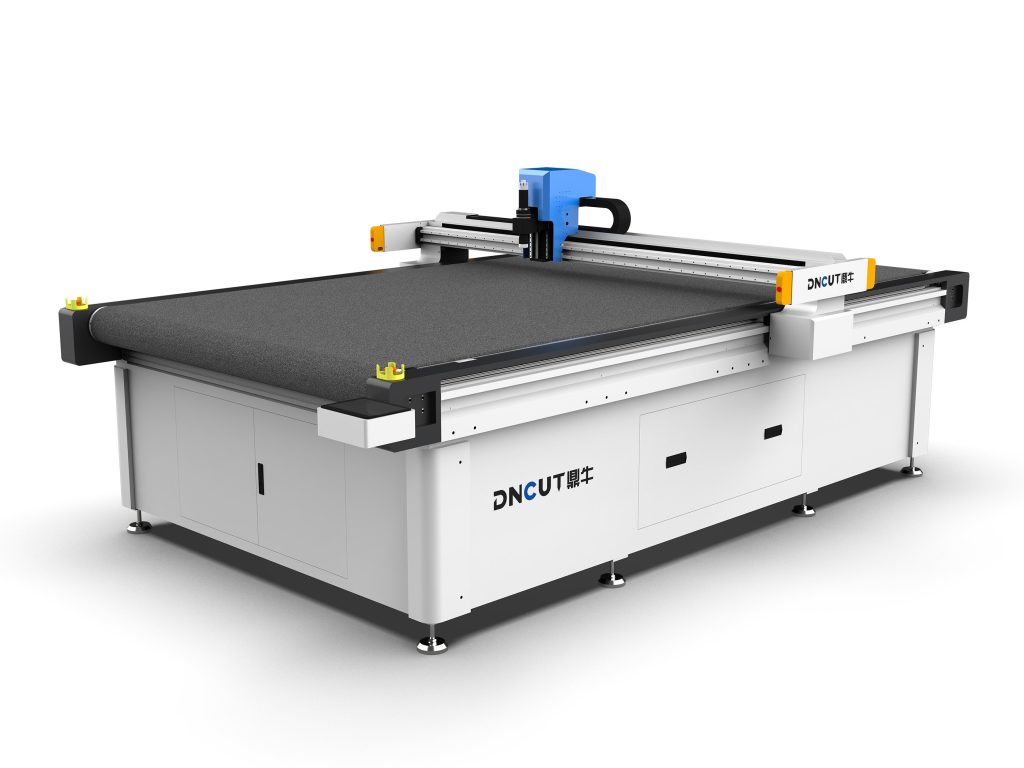
Gioăng cao su được sử dụng rộng rãi trong các lĩnh vực như ô tô, điện tử, làm kín đường ống, v.v., với vật liệu bao gồm cao su nitrile (NBR), silicone (VMQ), cao su fluor (FKM), cao su EPDM, v.v. Phương pháp cắt khuôn truyền thống yêu cầu tạo khuôn, chu kỳ dài, chi phí cao và không kinh tế đối với các đơn hàng sản xuất nhỏ, nhiều chủng loại. Máy cắt dao rung (oscillating knife cutting machine) thực hiện cắt nguội bằng lưỡi dao rung tần số cao, không cần khuôn, cắt trực tiếp theo dữ liệu CAD, trở thành giải pháp ưu việt cho gia công gioăng cao su.
Tuy nhiên, vật liệu cao su có đặc điểm đàn hồi cao, độ cứng thấp, dễ biến dạng, khi cắt dễ xuất hiện các vấn đề như lưỡi dao bị dính, ba via ở vết cắt, sai lệch kích thước. Chọn sai loại máy sẽ dẫn đến hiệu suất thấp, tỷ lệ sản phẩm tốt thấp. Bài viết này cung cấp hướng dẫn thực hành từ các khía cạnh như thông số thiết bị, điểm kỹ thuật trọng yếu, các vấn đề thường gặp.
Các thông số hiệu suất then chốt của máy cắt gioăng cao su
Khi chọn mua thiết bị, cần chú trọng các thông số sau để đảm bảo đáp ứng nhu cầu gia công gioăng cao su.
1. Độ chính xác cắt và độ chính xác định vị lặp lại
Gioăng cao su thường yêu cầu dung sai kích thước trong khoảng ±0,1mm, trong các trường hợp độ chính xác cao cần đạt ±0,05mm. Độ chính xác định vị lặp lại của thiết bị phải ≤0,02mm để đảm bảo tính nhất quán giữa các lô. Các dòng máy sử dụng động cơ servo + truyền động trục vít chính xác tốt hơn động cơ bước.
2. Tần số rung và hành trình
Dao rung cắt bằng cách rung lên xuống với tần số cao, tần số thường từ 1000-3000 lần/phút, hành trình có thể điều chỉnh (0.5-5mm). Khi cắt cao su, khuyến nghị tần số 2000-2500 lần/phút, hành trình 1-2mm. Tần số quá thấp sẽ dẫn đến lực cắt lớn, vết cắt thô; tần số quá cao có thể gây nóng chảy vật liệu (đối với một số loại cao su).
3. Loại lưỡi dao và vật liệu
Đối với cao su, các loại lưỡi dao thường dùng gồm:
- Dao nhọn dao động: Phù hợp với gioăng cao su mỏng (độ dày ≤3mm), vết cắt tinh xảo.
- Dao tròn dao động: Phù hợp với cao su dày (3-10mm), lực cản cắt nhỏ, nhưng bán kính góc trong bị hạn chế.
- Dao khí nén: Dùng cho cao su có độ cứng cao hoặc vật liệu composite, lực cắt lớn.
Vật liệu lưỡi dao khuyến nghị là hợp kim cứng (thép tungsten), độ chịu mài mòn tốt, tuổi thọ cao. Khi cắt silicone, nên sử dụng lưỡi dao phủ lớp (như phủ Teflon) để giảm dính.
4. Tốc độ cắt và gia tốc
Tốc độ cắt cao su không nên quá nhanh, thường được kiểm soát trong khoảng 50-200mm/s. Tốc độ quá nhanh sẽ dẫn đến vết cắt bị rách, kích thước vượt dung sai. Thiết bị phải có chức năng nội suy cung tròn và giảm tốc tại góc, đảm bảo chất lượng tại các góc nhọn. Gia tốc khuyến nghị ≥500mm/s² để nâng cao hiệu suất.
5. Bàn hút chân không và phân vùng chân không
Vật liệu cao su mềm, cần được cố định chắc chắn khi cắt. Bàn hút chân không là cấu hình bắt buộc, lực hút ≥-80kPa. Đối với gioăng đệm kích thước nhỏ, khuyến nghị sử dụng hút chân không theo vùng, chỉ mở chân không tại khu vực cắt để tránh vật liệu bị biến dạng. Bề mặt bàn phải phẳng, độ cứng cao (như nhôm hợp kim anod hóa), chống trầy xước.
6. Làm mát dao và biện pháp chống dính
Khi cắt một số loại cao su (như cao su chưa lưu hóa), lưỡi dao dễ bị dính. Có thể chọn bộ gá dao có thổi khí làm mát, hoặc bôi trơn lượng nhỏ (như phun sương dầu silicone). Một số dòng máy cao cấp được trang bị dao siêu âm, giảm ma sát thông qua rung động tần số cao, phù hợp với vật liệu có độ dính cao.
Khuyến nghị thông số công nghệ cắt gioăng cao su
Các thông số dưới đây dựa trên việc cắt bằng dao dao động cho các vật liệu cao su thông thường (độ cứng 50-80 Shore A, độ dày 1-5mm), chỉ mang tính tham khảo.
- Tần số dao động: 2000-2500 lần/phút
- Hành trình dao động: 1.0-1.5mm
- Tốc độ cắt: 80-150mm/s (đoạn thẳng), giảm xuống 30-50mm/s tại góc cua
- Chiều dài nhô ra của lưỡi dao: nhiều hơn độ dày vật liệu 0.5-1mm
- Hút chân không: -70 đến -90kPa
- Góc lưỡi dao: Dao nhọn 15°-20° (vật liệu mỏng), dao tròn không có góc
Các thông số thực tế cần được tinh chỉnh theo độ cứng, độ dày của vật liệu và hiệu suất thiết bị. Khuyến nghị cắt thử trước, dùng máy chiếu hoặc máy đo quang học để kiểm tra kích thước, rồi tối ưu dần.
Các vấn đề cắt thường gặp và giải pháp
Vấn đề 1: Vết cắt có ba via hoặc bị rách
Nguyên nhân: Lưỡi dao bị cùn, tần số rung quá thấp, tốc độ cắt quá nhanh, vật liệu chưa được ép chặt.
Giải pháp: Thay lưỡi dao; tăng tần số rung lên 2500 lần/phút; giảm tốc độ cắt xuống 80mm/s; kiểm tra xem hút chân không có hiệu quả không, tăng bánh ép liệu.
Vấn đề 2: Lưỡi dao dính cao su
Nguyên nhân: Hàm lượng cao su thô cao, nhiệt độ lưỡi dao tăng, không có làm mát.
Giải pháp: Sử dụng lưỡi dao phủ lớp; bật làm mát bằng khí thổi; giảm tần số rung để giảm nhiệt ma sát; thoa bột talc lên bề mặt lưỡi dao (biện pháp tạm thời).
Vấn đề 3: Sai lệch kích thước vượt dung sai
Nguyên nhân: Vật liệu đàn hồi trở lại, chưa thiết lập bù trừ dao, mặt bàn không phẳng.
Giải pháp: Thêm bù trừ bán kính dao trong CAD (thường 0,1-0,2mm); đảm bảo độ phẳng mặt bàn ≤0,1mm/m; đối với cao su có độ đàn hồi cao, có thể giảm tốc độ cắt một cách thích hợp để giảm biến dạng vật liệu.

Câu hỏi 4: Biến dạng khi cắt lỗ nhỏ
Nguyên nhân: Đường kính lỗ nhỏ hơn chiều rộng lưỡi dao, lực hút không đủ.
Giải pháp: Chọn lưỡi dao hẹp hơn (ví dụ rộng 0.6mm); áp dụng phương pháp hạ dao xoắn ốc; tăng cường hút chân không cục bộ; đối với lỗ có đường kính <2mm, khuyến nghị chuyển sang dùng laser hoặc dập cắt.
Điểm quan trọng về bảo trì và bảo dưỡng thiết bị
Bảo trì định kỳ có thể kéo dài tuổi thọ thiết bị, đảm bảo độ chính xác cắt.
- Hàng ngày: Vệ sinh bàn thao tác và đế dao, kiểm tra độ mòn của lưỡi dao (quan sát mép cắt bằng kính lúp), làm sạch lỗ hút chân không.
- Hàng tuần: Kiểm tra bôi trơn dây đai truyền động/trục vít me, vệ sinh ray dẫn hướng, hiệu chỉnh điểm gốc.
- Hàng tháng: Kiểm tra chổi than của động cơ rung (nếu có), kiểm tra lực hút, hiệu chuẩn độ chính xác cắt (cắt thử hình tròn tiêu chuẩn).
- Quản lý lưỡi dao: Thiết lập hồ sơ tuổi thọ lưỡi dao, thông thường tuổi thọ của lưỡi dao hợp kim cứng khi cắt cao su là 8-12 giờ (làm việc liên tục), thay thế kịp thời khi bị mài mòn.
Gợi ý chọn mua và tổng kết
Khi chọn mua máy cắt đệm cao su, nên ưu tiên xem xét các cấu hình sau:
- Dẫn động servo + trục vít chính xác, độ chính xác định vị lặp lại ≤0.02mm;
- Tần số rung có thể điều chỉnh trong khoảng 1000-3000 lần/phút;
- Bàn hút chân không có điều khiển phân vùng;
- Hỗ trợ bù bán kính dao và giảm tốc cung tròn;
- Tùy chọn làm mát bằng khí thổi hoặc dao siêu âm.
Đối với tấm cao su có độ dày vượt quá 10mm, nên sử dụng cắt bằng tia nước áp suất cao hoặc cắt laser; đối với lỗ nhỏ có độ chính xác cao, có thể xem xét quy trình kết hợp. Máy cắt dao rung có ưu thế rõ rệt trong sản xuất gioăng cao su với số lượng vừa và nhỏ, nhiều chủng loại; lựa chọn hợp lý và tối ưu hóa quy trình có thể đạt độ chính xác ±0.1mm, hiệu suất tăng hơn 50% so với cắt khuôn.
Trước khi mua thực tế, nhất thiết phải cung cấp mẫu vật liệu cho nhà cung cấp thiết bị để cắt thử, xác minh chất lượng vết cắt và độ chính xác kích thước. Đồng thời xem xét khả năng mở rộng của thiết bị, như có hỗ trợ lắp thêm định vị thị giác CCD, tự động thay dao và các chức năng khác hay không.