
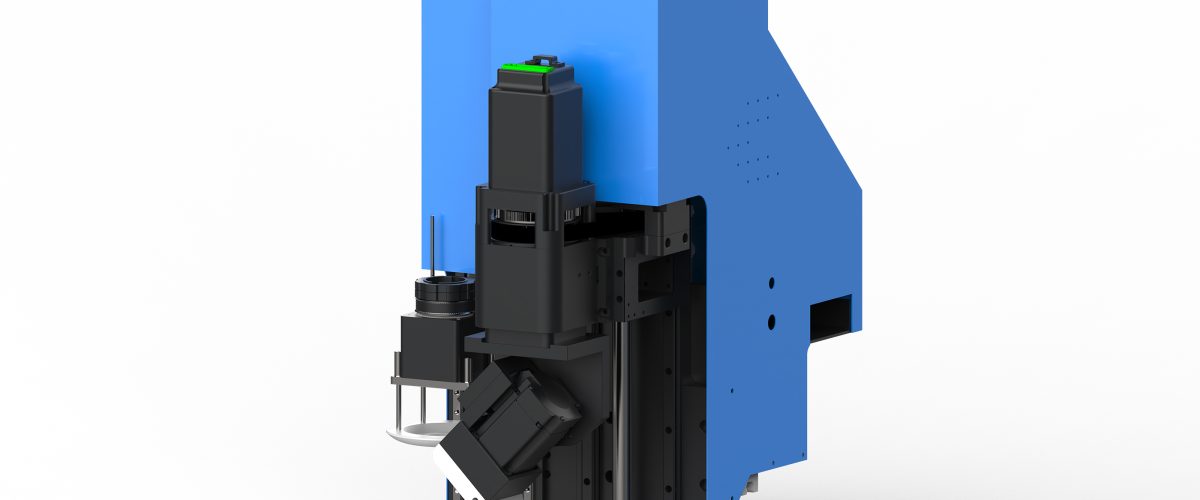
Máy cắt sofa: Thiết bị then chốt nâng cao hiệu suất sản xuất nội thất
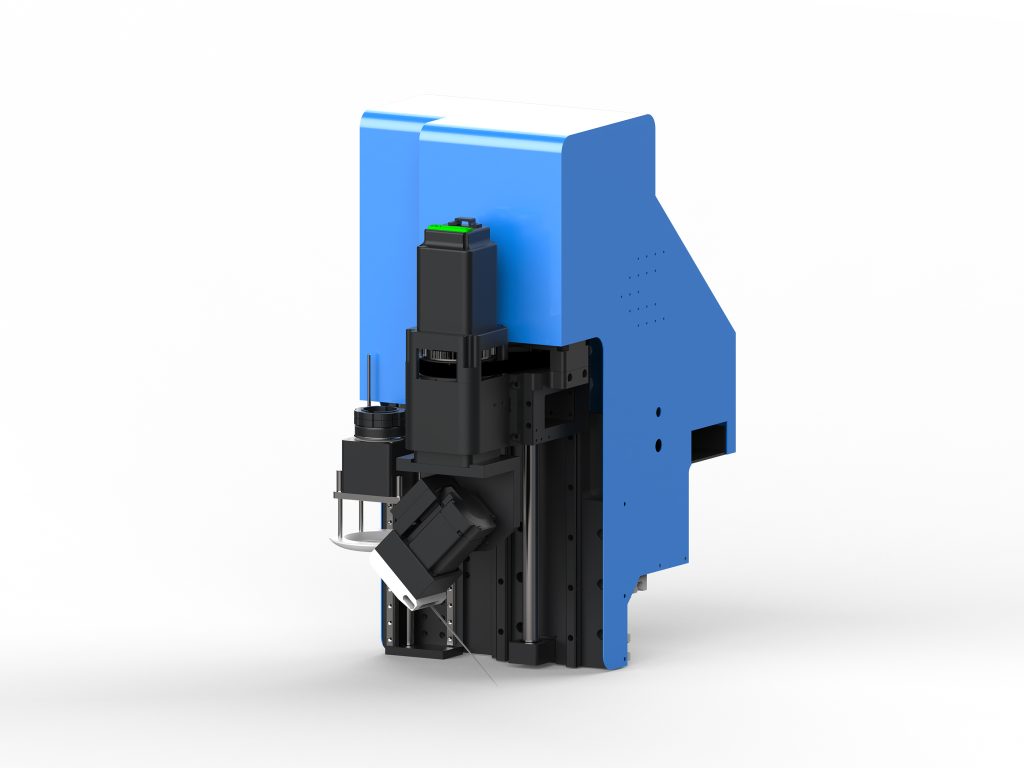
Trong quá trình sản xuất sofa, độ chính xác và hiệu quả cắt của các vật liệu mềm như vải, da, mút xốp ảnh hưởng trực tiếp đến chất lượng sản phẩm và thời gian giao hàng. Cắt thủ công truyền thống phụ thuộc vào công nhân lành nghề, tồn tại các vấn đề như độ chính xác không ổn định, lãng phí vật liệu lớn, hiệu suất thấp. Máy cắt dao dao động (còn gọi là máy cắt sofa) thực hiện cắt nguội vật liệu mềm thông qua lưỡi dao rung tần số cao, không ảnh hưởng nhiệt, không khói, đã trở thành thiết bị cốt lõi của dây chuyền sản xuất sofa hiện đại. Bài viết này cung cấp hướng dẫn thực tiễn từ các khía cạnh như thông số chọn máy, tối ưu hóa quy trình, các vấn đề thường gặp.
I. Các thông số chọn máy cốt lõi của máy cắt sofa
Khi mua máy cắt sofa, cần chú trọng các thông số sau để đảm bảo thiết bị phù hợp với nhu cầu sản xuất:
- Khổ cắt: Các thông số phổ biến là 1600mm×2500mm, 2100mm×3100mm, v.v. Khổ cắt phải lớn hơn kích thước của chi tiết cắt lớn nhất và chừa lại phần dư ở mép. Ví dụ, vải bọc đệm sofa thường không vượt quá 2000mm×1500mm, chọn khổ 1600mm×2500mm có thể đáp ứng hầu hết các đơn hàng.
- Độ dày cắt: Phạm vi độ dày cắt của máy cắt dao dao động thường là 1-50mm (tùy thuộc vào vật liệu). Cắt xốp cần chọn mẫu máy có lưỡi dao dài, độ dày tối đa có thể đạt trên 100mm; cắt vải thường có độ dày trong vòng 20mm.
- Độ chính xác cắt: Độ chính xác định vị lặp lại phải ≤0,1mm, độ chính xác cắt ≤0,5mm. Các mẫu máy độ chính xác cao sử dụng động cơ servo và ray dẫn hướng chính xác, đảm bảo mép cắt đường cong mịn.
- Tốc độ cắt: Tốc độ chạy không tải có thể đạt trên 1000mm/s, tốc độ cắt thực tế phụ thuộc vào vật liệu và độ phức tạp của hình dạng, thường là 200-600mm/s. Tốc độ quá cao có thể khiến bề mặt cắt bị thô.
- Hệ thống hút chân không: Dùng để cố định vật liệu mềm, lực hút cần có thể điều chỉnh. Đối với vải có độ thoáng khí cao, cần chọn bơm chân không công suất cao (như trên 7,5kW), đảm bảo vật liệu không bị xê dịch trong quá trình cắt.
- Hệ thống điều khiển: Phải hỗ trợ các định dạng CAD phổ biến (DXF, DWG, PLT, v.v.), có chức năng tự động sắp xếp vật liệu và tối ưu hóa đường cắt. Giao diện vận hành nên đơn giản, hỗ trợ màn hình cảm ứng và lập trình ngoại tuyến.
II. Các điểm kỹ thuật cắt cho các vật liệu khác nhau
1. Vải (vải dệt, vải nhung)
Khi cắt vải cần chú ý đến hiện tượng tơi cạnh và biến dạng. Khuyến nghị sử dụng dao dao động kết hợp với dao tròn hoặc dao nhọn, tốc độ quay đặt ở 8000-12000rpm, tốc độ tiến dao 200-400mm/s. Đối với vật liệu dễ trượt, có thể dán trước màng nhiệt hoặc sử dụng đệm nỉ có lực hút mạnh. Sau khi cắt cần kịp thời làm sạch xơ trên lưỡi dao để tránh ảnh hưởng đến độ chính xác cắt tiếp theo.
2. Da (da thật, da nhân tạo)
Cắt da yêu cầu mép cắt gọn gàng, không bị cháy mép. Dao dao động cắt nguội không tạo ra tổn thương nhiệt, phù hợp để gia công da. Gợi ý thông số: góc lưỡi dao 20°-30°, tần số dao động 10000-15000 lần/phút, tốc độ cắt 300-500mm/s. Chú ý đến hướng vân của da, khi xếp liệu cần xem xét tính định hướng để tránh lãng phí. Đối với da dày (>3mm), có thể giảm tốc độ xuống 200mm/s để đảm bảo vết cắt mịn.
3. Bọt biển
Cắt xốp cần sử dụng lưỡi dao dài (như từ 300mm trở lên) và dao động tốc độ cao (15000-20000 lần/phút), tốc độ cắt có thể tăng lên 600-800mm/s. Do xốp có tính nén cao, hút chân không cần kết hợp với đồ gá chuyên dụng, hoặc áp dụng phương pháp cắt sau khi đông lạnh ở nhiệt độ thấp (phù hợp với yêu cầu độ chính xác cao). Bụi cắt nhiều, thiết bị nên được trang bị thiết bị hút bụi.
III. Các kỹ thuật thực tế để nâng cao hiệu quả cắt
- Tối ưu hóa việc xếp liệu: Sử dụng phần mềm xếp liệu tự động, đặt khoảng cách giữa các chi tiết là 2-5mm, có thể nâng cao tỷ lệ sử dụng vật liệu từ 5%-15%. Đối với đơn hàng hàng loạt, có thể tập trung xếp liệu các vật liệu cùng loại.
- Cắt phân lớp: Đối với vải mỏng, có thể cắt nhiều lớp chồng lên nhau (cần cố định bằng hút chân không), số lớp thường không quá 10 lớp, tổng độ dày kiểm soát trong 20mm, hiệu suất có thể tăng gấp nhiều lần.
- Lựa chọn lưỡi dao: Chọn vật liệu lưỡi dao theo độ cứng của vật liệu, cắt xốp dùng lưỡi dao thép gió, cắt da dùng lưỡi dao hợp kim cứng, cắt vải dùng lưỡi dao phủ lớp để giảm mài mòn.
- Bảo trì định kỳ: Vệ sinh ray dẫn hướng và bộ phận truyền động hàng tuần, kiểm tra độ mài mòn của lưỡi dao hàng tháng (mài mòn vượt quá 0.2mm cần thay thế), hiệu chuẩn độ ngang của bàn hút chân không hàng quý.
Bốn, Câu hỏi thường gặp và giải pháp
1. Cắt mép bị xơ
Nguyên nhân có thể do lưỡi dao bị cùn, tốc độ quay quá thấp hoặc tốc độ tiến dao quá nhanh. Cách khắc phục: thay lưỡi dao, tăng tốc độ quay thêm 10%-20%, hoặc giảm tốc độ tiến dao xuống dưới 200mm/s.
2. Vật liệu bị dịch chuyển
Kiểm tra lực hút chân không có đủ không, vệ sinh mảnh vụn trên bàn hút, đảm bảo vật liệu phẳng và bám dính. Đối với vật liệu thoáng khí, có thể phủ một lớp màng mỏng để hỗ trợ hút.
3. Độ chính xác cắt giảm
Kiểm tra độ căng của dây đai truyền động, tình trạng bôi trơn của ray dẫn hướng và hiệu chỉnh lại điểm gốc. Nếu vấn đề vẫn tiếp diễn, cần kiểm tra thông số động cơ servo hoặc thay thế vòng bi bị mòn.
Năm, Quy định bảo trì thiết bị và an toàn
Trước khi khởi động hàng ngày, kiểm tra xem lưỡi cắt có bị lỏng không, mức dầu của bơm chân không có bình thường không; khi vận hành, nghiêm cấm đưa tay đến gần khu vực cắt, thiết bị phải được trang bị nút dừng khẩn cấp và rào chắn ánh sáng an toàn. Khi ngừng sử dụng lâu dài, cần vệ sinh lưỡi cắt và bôi dầu chống gỉ, xả áp lực xi lanh khí. Khuyến nghị mỗi nửa năm nhân viên chuyên nghiệp thực hiện bảo dưỡng toàn diện, bao gồm thay mỡ bôi trơn, kiểm tra đường dây điện.
Kết luận
Việc lựa chọn và tối ưu hóa quy trình cho máy cắt sofa cần kết hợp với đặc tính vật liệu thực tế và quy mô sản xuất. Thông qua việc thiết lập thông số hợp lý, tối ưu hóa việc sắp xếp vật liệu và bảo trì định kỳ, có thể nâng cao đáng kể chất lượng và hiệu quả cắt, giảm lãng phí vật liệu. Khuyến nghị doanh nghiệp cung cấp mẫu vật liệu để cắt thử trước khi mua sắm, nhằm xác minh hiệu suất thiết bị.