
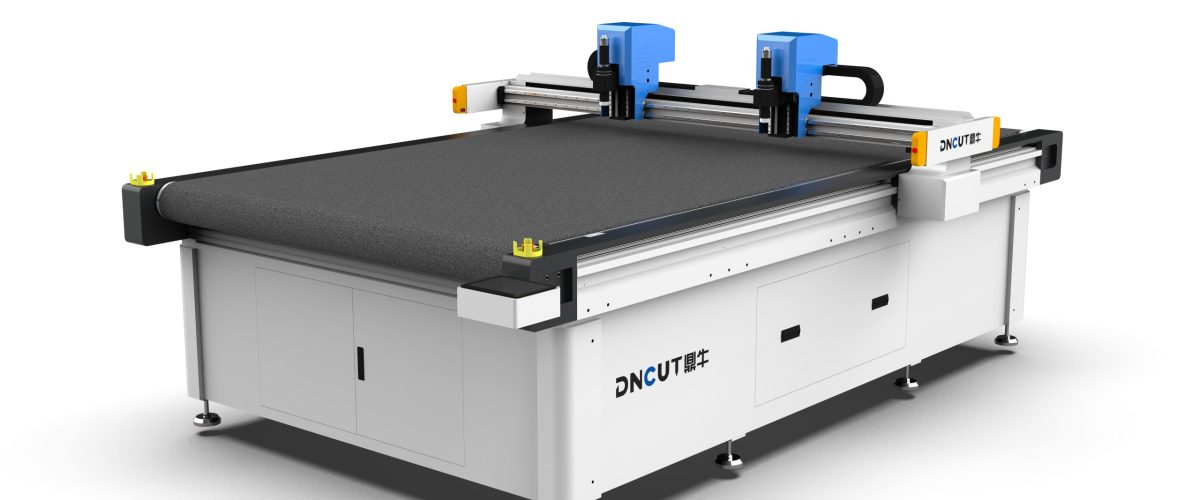
ปัญหาในอุตสาหกรรมการตัดปะเก็นยางและการเลือกเครื่องจักร
ปะเก็นยางถูกนำไปใช้อย่างแพร่หลายในอุตสาหกรรมยานยนต์ อิเล็กทรอนิกส์ และการซีลท่อ โดยวัสดุครอบคลุมยางไนไตรล์ (NBR) ซิลิโคน (VMQ) ยางฟลูออโร (FKM) และยางเอทิลีนโพรพิลีนไดอีน (EPDM) เป็นต้น วิธีการตัดแบบดาย-cutting แบบดั้งเดิมจำเป็นต้องสร้างแม่พิมพ์ ซึ่งใช้เวลานาน ต้นทุนสูง และไม่คุ้มค่าสำหรับคำสั่งซื้อที่มีปริมาณน้อยและหลากหลายชนิด เครื่องตัดมีดสั่นสะเทือน (oscillating knife cutting machine) ทำการตัดเย็นด้วยใบมีดสั่นสะเทือนความถี่สูง โดยไม่ต้องใช้แม่พิมพ์ และตัดตามข้อมูล CAD โดยตรง จึงกลายเป็นทางเลือกที่เหมาะสมที่สุดสำหรับการแปรรูปปะเก็นยาง
แต่ material ยางมีลักษณะความยืดหยุ่นสูง ความแข็งต่ำ และเสียรูปง่าย เมื่อตัดมักเกิดปัญหามีดติด ริมตัดเป็นขุย และขนาดคลาดเคลื่อน การเลือกเครื่องไม่เหมาะสมจะทำให้ประสิทธิภาพต่ำและอัตราของดีต่ำ บทความนี้ให้คำแนะนำการปฏิบัติจริงตั้งแต่พารามิเตอร์เครื่องจักร จุดสำคัญของกระบวนการ ไปจนถึงปัญหาที่พบบ่อย
พารามิเตอร์สมรรถนะหลักของเครื่องตัดแผ่นยาง
เมื่อเลือกซื้อเครื่องจักร ควรให้ความสำคัญกับพารามิเตอร์ต่อไปนี้ เพื่อให้มั่นใจว่าตอบสนองความต้องการการผลิตแผ่นยาง
1. ความแม่นยำในการตัดและความแม่นยำในการระบุตำแหน่งซ้ำ
แผ่นยางโดยทั่วไปต้องการพิกัดความเผื่อขนาดภายใน ±0.1mm ในงานที่มีความแม่นยำสูงต้องได้ถึง ±0.05mm ความแม่นยำในการระบุตำแหน่งซ้ำของเครื่องจักรควร ≤0.02mm เพื่อรับประกันความสม่ำเสมอของแต่ละล็อต รุ่นที่ใช้ servo motor + ระบบส่งกำลังด้วยสกรูprecision เหนือกว่าแบบใช้สเต็ปเปอร์มอเตอร์
2. ความถี่การสั่นและระยะชัก
มีดสั่นตัดด้วยการสั่นขึ้นลงความถี่สูง โดยทั่วไปความถี่อยู่ที่ 1000-3000 ครั้ง/นาที และระยะชักสามารถปรับได้ (0.5-5 มม.) เมื่อตัดยาง แนะนำให้ใช้ความถี่ 2000-2500 ครั้ง/นาที ระยะชัก 1-2 มม. หากความถี่ต่ำเกินไปจะทำให้แรงต้านการตัดสูงและรอยตัดหยาบ หากความถี่สูงเกินไปอาจทำให้วัสดุหลอมละลาย (สำหรับยางบางชนิด)
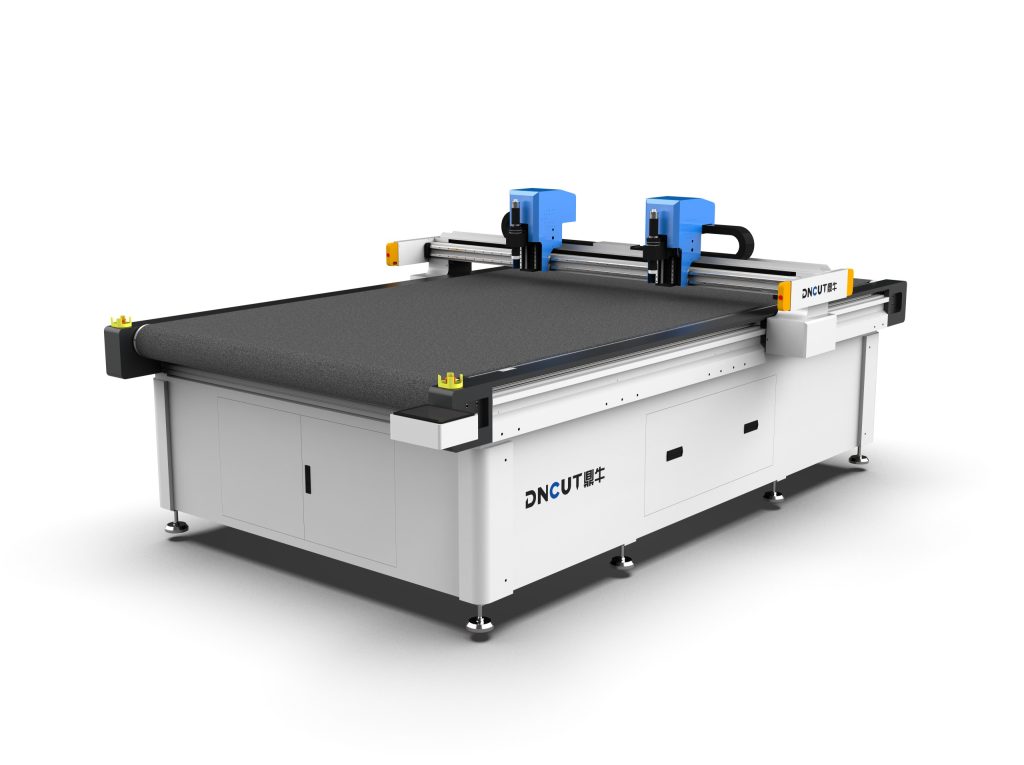
3. ประเภทใบมีดและวัสดุ
สำหรับยาง ใบมีดที่ใช้บ่อยมีดังนี้:
- มีดสั่นปลายแหลม:เหมาะสำหรับแผ่นยางซิลิโคนที่ค่อนข้างบาง (ความหนา ≤3mm) รอยตัดละเอียด
- มีดสั่นใบกลม:เหมาะสำหรับยางหนา (3-10mm) แรงต้านการตัดต่ำ แต่รัศมีมุมในมีข้อจำกัด
- มีดนิวเมติก:ใช้สำหรับยางที่มีความแข็งสูงหรือวัสดุคอมโพสิต แรงตัดสูง
แนะนำวัสดุใบมีดเป็นคาร์ไบด์ ( tungsten steel) มีความทนทานต่อการสึกหรอดี อายุการใช้งานยาวนาน เมื่อตัดซิลิโคนแนะนำให้ใช้ใบมีดเคลือบ (เช่น เคลือบเทฟลอน) เพื่อลดการติด
4. ความเร็วและความเร่งในการตัด
ความเร็วในการตัดยางไม่ควรเร็วเกินไป โดยทั่วไปควบคุมที่ 50-200mm/s หากเร็วเกินไปจะทำให้รอยตัดฉีกขาดและขนาดเกินพิกัด อุปกรณ์ควรมีความสามารถในการประมาณค่าส่วนโค้ง (circular interpolation) และการลดความเร็วที่มุม เพื่อรับประกันคุณภาพที่มุมแหลม แนะนำให้ความเร่ง ≥500mm/s² เพื่อเพิ่มประสิทธิภาพ
5. แท่นดูดยึดและโซนสุญญากาศ
วัสดุยางมีความนุ่มดังนั้นตัดจำเป็นต้องยึดให้แน่น แท่นดูดยึดแบบสุญญากาศเป็นอุปกรณ์ที่จำเป็น โดยแรงดูด ≥-80kPa สำหรับปะเก็นขนาดเล็ก แนะนำให้ใช้การดูดแบบแบ่งโซน เปิดสุญญากาศเฉพาะบริเวณที่ตัด เพื่อหลีกเลี่ยงการเสียรูปของวัสดุ พื้นผิวแท่นควรเรียบและมีความแข็งสูง (เช่น อะลูมิเนียมอัลลอยด์ชุบอโนไดซ์) เพื่อป้องกันรอยขีดข่วน
6. การระบายความร้อนมีดและการป้องกันการติด
เมื่อตัดยางบางประเภท (เช่น ยางที่ยังไม่ผ่านการวัลคาไนซ์) ใบมีดมีแนวโน้มที่จะเกาะติด สามารถใช้ฐานใบมีดที่มีระบบเป่าลมระบายความร้อน หรือใช้การหล่อลื่นปริมาณเล็กน้อย (เช่น สเปรย์ซิลิโคนออยล์) เครื่องรุ่นไฮเอนด์บางรุ่นติดตั้งใบมีดอัลตราโซนิก ซึ่งลดแรงเสียดทานผ่านการสั่นความถี่สูง เหมาะสำหรับวัสดุที่มีความเหนียวสูง
พารามิเตอร์กระบวนการตัดปะเก็นยางที่แนะนำ
พารามิเตอร์ต่อไปนี้ใช้สำหรับการตัดด้วยมีดสั่นสำหรับวัสดุยางทั่วไป (ความแข็ง 50-80 Shore A ความหนา 1-5 มม.) เพื่อเป็นข้อมูลอ้างอิง
- ความถี่การสั่น: 2000-2500 ครั้ง/นาที
- ระยะชักการสั่น: 1.0-1.5 มม.
- ความเร็วในการตัด: 80-150 มม./วินาที (ช่วงเส้นตรง) ลดลงเหลือ 30-50 มม./วินาทีที่มุม
- ความยาวใบมีดที่ยื่นออก: มากกว่าความหนาวัสดุ 0.5-1 มม.
- การดูดด้วยสุญญากาศ: -70 ถึง -90 kPa
- มุมใบมีด:ใบมีดปลายแหลม 15°-20° (วัสดุบาง), ใบมีดกลมไม่มีมุม
พารามิเตอร์จริงจำเป็นต้องปรับแต่งอย่างละเอียดตามความแข็งของวัสดุ ความหนา และประสิทธิภาพของอุปกรณ์ แนะนำให้ทดลองตัดก่อน ตรวจวัดขนาดด้วยโปรเจคเตอร์หรือเครื่องวัดภาพ แล้วค่อยๆ ปรับให้เหมาะสม
ปัญหาการตัดที่พบบ่อยและแนวทางแก้ไข
ปัญหา 1: รอยตัดมีเสี้ยนหรือฉีกขาด
สาเหตุ: ใบมีดทื่อ ความถี่ในการสั่นต่ำเกินไป ความเร็วในการตัดเร็วเกินไป วัสดุไม่ได้ถูกกดให้แน่น
แนวทางแก้ไข: เปลี่ยนใบมีด; เพิ่มความถี่ในการสั่นเป็น 2500 ครั้ง/นาที; ลดความเร็วในการตัดลงเหลือ 80mm/s; ตรวจสอบว่าการดูดด้วยสุญญากาศได้ผลหรือไม่ เพิ่มล้อกดวัสดุ
ปัญหา 2: ใบมีดติดยาง
สาเหตุ: ปริมาณยางดิบสูง อุณหภูมิใบมีดเพิ่มขึ้น ไม่มีการระบายความร้อน
วิธีแก้ไข: ใช้ใบมีดเคลือบ เปิดการระบายความร้อนด้วยลม ลดความถี่การสั่นเพื่อลดความร้อนจากแรงเสียดทาน ทาแป้งทัลคัมบนผิวใบมีด (มาตรการชั่วคราว)
ปัญหา 3: ขนาดเบี่ยงเบนเกินค่าความคลาดเคลื่อน
สาเหตุ: วัสดุเด้งกลับ ไม่ได้ตั้งค่าชดเชยเครื่องมือ พื้นผิวแท่นไม่เรียบ
วิธีแก้ไข: เพิ่มการชดเชยรัศมีเครื่องมือใน CAD (โดยปกติ 0.1-0.2mm) ตรวจสอบให้ความเรียบของแท่น ≤0.1mm/m สำหรับยางที่มีความยืดหยุ่นสูง สามารถลดความเร็วในการตัดลงเล็กน้อยเพื่อลดการเสียรูปของวัสดุ

ปัญหาที่ 4: การตัดรูเล็กแล้วเกิดการบิดเบี้ยว
สาเหตุ: ขนาดรูเล็กกว่าความกว้างของใบมีด แรงดูดไม่เพียงพอ
วิธีแก้ไข: เลือกใช้ใบมีดที่แคบกว่า (เช่น กว้าง 0.6mm) ใช้วิธีการตัดแบบเกลียว เพิ่มการดูดสุญญากาศเฉพาะจุด สำหรับรูที่มีขนาด<2mm แนะนำให้เปลี่ยนไปใช้เลเซอร์หรือการตัดเจาะ
จุดสำคัญในการบำรุงรักษาและดูแลเครื่องจักร
การบำรุงรักษาตามกำหนดเวลาสามารถยืดอายุการใช้งานของเครื่องจักรและรับประกันความแม่นยำในการตัด
- ทุกวัน: ทำความสะอาดแท่นวางและที่ยึดใบมีด ตรวจสอบการสึกหรอของใบมีด (ใช้แว่นขยายส่องดูคมมีด) ทำความสะอาดรูดูดสุญญากาศ
- ทุกสัปดาห์: ตรวจสอบการหล่อลื่นสายพานลำเลียง/สกรูนำ ทำความสะอาดรางนำ ปรับเทียบจุดเริ่มต้น
- ทุกเดือน:ตรวจสอบแปรงถ่านของมอเตอร์สั่น (ถ้ามี) ทดสอบแรงดูด ตรวจสอบความแม่นยำในการตัด (ทดสอบตัดวงกลมมาตรฐาน)
- การจัดการใบมีด:จัดทำบันทึกอายุการใช้งานใบมีด โดยทั่วไปใบมีดคาร์ไบด์มีอายุการตัดยาง 8-12 ชั่วโมง (ทำงานต่อเนื่อง) เปลี่ยนทันทีเมื่อสึกหรอ
คำแนะนำในการเลือกซื้อและสรุป
เมื่อเลือกซื้อเครื่องตัดปะเก็นยาง ควรพิจารณาการกำหนดค่าต่อไปนี้เป็นลำดับแรก:
- ระบบขับเคลื่อนเซอร์โว + สกรูนำแม่นยำ ความแม่นยำในการระบุตำแหน่งซ้ำ ≤0.02mm
- ช่วงความถี่การสั่นปรับได้ 1000-3000 ครั้ง/นาที
- แท่นดูดสุญญากาศพร้อมระบบควบคุมแบบแบ่งโซน
- รองรับการชดเชยรัศมีเครื่องมือและการลดความเร็วส่วนโค้ง;
- สามารถเลือกติดตั้งการเป่าลมเพื่อระบายความร้อนหรือใบมีดอัลตราโซนิกได้
สำหรับแผ่นยางที่มีความหนาเกิน 10 มม. แนะนำให้ใช้การตัดด้วยน้ำแรงดันสูงหรือเลเซอร์ สำหรับรูขนาดเล็กที่มีความแม่นยำสูง อาจพิจารณากระบวนการผสมผสาน เครื่องตัดมีดสั่นมีข้อได้เปรียบที่ชัดเจนในการผลิตปะเก็นยางแบบล็อตกลางถึงเล็กและหลากหลายชนิด การเลือกเครื่องจักรและปรับปรุงกระบวนการอย่างเหมาะสมสามารถบรรลุความแม่นยำ ±0.1 มม. และมีประสิทธิภาพสูงกว่าการตัดด้วยแม่พิมพ์มากกว่า 50%
ก่อนการจัดซื้อจริง ต้องส่งตัวอย่างวัสดุให้ผู้จำหน่ายเครื่องจักรทดลองตัดเพื่อตรวจสอบคุณภาพรอยตัดและความแม่นยำของขนาด พร้อมทั้งพิจารณาความสามารถในการขยายของเครื่อง เช่น รองรับการติดตั้ง CCD สำหรับการระบุตำแหน่งด้วยภาพหรือการเปลี่ยนเครื่องมืออัตโนมัติในภายหลังหรือไม่